
 Inglese

Codice prodotto:
MR-S12-80A-E01
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Servo amplificatore asse CNC – MITSUBISHI MR-S12-80A-E01
Il MR-S12-80A-E01 è un servo amplificatore CA per assi CNC (“AC Servo Amplifier”) della serie MELSERVO MR-S, realizzato da Mitsubishi Electric. L’unità, con corrente nominale di uscita di 80 A, è progettata per il pilotaggio di servomotori AC negli assi di avanzamento di macchine utensili CNC equipaggiate con controllo MELDAS (serie M60/M64/M500 e derivati). Il suffisso E01 identifica la variante e revisione specifica del prodotto. La comunicazione con il controllo numerico avviene tramite bus seriale dedicato (SSCNET) o riferimento analogico ±10 V; il feedback di posizione è gestito tramite encoder incrementale o assoluto montato sul motore servo.
Il servo amplificatore è il componente che converte i comandi di posizione e velocità del CNC in corrente elettrica di potenza applicata agli avvolgimenti del motore servo: chiude contemporaneamente l’anello di corrente, di velocità e di posizione garantendo la tracciatura fedele del profilo di lavorazione. In caso di guasto l’asse controllato viene immobilizzato o perde la precisione di posizionamento, rendendo impossibile qualsiasi lavorazione; nei sistemi multi-asse, il guasto di un singolo azionamento blocca l’intera macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di motion control e CNC, con la divisione MELSERVO attiva dagli anni ’80 nella produzione di servo amplificatori e motori AC per automazione industriale e macchine utensili. La serie MR-S è una famiglia legacy / fuori produzione, sostituita dalle generazioni MR-J2, MR-J3 e MR-J4: i ricambi sono disponibili esclusivamente come usato, NOS (new old stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servo amplificatore CA – AC Servo Amplifier (serie MELSERVO MR-S) |
| Codice | MR-S12-80A-E01 (MRS1280AE01) |
| Marca | Mitsubishi Electric – MELSERVO (serie legacy MR-S) |
| Applicazione nota | Macchine utensili CNC con controllo Mitsubishi MELDAS (serie M60, M64, M64S, M500) |
| Funzione | Pilotaggio servomotore CA per asse CNC – regolazione corrente, velocità e posizione |
| Corrente nominale uscita | 80 A |
| Alimentazione | 3× CA 200–230 V, 50/60 Hz (tipico) |
| Tensione bus DC | ~280–320 V DC (tipico) |
| Interfaccia CNC | SSCNET (bus seriale dedicato) / riferimento analogico ±10 V |
| Retroazione | Encoder incrementale o assoluto sul motore servo |
| Protezioni integrate | Sovracorrente, sovratemperatura, sovratensione bus DC, errore encoder |
| Peso | ~4–8 kg |
| Dimensioni | ~150×300×200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MR-S12-40A
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
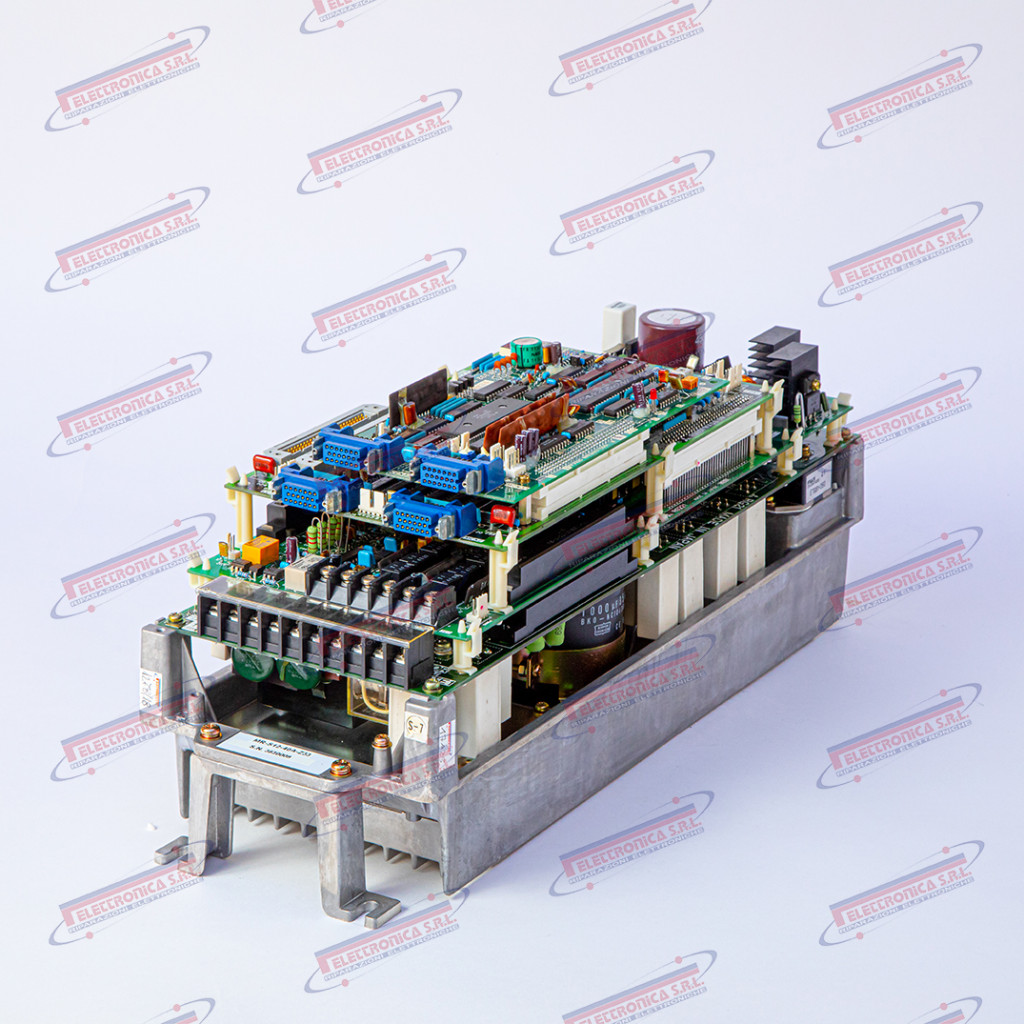
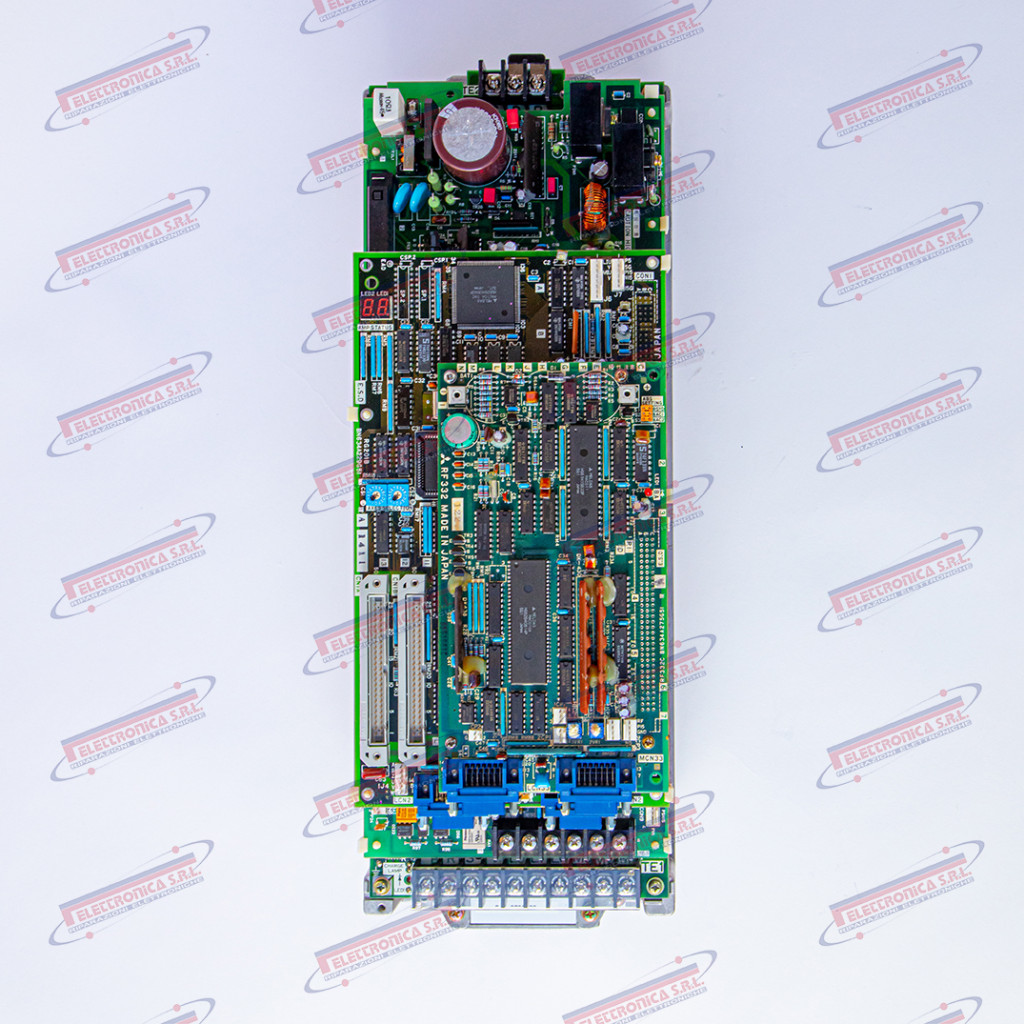
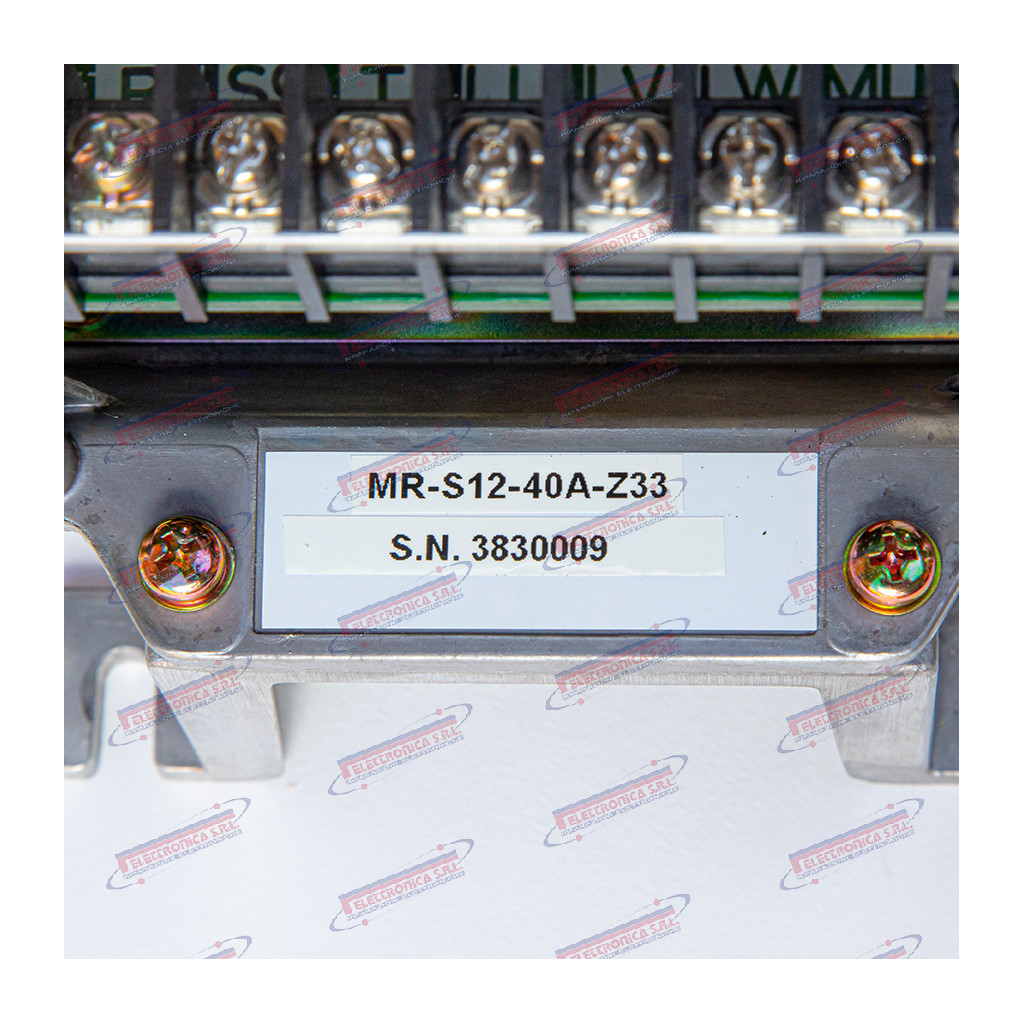
Azionamento Servo – MITSUBISHI MR-S12-40A
Il MR-S12-40A è un azionamento servo analogico (“Servo Amplifier” / “Servo Drive”) della serie MELSERVO MR-S prodotto da Mitsubishi Electric. Appartiene alla generazione analogica degli azionamenti Mitsubishi ed è progettato per il controllo in anello chiuso di motori brushless AC in applicazioni CNC (centri di lavoro, torni, fresatrici). Accetta un riferimento di velocità analogico, gestisce gli anelli di corrente e velocità e restituisce segnali di stato al controllo. La sigla identifica una corrente nominale di uscita di 40 A, adatta a motori servo di media potenza tipicamente abbinati agli assi lineari principali. Si tratta di un componente legacy, predecessore diretto delle serie MR-J, MR-J2S e MR-J4.
L’azionamento servo è il cuore elettronico della catena di controllo assi: riceve il riferimento di posizione o velocità dal CNC, chiude l’anello di retroazione sull’encoder del motore e genera la corrente necessaria per mantenere il posizionamento preciso durante le lavorazioni. Un guasto all’azionamento blocca completamente l’asse corrispondente, rendendo la macchina inutilizzabile; un funzionamento degradato provoca errori di posizione, vibrazioni e scarti dimensionali sul pezzo lavorato.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale e motion control, con la linea MELSERVO presente nel mercato CNC dal 1981. La serie MR-S rappresenta la generazione analogica degli azionamenti Mitsubishi, ora interamente sostituita dalle piattaforme digitali MR-J4 e MR-J5. Tutti i prodotti della famiglia MR-S12 sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento servo analogico (Servo Amplifier / Servo Drive) |
| Codice | MR-S12-40A (MRS1240A) |
| Marca | Mitsubishi Electric – serie MELSERVO MR-S |
| Applicazione nota | Centri di lavoro CNC, torni e fresatrici con controllo Mitsubishi MELDAS / M-Series (generazione anni ’90–2000) |
| Funzione | Regolazione velocità e corrente motore servo; chiusura anello di posizione in cascata col CNC |
| Alimentazione | Trifase 200–230 V CA, 50/60 Hz (tipico serie MR-S) |
| Corrente nominale uscita | 40 A (continua) |
| Ingresso riferimento | Analogico ±10 V (velocità / coppia) o treno di impulsi (posizione) |
| Retroazione | Encoder incrementale da motore servo Mitsubishi serie HC / HA |
| Interfacce / connettori | Connettori a pettine e morsettiere; segnali I/O digitali di allarme, abilitazione e pronto macchina |
| Peso | ~3–7 kg |
| Dimensioni | ~300×160×190 mm H×L×P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |

Codice prodotto:
MR-J2-100CT
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Servo Drive AC 1 kW – MITSUBISHI MR-J2-100CT
L’MR-J2-100CT è un servo amplificatore AC (“AC Servo Amplifier”) della serie MELSERVO-J2 prodotto da Mitsubishi Electric, con potenza nominale di 1 kW. Appartiene alla seconda generazione della famiglia MELSERVO ed è progettato per il controllo vettoriale in coppia, velocità e posizione di servomotori AC brushless Mitsubishi delle serie HC-SF / HC-KF. Il suffisso CT identifica una variante specifica all’interno della gamma MR-J2. L’azionamento è documentato come componente di centri di lavoro, torni CNC, rettificatrici e impianti di automazione industriale equipaggiati con controllo numerico Mitsubishi MELDAS.
Il servo drive è il cuore dell’asse controllato: riceve il riferimento di posizione o velocità dal CNC, legge la retroazione encoder dal motore e genera la corrente necessaria per seguire il profilo di moto con la massima precisione. In caso di guasto, l’asse perde completamente il movimento: la macchina si ferma in allarme e non è in grado di riprendere la lavorazione fino alla sostituzione o riparazione del drive.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servo drive e inverter industriali, con oltre un secolo di storia nell’elettronica di potenza e nell’automazione. La serie MELSERVO-J2 è stata introdotta alla fine degli anni ’90 e ha equipaggiato milioni di macchine in tutto il mondo prima di essere sostituita dalle generazioni J3, J4 e J5. I prodotti MR-J2 sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC (AC Servo Amplifier) |
| Codice | MR-J2-100CT (MRJ2100CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Centri di lavoro, torni CNC, rettificatrici con CNC Mitsubishi MELDAS |
| Funzione | Controllo velocità, coppia e posizione di servomotore AC brushless |
| Potenza nominale | 1 kW |
| Alimentazione circuito principale | 3 fasi 200–230 V AC, 50/60 Hz |
| Corrente nominale uscita | ~5,0 A |
| Retroazione | Encoder incrementale dal servomotore (connettore CN2) |
| Interfacce | CN1 (I/O comando / analogico), CN2 (encoder), CN3 (RS-422) |
| Peso | ~1,5–2,5 kg |
| Dimensioni | ~55 × 170 × 155 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-D2-CV-370
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Alimentatore convertitore servoazionamenti – MITSUBISHI MDS-D2-CV-370
Il MDS-D2-CV-370 è un’unità convertitore/alimentatore rigenerativo (“Servo Drive Converter Unit”) prodotta da Mitsubishi Electric, componente della serie MDS-D2 di azionamenti servo per macchine utensili CNC. Il modulo converte l’alimentazione AC trifase in bus DC per alimentare i moduli servoazionamento della stessa famiglia (MDS-D2-SP, MDS-D2-V1, MDS-D2-V2), ed è documentato come componente dei sistemi CNC Mitsubishi serie M700, M70 e M800. Il suffisso “370” indica una potenza nominale di circa 37 kW; il modulo integra circuiti di frenatura rigenerativa che restituiscono l’energia di decelerazione alla rete AC, con comunicazione verso il CNC tramite interfaccia SSCNET III/H.
Il convertitore/alimentatore è il nucleo del sistema di distribuzione dell’energia agli assi CNC: fornisce il bus DC stabilizzato a tutti i moduli servoazionamento collegati e gestisce l’energia rigenerativa prodotta durante le decelerazioni rapide degli assi, prevenendo sovratensioni sul bus e sovraccarichi termici. Un guasto a questo modulo causa l’arresto immediato di tutti gli assi controllati e del mandrino, rendendo la macchina completamente inutilizzabile fino alla sua sostituzione o riparazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e servoazionamenti per macchine utensili, con sede a Tokyo (Giappone) e presenza globale attraverso la divisione Mitsubishi Electric FA. La serie MDS-D2 è stata sostituita dalle serie MDS-EJ/EX; i prodotti di questa famiglia sono ora legacy / fuori produzione e disponibili principalmente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Convertitore/alimentatore rigenerativo per servoazionamenti (Servo Drive Converter Unit) |
| Codice | MDS-D2-CV-370 (MDSD2CV370) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M700, M70, M800 con azionamenti MDS-D2 |
| Funzione | Conversione AC→DC bus per servoazionamenti; gestione energia di frenatura rigenerativa |
| Potenza nominale | ~37 kW |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz (tipico serie MDS-D2) |
| Tensione bus DC uscita | ~300 V DC (bus intermedio per servoazionamenti) |
| Interfacce | Connettori bus DC, morsettiera AC, interfaccia SSCNET III/H (comunicazione CNC) |
| Rigenerazione | Sì — restituzione energia di frenatura alla rete AC |
| Peso | ~10–20 kg |
| Dimensioni | ~300–500 mm H × 200–350 mm W |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-C1-V1-35
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Servo Drive Monoasse – MITSUBISHI MDS-C1-V1-35
Il MDS-C1-V1-35 è un amplificatore servo AC monoasse (“Single-Axis AC Servo Amplifier”) della serie MDS-C1 realizzato da Mitsubishi Electric, documentato come componente dei sistemi CNC MELDAS M60, M64 e M700 per macchine utensili a controllo numerico. Riceve il bus in tensione continua dall’unità di alimentazione MDS-C1-CV e pilota il motore servo tramite modulazione PWM, comunicando con il controllore CNC attraverso il bus seriale ottico SSCNET II. È compatibile con i servomotori delle serie HF e HC di Mitsubishi Electric. Il suffisso “-35” indica la corrente di picco nominale di 35 A; la sigla V1 identifica il modulo monoasse, in contrapposizione alla variante bi-asse V2.
L’amplificatore servo è il modulo di potenza che converte i comandi di posizione e velocità generati dal CNC in corrente di fase per il motore: chiude l’anello di corrente e, in cascata, quelli di velocità e posizione, garantendo la precisione di interpolazione degli assi durante la lavorazione. In caso di guasto l’asse controllato perde completamente il movimento servo, con conseguente blocco immediato della macchina; nei casi più critici una risposta di corrente anomala può provocare movimenti incontrollati e danni meccanici gravi.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con oltre quarant’anni di esperienza nel motion control industriale. La serie MDS-C1 è stata sostituita dalle famiglie MDS-D e MDS-E/EX; tutti i prodotti della famiglia C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servo AC monoasse (Single-Axis AC Servo Amplifier) |
| Codice | MDS-C1-V1-35 (MDSC1V135) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60, M64, M700; centri di lavoro e torni CNC |
| Funzione | Regolazione di corrente, velocità e posizione per un asse servo |
| Corrente di picco nominale | 35 A |
| Alimentazione | Bus DC dall’unità MDS-C1-CV (~283–300 V DC) |
| Interfaccia comunicazione | SSCNET II (rete seriale sincrona ottica Mitsubishi) |
| Numero assi gestiti | 1 (monoasse; variante V2 per due assi) |
| Motori compatibili | Servomotori Mitsubishi Electric serie HF e HC (AC brushless) |
| Peso | ~1,5–3,5 kg |
| Dimensioni | ~60–120 × 180–260 × 150–210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SPH-300
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento mandrino AC digitale – MITSUBISHI MDS-C1-SPH-300
Il MDS-C1-SPH-300 è un azionamento digitale AC per mandrino (“Digital AC Spindle Drive”) realizzato da Mitsubishi Electric, appartenente alla serie MDS-C1. La sigla SPH identifica la variante ad alta prestazione (“Spindle High-performance”) degli azionamenti mandrino della serie; il suffisso 300 indica una potenza nominale di circa 30 kW. Il componente è documentato su centri di lavoro e torni CNC equipaggiati con controllo Mitsubishi CNC serie M64, M65 e M700 (MELDASMAGIC). L’unità gestisce il motore mandrino in modo digitale tramite controllo vettoriale, interfacciandosi con il CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). Può operare in configurazione a bus DC condiviso con unità servomotore MDS-C1-V e unità di alimentazione/rigenerativa MDS-C1-CV.
L’azionamento mandrino riceve i comandi di velocità e coppia dal CNC tramite il bus SSCNET e regola con precisione il motore AC del mandrino attraverso algoritmi di controllo vettoriale in anello chiuso. Senza questa unità il mandrino non può essere azionato né controllato in velocità: qualsiasi guasto provoca l’arresto immediato delle operazioni di lavorazione e genera allarmi di sistema che bloccano l’intera installazione CNC.
Mitsubishi Electric è una divisione del gruppo Mitsubishi, tra i maggiori produttori mondiali di automazione industriale, azionamenti e sistemi CNC. La serie MDS-C1 è una linea di azionamenti digitali AC introdotta negli anni ’90, oggi legacy / fuori produzione, sostituita dalle serie MDS-C2, MDS-D e MDS-EJ2: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento digitale AC per mandrino, alta prestazione (Digital AC Spindle Drive – High-performance) |
| Codice | MDS-C1-SPH-300 (MDSC1SPH300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi serie M64, M65, M700 (MELDASMAGIC) |
| Funzione | Regolazione digitale di velocità e coppia motore mandrino AC tramite controllo vettoriale |
| Potenza nominale | ~30 kW |
| Tensione di alimentazione | 3 fasi CA 200 V / 400 V (verificare la targa) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork – Mitsubishi proprietario) |
| Retroazione | Encoder incrementale OSE dal motore mandrino |
| Raffreddamento | Ventola interna ad aria forzata |
| Peso | ~8–15 kg |
| Dimensioni | ~150 × 350 × 350 mm L×P×H |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-C1-SPH-185
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento Mandrino – MITSUBISHI MDS-C1-SPH-185
L’MDS-C1-SPH-185 è un azionamento mandrino AC (“Spindle Drive Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, progettato per il controllo vettoriale ad alta prestazione di motori mandrino AC su macchine utensili CNC. La denominazione identifica: MDS (Mitsubishi Drive System), C1 (seconda generazione della famiglia MDS-C), SP (Spindle – mandrino), H (variante ad alta corrente/potenza) e 185 (potenza nominale ~18,5 kW). Il componente è documentato su sistemi CNC Mitsubishi serie M64, M65, M66, C6, E60 ed E68, installato su centri di lavoro verticali e orizzontali, torni CNC e fresatrici di vari costruttori OEM che adottano il controllo Mitsubishi. Riceve i riferimenti di velocità, coppia e posizione dal CNC tramite bus seriale SSCNET (fibra ottica o connettore seriale dedicato) e pilota il motore mandrino attraverso uno stadio di potenza IGBT integrato.
L’azionamento mandrino MDS-C1-SPH-185 è il regolatore elettronico che governa velocità, coppia e posizione angolare del motore mandrino in modalità vettoriale: interpreta i comandi del CNC e mantiene la rotazione stabile e precisa durante le operazioni di taglio, anche al variare del carico. In caso di guasto il mandrino diventa incontrollabile e la macchina si blocca in allarme; funzioni critiche come la filettatura rigida (rigid tapping), l’orientamento mandrino (spindle orientation), il posizionamento sull’asse C e il cambio utensile automatico risultano impossibili, causando il fermo totale della produzione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servoazionamenti e motori per macchine utensili, parte del gruppo Mitsubishi con sede a Tokyo, Giappone. La serie MDS-C1 è legacy / fuori produzione: introdotta negli anni ’90 e sostituita dalle generazioni successive MDS-D, MDS-D2 ed MDS-EX, rimane tuttavia ampiamente diffusa su macchine installate tra la fine degli anni ’90 e i primi anni 2000, per le quali è reperibile solo come pezzo usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Drive Amplifier) |
| Codice | MDS-C1-SPH-185 (MDSC1SPH185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M64, M65, M66, C6, E60, E68; centri di lavoro verticali/orizzontali, torni CNC |
| Funzione | Controllo vettoriale velocità, coppia e corrente motore mandrino AC; supporto asse C, orientamento mandrino, filettatura rigida |
| Potenza nominale | ~18,5 kW |
| Tensione di ingresso | 3~ 200 V AC ±10%, 50/60 Hz |
| Interfaccia CNC | Bus seriale SSCNET (fibra ottica / connettore seriale dedicato) |
| Tecnologia stadio potenza | IGBT (Insulated Gate Bipolar Transistor), modulazione PWM |
| Modalità operative | Controllo velocità, controllo coppia, posizionamento asse C, orientamento mandrino, filettatura rigida |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 × 200–280 × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SP-185
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento mandrino – MITSUBISHI MDS-C1-SP-185
Il MDS-C1-SP-185 è un servoamplificatore mandrino (“Spindle Servo Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, documentato come componente dei sistemi CNC Mitsubishi M700, M64 e M65 nonché di macchine utensili OEM — tra cui centri di lavoro Mazak e altri costruttori che adottano la piattaforma Mitsubishi. La sigla SP identifica la funzione mandrino (Spindle), mentre 185 indica la classe di potenza nominale (~18,5 kW). L’unità realizza il controllo vettoriale ad alta performance del motore mandrino, supporta la modalità di orientamento (orientazione mandrino), il funzionamento come asse C e il controllo di coppia. La comunicazione con il CNC avviene tramite bus ottico in fibra proprietario Mitsubishi.
L’azionamento MDS-C1-SP-185 gestisce l’intero anello di controllo del motore mandrino: riceve dal CNC il riferimento di velocità e coppia tramite fibra ottica, pilota lo stadio di potenza trifase e chiude l’anello di retroazione tramite encoder o generatore tachimetrico. In caso di guasto il mandrino perde completamente il controllo vettoriale, rendendo impossibile qualsiasi lavorazione; il CNC genera allarme di comunicazione o di overcurrent e blocca immediatamente il ciclo produttivo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione e controllo CNC, con oltre un secolo di storia nel settore elettrico e dell’automazione industriale. La serie MDS-C1 è una generazione di azionamenti ormai legacy / fuori produzione, sostituita dalle serie MDS-D, MDS-D2 ed MDS-E: disponibile esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servoamplificatore mandrino (Spindle Servo Amplifier) |
| Codice | MDS-C1-SP-185 (MDSC1SP185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M700, M64, M65; centri di lavoro Mazak e macchine OEM su piattaforma Mitsubishi |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino; modalità orientamento; asse C |
| Potenza nominale | ~18,5 kW (classe SP-185) |
| Tensione di alimentazione | Trifase 200–230 V AC, 50/60 Hz |
| Alimentazione logica | 24 V DC (esterna, da unità alimentazione MDS) |
| Comunicazione CNC | Bus ottico in fibra proprietario Mitsubishi (MDS optical bus) |
| Retroazione | Encoder Mitsubishi OSE/OSA o segnale tachimetrico dal motore mandrino |
| Interfacce / connettori | Connettori CN (potenza), CNA/CNB (encoder), fibra ottica bus CNC; morsettiere ausiliarie |
| Peso | ~8–14 kg |
| Dimensioni | ~300–450 mm × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MDS-C1-CV-300
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Unità Convertitore Rigenerativo – MITSUBISHI MDS-C1-CV-300
Il MDS-C1-CV-300 è un’unità convertitore rigenerativo (“Regenerative Converter Unit”) prodotta da Mitsubishi Electric, appartenente alla serie di azionamenti MDS-C1. Converte la tensione trifase di rete in tensione di bus DC regolata, alimentando i moduli amplificatori servo e mandrino collegati sullo stesso bus. Il suffisso CV-300 indica la classe di potenza dell’unità (circa 30 kW). È documentata come componente di centri di lavoro, torni e macchine CNC pluriasse equipaggiati con controllo Mitsubishi MELDAS M64 / M640. Il codice principale di magazzino è MDSC1CV300.
L’unità convertitrice CV è il nucleo di alimentazione dell’intero sistema di azionamento MDS-C1: fornisce la tensione di bus DC a tutti i moduli servo e mandrino collegati e gestisce il recupero dell’energia rigenerativa durante le fasi di decelerazione dei motori, reimmettendola nel bus anziché dissipandola come calore. In caso di guasto di questo modulo, l’intera catena degli azionamenti risulta inoperativa, bloccando simultaneamente tutti gli assi e il mandrino della macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servomotori, inverter e automazione industriale, con oltre un secolo di storia nel settore elettrotecnico. La serie MDS-C1 è una linea legacy / fuori produzione, oggi sostituita dalle serie più recenti MDS-D, MDS-E e MDS-EJ: la disponibilità è limitata al mercato dell’usato, del surplus e della riparazione specializzata.
Dati tecnici principali
| Tipo | Unità convertitore rigenerativo (Regenerative Converter Unit) |
| Codice | MDS-C1-CV-300 (MDSC1CV300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi MELDAS M64 / M640 |
| Funzione | Conversione AC→DC bus; alimentazione moduli servo e mandrino; recupero energia rigenerativa |
| Tensione ingresso | 3× 200–230 V AC, 50/60 Hz (classe 200 V) |
| Tensione bus DC | ~280–330 V DC |
| Potenza nominale | ~30 kW (classe CV-300) |
| Interfacce/connettori | Bus DC verso moduli servo/mandrino; connettori CN di controllo; morsettiera AC ingresso |
| Peso | ~8–15 kg |
| Dimensioni | ~250×350×180 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-CV-110
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita ricondizionato
Vendita con reso guasto
Unità alimentatore convertitore DC bus – MITSUBISHI MDS-C1-CV-110
Il MDS-C1-CV-110 è un convertitore / unità di alimentazione DC bus (“Converter Unit”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi di azionamento servo e mandrino CNC. L’unità converte la tensione alternata trifase di rete in tensione continua di bus (DC bus) che alimenta in parallelo i moduli servo e mandrino collegati (serie MDS-C1-SP e MDS-C1-V). La sigla CV identifica il modulo convertitore all’interno dell’architettura modulare MDS-C1; il suffisso 110 indica la taglia di potenza nominale. Documentata su macchine CNC equipaggiate con controllo Mitsubishi M64, M70 e serie M700; comune su centri di lavoro e torni CNC di marchi OEM quali Mazak, Mori Seiki e altri. Include morsettiere di connessione al bus DC, connettori di alimentazione AC trifase e segnali di stato/allarme verso il CNC.
Il convertitore DC bus è il cuore dell’alimentazione di potenza dell’intero sistema di azionamento: senza di esso tutti i servo drive e il drive mandrino collegati restano privi di tensione di bus e la macchina si ferma completamente. Un guasto al modulo CV si manifesta con allarmi di bus mancante, impossibilità di abilitare gli assi e arresto di emergenza automatico; la macchina non può né eseguire movimenti né avviare il mandrino fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, attivo nel settore da oltre 50 anni con le linee MELDAS e MELSERVO. La serie MDS-C1 è una generazione precedente rispetto agli attuali MDS-D2 / MDS-E2, pertanto questi prodotti sono da considerarsi legacy / fuori produzione: non più disponibili come nuovi da catalogo ufficiale, reperibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Convertitore / unità alimentatore DC bus (Converter Unit) |
| Codice | MDS-C1-CV-110 (MDSC1CV110) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi M64, M70, M700; centri di lavoro e torni CNC OEM (Mazak, Mori Seiki) |
| Funzione | Conversione AC/DC – alimentazione bus DC per moduli servo e mandrino serie MDS-C1 |
| Tensione di ingresso | 3~ 200–230 V AC, 50/60 Hz |
| Tensione bus DC | ~280–300 V DC (bus interno serie MDS-C1) |
| Potenza nominale | Taglia 110 (~11 kW – verificare datasheet ufficiale) |
| Rigenerazione | Unità con capacità di frenatura rigenerativa (tipica della serie CV) |
| Interfacce | Connettori bus DC, morsettiere AC di ingresso trifase, segnali di stato/allarme verso CNC |
| Peso | ~4–8 kg |
| Dimensioni | ~135–200 × 300–450 × 180–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-B-V14-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento Servo – MITSUBISHI MDS-B-V14-70
Il MDS-B-V14-70 (codice interno MDSBV1470) è un azionamento servo digitale AC (“Servo Drive Amplifier”) della serie MDS-B di Mitsubishi Electric, progettato per il controllo in velocità e posizione degli assi servo nei sistemi CNC MELDAS (serie M60, M64, M64S, M65 e compatibili). Il modello V14-70 identifica la configurazione assi e la taglia di corrente dell’amplificatore; l’unità pilota il motore tramite un’uscita PWM trifase verso il motore AC servo Mitsubishi HF/HA, ricevendo i riferimenti di posizione e velocità dal CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). La serie MDS-B è disponibile in diverse taglie di corrente; il suffisso 70 indica una corrente nominale di circa 7,0 A continui o 70 A di picco (verificare sul datasheet specifico del modello).
L’azionamento servo è il cuore elettronico del controllo degli assi macchina: riceve i comandi di posizione e velocità dal CNC, li converte in corrente di fase per il motore e chiude in tempo reale gli anelli di retroazione di posizione, velocità e corrente. Un guasto all’azionamento comporta il blocco immediato dell’asse controllato e il conseguente fermo macchina; nei casi più gravi un guasto parziale può generare derive di posizione silenziose che compromettono le tolleranze dimensionali dei pezzi lavorati senza dare allarme immediato.
Mitsubishi Electric è uno dei principali costruttori giapponesi nel settore dell’automazione industriale e del CNC, con oltre un secolo di storia nel motion control e nell’elettronica industriale. La serie MDS-B è stata prodotta negli anni ’90 e nei primi anni 2000 per i controlli numerici MELDAS ed è oggi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato, del surplus NOS e della riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo digitale AC (Servo Drive Amplifier) |
| Codice | MDS-B-V14-70 (MDSBV1470) |
| Marca | Mitsubishi Electric |
| Serie / Famiglia | MDS-B (MELDAS Drive System, serie B) |
| Applicazione nota | CNC Mitsubishi MELDAS M60 / M64 / M64S / M65 e sistemi compatibili |
| Funzione | Controllo servo asse: chiusura anelli di posizione, velocità e corrente; pilotaggio motore AC servo |
| Alimentazione | 200–230 V AC trifase, 50/60 Hz (tipico serie MDS-B) |
| Corrente nominale | ~7,0 A continui – suffisso 70 (verificare datasheet specifico) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork) Mitsubishi |
| Retroazione | Encoder assoluto / incrementale da motore AC servo serie HF / HA Mitsubishi |
| Uscita verso motore | PWM trifase modulato; connettori a pettine / morsettiera interna su backplane |
| Peso | ~2–4 kg |
| Dimensioni | ~120–200 mm × 60–100 mm × 160–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |


Codice prodotto:
MDS-B-SP-185
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento mandrino – MITSUBISHI MDS-B-SP-185
Il MDS-B-SP-185 è un azionamento mandrino AC (“Spindle Amplifier”) della serie MDS-B prodotta da Mitsubishi Electric, progettato per il controllo vettoriale di motori mandrino in corrente alternata nelle macchine utensili CNC. È documentato come componente dei sistemi CNC MELDAS 600, MELDAS 640 e M64 di Mitsubishi, dove svolge la funzione di regolazione di velocità e coppia del motore mandrino principale. La sigla “SP” identifica la variante spindle (mandrino) della famiglia MDS-B, mentre “185” indica la corrente nominale di uscita di 185 A. Non è intercambiabile con le varianti servo-asse MDS-B-V1 e MDS-B-V2. Disponibile in diverse varianti di tensione di ingresso (classe 200 V e classe 400 V).
L’azionamento MDS-B-SP-185 è il cuore del sistema di regolazione del mandrino: riceve il riferimento di velocità e coppia dal controllo CNC tramite bus seriale ad alta velocità proprietario Mitsubishi e chiude gli anelli di corrente e velocità sul motore AC del mandrino, garantendo rotazione stabile e potenza di taglio costante durante la lavorazione. Un guasto all’azionamento provoca il blocco immediato del mandrino e l’arresto della macchina: senza questo modulo non è possibile avviare alcun ciclo di lavorazione, con conseguente fermo produzione completo e necessità di intervento di manutenzione straordinaria.
Mitsubishi Electric è una delle principali multinazionali giapponesi dell’elettronica industriale, con la divisione FA (Factory Automation) specializzata in sistemi CNC, servo drive, inverter e robot industriali da oltre cinquant’anni. La serie MDS-B è stata prodotta dagli anni ’90 fino ai primi anni 2000 ed è oggi legacy / fuori produzione: i modelli di sostituzione appartengono alle famiglie MDS-C1 e MDS-D, non sempre compatibili plug-in con i cablaggi esistenti.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Amplifier) |
| Codice | MDS-B-SP-185 (MDSBSP185) |
| Marca | Mitsubishi Electric – Divisione FA (Factory Automation) |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600 / MELDAS 640 / M64 – centri di lavoro e torni CNC |
| Funzione | Regolazione vettoriale velocità e coppia motore mandrino AC |
| Tensione di ingresso | 3~ 200–230 V AC oppure 380–480 V AC, 50/60 Hz (verificare la targa) |
| Corrente nominale uscita | 185 A |
| Potenza nominale | ~18,5 kW |
| Interfaccia CNC | Bus seriale ad alta velocità proprietario Mitsubishi (High-Speed Serial Servo Bus) |
| Retroazione | Encoder / trasduttore di velocità dal motore mandrino |
| Raffreddamento | Ventilazione forzata interna |
| Peso | ~10–20 kg |
| Dimensioni | ~300–400 mm × 450–550 mm × 150–200 mm (L × H × P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |