
 Inglese

Codice prodotto:
TT-A-11
Tipologia:
Encoder
Marca:
MITSUBISHI
Encoder rotativo – MITSUBISHI TT-A-11
Il TT-A-11 è un encoder rotativo (“Rotary Encoder”) prodotto da Mitsubishi Electric, componente di retroazione impiegato nei sistemi CNC Mitsubishi MELDAS e negli azionamenti servo della serie MELSERVO. Fornisce il segnale di posizione angolare e velocità al controllore, consentendo la chiusura degli anelli di regolazione di posizione e velocità. Il dispositivo è compatibile con le unità di azionamento servo Mitsubishi ed è documentato come componente di retroazione su macchine utensili CNC di diversa tipologia.
L’encoder è il sensore di retroazione che comunica al CNC la posizione angolare precisa e la velocità dell’asse o del motore: senza di esso l’anello di controllo non può chiudersi e l’asse risulta incontrollabile. Un encoder guasto o che genera segnali errati causa allarmi immediati sul CNC, errori di posizionamento o comportamenti irregolari degli assi, con rischio di danni al pezzo in lavorazione o alla macchina stessa.
Mitsubishi Electric è una delle principali multinazionali giapponesi nell’automazione industriale, con una gamma completa di CNC (serie MELDAS/M700), azionamenti servo (serie MELSERVO MR-J) e motori per macchine utensili. I prodotti della serie TT sono legacy / fuori produzione: la sostituzione avviene tipicamente con encoder delle serie OSA/OSE o equivalenti compatibili disponibili presso fornitori specializzati.
Dati tecnici principali
| Tipo | Encoder rotativo incrementale (Rotary Encoder) |
| Codice | TT-A-11 (TTA11) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS; azionamenti servo MELSERVO |
| Funzione | Retroazione di posizione angolare e velocità per chiusura anelli di controllo |
| Tensione di alimentazione | 5 V DC (tipico) |
| Risoluzione | ~2.000–10.000 impulsi/giro |
| Segnale di uscita | Impulsi in quadratura (A, B, Z) differenziali RS-422 (tipico) |
| Interfacce / connettori | Connettore multipolare compatibile con azionamenti MELSERVO |
| Peso | ~0,2–0,5 kg |
| Dimensioni | diametro ~50–80 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
RF203
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Scheda CPU CNC – MITSUBISHI RF203
La RF203 è una scheda CPU per controllo numerico CNC (“CNC CPU Board”) prodotta da Mitsubishi Electric, componente della linea di controlli numerici MELDAS per centri di lavoro e macchine utensili a controllo numerico. La scheda gestisce l’elaborazione principale del programma pezzo, la gestione degli assi e la comunicazione con i moduli periferici del sistema CNC. Sono documentate varianti e revisioni hardware successive; la scheda si integra nel rack di controllo tramite bus dedicato interno.
La scheda CPU è il cuore computazionale del controllo numerico: interpreta il programma ISO/G-code, calcola in tempo reale le traiettorie degli assi e coordina tutti i sottosistemi del CNC (servoazionamenti, moduli I/O, interfaccia operatore). Un guasto alla CPU causa l’arresto immediato della macchina e l’impossibilità di eseguire qualsiasi lavorazione; la diagnosi è critica in quanto i fault si manifestano spesso come errori di sistema non immediatamente riconducibili alla scheda stessa.
Mitsubishi Electric è uno dei principali costruttori mondiali di controlli numerici CNC, con la linea MELDAS presente da oltre quarant’anni in officine meccaniche di tutto il mondo. I prodotti di questa generazione sono legacy / fuori produzione: il supporto ufficiale è terminato e il ricambio è disponibile esclusivamente tramite canali usato, surplus o riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda CPU per controllo numerico CNC (CNC CPU Board) |
| Codice | RF203 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Controlli CNC Mitsubishi serie MELDAS (verificare compatibilità su documentazione macchina) |
| Funzione | Elaborazione programma pezzo, gestione assi, coordinamento sottosistemi CNC |
| Processore | CPU dedicata per elaborazione real-time (specifiche da verificare su documentazione originale) |
| Tensione di alimentazione | +5 V DC / ±12 V DC tramite bus rack (tipico) |
| Interfacce | Bus interno rack CNC; connettori seriali e paralleli verso moduli I/O e servoazionamenti |
| Memoria | RAM e ROM/EPROM per firmware e programmi pezzo (capacità da verificare su documentazione) |
| Compatibilità assi | Multi-asse (numero esatto da verificare su documentazione originale) |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
SE-I01
Tipologia:
Scheda
Marca:
MITSUBISHI
Scheda CPU azionamento – MITSUBISHI SE-I01
Il SE-I01 è una scheda CPU di controllo azionamento (“Drive CPU Board”) realizzata da Mitsubishi Electric, componente della famiglia di azionamenti per sistemi CNC MELDAS / MELSERVO. La scheda integra il microprocessore principale responsabile dell’elaborazione degli algoritmi di controllo del drive (anelli di corrente e velocità), la gestione delle comunicazioni seriali con l’unità CNC e la supervisione delle protezioni hardware del convertitore. Può essere installata in azionamenti servo e/o mandrino della serie compatibile.
La scheda CPU di azionamento è il cuore elaborativo del drive: riceve i riferimenti di posizione o velocità dal controllore CNC, esegue in tempo reale gli algoritmi di regolazione e genera i comandi per lo stadio di potenza. Un guasto a questo componente rende il drive completamente inoperativo, impedendo qualsiasi movimento controllato dell’asse o del mandrino e causando l’arresto immediato della macchina utensile.
Mitsubishi Electric è uno dei principali produttori mondiali di sistemi CNC, servo drive e automazione industriale; la divisione FA (Factory Automation) sviluppa dal 1970 i controllori numerici della serie MELDAS e gli azionamenti della serie MELSERVO, ampiamente diffusi in fresatrici, torni e centri di lavoro. Le schede di questa generazione sono legacy / fuori produzione: reperibili esclusivamente come ricambio usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Scheda CPU di controllo azionamento (Drive CPU Board) |
| Codice | SE-I01 (SEI01) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Azionamenti CNC serie MELDAS / MELSERVO (Mitsubishi Electric) |
| Funzione | Elaborazione algoritmi di regolazione (corrente, velocità), gestione comunicazioni CNC–drive, supervisione protezioni hardware |
| Processore | MCU / DSP dedicato al controllo asse (architettura proprietaria Mitsubishi) |
| Comunicazione | Interfaccia seriale verso unità CNC (protocollo proprietario Mitsubishi) |
| Alimentazione logica | +5 V / ±15 V DC (tipico) |
| Interfacce | Connettori a pettine / flat cable verso scheda potenza e I/O azionamento |
| Peso | ~0,2–0,5 kg |
| Dimensioni | ~150–260 mm × 100–180 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
SE-CPU2
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Scheda CPU CNC – MITSUBISHI SE-CPU2
Il SE-CPU2 è una scheda CPU per controllo numerico CNC (“CNC CPU Board”) prodotta da Mitsubishi Electric, componente centrale dei sistemi di controllo numerico della serie MELDAS. La scheda integra il processore principale, la memoria di programma (Flash/EEPROM) e la memoria di lavoro (RAM), gestendo l’elaborazione del programma pezzo, l’interpolazione degli assi e la comunicazione con i moduli periferici tramite il bus proprietario del sistema. Disponibile nella variante denominata SE-CPU2, può presentare revisioni hardware differenti; è indispensabile verificare la compatibilità con la versione software del sistema CNC installato prima della sostituzione.
La scheda CPU è il cuore elaborativo del controllo numerico: esegue in tempo reale l’interpolazione degli assi, interpreta il programma ISO/G-code e coordina il funzionamento di tutti i moduli del sistema (assi, mandrino, I/O, comunicazioni seriali). Un guasto alla CPU comporta il blocco totale della macchina utensile: nessun movimento è possibile senza questo componente, rendendo la sua sostituzione o riparazione assolutamente prioritaria per il ripristino della produzione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e automazione industriale, con la linea MELDAS — oggi evoluta nelle serie MELDASMAGIC e M800/M80 — installata in migliaia di macchine utensili a livello globale. I prodotti della serie SE sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Scheda CPU per controllo numerico CNC (CNC CPU Board) |
| Codice | SE-CPU2 (SECPU2) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS (macchine utensili a controllo numerico) |
| Funzione | Elaborazione centrale CNC: interpolazione assi in tempo reale, esecuzione programma pezzo ISO/G-code, gestione bus di sistema e moduli periferici |
| Tensione di alimentazione | +5 V DC (logica), ±12 V DC (tipico per la serie) |
| Memoria | Flash/EEPROM per OS e firmware + RAM per dati di lavoro |
| Interfacce | Bus proprietario Mitsubishi MELDAS; connettori su backplane del rack CNC |
| Comunicazioni seriali | RS-232C / RS-422 (tipico per la serie MELDAS) |
| Compatibilità software | Verificare revisione hardware e versione OS MELDAS prima della sostituzione |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
RF01
Tipologia:
Scheda
Marca:
MITSUBISHI
Scheda elettronica CNC – MITSUBISHI RF01
Il codice RF01 identifica una scheda elettronica (“Control Circuit Board”) prodotta da Mitsubishi Electric, appartenente alla gamma di sistemi CNC e di automazione industriale del costruttore giapponese. La documentazione tecnica specifica relativa al codice RF01 è limitata: la scheda è compatibile con i sistemi CNC Mitsubishi delle serie MELDAS e/o MELSERVO e può svolgere funzioni di controllo assi, gestione I/O, retroazione encoder o regolazione servoazionamento a seconda del contesto di installazione. Non si escludono varianti di revisione; verificare la compatibilità con la documentazione della macchina di riferimento prima dell’installazione.
Le schede elettroniche di controllo nei sistemi CNC Mitsubishi gestiscono le funzioni di regolazione, supervisione e comunicazione tra il controllore principale e i componenti di potenza o di campo. Un guasto su questo tipo di scheda determina in genere l’arresto immediato della macchina, errori di allarme non azzerabili e impossibilità di eseguire qualsiasi ciclo di lavorazione fino alla sostituzione o riparazione del modulo.
Mitsubishi Electric è una multinazionale giapponese fondata nel 1921, tra i leader mondiali nell’automazione industriale, nell’azionamento di motori e nei sistemi CNC. Il brand è attivo e i prodotti recenti sono supportati; tuttavia i moduli delle serie storiche MELDAS e MELSERVO degli anni ’80–’90 sono legacy / fuori produzione e disponibili solo tramite canali usato o riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda elettronica di controllo CNC (Control Circuit Board) |
| Codice | RF01 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS / MELSERVO (da verificare sul manuale macchina) |
| Funzione | Controllo e regolazione CNC (funzione specifica da verificare su schema macchina) |
| Tensione alimentazione logica | ±15 V / +5 V DC |
| Interfacce / connettori | Connettori a pettine / morsettiera interna (da verificare) |
| Retroazione | Encoder / resolver / tachimetrica (da verificare su schema) |
| Peso | ~0,2–0,8 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
QX084
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Alimentatore switching CNC – MITSUBISHI QX084
Il QX084 è un alimentatore switching da pannello (“Switching Power Supply Unit”) prodotto da Mitsubishi Electric, destinato ai sistemi di controllo CNC e di automazione industriale della serie MELDAS e affini. Il modulo converte la tensione di rete in ingresso in tensioni continue regolate necessarie ai circuiti di controllo della macchina utensile (schede CPU, schede I/O, moduli assi). Fornisce le alimentazioni stabilizzate richieste dai rack di controllo; eventuali revisioni o varianti del codice possono presentare differenze nei connettori o nel range di ingresso.
L’alimentatore è il componente basilare dell’intero sistema CNC: senza di esso nessuna scheda di elaborazione, nessun drive e nessun modulo I/O riceve tensione di lavoro. Un guasto dell’alimentatore determina il fermo macchina immediato e totale; la qualità delle tensioni generate influisce direttamente sull’affidabilità e sulla durata di tutti gli altri circuiti elettronici del controllo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC (serie MELDAS, M70, M80), controllori logici programmabili (MELSEC) e azionamenti servo (MELSERVO). Fondata nel 1921 come divisione del gruppo Mitsubishi, ha sviluppato una gamma completa di prodotti per l’automazione industriale. I modelli legacy come il QX084 sono fuori produzione: reperibili solo come ricambi usati, NOS (New Old Stock) o tramite revisione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching da pannello (Switching Power Supply Unit) |
| Codice | QX084 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS / M series; rack di controllo FA |
| Funzione | Conversione e regolazione delle tensioni di alimentazione per i circuiti di controllo CNC |
| Tensione ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni uscita | +5 V DC, ±12 V DC o ±15 V DC, +24 V DC (tipico per sistemi MELDAS; verificare la documentazione specifica) |
| Potenza totale | ~50–200 W |
| Interfacce / connettori | Connettori multipli a pettine e/o morsettiere per distribuzione tensioni al rack di controllo |
| Protezioni | Sovratensione, sovracorrente, cortocircuito (tipico per alimentatori industriali switching) |
| Peso | ~0,8–2,5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
OSE105S2
Tipologia:
Encoder
Marca:
MITSUBISHI
Encoder seriale ottico – MITSUBISHI OSE105S2
L’OSE105S2 è un encoder rotativo ottico seriale (“Optical Serial Encoder”) prodotto da Mitsubishi Electric, progettato come elemento di retroazione per i servomotori della serie HC (HC-KFS, HC-MFS, HC-SFS) abbinati agli amplificatori MELSERVO MR-J2S e ai sistemi CNC MELDASMAGIC / MELDAS. Il dispositivo trasmette al servo amplificatore il segnale di posizione angolare e di velocità del rotore tramite protocollo seriale proprietario Mitsubishi. È disponibile come unità singola per montaggio diretto sull’albero motore; il cavo encoder non è incluso nella fornitura.
L’encoder di posizione è il sensore che chiude l’anello di retroazione del servo amplificatore: trasmette in tempo reale la posizione angolare e la velocità del motore, consentendo al sistema di controllo di correggere istantaneamente ogni errore di posizione o velocità. Senza di esso il servo amplificatore genera un allarme encoder e blocca il motore; una retroazione errata o assente provoca perdita di precisione posizionale, vibrazioni sugli assi e potenziali collisioni della macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale e sistemi CNC, presente nel settore con le linee MELSERVO (azionamenti servo), MELDAS / MELDASMAGIC (controlli CNC) e MELSEC (PLC). I motori della serie HC abbinati agli amplificatori MR-J2S sono legacy / fuori produzione: la piattaforma è stata sostituita da MR-J3, MR-J4 e MR-J5; gli encoder OSE per questi motori sono reperibili esclusivamente come usato, surplus o ricambi originali di magazzino.
Dati tecnici principali
| Tipo | Encoder rotativo ottico seriale (Optical Serial Encoder) |
| Codice | OSE105S2 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Servomotori HC-KFS, HC-MFS, HC-SFS – amplificatori MELSERVO MR-J2S; sistemi CNC MELDAS / MELDASMAGIC |
| Funzione | Retroazione di posizione angolare e velocità rotore per servo amplificatore |
| Risoluzione | 131 072 impulsi/giro (17 bit) – tipico serie OSE Mitsubishi |
| Alimentazione | 5 V DC (±5 %) |
| Segnale di uscita | Seriale – protocollo proprietario Mitsubishi (SSE) |
| Connettore | Connettore encoder Mitsubishi dedicato (6 contatti, tipico) |
| Temperatura operativa | 0 – 55 °C (tipico) |
| Peso | ~0,2–0,4 kg |
| Dimensioni | Ø ~60–80 mm × lunghezza ~40–60 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
OSA104S2
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Encoder assoluto ottico – MITSUBISHI OSA104S2
Il OSA104S2 è un encoder assoluto ottico multigiro (“Optical Serial Absolute Encoder”) prodotto da Mitsubishi Electric, progettato per essere montato direttamente sull’albero dei servomotori AC serie HC e HA, compatibili con gli azionamenti servo MR-J2S e MR-J3. Il dispositivo trasmette la posizione angolare assoluta multiprogiro al CNC o all’azionamento tramite protocollo seriale proprietario Mitsubishi. Il suffisso S2 identifica la variante di connettore lato motore.
L’encoder assoluto è il trasduttore di posizione che consente all’azionamento servo di conoscere in ogni istante la posizione angolare esatta del motore, senza necessità di procedura di homing all’accensione. In caso di guasto, l’asse diventa incontrollabile: il CNC segnala allarme di posizione e blocca la macchina, rendendo impossibile qualsiasi lavorazione fino alla sostituzione del componente.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, con una gamma consolidata di sistemi servo (serie MR-J) e controlli CNC (serie MELDAS / M800). I prodotti della serie OSA104 sono stati ampiamente impiegati nei sistemi servo degli anni 1990–2010; alcune varianti sono legacy / fuori produzione e reperibili solo come usato, surplus o sostituto compatibile.
Dati tecnici principali
| Tipo | Encoder assoluto ottico multigiro (Optical Serial Absolute Encoder) |
| Codice | OSA104S2 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Servomotori AC serie HC / HA con azionamenti MR-J2S, MR-J3 – sistemi CNC MELDAS |
| Funzione | Trasduzione posizione angolare assoluta multiprogiro per chiusura anello di posizione e velocità |
| Risoluzione | 131 072 p/g – 17 bit |
| Tipo segnale uscita | Seriale asincrono proprietario Mitsubishi (protocollo SSA) |
| Tensione di alimentazione | 5 V DC ±5 % (tipico) |
| Corrente assorbita | ~200 mA |
| Connettore | Tipo S2 – connettore specifico Mitsubishi lato motore |
| Temperatura operativa | 0 – +55 °C (tipico serie) |
| Peso | ~0,2–0,5 kg |
| Dimensioni | ~ø60–80 × 40–60 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato / surplus / riparazione |
Codice prodotto:
MR-S1-200-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Azionamento servo AC – MITSUBISHI MR-S1-200-E01
Il MR-S1-200-E01 è un azionamento servo in corrente alternata (“AC Servo Amplifier”) della serie MELSERVO MR-S1 di Mitsubishi Electric, con potenza nominale di 200 W. È documentato come componente di sistemi CNC con unità di controllo Mitsubishi MELDAS, dove regola un asse servo nelle macchine utensili. Il suffisso E01 identifica una variante hardware specifica della serie; il codice principale di magazzino è MRS1200E01.
L’azionamento servo è il modulo di potenza e regolazione che chiude gli anelli di posizione, velocità e corrente su un asse della macchina utensile: riceve il riferimento di posizione o velocità dal CNC e pilota il motore servo garantendo accuratezza di posizionamento e ripetibilità del ciclo di lavoro. In caso di guasto, l’asse controllato risulta fuori servizio e la macchina non è in grado di eseguire lavorazioni; nei sistemi a più assi, un singolo drive difettoso blocca l’intera produzione.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale ed elettronica di potenza, con la linea MELSERVO tra le più diffuse nel settore dei servoazionamenti per macchine utensili CNC. La serie MR-S1 è stata sostituita dalle generazioni successive (MR-J2S, MR-J3, MR-J4, MR-J5); tutti i prodotti di questa famiglia sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo AC (AC Servo Amplifier) |
| Codice | MR-S1-200-E01 (MRS1200E01) |
| Marca | Mitsubishi Electric – linea MELSERVO |
| Applicazione nota | Macchine utensili CNC con sistemi di controllo Mitsubishi MELDAS |
| Funzione | Regolazione posizione, velocità e corrente motore servo asse CNC |
| Potenza nominale | 200 W |
| Alimentazione | 200–230 V AC, monofase (tipico serie MR-S1) |
| Interfaccia di riferimento | Treno di impulsi / analogico ±10 V |
| Retroazione | Encoder incrementale dal servomotore serie HC/HA Mitsubishi |
| Connettori | CN1 (comando CNC), CN2 (encoder motore), CN3 (I/O digitale) |
| Peso | ~1,0–2,0 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S11-200-E01
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Azionamento Servo AC – MITSUBISHI MR-S11-200-E01
Il MR-S11-200-E01 è un azionamento servo AC (“AC Servo Amplifier”) della serie MELSERVO MR-S11 realizzato da Mitsubishi Electric, documentato in applicazioni con sistemi CNC MELDAS (Mitsubishi Electric CNC). Il suffisso 200 indica la classe di potenza nominale di 200 W, mentre E01 identifica la variante o revisione firmware / parametri motore. L’unità gestisce gli anelli di velocità e di posizione dell’asse, ricevendo riferimenti analogici o a treno di impulsi dal controllore CNC e pilotando i motori brushless della serie HC di Mitsubishi. Possibili varianti includono versioni con interfaccia encoder differente o profilo corrente alternativo.
L’azionamento servo è il componente che converte il riferimento di posizione e velocità emesso dal CNC in corrente trifase modulata per il motore: controlla in tempo reale velocità, accelerazione e coppia dell’asse di lavoro. In caso di guasto, l’asse controllato perde completamente il movimento preciso, rendendo impossibile qualsiasi lavorazione; il CNC segnala allarmi di posizione o di inseguimento (follow error) e blocca la macchina in stato di protezione.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, con la divisione Factory Automation (FA) specializzata in controllori CNC (serie MELDAS, M70, M80), servo drive (MELSERVO), inverter e PLC (MELSEC). I prodotti della serie MR-S11 sono legacy / fuori produzione, sostituiti dalle successive generazioni MR-J2S, MR-J3, MR-J4 e MR-J5: disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo AC (AC Servo Amplifier) |
| Codice | MR-S11-200-E01 (MRS11200E01) |
| Marca | Mitsubishi Electric – divisione MELSERVO |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS; macchine utensili con assi servo brushless serie HC |
| Funzione | Controllo asse servo: regolazione velocità, posizione e coppia motore brushless |
| Potenza nominale | 200 W |
| Alimentazione | Trifase 200–230 V AC, 50/60 Hz (tipico serie MR-S11) |
| Interfaccia comando | Riferimento analogico (±10 V) o treno di impulsi; segnali I/O digitali |
| Motore compatibile | Servo motori brushless Mitsubishi serie HC (es. HC-MF, HC-SF) – 200 W |
| Retroazione | Encoder incrementale seriale (interfaccia proprietaria Mitsubishi) |
| Peso | ~0,8–1,5 kg |
| Dimensioni | ~130–180 mm × 60–80 mm × 130–160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S12-80A-E01
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servo amplificatore asse CNC – MITSUBISHI MR-S12-80A-E01
Il MR-S12-80A-E01 è un servo amplificatore CA per assi CNC (“AC Servo Amplifier”) della serie MELSERVO MR-S, realizzato da Mitsubishi Electric. L’unità, con corrente nominale di uscita di 80 A, è progettata per il pilotaggio di servomotori AC negli assi di avanzamento di macchine utensili CNC equipaggiate con controllo MELDAS (serie M60/M64/M500 e derivati). Il suffisso E01 identifica la variante e revisione specifica del prodotto. La comunicazione con il controllo numerico avviene tramite bus seriale dedicato (SSCNET) o riferimento analogico ±10 V; il feedback di posizione è gestito tramite encoder incrementale o assoluto montato sul motore servo.
Il servo amplificatore è il componente che converte i comandi di posizione e velocità del CNC in corrente elettrica di potenza applicata agli avvolgimenti del motore servo: chiude contemporaneamente l’anello di corrente, di velocità e di posizione garantendo la tracciatura fedele del profilo di lavorazione. In caso di guasto l’asse controllato viene immobilizzato o perde la precisione di posizionamento, rendendo impossibile qualsiasi lavorazione; nei sistemi multi-asse, il guasto di un singolo azionamento blocca l’intera macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di motion control e CNC, con la divisione MELSERVO attiva dagli anni ’80 nella produzione di servo amplificatori e motori AC per automazione industriale e macchine utensili. La serie MR-S è una famiglia legacy / fuori produzione, sostituita dalle generazioni MR-J2, MR-J3 e MR-J4: i ricambi sono disponibili esclusivamente come usato, NOS (new old stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servo amplificatore CA – AC Servo Amplifier (serie MELSERVO MR-S) |
| Codice | MR-S12-80A-E01 (MRS1280AE01) |
| Marca | Mitsubishi Electric – MELSERVO (serie legacy MR-S) |
| Applicazione nota | Macchine utensili CNC con controllo Mitsubishi MELDAS (serie M60, M64, M64S, M500) |
| Funzione | Pilotaggio servomotore CA per asse CNC – regolazione corrente, velocità e posizione |
| Corrente nominale uscita | 80 A |
| Alimentazione | 3× CA 200–230 V, 50/60 Hz (tipico) |
| Tensione bus DC | ~280–320 V DC (tipico) |
| Interfaccia CNC | SSCNET (bus seriale dedicato) / riferimento analogico ±10 V |
| Retroazione | Encoder incrementale o assoluto sul motore servo |
| Protezioni integrate | Sovracorrente, sovratemperatura, sovratensione bus DC, errore encoder |
| Peso | ~4–8 kg |
| Dimensioni | ~150×300×200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
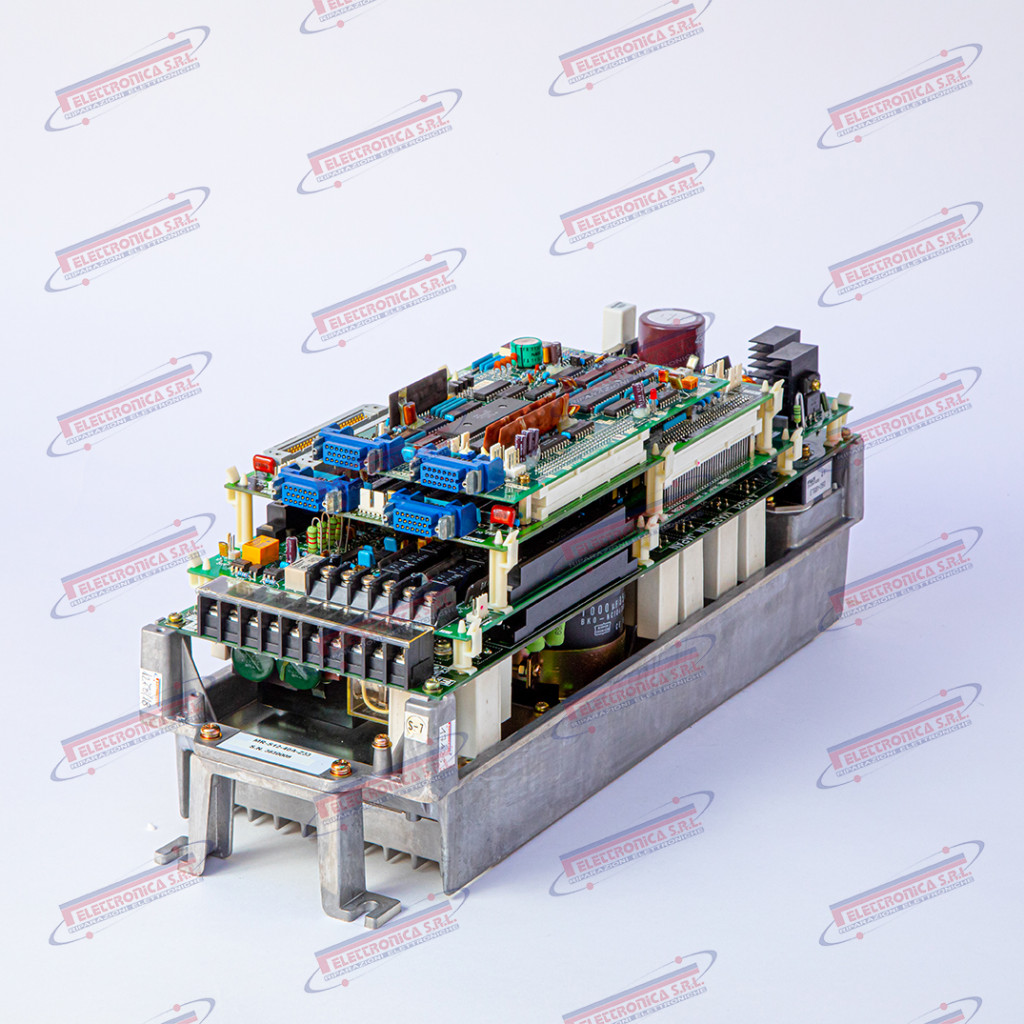
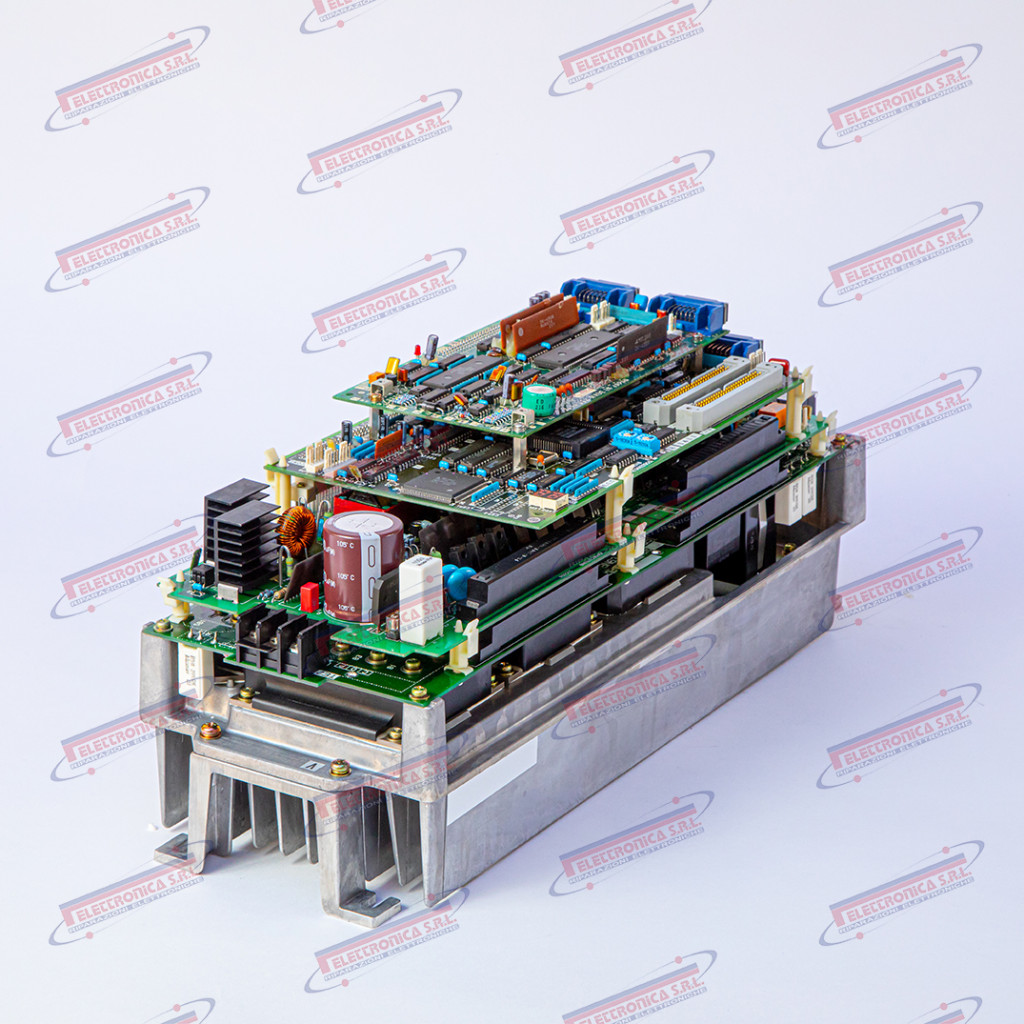

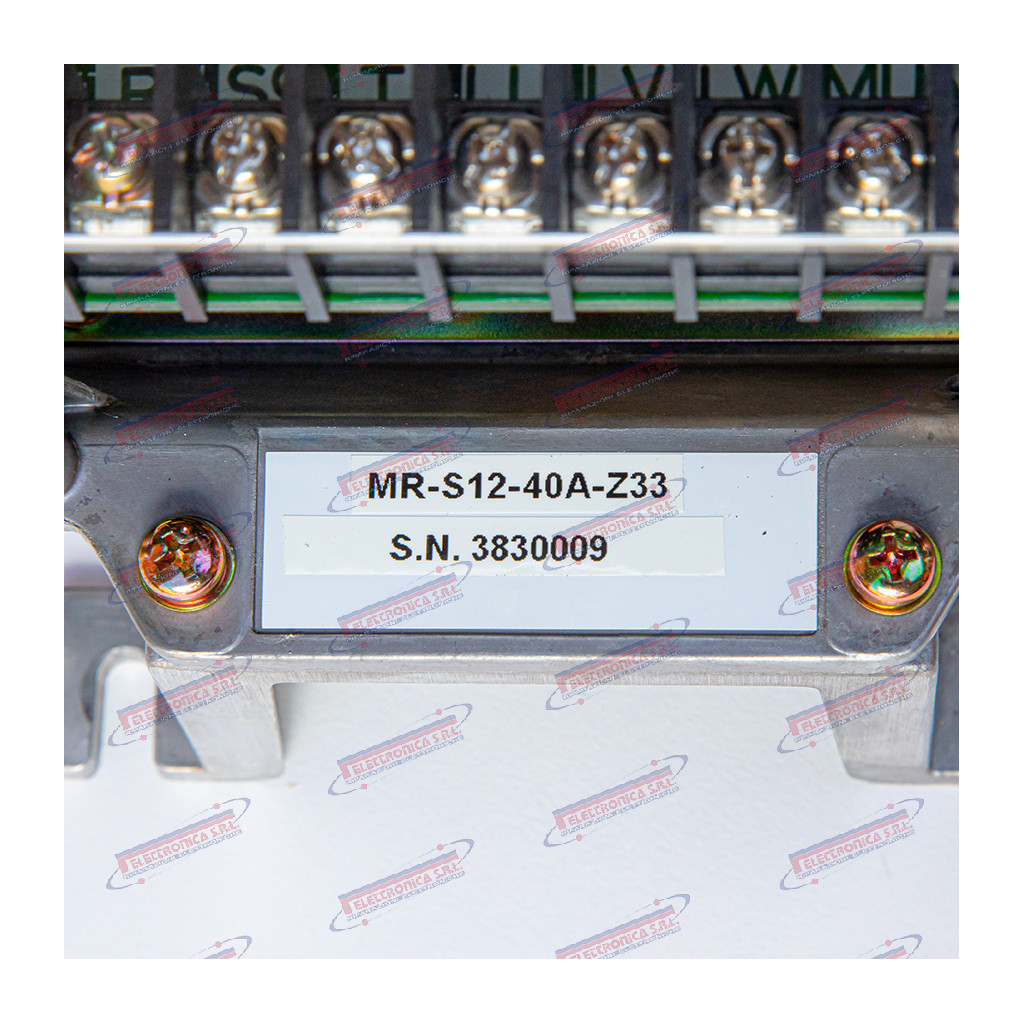
Codice prodotto:
MR-S12-40A
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Azionamento Servo – MITSUBISHI MR-S12-40A
Il MR-S12-40A è un azionamento servo analogico (“Servo Amplifier” / “Servo Drive”) della serie MELSERVO MR-S prodotto da Mitsubishi Electric. Appartiene alla generazione analogica degli azionamenti Mitsubishi ed è progettato per il controllo in anello chiuso di motori brushless AC in applicazioni CNC (centri di lavoro, torni, fresatrici). Accetta un riferimento di velocità analogico, gestisce gli anelli di corrente e velocità e restituisce segnali di stato al controllo. La sigla identifica una corrente nominale di uscita di 40 A, adatta a motori servo di media potenza tipicamente abbinati agli assi lineari principali. Si tratta di un componente legacy, predecessore diretto delle serie MR-J, MR-J2S e MR-J4.
L’azionamento servo è il cuore elettronico della catena di controllo assi: riceve il riferimento di posizione o velocità dal CNC, chiude l’anello di retroazione sull’encoder del motore e genera la corrente necessaria per mantenere il posizionamento preciso durante le lavorazioni. Un guasto all’azionamento blocca completamente l’asse corrispondente, rendendo la macchina inutilizzabile; un funzionamento degradato provoca errori di posizione, vibrazioni e scarti dimensionali sul pezzo lavorato.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale e motion control, con la linea MELSERVO presente nel mercato CNC dal 1981. La serie MR-S rappresenta la generazione analogica degli azionamenti Mitsubishi, ora interamente sostituita dalle piattaforme digitali MR-J4 e MR-J5. Tutti i prodotti della famiglia MR-S12 sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento servo analogico (Servo Amplifier / Servo Drive) |
| Codice | MR-S12-40A (MRS1240A) |
| Marca | Mitsubishi Electric – serie MELSERVO MR-S |
| Applicazione nota | Centri di lavoro CNC, torni e fresatrici con controllo Mitsubishi MELDAS / M-Series (generazione anni ’90–2000) |
| Funzione | Regolazione velocità e corrente motore servo; chiusura anello di posizione in cascata col CNC |
| Alimentazione | Trifase 200–230 V CA, 50/60 Hz (tipico serie MR-S) |
| Corrente nominale uscita | 40 A (continua) |
| Ingresso riferimento | Analogico ±10 V (velocità / coppia) o treno di impulsi (posizione) |
| Retroazione | Encoder incrementale da motore servo Mitsubishi serie HC / HA |
| Interfacce / connettori | Connettori a pettine e morsettiere; segnali I/O digitali di allarme, abilitazione e pronto macchina |
| Peso | ~3–7 kg |
| Dimensioni | ~300×160×190 mm H×L×P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
MR-J2-100CT
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servo Drive AC 1 kW – MITSUBISHI MR-J2-100CT
L’MR-J2-100CT è un servo amplificatore AC (“AC Servo Amplifier”) della serie MELSERVO-J2 prodotto da Mitsubishi Electric, con potenza nominale di 1 kW. Appartiene alla seconda generazione della famiglia MELSERVO ed è progettato per il controllo vettoriale in coppia, velocità e posizione di servomotori AC brushless Mitsubishi delle serie HC-SF / HC-KF. Il suffisso CT identifica una variante specifica all’interno della gamma MR-J2. L’azionamento è documentato come componente di centri di lavoro, torni CNC, rettificatrici e impianti di automazione industriale equipaggiati con controllo numerico Mitsubishi MELDAS.
Il servo drive è il cuore dell’asse controllato: riceve il riferimento di posizione o velocità dal CNC, legge la retroazione encoder dal motore e genera la corrente necessaria per seguire il profilo di moto con la massima precisione. In caso di guasto, l’asse perde completamente il movimento: la macchina si ferma in allarme e non è in grado di riprendere la lavorazione fino alla sostituzione o riparazione del drive.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servo drive e inverter industriali, con oltre un secolo di storia nell’elettronica di potenza e nell’automazione. La serie MELSERVO-J2 è stata introdotta alla fine degli anni ’90 e ha equipaggiato milioni di macchine in tutto il mondo prima di essere sostituita dalle generazioni J3, J4 e J5. I prodotti MR-J2 sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC (AC Servo Amplifier) |
| Codice | MR-J2-100CT (MRJ2100CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Centri di lavoro, torni CNC, rettificatrici con CNC Mitsubishi MELDAS |
| Funzione | Controllo velocità, coppia e posizione di servomotore AC brushless |
| Potenza nominale | 1 kW |
| Alimentazione circuito principale | 3 fasi 200–230 V AC, 50/60 Hz |
| Corrente nominale uscita | ~5,0 A |
| Retroazione | Encoder incrementale dal servomotore (connettore CN2) |
| Interfacce | CN1 (I/O comando / analogico), CN2 (encoder), CN3 (RS-422) |
| Peso | ~1,5–2,5 kg |
| Dimensioni | ~55 × 170 × 155 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-D2-CV-370
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Alimentatore convertitore servoazionamenti – MITSUBISHI MDS-D2-CV-370
Il MDS-D2-CV-370 è un’unità convertitore/alimentatore rigenerativo (“Servo Drive Converter Unit”) prodotta da Mitsubishi Electric, componente della serie MDS-D2 di azionamenti servo per macchine utensili CNC. Il modulo converte l’alimentazione AC trifase in bus DC per alimentare i moduli servoazionamento della stessa famiglia (MDS-D2-SP, MDS-D2-V1, MDS-D2-V2), ed è documentato come componente dei sistemi CNC Mitsubishi serie M700, M70 e M800. Il suffisso “370” indica una potenza nominale di circa 37 kW; il modulo integra circuiti di frenatura rigenerativa che restituiscono l’energia di decelerazione alla rete AC, con comunicazione verso il CNC tramite interfaccia SSCNET III/H.
Il convertitore/alimentatore è il nucleo del sistema di distribuzione dell’energia agli assi CNC: fornisce il bus DC stabilizzato a tutti i moduli servoazionamento collegati e gestisce l’energia rigenerativa prodotta durante le decelerazioni rapide degli assi, prevenendo sovratensioni sul bus e sovraccarichi termici. Un guasto a questo modulo causa l’arresto immediato di tutti gli assi controllati e del mandrino, rendendo la macchina completamente inutilizzabile fino alla sua sostituzione o riparazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e servoazionamenti per macchine utensili, con sede a Tokyo (Giappone) e presenza globale attraverso la divisione Mitsubishi Electric FA. La serie MDS-D2 è stata sostituita dalle serie MDS-EJ/EX; i prodotti di questa famiglia sono ora legacy / fuori produzione e disponibili principalmente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Convertitore/alimentatore rigenerativo per servoazionamenti (Servo Drive Converter Unit) |
| Codice | MDS-D2-CV-370 (MDSD2CV370) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M700, M70, M800 con azionamenti MDS-D2 |
| Funzione | Conversione AC→DC bus per servoazionamenti; gestione energia di frenatura rigenerativa |
| Potenza nominale | ~37 kW |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz (tipico serie MDS-D2) |
| Tensione bus DC uscita | ~300 V DC (bus intermedio per servoazionamenti) |
| Interfacce | Connettori bus DC, morsettiera AC, interfaccia SSCNET III/H (comunicazione CNC) |
| Rigenerazione | Sì — restituzione energia di frenatura alla rete AC |
| Peso | ~10–20 kg |
| Dimensioni | ~300–500 mm H × 200–350 mm W |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-C1-V1-35
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servo Drive Monoasse – MITSUBISHI MDS-C1-V1-35
Il MDS-C1-V1-35 è un amplificatore servo AC monoasse (“Single-Axis AC Servo Amplifier”) della serie MDS-C1 realizzato da Mitsubishi Electric, documentato come componente dei sistemi CNC MELDAS M60, M64 e M700 per macchine utensili a controllo numerico. Riceve il bus in tensione continua dall’unità di alimentazione MDS-C1-CV e pilota il motore servo tramite modulazione PWM, comunicando con il controllore CNC attraverso il bus seriale ottico SSCNET II. È compatibile con i servomotori delle serie HF e HC di Mitsubishi Electric. Il suffisso “-35” indica la corrente di picco nominale di 35 A; la sigla V1 identifica il modulo monoasse, in contrapposizione alla variante bi-asse V2.
L’amplificatore servo è il modulo di potenza che converte i comandi di posizione e velocità generati dal CNC in corrente di fase per il motore: chiude l’anello di corrente e, in cascata, quelli di velocità e posizione, garantendo la precisione di interpolazione degli assi durante la lavorazione. In caso di guasto l’asse controllato perde completamente il movimento servo, con conseguente blocco immediato della macchina; nei casi più critici una risposta di corrente anomala può provocare movimenti incontrollati e danni meccanici gravi.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con oltre quarant’anni di esperienza nel motion control industriale. La serie MDS-C1 è stata sostituita dalle famiglie MDS-D e MDS-E/EX; tutti i prodotti della famiglia C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servo AC monoasse (Single-Axis AC Servo Amplifier) |
| Codice | MDS-C1-V1-35 (MDSC1V135) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60, M64, M700; centri di lavoro e torni CNC |
| Funzione | Regolazione di corrente, velocità e posizione per un asse servo |
| Corrente di picco nominale | 35 A |
| Alimentazione | Bus DC dall’unità MDS-C1-CV (~283–300 V DC) |
| Interfaccia comunicazione | SSCNET II (rete seriale sincrona ottica Mitsubishi) |
| Numero assi gestiti | 1 (monoasse; variante V2 per due assi) |
| Motori compatibili | Servomotori Mitsubishi Electric serie HF e HC (AC brushless) |
| Peso | ~1,5–3,5 kg |
| Dimensioni | ~60–120 × 180–260 × 150–210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SPH-300
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Azionamento mandrino AC digitale – MITSUBISHI MDS-C1-SPH-300
Il MDS-C1-SPH-300 è un azionamento digitale AC per mandrino (“Digital AC Spindle Drive”) realizzato da Mitsubishi Electric, appartenente alla serie MDS-C1. La sigla SPH identifica la variante ad alta prestazione (“Spindle High-performance”) degli azionamenti mandrino della serie; il suffisso 300 indica una potenza nominale di circa 30 kW. Il componente è documentato su centri di lavoro e torni CNC equipaggiati con controllo Mitsubishi CNC serie M64, M65 e M700 (MELDASMAGIC). L’unità gestisce il motore mandrino in modo digitale tramite controllo vettoriale, interfacciandosi con il CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). Può operare in configurazione a bus DC condiviso con unità servomotore MDS-C1-V e unità di alimentazione/rigenerativa MDS-C1-CV.
L’azionamento mandrino riceve i comandi di velocità e coppia dal CNC tramite il bus SSCNET e regola con precisione il motore AC del mandrino attraverso algoritmi di controllo vettoriale in anello chiuso. Senza questa unità il mandrino non può essere azionato né controllato in velocità: qualsiasi guasto provoca l’arresto immediato delle operazioni di lavorazione e genera allarmi di sistema che bloccano l’intera installazione CNC.
Mitsubishi Electric è una divisione del gruppo Mitsubishi, tra i maggiori produttori mondiali di automazione industriale, azionamenti e sistemi CNC. La serie MDS-C1 è una linea di azionamenti digitali AC introdotta negli anni ’90, oggi legacy / fuori produzione, sostituita dalle serie MDS-C2, MDS-D e MDS-EJ2: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento digitale AC per mandrino, alta prestazione (Digital AC Spindle Drive – High-performance) |
| Codice | MDS-C1-SPH-300 (MDSC1SPH300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi serie M64, M65, M700 (MELDASMAGIC) |
| Funzione | Regolazione digitale di velocità e coppia motore mandrino AC tramite controllo vettoriale |
| Potenza nominale | ~30 kW |
| Tensione di alimentazione | 3 fasi CA 200 V / 400 V (verificare la targa) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork – Mitsubishi proprietario) |
| Retroazione | Encoder incrementale OSE dal motore mandrino |
| Raffreddamento | Ventola interna ad aria forzata |
| Peso | ~8–15 kg |
| Dimensioni | ~150 × 350 × 350 mm L×P×H |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SPH-185
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Azionamento Mandrino – MITSUBISHI MDS-C1-SPH-185
L’MDS-C1-SPH-185 è un azionamento mandrino AC (“Spindle Drive Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, progettato per il controllo vettoriale ad alta prestazione di motori mandrino AC su macchine utensili CNC. La denominazione identifica: MDS (Mitsubishi Drive System), C1 (seconda generazione della famiglia MDS-C), SP (Spindle – mandrino), H (variante ad alta corrente/potenza) e 185 (potenza nominale ~18,5 kW). Il componente è documentato su sistemi CNC Mitsubishi serie M64, M65, M66, C6, E60 ed E68, installato su centri di lavoro verticali e orizzontali, torni CNC e fresatrici di vari costruttori OEM che adottano il controllo Mitsubishi. Riceve i riferimenti di velocità, coppia e posizione dal CNC tramite bus seriale SSCNET (fibra ottica o connettore seriale dedicato) e pilota il motore mandrino attraverso uno stadio di potenza IGBT integrato.
L’azionamento mandrino MDS-C1-SPH-185 è il regolatore elettronico che governa velocità, coppia e posizione angolare del motore mandrino in modalità vettoriale: interpreta i comandi del CNC e mantiene la rotazione stabile e precisa durante le operazioni di taglio, anche al variare del carico. In caso di guasto il mandrino diventa incontrollabile e la macchina si blocca in allarme; funzioni critiche come la filettatura rigida (rigid tapping), l’orientamento mandrino (spindle orientation), il posizionamento sull’asse C e il cambio utensile automatico risultano impossibili, causando il fermo totale della produzione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servoazionamenti e motori per macchine utensili, parte del gruppo Mitsubishi con sede a Tokyo, Giappone. La serie MDS-C1 è legacy / fuori produzione: introdotta negli anni ’90 e sostituita dalle generazioni successive MDS-D, MDS-D2 ed MDS-EX, rimane tuttavia ampiamente diffusa su macchine installate tra la fine degli anni ’90 e i primi anni 2000, per le quali è reperibile solo come pezzo usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Drive Amplifier) |
| Codice | MDS-C1-SPH-185 (MDSC1SPH185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M64, M65, M66, C6, E60, E68; centri di lavoro verticali/orizzontali, torni CNC |
| Funzione | Controllo vettoriale velocità, coppia e corrente motore mandrino AC; supporto asse C, orientamento mandrino, filettatura rigida |
| Potenza nominale | ~18,5 kW |
| Tensione di ingresso | 3~ 200 V AC ±10%, 50/60 Hz |
| Interfaccia CNC | Bus seriale SSCNET (fibra ottica / connettore seriale dedicato) |
| Tecnologia stadio potenza | IGBT (Insulated Gate Bipolar Transistor), modulazione PWM |
| Modalità operative | Controllo velocità, controllo coppia, posizionamento asse C, orientamento mandrino, filettatura rigida |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 × 200–280 × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SP-185
Tipologia:
Azionamento
Marca:
MITSUBISHI
Azionamento mandrino – MITSUBISHI MDS-C1-SP-185
Il MDS-C1-SP-185 è un servoamplificatore mandrino (“Spindle Servo Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, documentato come componente dei sistemi CNC Mitsubishi M700, M64 e M65 nonché di macchine utensili OEM — tra cui centri di lavoro Mazak e altri costruttori che adottano la piattaforma Mitsubishi. La sigla SP identifica la funzione mandrino (Spindle), mentre 185 indica la classe di potenza nominale (~18,5 kW). L’unità realizza il controllo vettoriale ad alta performance del motore mandrino, supporta la modalità di orientamento (orientazione mandrino), il funzionamento come asse C e il controllo di coppia. La comunicazione con il CNC avviene tramite bus ottico in fibra proprietario Mitsubishi.
L’azionamento MDS-C1-SP-185 gestisce l’intero anello di controllo del motore mandrino: riceve dal CNC il riferimento di velocità e coppia tramite fibra ottica, pilota lo stadio di potenza trifase e chiude l’anello di retroazione tramite encoder o generatore tachimetrico. In caso di guasto il mandrino perde completamente il controllo vettoriale, rendendo impossibile qualsiasi lavorazione; il CNC genera allarme di comunicazione o di overcurrent e blocca immediatamente il ciclo produttivo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione e controllo CNC, con oltre un secolo di storia nel settore elettrico e dell’automazione industriale. La serie MDS-C1 è una generazione di azionamenti ormai legacy / fuori produzione, sostituita dalle serie MDS-D, MDS-D2 ed MDS-E: disponibile esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servoamplificatore mandrino (Spindle Servo Amplifier) |
| Codice | MDS-C1-SP-185 (MDSC1SP185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M700, M64, M65; centri di lavoro Mazak e macchine OEM su piattaforma Mitsubishi |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino; modalità orientamento; asse C |
| Potenza nominale | ~18,5 kW (classe SP-185) |
| Tensione di alimentazione | Trifase 200–230 V AC, 50/60 Hz |
| Alimentazione logica | 24 V DC (esterna, da unità alimentazione MDS) |
| Comunicazione CNC | Bus ottico in fibra proprietario Mitsubishi (MDS optical bus) |
| Retroazione | Encoder Mitsubishi OSE/OSA o segnale tachimetrico dal motore mandrino |
| Interfacce / connettori | Connettori CN (potenza), CNA/CNB (encoder), fibra ottica bus CNC; morsettiere ausiliarie |
| Peso | ~8–14 kg |
| Dimensioni | ~300–450 mm × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MDS-C1-CV-300
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Unità Convertitore Rigenerativo – MITSUBISHI MDS-C1-CV-300
Il MDS-C1-CV-300 è un’unità convertitore rigenerativo (“Regenerative Converter Unit”) prodotta da Mitsubishi Electric, appartenente alla serie di azionamenti MDS-C1. Converte la tensione trifase di rete in tensione di bus DC regolata, alimentando i moduli amplificatori servo e mandrino collegati sullo stesso bus. Il suffisso CV-300 indica la classe di potenza dell’unità (circa 30 kW). È documentata come componente di centri di lavoro, torni e macchine CNC pluriasse equipaggiati con controllo Mitsubishi MELDAS M64 / M640. Il codice principale di magazzino è MDSC1CV300.
L’unità convertitrice CV è il nucleo di alimentazione dell’intero sistema di azionamento MDS-C1: fornisce la tensione di bus DC a tutti i moduli servo e mandrino collegati e gestisce il recupero dell’energia rigenerativa durante le fasi di decelerazione dei motori, reimmettendola nel bus anziché dissipandola come calore. In caso di guasto di questo modulo, l’intera catena degli azionamenti risulta inoperativa, bloccando simultaneamente tutti gli assi e il mandrino della macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servomotori, inverter e automazione industriale, con oltre un secolo di storia nel settore elettrotecnico. La serie MDS-C1 è una linea legacy / fuori produzione, oggi sostituita dalle serie più recenti MDS-D, MDS-E e MDS-EJ: la disponibilità è limitata al mercato dell’usato, del surplus e della riparazione specializzata.
Dati tecnici principali
| Tipo | Unità convertitore rigenerativo (Regenerative Converter Unit) |
| Codice | MDS-C1-CV-300 (MDSC1CV300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi MELDAS M64 / M640 |
| Funzione | Conversione AC→DC bus; alimentazione moduli servo e mandrino; recupero energia rigenerativa |
| Tensione ingresso | 3× 200–230 V AC, 50/60 Hz (classe 200 V) |
| Tensione bus DC | ~280–330 V DC |
| Potenza nominale | ~30 kW (classe CV-300) |
| Interfacce/connettori | Bus DC verso moduli servo/mandrino; connettori CN di controllo; morsettiera AC ingresso |
| Peso | ~8–15 kg |
| Dimensioni | ~250×350×180 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-CV-110
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Unità alimentatore convertitore DC bus – MITSUBISHI MDS-C1-CV-110
Il MDS-C1-CV-110 è un convertitore / unità di alimentazione DC bus (“Converter Unit”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi di azionamento servo e mandrino CNC. L’unità converte la tensione alternata trifase di rete in tensione continua di bus (DC bus) che alimenta in parallelo i moduli servo e mandrino collegati (serie MDS-C1-SP e MDS-C1-V). La sigla CV identifica il modulo convertitore all’interno dell’architettura modulare MDS-C1; il suffisso 110 indica la taglia di potenza nominale. Documentata su macchine CNC equipaggiate con controllo Mitsubishi M64, M70 e serie M700; comune su centri di lavoro e torni CNC di marchi OEM quali Mazak, Mori Seiki e altri. Include morsettiere di connessione al bus DC, connettori di alimentazione AC trifase e segnali di stato/allarme verso il CNC.
Il convertitore DC bus è il cuore dell’alimentazione di potenza dell’intero sistema di azionamento: senza di esso tutti i servo drive e il drive mandrino collegati restano privi di tensione di bus e la macchina si ferma completamente. Un guasto al modulo CV si manifesta con allarmi di bus mancante, impossibilità di abilitare gli assi e arresto di emergenza automatico; la macchina non può né eseguire movimenti né avviare il mandrino fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, attivo nel settore da oltre 50 anni con le linee MELDAS e MELSERVO. La serie MDS-C1 è una generazione precedente rispetto agli attuali MDS-D2 / MDS-E2, pertanto questi prodotti sono da considerarsi legacy / fuori produzione: non più disponibili come nuovi da catalogo ufficiale, reperibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Convertitore / unità alimentatore DC bus (Converter Unit) |
| Codice | MDS-C1-CV-110 (MDSC1CV110) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi M64, M70, M700; centri di lavoro e torni CNC OEM (Mazak, Mori Seiki) |
| Funzione | Conversione AC/DC – alimentazione bus DC per moduli servo e mandrino serie MDS-C1 |
| Tensione di ingresso | 3~ 200–230 V AC, 50/60 Hz |
| Tensione bus DC | ~280–300 V DC (bus interno serie MDS-C1) |
| Potenza nominale | Taglia 110 (~11 kW – verificare datasheet ufficiale) |
| Rigenerazione | Unità con capacità di frenatura rigenerativa (tipica della serie CV) |
| Interfacce | Connettori bus DC, morsettiere AC di ingresso trifase, segnali di stato/allarme verso CNC |
| Peso | ~4–8 kg |
| Dimensioni | ~135–200 × 300–450 × 180–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V14-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
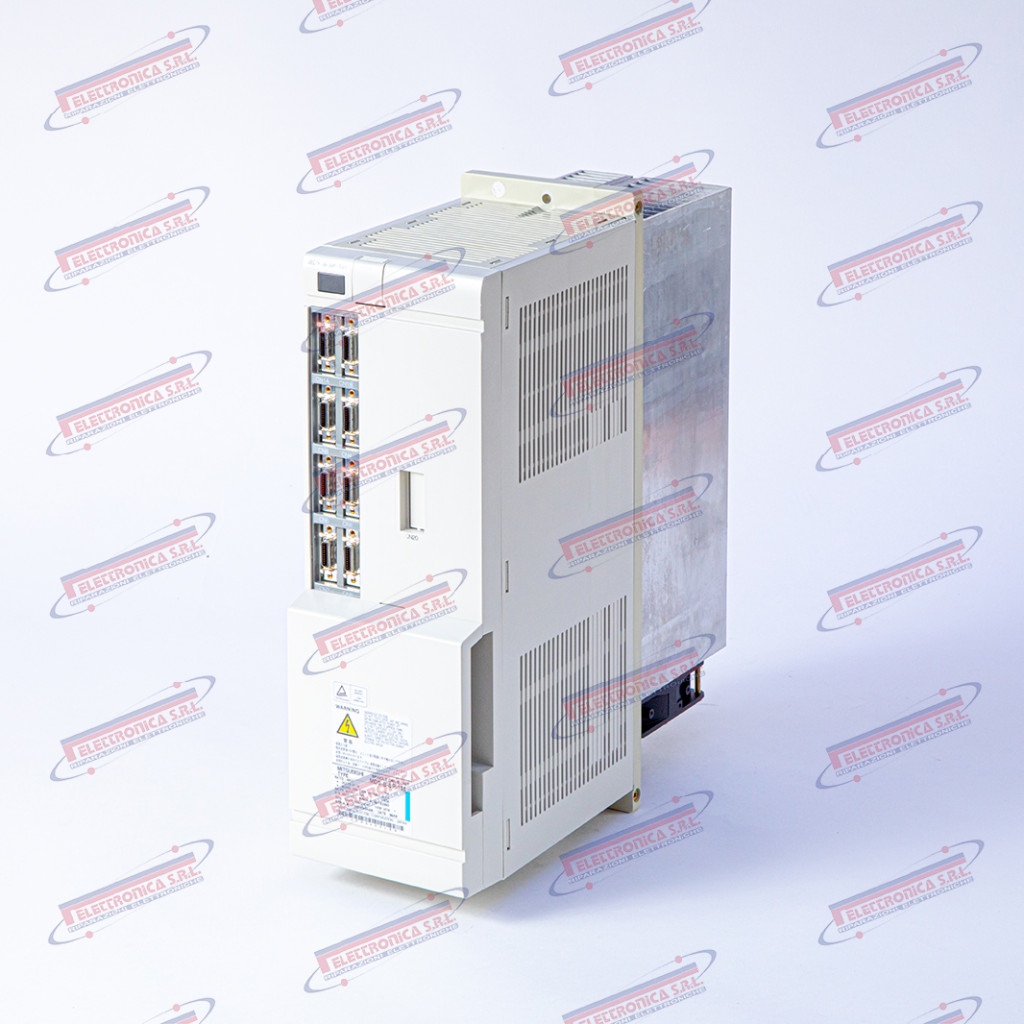
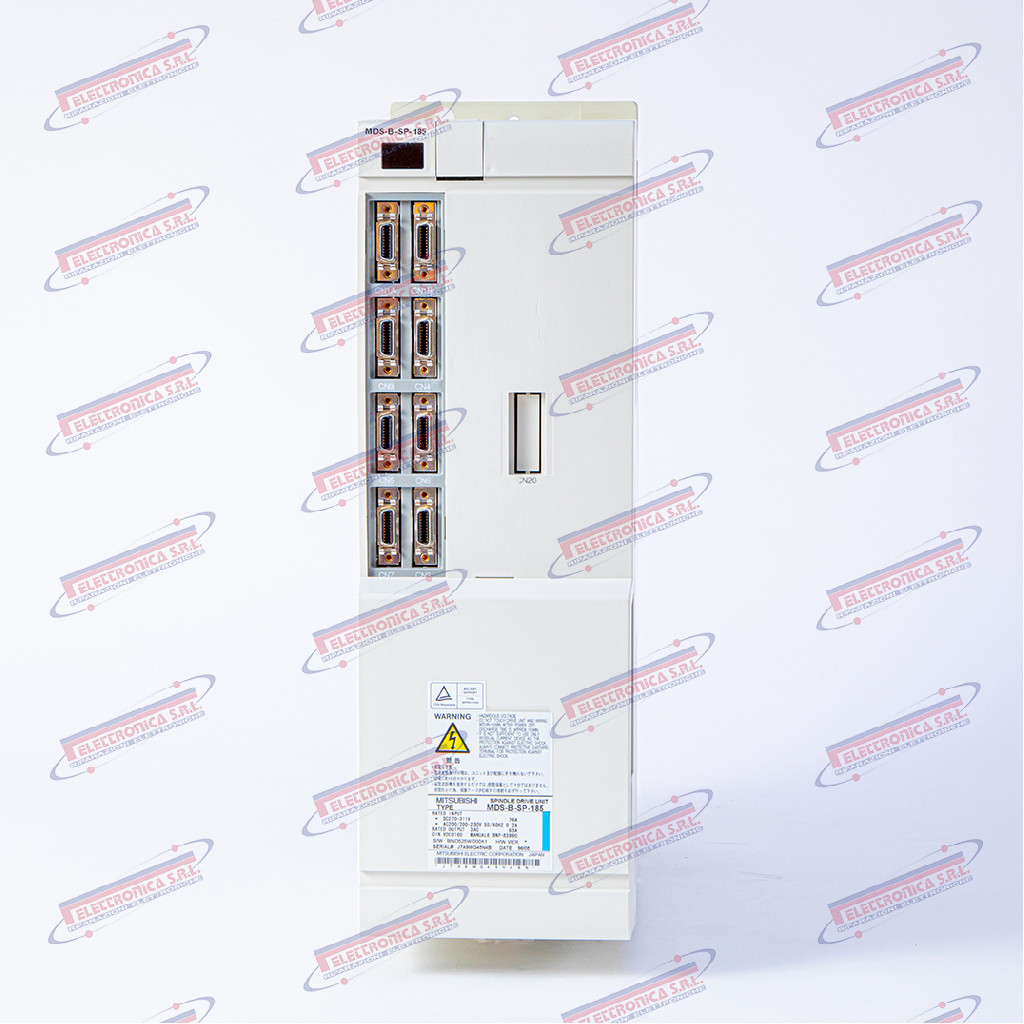
Azionamento Servo – MITSUBISHI MDS-B-V14-70
Il MDS-B-V14-70 (codice interno MDSBV1470) è un azionamento servo digitale AC (“Servo Drive Amplifier”) della serie MDS-B di Mitsubishi Electric, progettato per il controllo in velocità e posizione degli assi servo nei sistemi CNC MELDAS (serie M60, M64, M64S, M65 e compatibili). Il modello V14-70 identifica la configurazione assi e la taglia di corrente dell’amplificatore; l’unità pilota il motore tramite un’uscita PWM trifase verso il motore AC servo Mitsubishi HF/HA, ricevendo i riferimenti di posizione e velocità dal CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). La serie MDS-B è disponibile in diverse taglie di corrente; il suffisso 70 indica una corrente nominale di circa 7,0 A continui o 70 A di picco (verificare sul datasheet specifico del modello).
L’azionamento servo è il cuore elettronico del controllo degli assi macchina: riceve i comandi di posizione e velocità dal CNC, li converte in corrente di fase per il motore e chiude in tempo reale gli anelli di retroazione di posizione, velocità e corrente. Un guasto all’azionamento comporta il blocco immediato dell’asse controllato e il conseguente fermo macchina; nei casi più gravi un guasto parziale può generare derive di posizione silenziose che compromettono le tolleranze dimensionali dei pezzi lavorati senza dare allarme immediato.
Mitsubishi Electric è uno dei principali costruttori giapponesi nel settore dell’automazione industriale e del CNC, con oltre un secolo di storia nel motion control e nell’elettronica industriale. La serie MDS-B è stata prodotta negli anni ’90 e nei primi anni 2000 per i controlli numerici MELDAS ed è oggi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato, del surplus NOS e della riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo digitale AC (Servo Drive Amplifier) |
| Codice | MDS-B-V14-70 (MDSBV1470) |
| Marca | Mitsubishi Electric |
| Serie / Famiglia | MDS-B (MELDAS Drive System, serie B) |
| Applicazione nota | CNC Mitsubishi MELDAS M60 / M64 / M64S / M65 e sistemi compatibili |
| Funzione | Controllo servo asse: chiusura anelli di posizione, velocità e corrente; pilotaggio motore AC servo |
| Alimentazione | 200–230 V AC trifase, 50/60 Hz (tipico serie MDS-B) |
| Corrente nominale | ~7,0 A continui – suffisso 70 (verificare datasheet specifico) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork) Mitsubishi |
| Retroazione | Encoder assoluto / incrementale da motore AC servo serie HF / HA Mitsubishi |
| Uscita verso motore | PWM trifase modulato; connettori a pettine / morsettiera interna su backplane |
| Peso | ~2–4 kg |
| Dimensioni | ~120–200 mm × 60–100 mm × 160–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MDS-B-SP-185
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
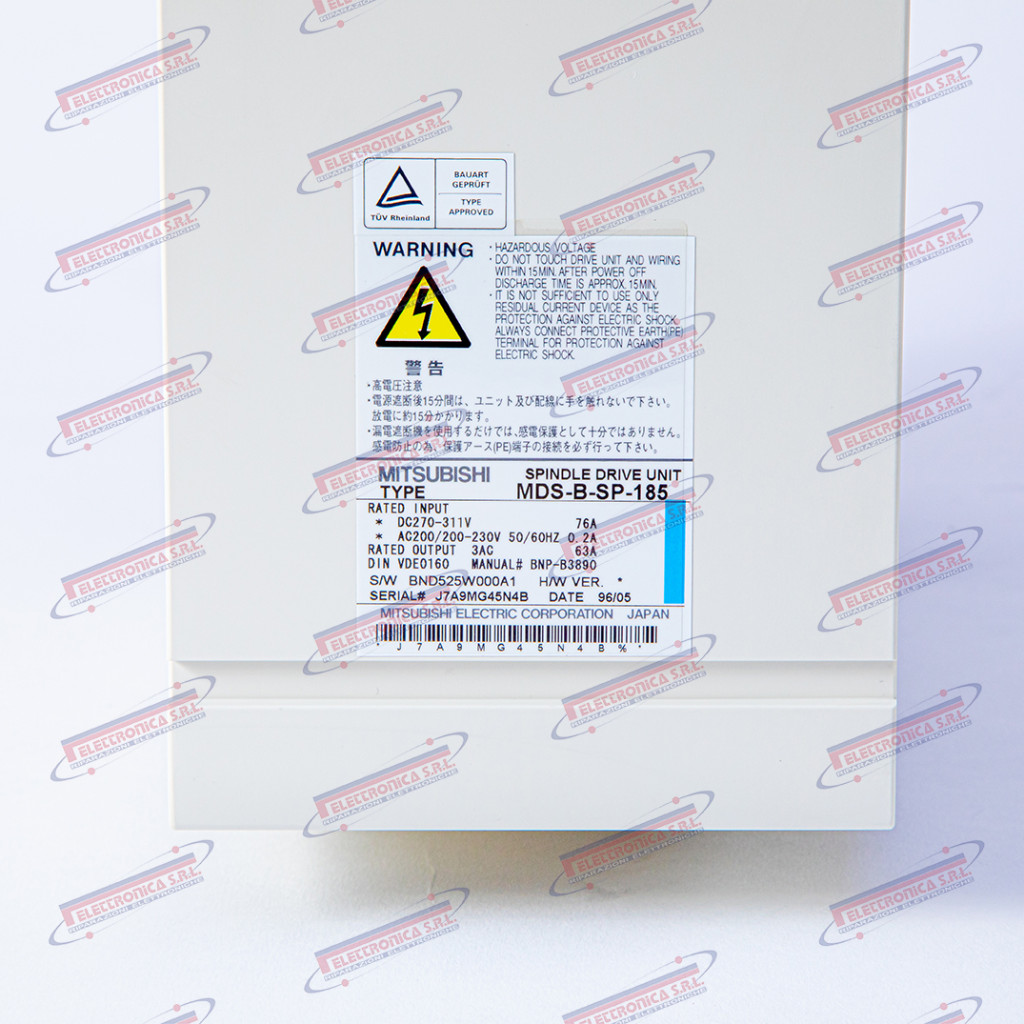
Azionamento mandrino – MITSUBISHI MDS-B-SP-185
Il MDS-B-SP-185 è un azionamento mandrino AC (“Spindle Amplifier”) della serie MDS-B prodotta da Mitsubishi Electric, progettato per il controllo vettoriale di motori mandrino in corrente alternata nelle macchine utensili CNC. È documentato come componente dei sistemi CNC MELDAS 600, MELDAS 640 e M64 di Mitsubishi, dove svolge la funzione di regolazione di velocità e coppia del motore mandrino principale. La sigla “SP” identifica la variante spindle (mandrino) della famiglia MDS-B, mentre “185” indica la corrente nominale di uscita di 185 A. Non è intercambiabile con le varianti servo-asse MDS-B-V1 e MDS-B-V2. Disponibile in diverse varianti di tensione di ingresso (classe 200 V e classe 400 V).
L’azionamento MDS-B-SP-185 è il cuore del sistema di regolazione del mandrino: riceve il riferimento di velocità e coppia dal controllo CNC tramite bus seriale ad alta velocità proprietario Mitsubishi e chiude gli anelli di corrente e velocità sul motore AC del mandrino, garantendo rotazione stabile e potenza di taglio costante durante la lavorazione. Un guasto all’azionamento provoca il blocco immediato del mandrino e l’arresto della macchina: senza questo modulo non è possibile avviare alcun ciclo di lavorazione, con conseguente fermo produzione completo e necessità di intervento di manutenzione straordinaria.
Mitsubishi Electric è una delle principali multinazionali giapponesi dell’elettronica industriale, con la divisione FA (Factory Automation) specializzata in sistemi CNC, servo drive, inverter e robot industriali da oltre cinquant’anni. La serie MDS-B è stata prodotta dagli anni ’90 fino ai primi anni 2000 ed è oggi legacy / fuori produzione: i modelli di sostituzione appartengono alle famiglie MDS-C1 e MDS-D, non sempre compatibili plug-in con i cablaggi esistenti.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Amplifier) |
| Codice | MDS-B-SP-185 (MDSBSP185) |
| Marca | Mitsubishi Electric – Divisione FA (Factory Automation) |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600 / MELDAS 640 / M64 – centri di lavoro e torni CNC |
| Funzione | Regolazione vettoriale velocità e coppia motore mandrino AC |
| Tensione di ingresso | 3~ 200–230 V AC oppure 380–480 V AC, 50/60 Hz (verificare la targa) |
| Corrente nominale uscita | 185 A |
| Potenza nominale | ~18,5 kW |
| Interfaccia CNC | Bus seriale ad alta velocità proprietario Mitsubishi (High-Speed Serial Servo Bus) |
| Retroazione | Encoder / trasduttore di velocità dal motore mandrino |
| Raffreddamento | Ventilazione forzata interna |
| Peso | ~10–20 kg |
| Dimensioni | ~300–400 mm × 450–550 mm × 150–200 mm (L × H × P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
HC-MF 13-UE
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servomotore AC brushless asse CNC – MITSUBISHI HC-MF 13-UE
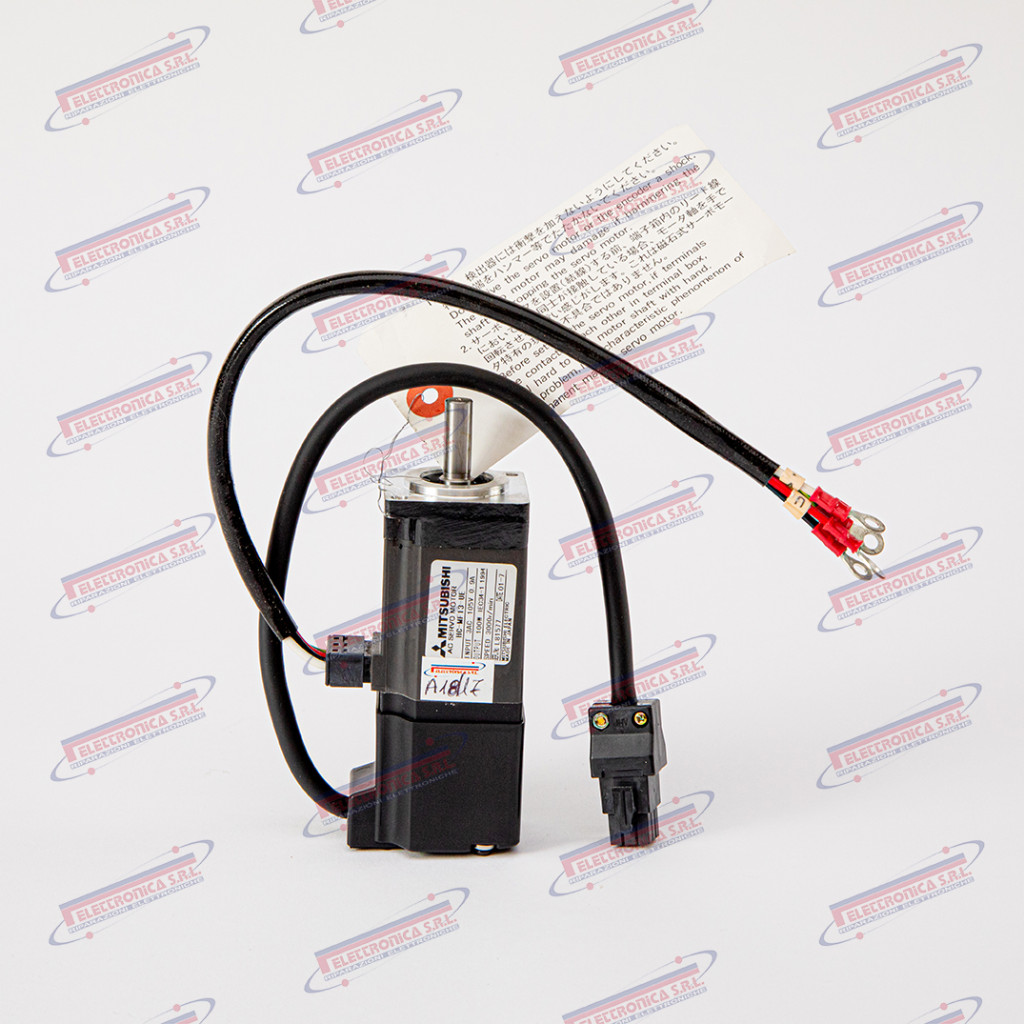
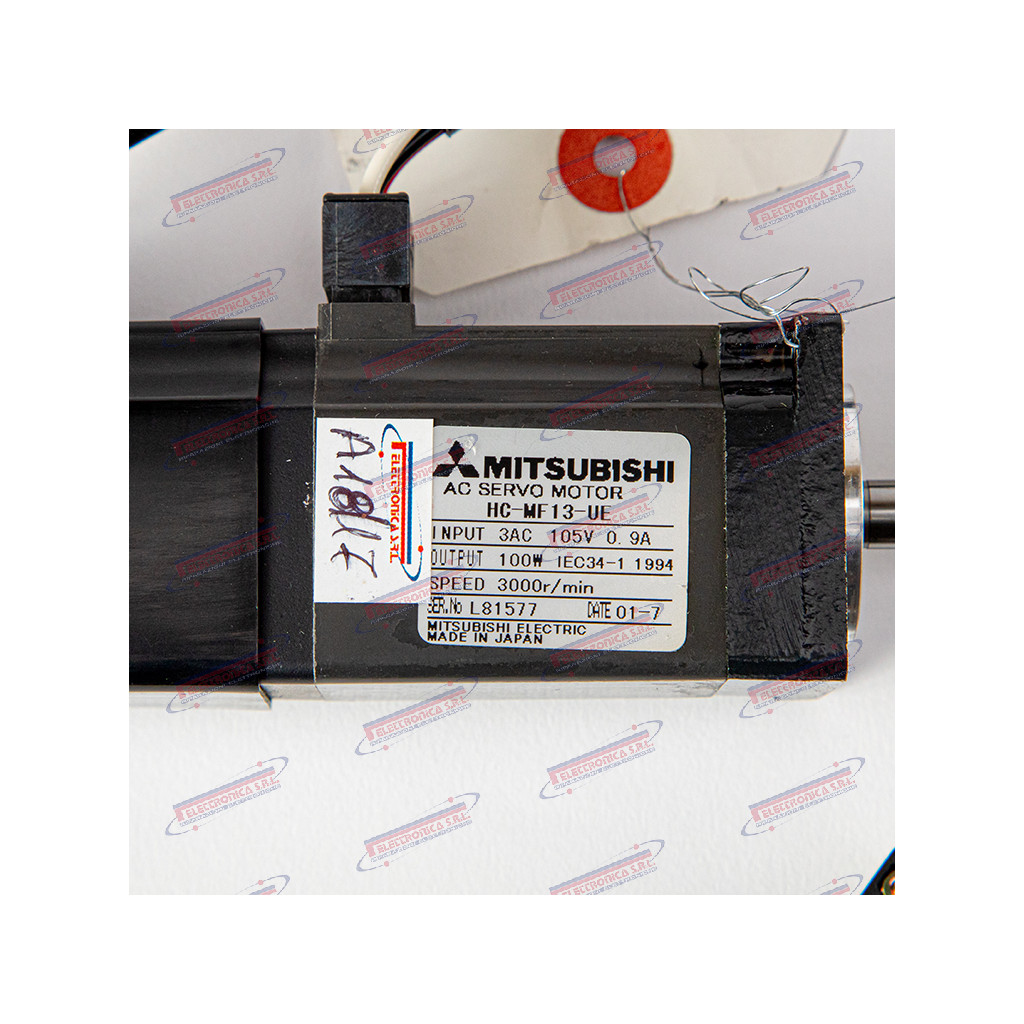
Il HC-MF 13-UE è un servomotore AC brushless (“AC Servo Motor”) appartenente alla serie HC-MF prodotta da MITSUBISHI Electric, all’interno della famiglia MELSERVO. È documentato come motore di azionamento asse per macchine utensili CNC equipaggiate con servo amplificatori Mitsubishi delle serie MR-SA, MR-J o compatibili. Il suffisso UE identifica una variante specifica in termini di configurazione encoder o albero di uscita. La serie HC-MF è caratterizzata da bassa inerzia e alta risposta dinamica, concepita per applicazioni di posizionamento rapido e preciso su centri di lavoro, fresatrici e torni CNC di piccolo e medio formato.
Il servomotore è l’attuatore elettromeccanico che converte il riferimento di coppia e velocità generato dal servo amplificatore in movimento meccanico preciso dell’asse lineare o rotante. In una macchina utensile CNC la sua avaria comporta l’arresto completo dell’asse interessato: qualsiasi lavorazione che coinvolga quell’asse diventa impossibile, con fermo macchina immediato e perdita di produzione. La perdita del segnale encoder integrato può inoltre provocare allarmi gravi sul CNC e danni alle guide se non gestita correttamente.
MITSUBISHI Electric è una multinazionale giapponese leader a livello mondiale nell’automazione industriale, nel motion control e nell’elettronica di potenza. La famiglia MELSERVO (serie HC-MF, HC-SF, HC-RF e derivati) è un riferimento consolidato nel settore CNC dagli anni ’80. I prodotti della serie HC-MF sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servomotore AC brushless (AC Servo Motor) – serie HC-MF |
| Codice | HC-MF 13-UE (HCMF13UE) |
| Marca | MITSUBISHI Electric – MELSERVO |
| Applicazione nota | Macchine utensili CNC con servo amplificatori Mitsubishi MR-SA / MR-J (centri di lavoro, fresatrici, torni CNC, robot industriali) |
| Funzione | Azionamento asse CNC: conversione del riferimento elettrico in movimento meccanico preciso (posizione / velocità / coppia) |
| Potenza nominale | ~100–200 W |
| Velocità nominale | 3 000 rpm (tipico serie HC-MF) |
| Coppia nominale | ~0,32–0,64 Nm |
| Alimentazione | Tramite servo amplificatore dedicato (trifase / monofase); non collegare direttamente alla rete |
| Encoder / retroazione | Encoder incrementale integrato (suffisso UE); connettore standard serie HC MELSERVO |
| Interfacce / connettori | Connettore potenza + connettore encoder (cablaggio standard MELSERVO) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm L |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus NOS / riparazione specializzata |
Codice prodotto:
FR-SE-2-7.5K
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Inverter di Frequenza 7,5 kW – MITSUBISHI FR-SE-2-7.5K
Il FR-SE-2-7.5K è un inverter di frequenza AC da 7,5 kW (“AC Frequency Inverter”) realizzato da Mitsubishi Electric, appartenente alla serie FR-SE (Freqrol), progettata per il controllo di velocità di motori asincroni trifase in applicazioni industriali e su macchine utensili CNC. Il componente varia dinamicamente frequenza e tensione di uscita tramite modulazione PWM (Pulse Width Modulation) per adeguare la velocità del motore al ciclo di lavorazione impostato dal controllo numerico. Il modello da 7,5 kW è adatto al controllo di mandrini di media potenza, pompe idrauliche e assi ausiliari. Il prodotto può essere presente in diverse revisioni hardware; alcune versioni includono pannellino operatore integrato e ingressi/uscite digitali e analogici dedicati.
L’inverter di frequenza regola la velocità del motore AC variando dinamicamente la frequenza e la tensione di alimentazione: questa funzione è critica nelle macchine utensili CNC dove la velocità del mandrino o degli assi ausiliari deve seguire con precisione i parametri impostati dal controllo numerico. In caso di guasto, il motore controllato perde completamente la regolazione di velocità e non può più seguire il riferimento del CNC, rendendo impossibile qualsiasi lavorazione di precisione e rischiando danni all’utensile, al pezzo o alla macchina stessa.
Mitsubishi Electric è una delle principali multinazionali giapponesi nell’automazione industriale, presente nel mercato degli inverter di frequenza con la linea Freqrol (FR) sin dagli anni ’80. La serie FR-SE era una famiglia compatta destinata ad applicazioni industriali robuste e semplici; i modelli di questa serie sono legacy / fuori produzione e sono stati sostituiti dalle più recenti serie FR-E800 e FR-D800.
Dati tecnici principali
| Tipo | Inverter di frequenza AC (AC Frequency Inverter) – serie FR-SE |
| Codice | FR-SE-2-7.5K (FRSE275K) |
| Marca | Mitsubishi Electric – Freqrol FR-SE (legacy) |
| Applicazione nota | Macchine utensili CNC; controllo mandrino di media potenza, assi ausiliari, pompe idrauliche e di raffreddamento |
| Funzione | Variazione di velocità motore AC trifase tramite modulazione PWM; regolazione frequenza e tensione di uscita |
| Potenza nominale | 7,5 kW |
| Tensione di ingresso | 3~ 200–230 V CA, 50/60 Hz — classe 200 V |
| Corrente di uscita nominale | ~38–42 A |
| Frequenza di uscita | 0–400 Hz (tipico serie FR-SE) |
| Interfacce / connettori | Morsettiera di potenza (R/S/T – U/V/W); morsettiera di controllo (ingressi/uscite digitali e analogici ±10 V); pannello operatore opzionale |
| Peso | ~3–5 kg |
| Dimensioni | ~200 × 150 × 200 mm (H × L × P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |