
 Inglese

Codice prodotto:
MR-J2-350CT
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
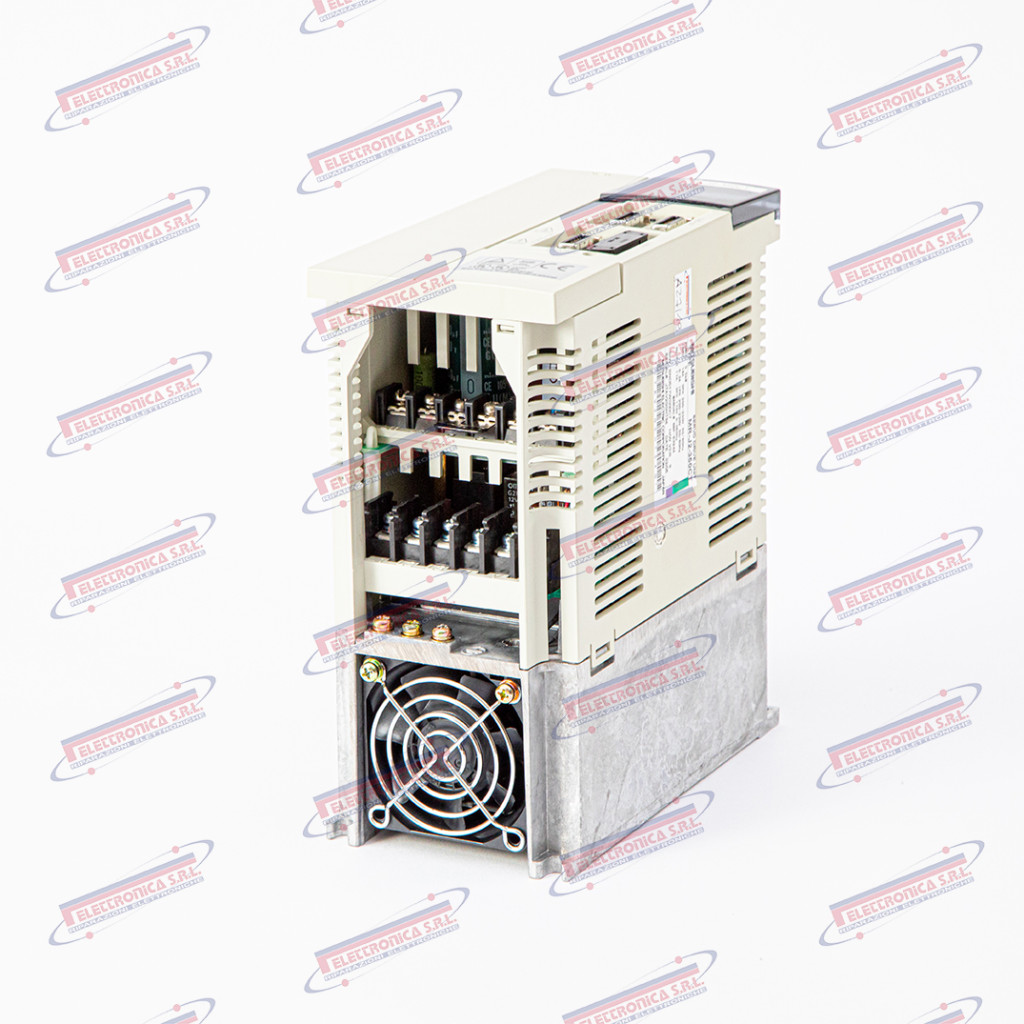
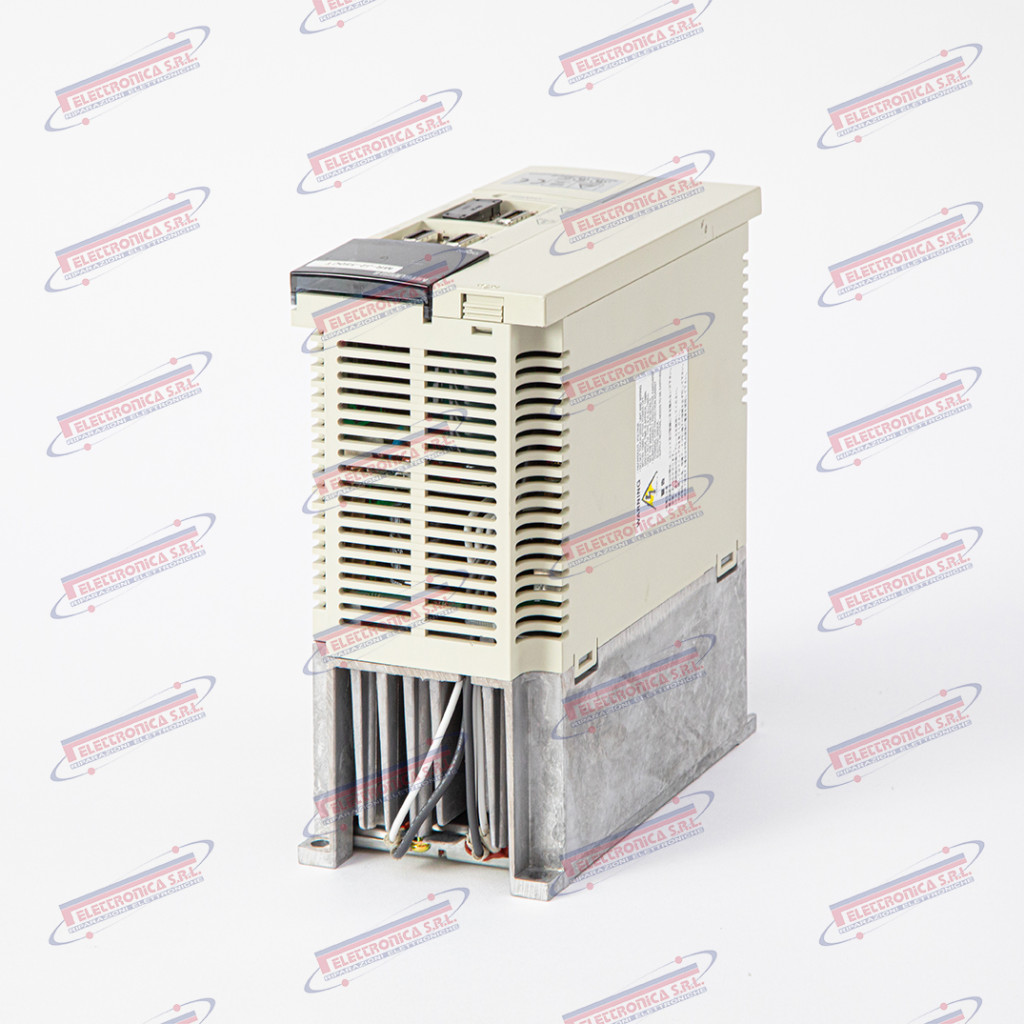
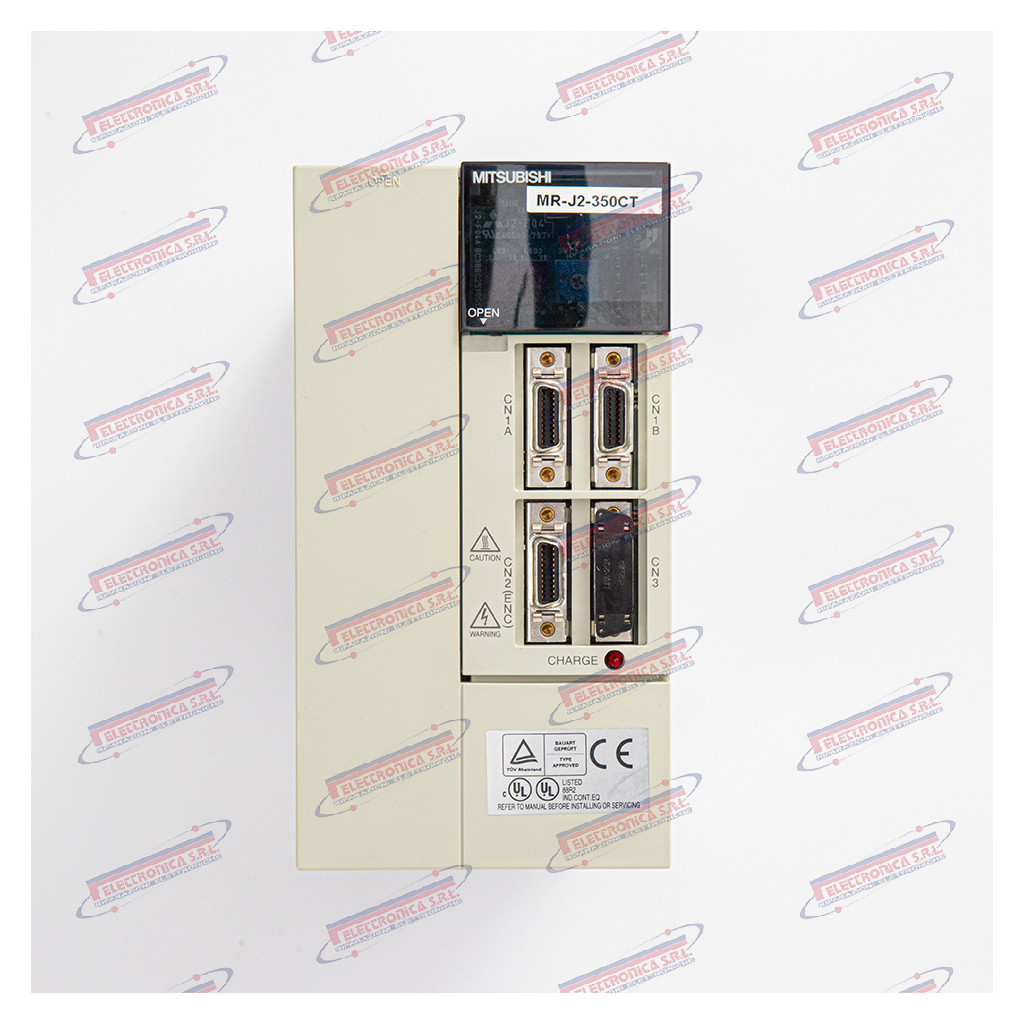
Servoazionamento 3,5 kW – MITSUBISHI MR-J2-350CT
Il MR-J2-350CT è un amplificatore servoazionamento (“Servo Amplifier”) della serie MELSERVO-J2 di Mitsubishi Electric, con potenza nominale di 3,5 kW. Il suffisso CT identifica una specifica variante di configurazione del modello base MR-J2-350, documentata su macchine utensili CNC equipaggiate con servomotori Mitsubishi sugli assi di avanzamento. Il componente gestisce gli anelli di regolazione di posizione, velocità e coppia, interfacciandosi tra il controllore CNC e il servomotore tramite retroazione encoder; supporta modalità di comando combinate (posizione/velocità/coppia). Appartiene alla generazione MELSERVO-J2, predecessore delle linee MR-J2S, MR-J3, MR-J4 e MR-J5.
Il servoazionamento è il controllore elettronico di potenza che converte i comandi di movimento del CNC — riferimenti di posizione, velocità e coppia — nella corrente trifase necessaria ad azionare il servomotore dell’asse. Chiude l’anello di regolazione ad alta frequenza per garantire precisione di posizionamento e reattività dinamica. In caso di guasto il componente provoca il fermo immediato dell’asse controllato: la macchina non può eseguire lavorazioni né movimenti di posizionamento, con allarme immediato sull’unità CNC.
Mitsubishi Electric è uno dei principali produttori giapponesi di elettronica industriale, leader nell’automazione di fabbrica, nel motion control e nei sistemi CNC (linee MELDAS e MELSERVO). La serie MELSERVO-J2 è stata progressivamente superata dalle famiglie J2S, J3, J4 e J5; tutti i prodotti MR-J2 sono attualmente legacy / fuori produzione: reperibili solo come usato, NOS (new-old-stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento / Amplificatore servo (Servo Amplifier) |
| Codice | MR-J2-350CT (MRJ2350CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Macchine utensili CNC con assi servo Mitsubishi (sistemi MELDAS / MELSERVO) |
| Funzione | Controllo posizione, velocità e coppia del servomotore |
| Potenza nominale | 3,5 kW |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz |
| Corrente uscita nominale | ~11–12 A continua (tipico) |
| Interfacce | CN1 (I/O, 50 pin), CN2 (encoder), CN3 (RS-232C / RS-422 parametri) |
| Retroazione encoder | Encoder pulsato (2500 p/giro) o encoder seriale Mitsubishi |
| Modi di controllo | Posizione (P), velocità (S), coppia (T) e combinazioni P/S, S/T |
| Peso | ~3,5–5 kg |
| Dimensioni | ~150×280×170 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
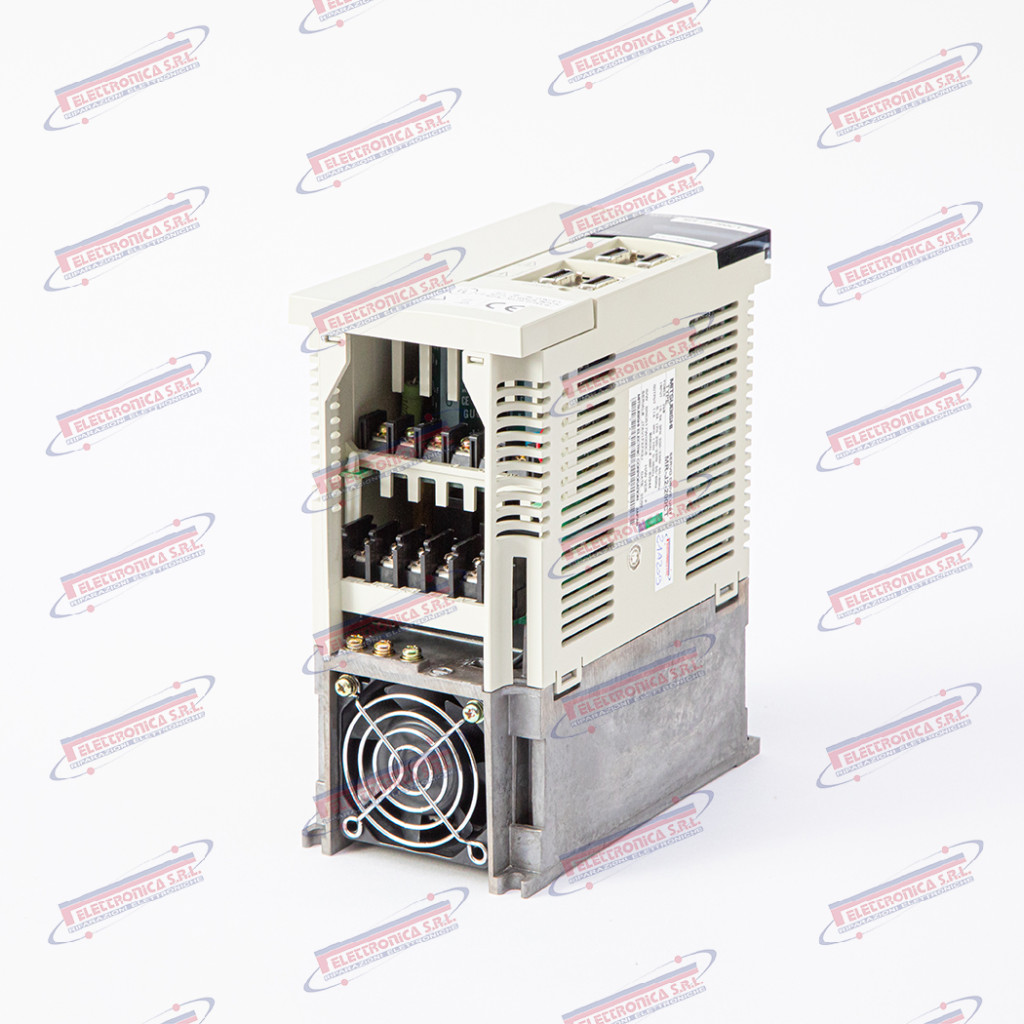
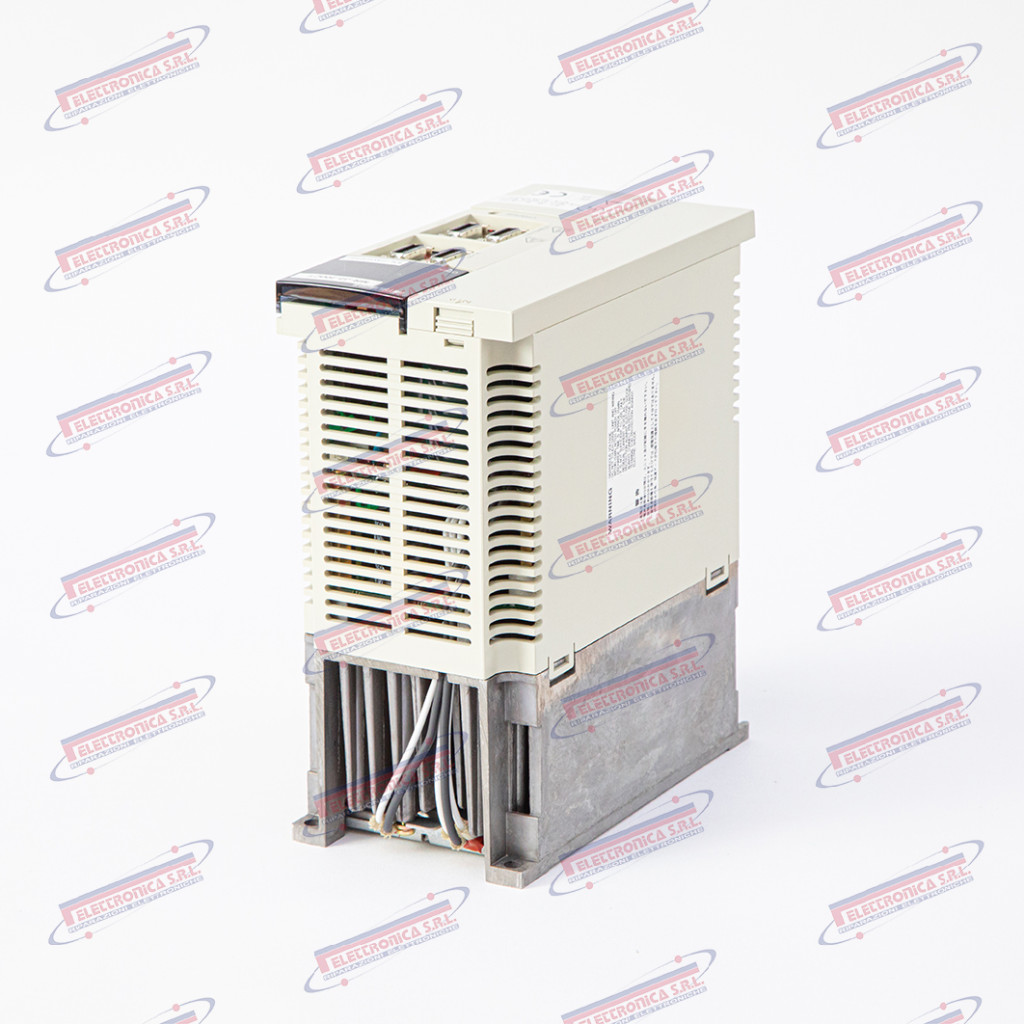
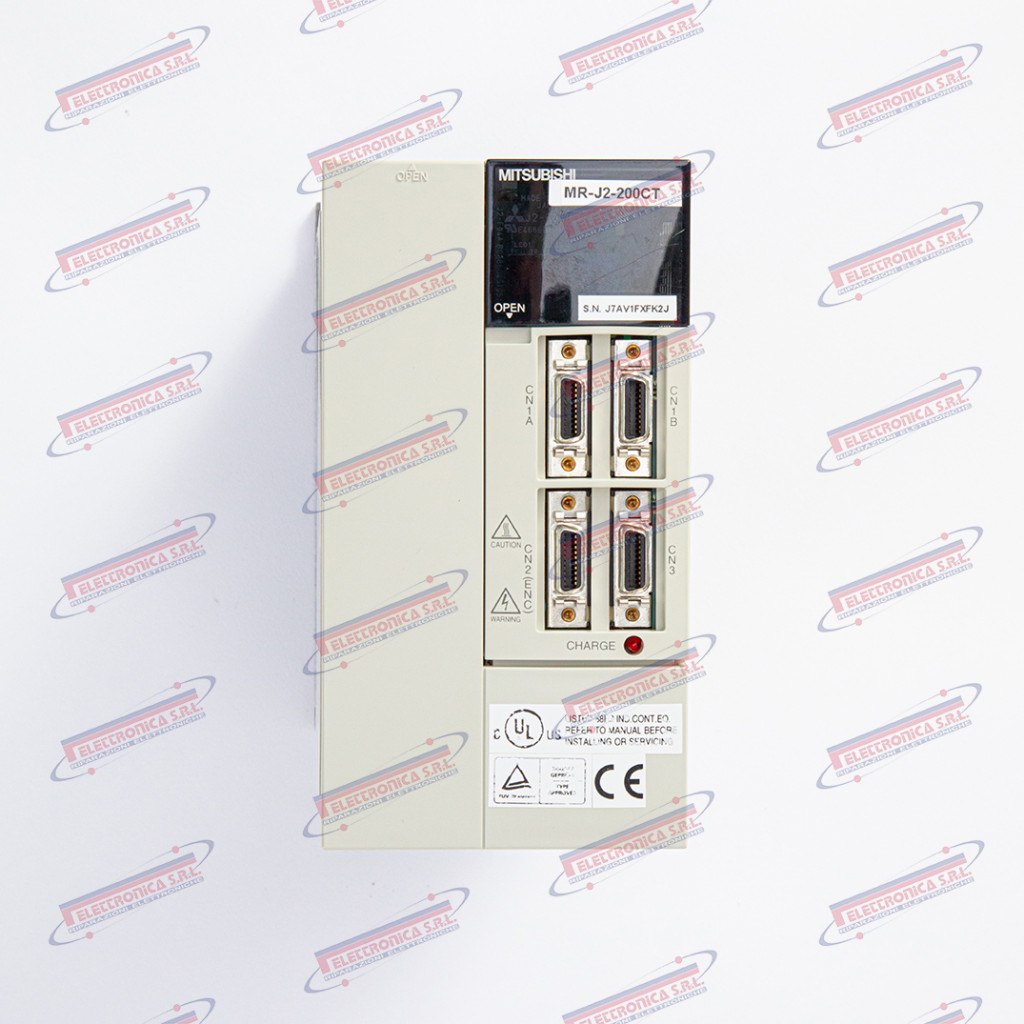
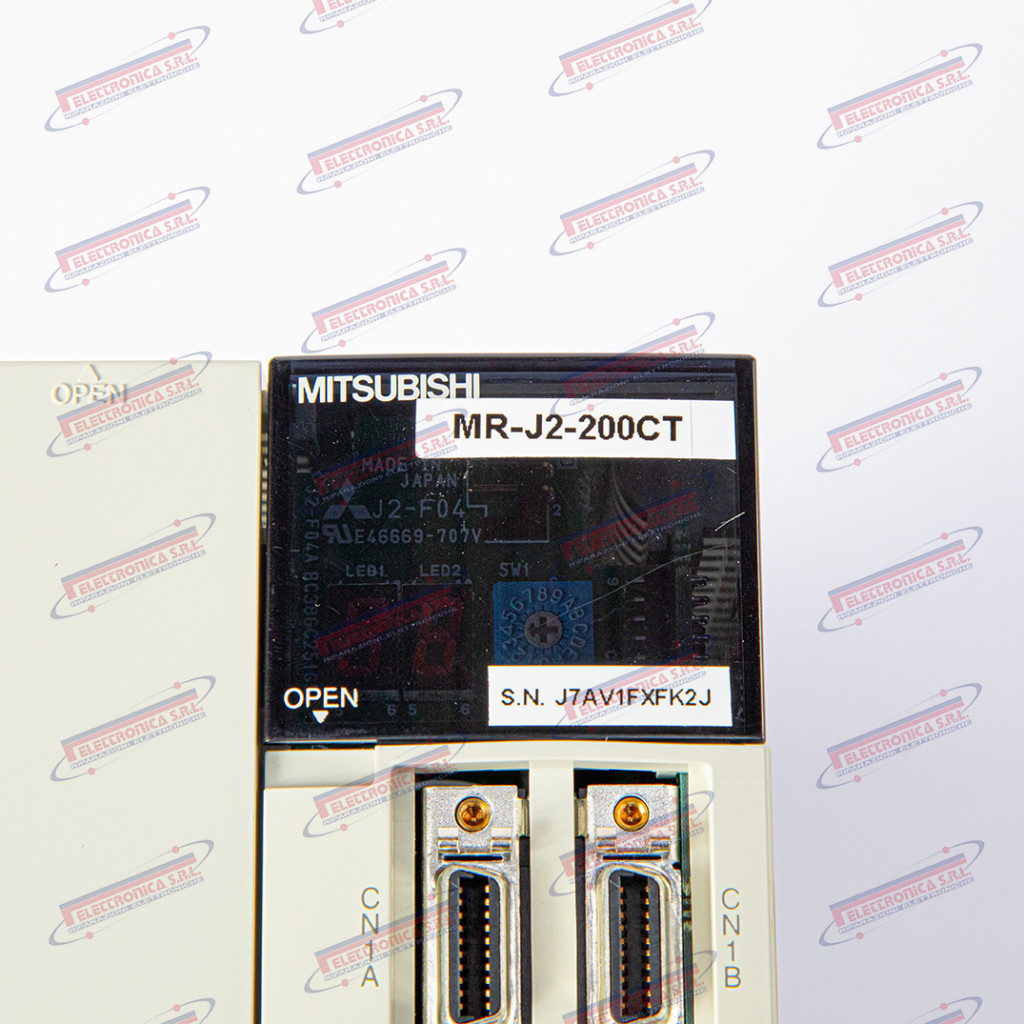
MR-J2-200CT
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Servo drive CA 2 kW – MITSUBISHI MR-J2-200CT
Il MR-J2-200CT è un amplificatore servoazionamento in corrente alternata (“AC Servo Amplifier”) da 2,0 kW realizzato da Mitsubishi Electric, appartenente alla serie MELSERVO-J2. Il suffisso “CT” identifica la variante con interfaccia di comando dedicata. Il drive è progettato per pilotare servomotori CA delle famiglie HC-SF e HC-RF di Mitsubishi, ed è tipicamente integrato in centri di lavoro CNC, macchine transfer e impianti di automazione industriale che adottano sistemi di controllo MELDASMAGIC o controllori compatibili. Gestisce i tre anelli di regolazione (posizione, velocità, corrente) e supporta encoder seriali ad alta risoluzione. Sono documentate varianti e revisioni hardware; verificare la compatibilità con il motore prima della sostituzione.
Il servo drive è il cuore del sistema di movimento in una macchina CNC: riceve il comando di posizione o velocità dal controllo numerico, confronta il segnale con la retroazione dell’encoder montato sul motore e genera la corrente necessaria a correggere istantaneamente qualsiasi scostamento. Sul MR-J2-200CT da 2 kW, un guasto si traduce nell’impossibilità totale di controllare l’asse servito: la macchina entra in allarme, l’asse viene disabilitato e la produzione si arresta fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è una delle principali aziende giapponesi di elettronica e automazione industriale, fondata nel 1921. La divisione MELSERVO produce azionamenti servo dalla fine degli anni ’80; la serie J2 è stata introdotta negli anni ’90 ed è stata succeduta da MR-J2S, MR-J3, MR-J4 e infine MR-J5. Il modello MR-J2-200CT è legacy / fuori produzione: disponibile solo come pezzo usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servoazionamento CA (AC Servo Amplifier) |
| Codice | MR-J2-200CT (MRJ2200CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Centri di lavoro CNC, macchine transfer, impianti di automazione con controllo Mitsubishi MELDASMAGIC / compatibile |
| Funzione | Regolazione posizione, velocità e corrente servomotore CA 2 kW |
| Potenza nominale | 2,0 kW |
| Tensione di alimentazione | Trifase 200–230 V CA, 50/60 Hz |
| Corrente di uscita massima | ~12 A |
| Motori compatibili | Mitsubishi HC-SF202, HC-RF203 e serie equivalenti da 2 kW |
| Retroazione encoder | Encoder seriale ad alta risoluzione (compatibile serie J2) |
| Interfacce | Connettori CN1 (I/O comando), CN2 (encoder), CN3 (RS-232C), morsettiera potenza |
| Grado di protezione | IP20 (montaggio in quadro) |
| Peso | ~2,5–4,0 kg |
| Dimensioni | ~130 × 270 × 160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-CH-SPH-260
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
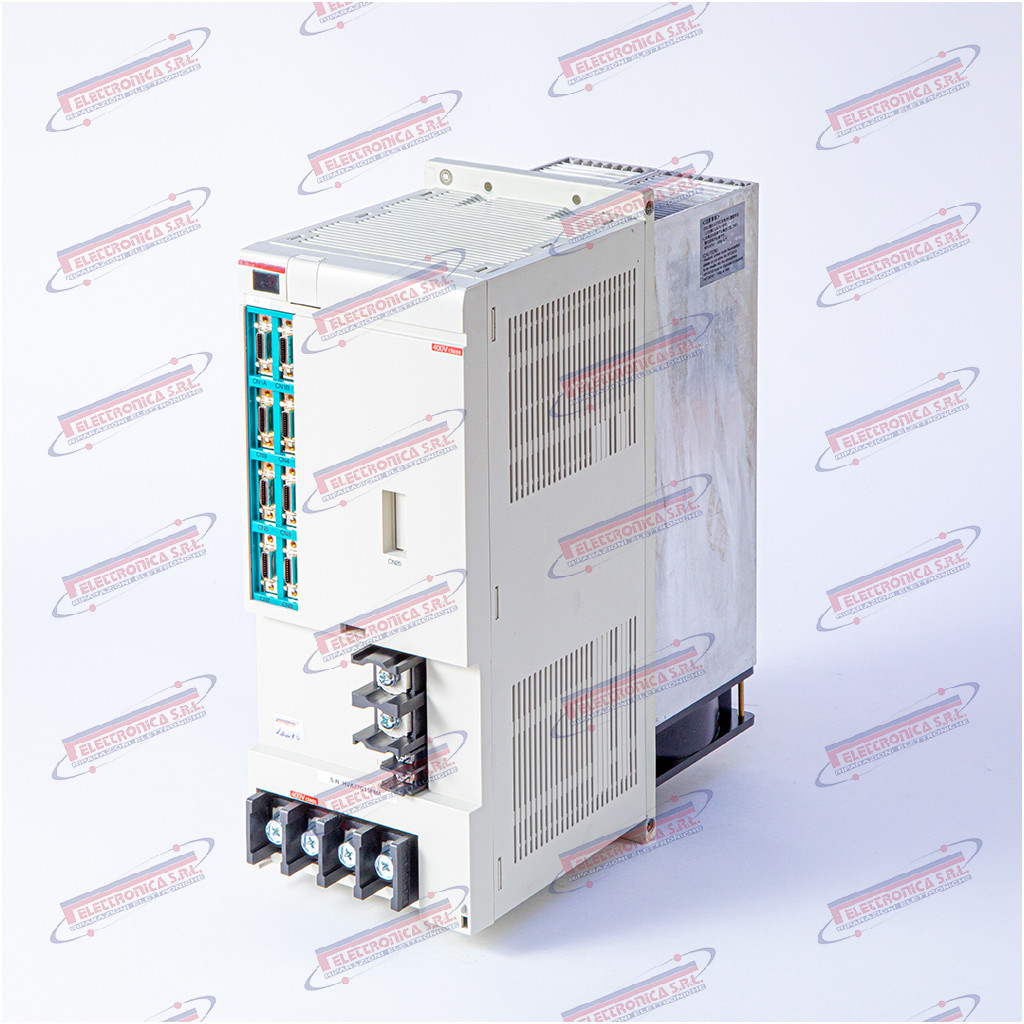
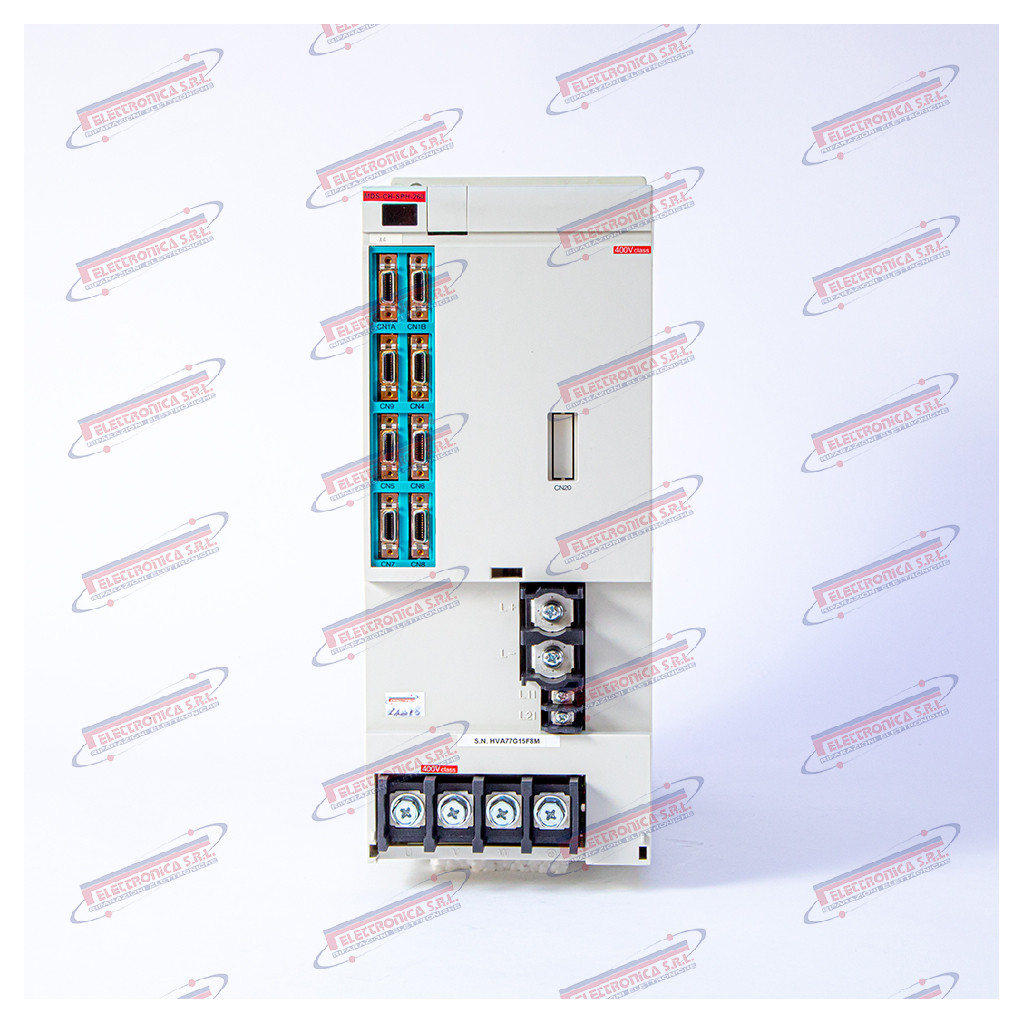
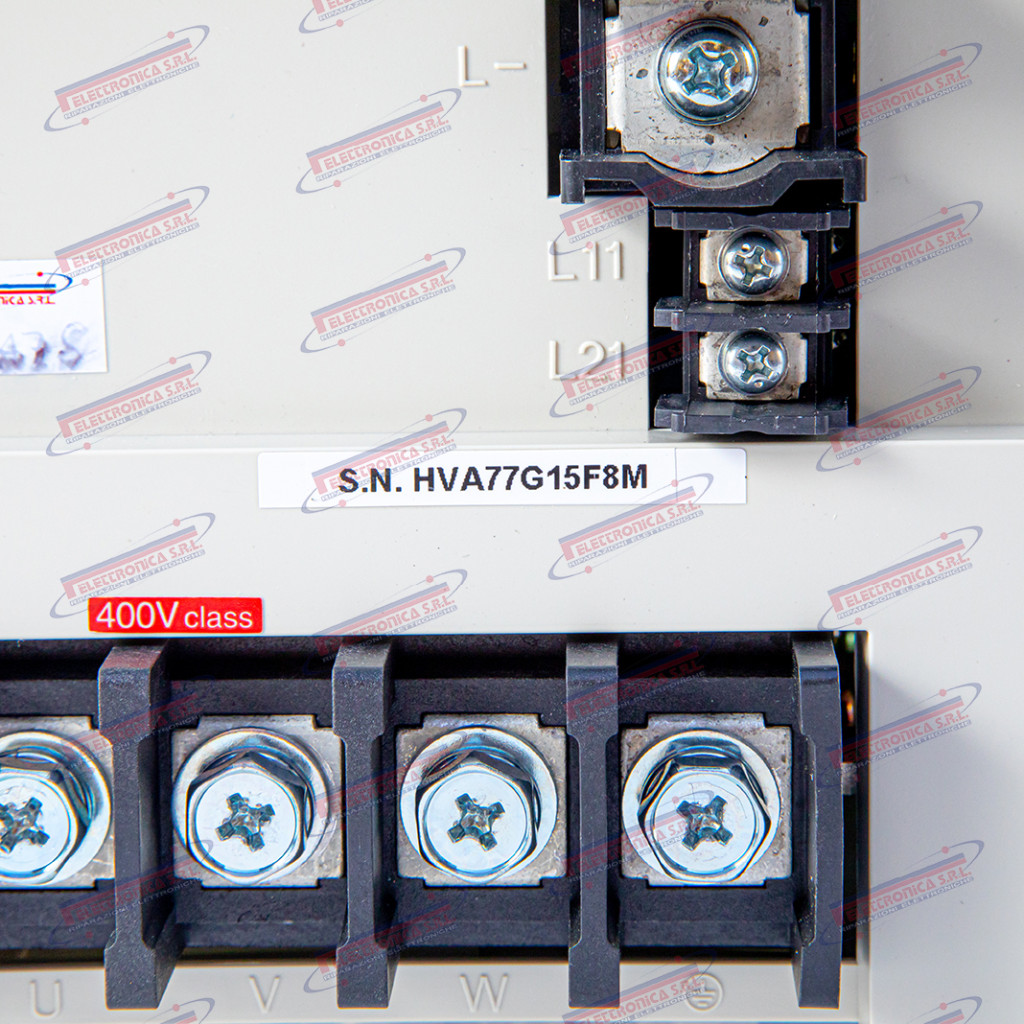
Azionamento Mandrino CNC – MITSUBISHI MDS-CH-SPH-260
Il MDS-CH-SPH-260 è un azionamento mandrino digitale (“Spindle Drive Amplifier”) della serie MDS-CH prodotto da MITSUBISHI ELECTRIC, progettato per sistemi CNC MELDAS (es. MELDAS 64, MELDAS 700, MELDAS 720/730). Il codice identifica la famiglia SPH (Spindle High-performance) con classe di potenza 260, corrispondente a una potenza nominale di uscita di circa 26 kW. L’unità integra il convertitore PWM, gli anelli di regolazione digitale di velocità e coppia, e comunica con il controllore CNC tramite collegamento in fibra ottica ad alta velocità.
L’azionamento MDS-CH-SPH-260 è il modulo di potenza e controllo che converte i riferimenti digitali del CNC in velocità e coppia effettiva al motore del mandrino, gestendo accelerazione, costanza di velocità in lavorazione e frenatura rigenerativa. Un guasto a questa unità rende il mandrino completamente inutilizzabile con fermo macchina immediato; i sintomi tipici includono allarmi di sovraccorrente, sovratemperatura o perdita di retroazione encoder.
MITSUBISHI ELECTRIC è uno dei principali costruttori mondiali di automazione industriale e CNC: la divisione FA produce da oltre quarant’anni controllori MELDAS e la famiglia di azionamenti MDS (servo e mandrino). La serie MDS-CH rappresenta una generazione di azionamenti compatti ad alta integrazione; i modelli di questa famiglia sono da considerarsi legacy / fuori produzione, disponibili esclusivamente come usato, NOS o tramite revisione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino digitale (Spindle Drive Amplifier) – serie MDS-CH |
| Codice | MDS-CH-SPH-260 (MDSCHSPH260) |
| Marca | MITSUBISHI ELECTRIC |
| Applicazione nota | CNC MELDAS 64, MELDAS 700 / 720 / 730 e varianti compatibili |
| Funzione | Regolazione digitale di velocità e coppia motore mandrino; frenatura rigenerativa |
| Tensione ingresso | 3~ 200 V AC ±10%, 50/60 Hz (serie 200 V; versione 400 V disponibile) |
| Potenza nominale uscita | ~26 kW |
| Interfaccia CNC | Fibra ottica – comunicazione seriale digitale ad alta velocità |
| Retroazione | Encoder incrementale / resolver dal motore mandrino |
| Raffreddamento | Ventilazione forzata interna (ventola integrata) |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 mm (H) × 150–250 mm (L) × 200–300 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/NOS/riparazione |
Codice prodotto:
MDS-C1-V2-3520
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento mandrino AC – MITSUBISHI MDS-C1-V2-3520
Il MDS-C1-V2-3520 è un azionamento mandrino in corrente alternata (“AC Spindle Drive”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-C1 per sistemi CNC MELDAS. Progettato per il controllo vettoriale del motore mandrino AC, il modulo integra gli anelli di regolazione di velocità e coppia e interfaccia il controllore CNC con lo stadio motore tramite bus SSCNET (Serial Servo Control Network) o riferimento analogico ±10 V. Il suffisso V2-3520 identifica la variante con taglia di potenza nominale nel range dei 35 kVA, indicata per applicazioni di media-alta potenza su centri di lavoro e torni CNC. Il modulo può presentare varianti hardware (revisioni) e richiede parametrizzazione tramite il controllore CNC abbinato.
L’azionamento mandrino è il cuore del controllo motore spindle: riceve dal CNC il riferimento di velocità, chiude l’anello di regolazione in retroazione e genera le correnti trifasi necessarie per mantenere la rotazione stabile e precisa durante la lavorazione. Un guasto all’unità rende il mandrino completamente incontrollabile, con perdita immediata della capacità produttiva; anche anomalie parziali si traducono in instabilità di velocità, variazioni di coppia e difetti dimensionali sul pezzo lavorato.
Mitsubishi Electric è uno dei principali costruttori mondiali di apparecchiature per l’automazione industriale, con sede a Tokyo, fondata nel 1921. La divisione FA (Factory Automation) produce sistemi CNC MELDAS, servo drive, motori e PLC ampiamente adottati nell’industria meccanica globale. La serie MDS-C1 è legacy / fuori produzione: sostituita dalle generazioni MDS-D1, MDS-DH2 ed MDS-EX, è oggi disponibile esclusivamente come ricambio usato, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive) |
| Codice | MDS-C1-V2-3520 (MDSC1V23520) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60/M64/M65/M66; centri di lavoro verticali e orizzontali, torni CNC |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino AC; chiusura anello velocità e corrente |
| Tensione ingresso | 3~ 200 V AC, 50/60 Hz (serie MDS-C1 versione 200 V) |
| Potenza nominale | ~35 kVA |
| Interfaccia CNC | SSCNET (Serial Servo Control Network) / riferimento analogico ±10 V |
| Retroazione | Encoder incrementale / tachimetrica dal motore mandrino |
| Alimentazione logica | 24 V DC (tipico per sezione logica/controllo) |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~300×250×180 mm |
| Stato produzione | Legacy / fuori produzione — serie MDS-C1 sostituita da MDS-D1, MDS-DH2, MDS-EX |
Codice prodotto:
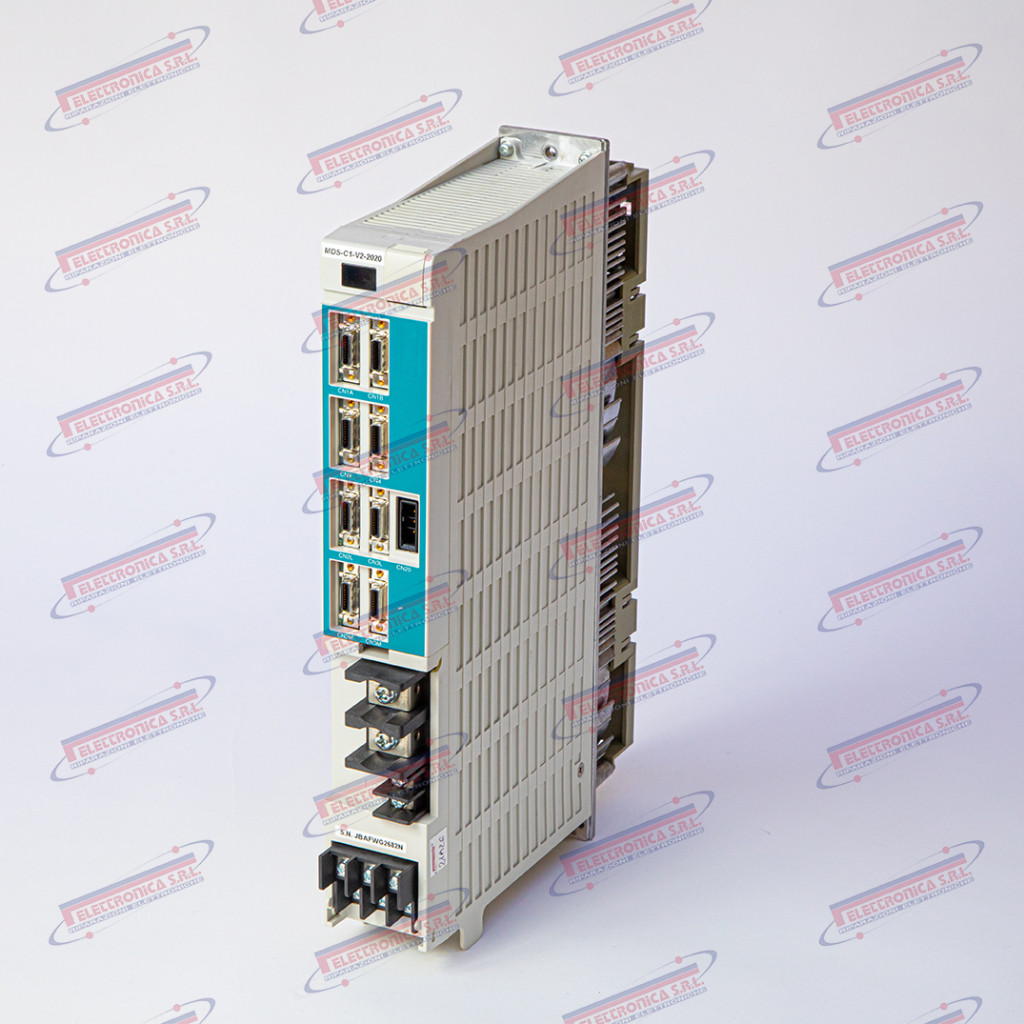
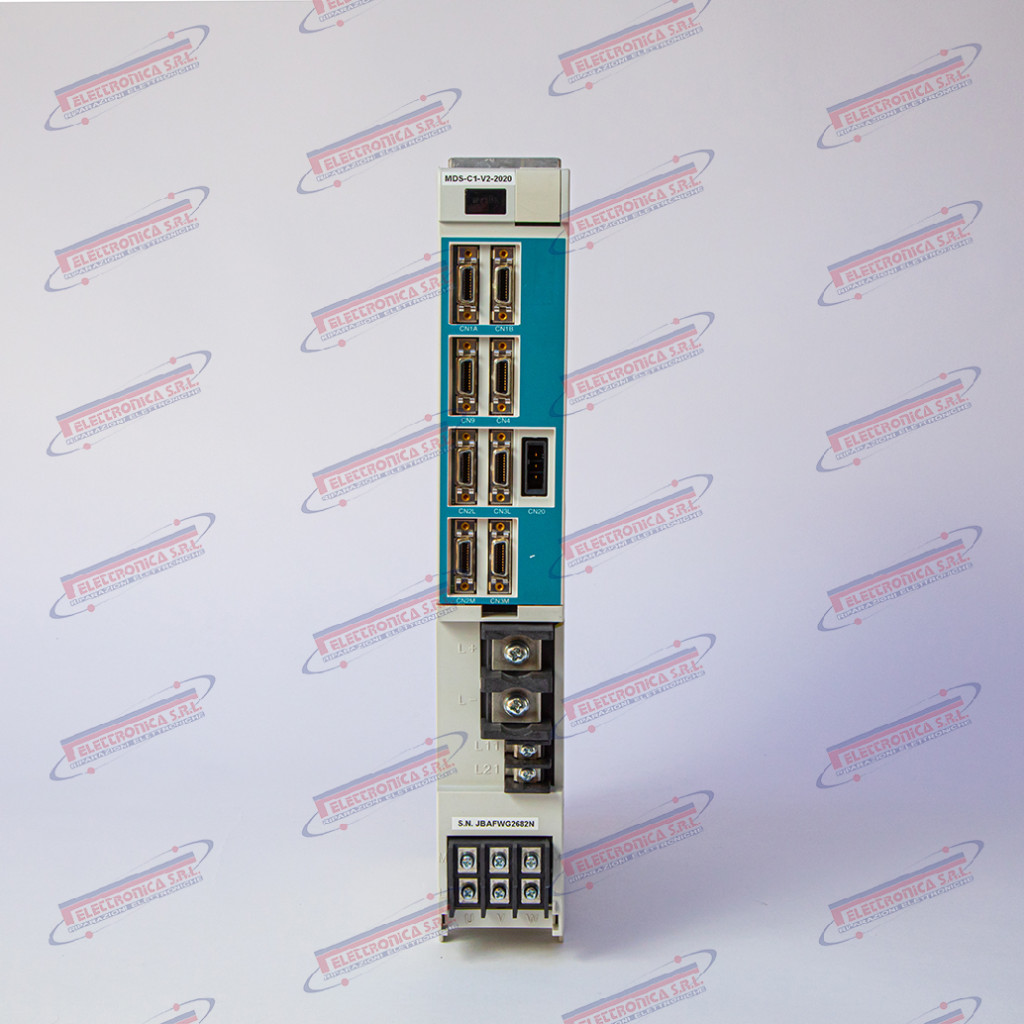
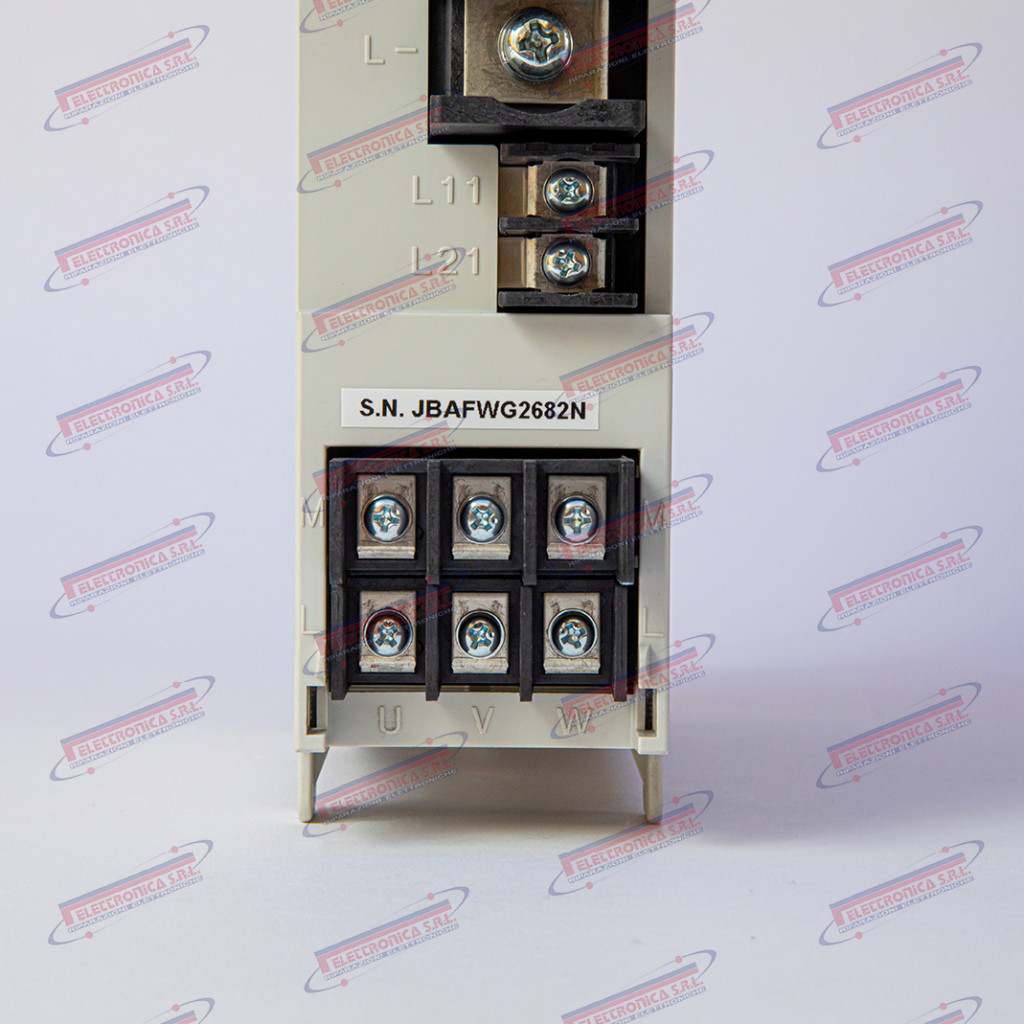
MDS-C1-V2-2020
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Servo azionamento biasse – MITSUBISHI MDS-C1-V2-2020
Il MDS-C1-V2-2020 è un servo azionamento a doppio asse (“Dual-Axis Servo Amplifier”) realizzato da Mitsubishi Electric, appartenente alla serie MDS-C1. È documentato come componente dei sistemi CNC Mitsubishi MELDAS 600, M64, M65 e serie correlate. Il suffisso V2 indica la configurazione a doppio asse (due motori servo controllati da un unico modulo); 2020 identifica la corrente nominale di uscita pari a 20 A per ciascuno dei due assi. La comunicazione con il controllo numerico avviene tramite bus seriale ottico SSCNET (Servo System Controller NETwork), che garantisce elevata immunità ai disturbi elettromagnetici. Il modulo è compatibile con i servomotori Mitsubishi delle serie HF e HA.
Il servo azionamento MDS-C1-V2-2020 chiude gli anelli di posizione, velocità e corrente su due assi servo contemporaneamente: riceve i riferimenti di posizione dal CNC via SSCNET e genera la corrente di pilotaggio necessaria ai motori per eseguire con precisione i movimenti interpolati degli assi macchina. Un guasto a questo modulo causa il blocco immediato di entrambi gli assi controllati con conseguente arresto totale della produzione, poiché nessuna lavorazione può essere eseguita senza il controllo attivo degli assi.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti industriali e automazione di fabbrica, con oltre un secolo di storia nel settore elettronico. La serie MDS-C1 è stata progressivamente sostituita dalle serie successive MDS-D e MDS-E/EX; tutti i prodotti della famiglia MDS-C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servo azionamento biasse (Dual-Axis Servo Amplifier) – serie MDS-C1 |
| Codice | MDS-C1-V2-2020 (MDSC1V22020) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600, M64, M65 e serie correlate |
| Funzione | Controllo posizione, velocità e corrente di due assi servo indipendenti |
| Tensione di alimentazione | Trifase 200 V AC (170–253 V), 50/60 Hz |
| Corrente nominale uscita | 20 A per asse × 2 assi (40 A totale) |
| Bus di comunicazione | SSCNET – rete seriale ottica (Servo System Controller NETwork) |
| Motori compatibili | Servomotori Mitsubishi serie HF, HA |
| Frenatura rigenerativa | Circuito di dissipazione integrato; resistenza esterna aggiuntiva supportata |
| Peso | ~4–7 kg |
| Dimensioni | ~175 × 270 × 210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
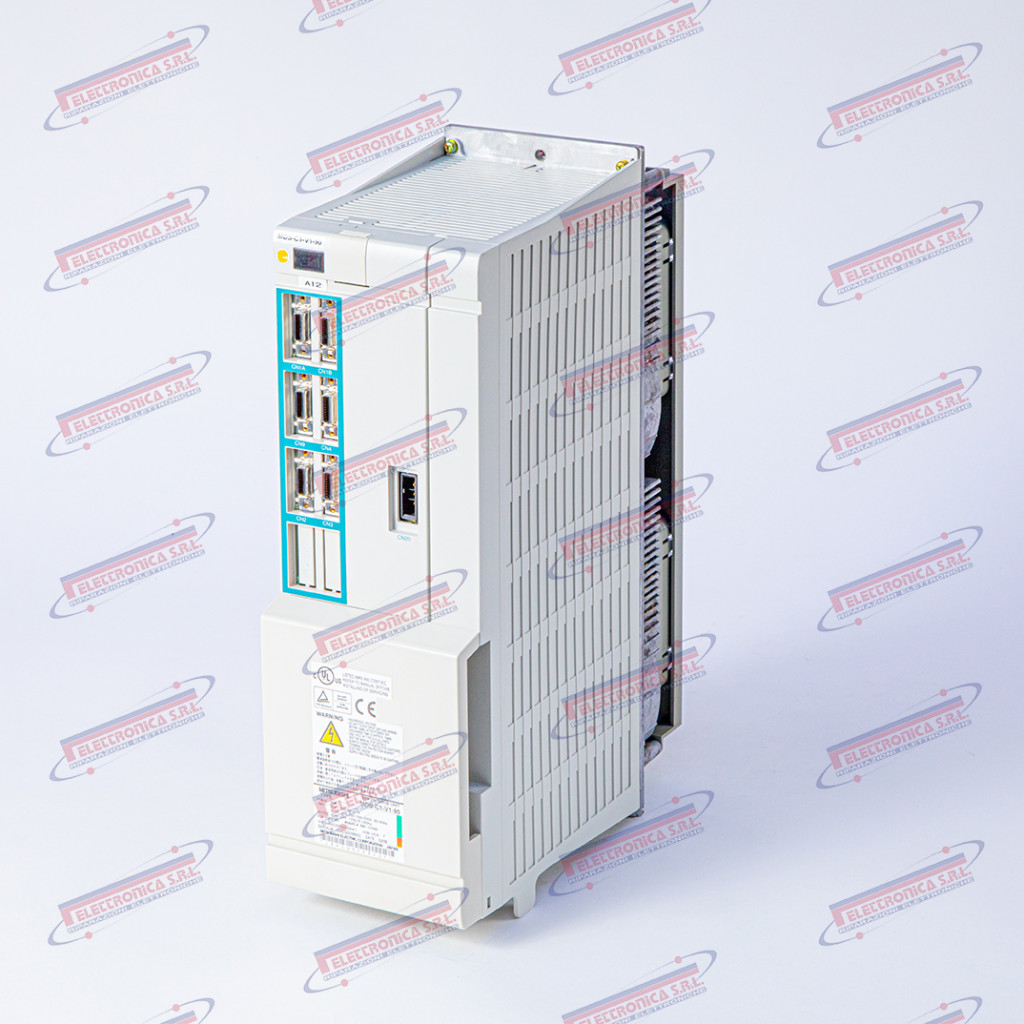
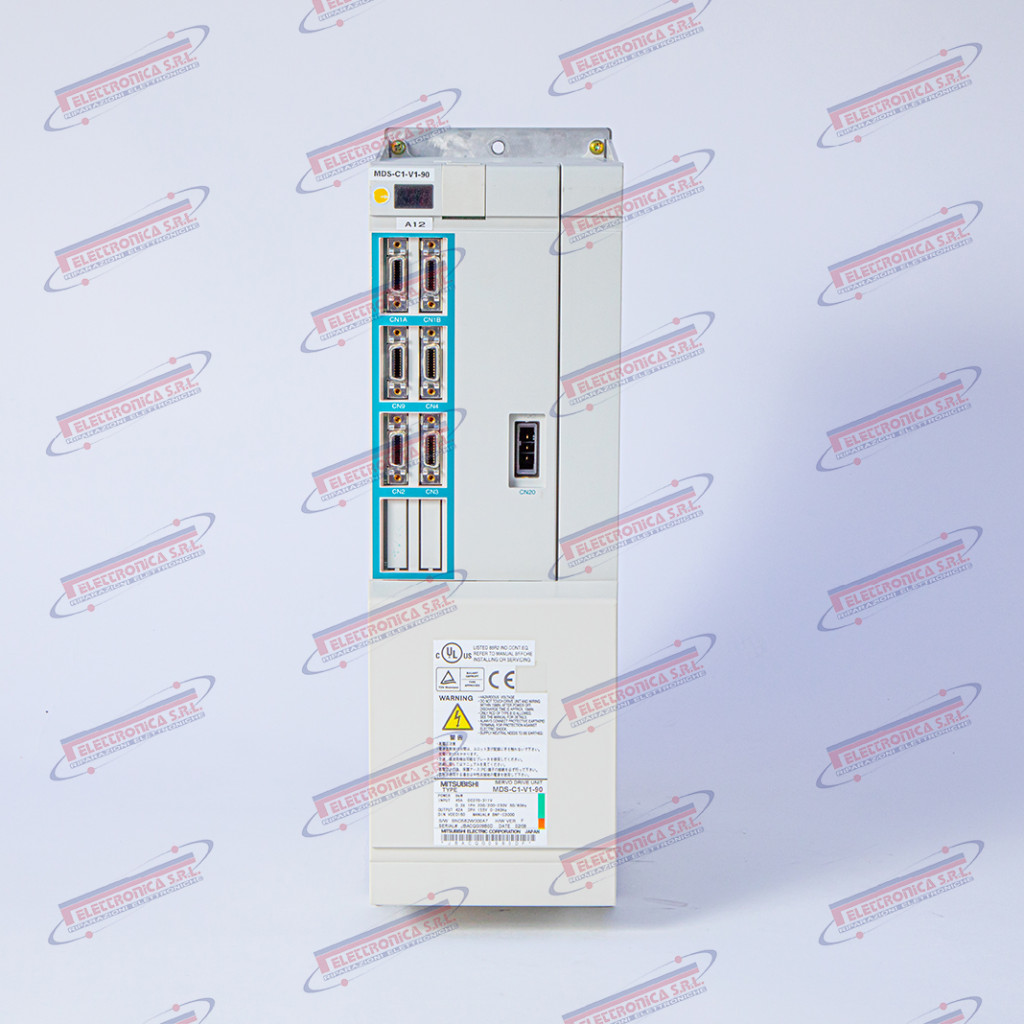
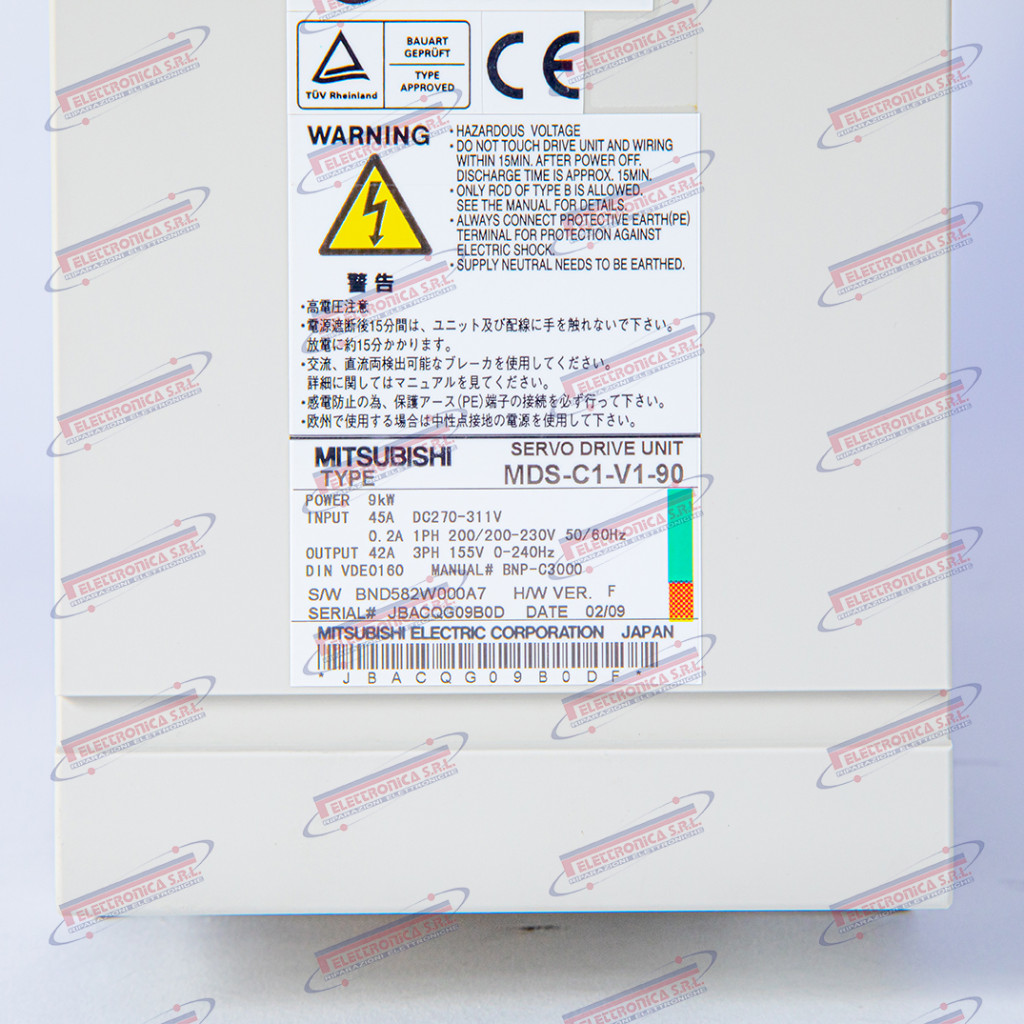
MDS-C1-V1-90
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Servo Drive Monoasse – MITSUBISHI MDS-C1-V1-90
Il MDS-C1-V1-90 è un azionamento servo monoasse (“Single Axis Servo Amplifier”) della serie MDS-C1 di Mitsubishi Electric, componente dell’architettura di controllo assi per sistemi CNC Mitsubishi M64, M65 e M66. Il suffisso V1 identifica la variante monoasse, mentre il valore 90 indica la corrente nominale di uscita (90 A), destinata al pilotaggio di servomotori di potenza media-alta. L’unità opera in abbinamento all’alimentatore di bus MDS-C1-CV e si interfaccia direttamente con la CPU di controllo tramite bus seriale dedicato (SHJ / SSCNET). Non sono note varianti di revisione documentate pubblicamente, ma possono esistere unità con firmware aggiornato.
L’azionamento servo è il modulo che riceve il riferimento di posizione e velocità dalla CPU CNC e ne chiude l’anello di regolazione sul servomotore dell’asse: confronta continuamente la posizione rilevata dall’encoder con il target, erogando la corrente necessaria per inseguire la traiettoria e la coppia richieste. Un guasto all’azionamento blocca completamente l’asse associato, rendendo la macchina ferma e impossibilitata a completare qualsiasi lavorazione; all’avvio provoca allarmi di posizione, deviazioni di traiettoria o arresti di emergenza.
Mitsubishi Electric è uno dei principali gruppi giapponesi nell’automazione industriale, con sede a Tokyo; la divisione Mitsubishi CNC progetta sistemi di controllo numerico e azionamenti dagli anni ’70. La serie MDS-C1 risale alla fine degli anni ’90 ed è oggi legacy / fuori produzione: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo monoasse (Single Axis Servo Amplifier) |
| Codice | MDS-C1-V1-90 (MDSC1V190) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi M64, M65, M66; centri di lavoro e torni con architettura MDS-C1 |
| Funzione | Regolazione in anello chiuso di posizione, velocità e corrente per un asse servo |
| Corrente nominale uscita | 90 A |
| Tensione bus DC | ~300–400 V DC |
| Alimentazione logica | 24 V DC (dall’alimentatore di sistema) |
| Interfaccia CNC | Bus seriale SHJ / SSCNET (Servo System Controller NETwork) |
| Retroazione encoder | Connettore encoder motore (compatibile encoder seriale Mitsubishi) |
| Connettori principali | Connettori a morsettiera e a pettine per bus DC, segnali di controllo e feedback encoder |
| Peso | ~3,5–5,5 kg |
| Dimensioni | ~80–110 × 280–370 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
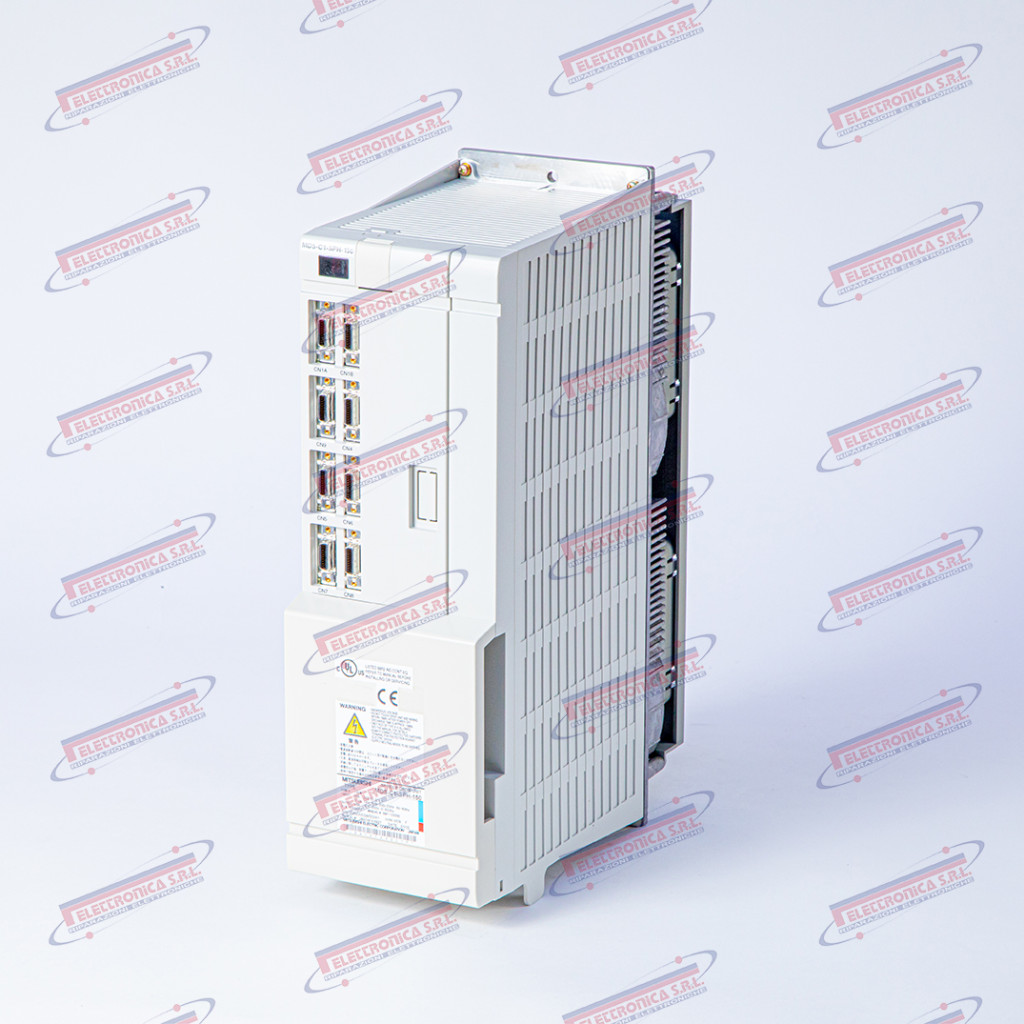
MDS-C1-V1-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento mandrino CNC – MITSUBISHI MDS-C1-V1-70
Il MDS-C1-V1-70 è un azionamento mandrino (“Spindle Drive Amplifier”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi CNC MELDAS (M60, M64, M65, M68, M700). L’unità controlla il motore mandrino AC in velocità e coppia, ricevendo i riferimenti dal CNC tramite bus seriale proprietario MDS. La sigla V1 identifica la famiglia di azionamenti mandrino a controllo vettoriale della serie C1; il suffisso 70 indica la taglia di potenza (nominalmente ~7,0 kW di uscita continua). Compatibile con motori mandrino Mitsubishi serie SJ e HF; può essere integrato in configurazioni multi-asse con unità di alimentazione comune MDS-C1-CV.
L’azionamento mandrino MDS-C1-V1-70 è l’unità di potenza e regolazione che traduce i comandi di velocità del CNC MELDAS in corrente di fase sul motore mandrino, mantenendo l’anello di velocità stabile sotto carico variabile. È un componente critico del processo: un guasto provoca l’arresto immediato del mandrino e la perdita totale del controllo di velocità, rendendo la macchina inutilizzabile per qualsiasi operazione di lavorazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con la linea MELDAS attiva dal 1970. La serie MDS-C1 è stata prodotta tra gli anni ’90 e i primi anni 2000, successivamente sostituita dalla serie MDS-D/DH. I prodotti MDS-C1 sono legacy / fuori produzione: non più reperibili come nuovi dal canale ufficiale, disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Drive Amplifier) |
| Codice | MDS-C1-V1-70 (MDSC1V170) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC MELDAS M60, M64, M65, M68, M700; centri di lavoro e torni CNC con controllo Mitsubishi |
| Funzione | Controllo velocità e coppia motore mandrino AC (anello di velocità e di corrente) |
| Taglia potenza | ~7,0 kW nominali continui |
| Tensione ingresso | 3~ 200–240 V AC, 50/60 Hz |
| Interfaccia CNC | Bus seriale MDS proprietario (Mitsubishi); connettore dedicato verso unità CNC |
| Retroazione | Encoder/resolver mandrino; ingresso segnale OSE/PLG |
| Interfacce connettori | Connettori multipolari CN1/CN2/CN3 + morsettiere di potenza U/V/W |
| Peso | ~5–8 kg |
| Dimensioni | ~150×250×300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
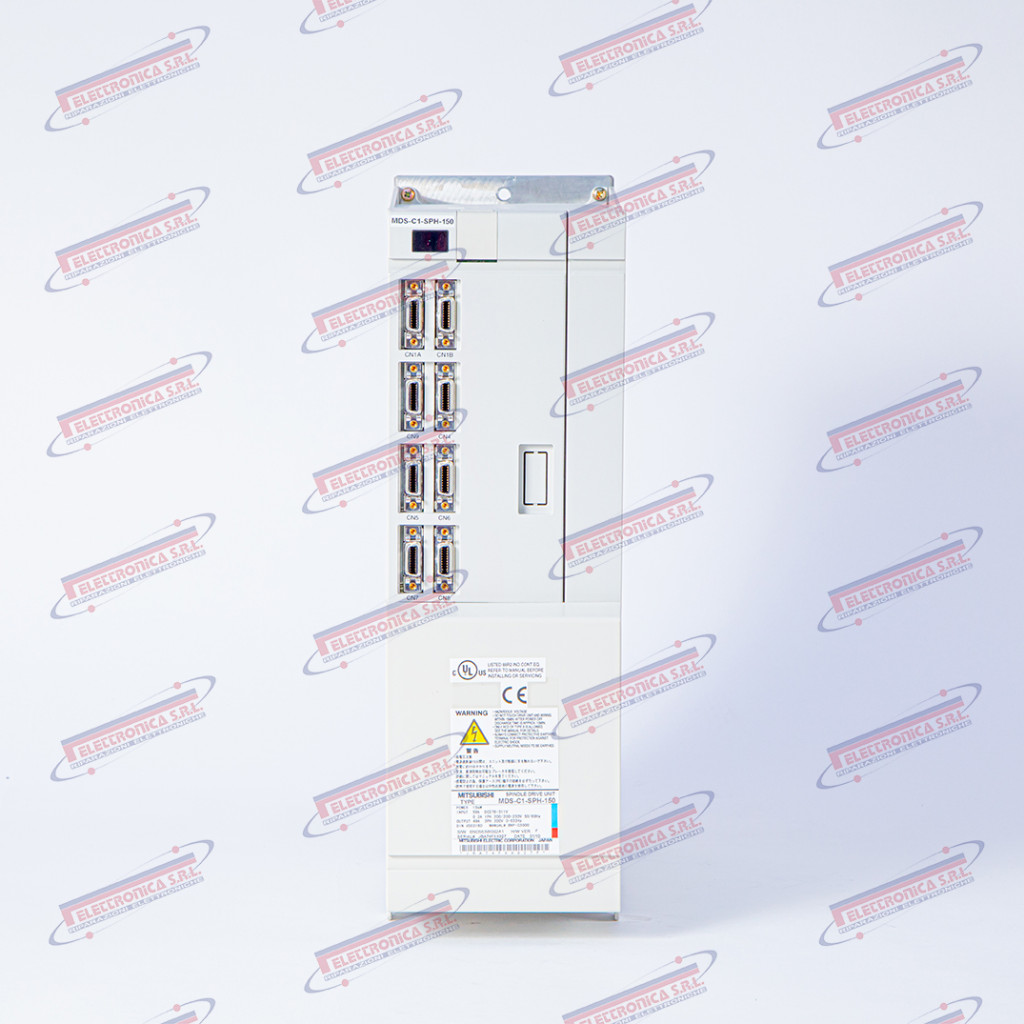
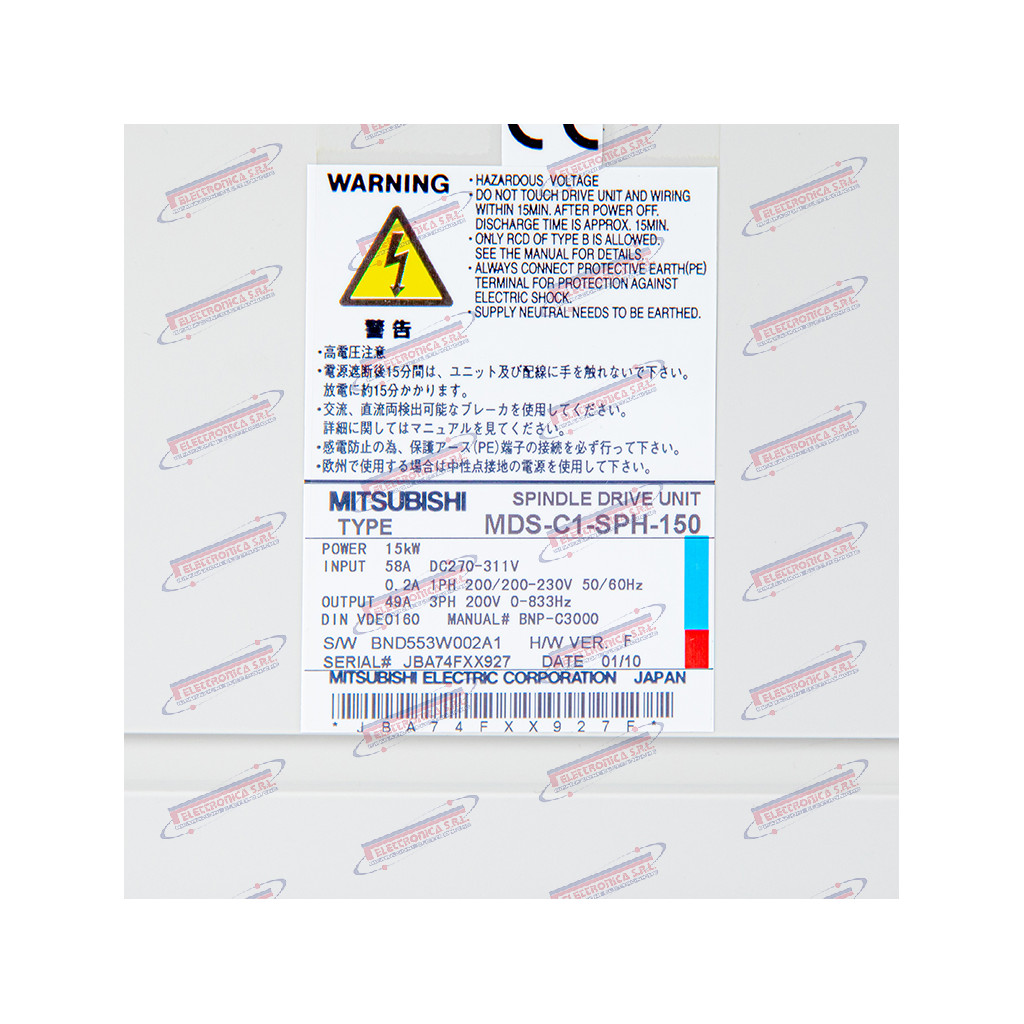
MDS-C1-SPH-150
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento Mandrino AC – MITSUBISHI MDS-C1-SPH-150
Il MDS-C1-SPH-150 è un azionamento mandrino in corrente alternata (“AC Spindle Drive Amplifier”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi CNC MELDAS (serie M60, M64, M65, M70, C64). La sigla SPH identifica la variante ad alta potenza dell’azionamento mandrino, mentre il suffisso 150 indica una potenza nominale di circa 15 kW. Il modulo appartiene a una famiglia di drive a comunicazione seriale in fibra ottica che consente un’integrazione diretta con l’unità CNC senza cablaggi di retroazione analogici separati.
L’azionamento MDS-C1-SPH-150 converte la tensione alternata di rete in tensione trifase a frequenza variabile per pilotare il motore mandrino secondo il riferimento di velocità impartito dal CNC. Gestisce sia l’anello di velocità sia quello di corrente, garantendo coppia e rotazione stabili durante le lavorazioni. Un guasto a questo modulo causa la perdita totale del controllo del mandrino, con conseguente impossibilità di avviare il ciclo di lavoro e arresto immediato della macchina.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale e sistemi CNC, con oltre un secolo di esperienza nel settore elettrico e dell’automazione. La serie MDS-C1 è stata ampiamente impiegata su centri di lavoro e torni CNC dalla fine degli anni ’90 fino agli anni 2000, ed è oggi legacy / fuori produzione: il supporto ufficiale è limitato e i componenti sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive Amplifier) |
| Codice | MDS-C1-SPH-150 (MDSC1SPH150) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS serie M60, M64, M65, M70, C64; centri di lavoro e torni CNC |
| Funzione | Regolazione velocità e corrente motore mandrino AC; controllo ad anello chiuso tramite CNC |
| Potenza nominale | ~15 kW |
| Tensione di ingresso | Trifase 200–240 V AC, 50/60 Hz (tipico serie MDS-C1) |
| Tensione di uscita | Trifase variabile a modulazione PWM per motore mandrino AC |
| Interfaccia CNC | Bus seriale ad alta velocità in fibra ottica (bus MDS) |
| Connettori | Connettori multipolari su bus; fibra ottica TX/RX; morsettiere di potenza |
| Peso | ~3–6 kg |
| Dimensioni | ~150–250 mm × 300–450 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
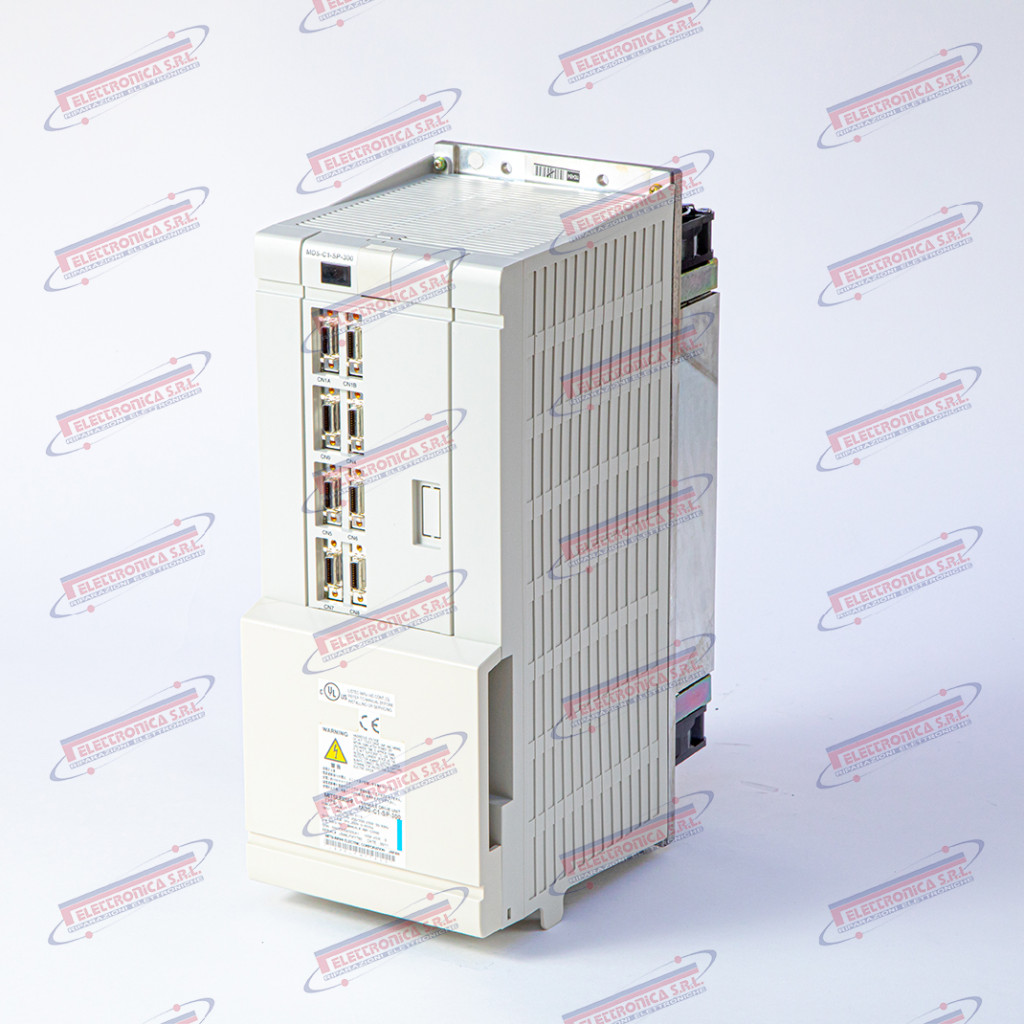
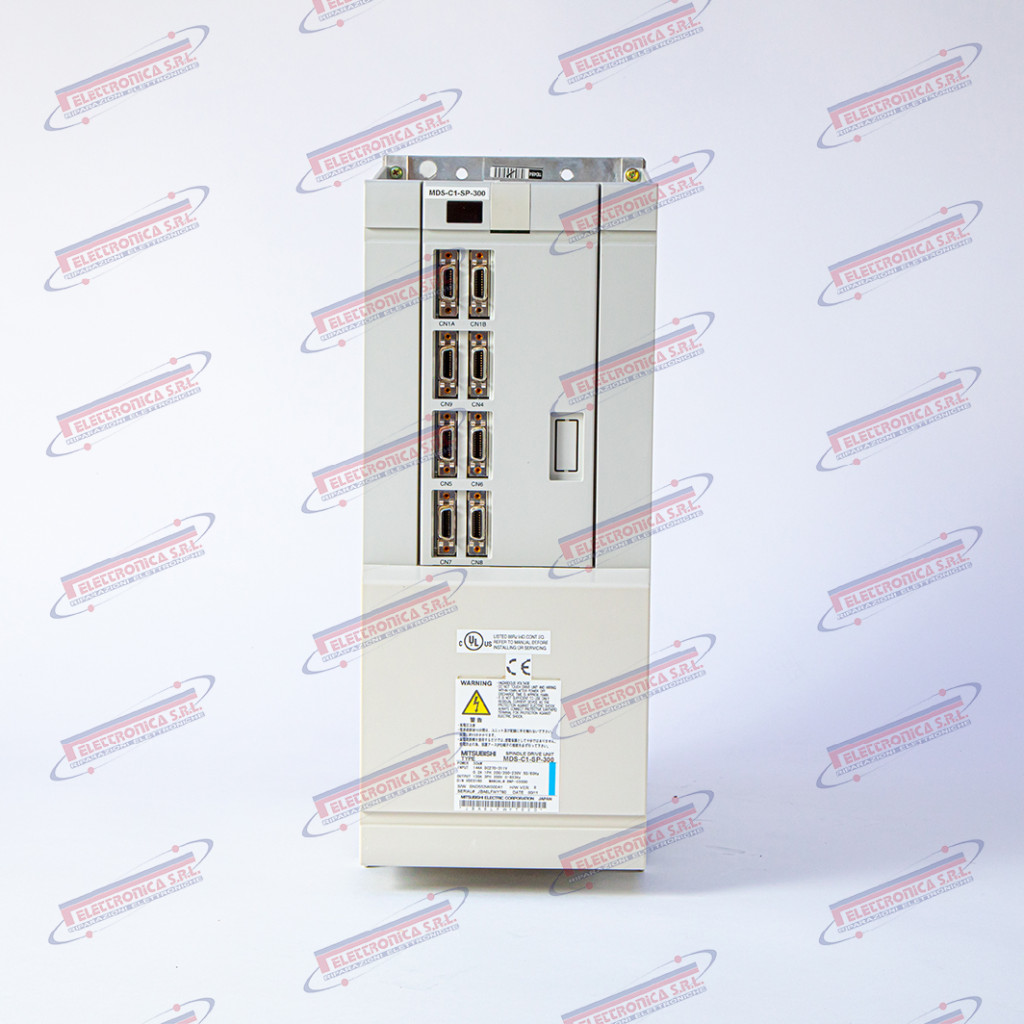
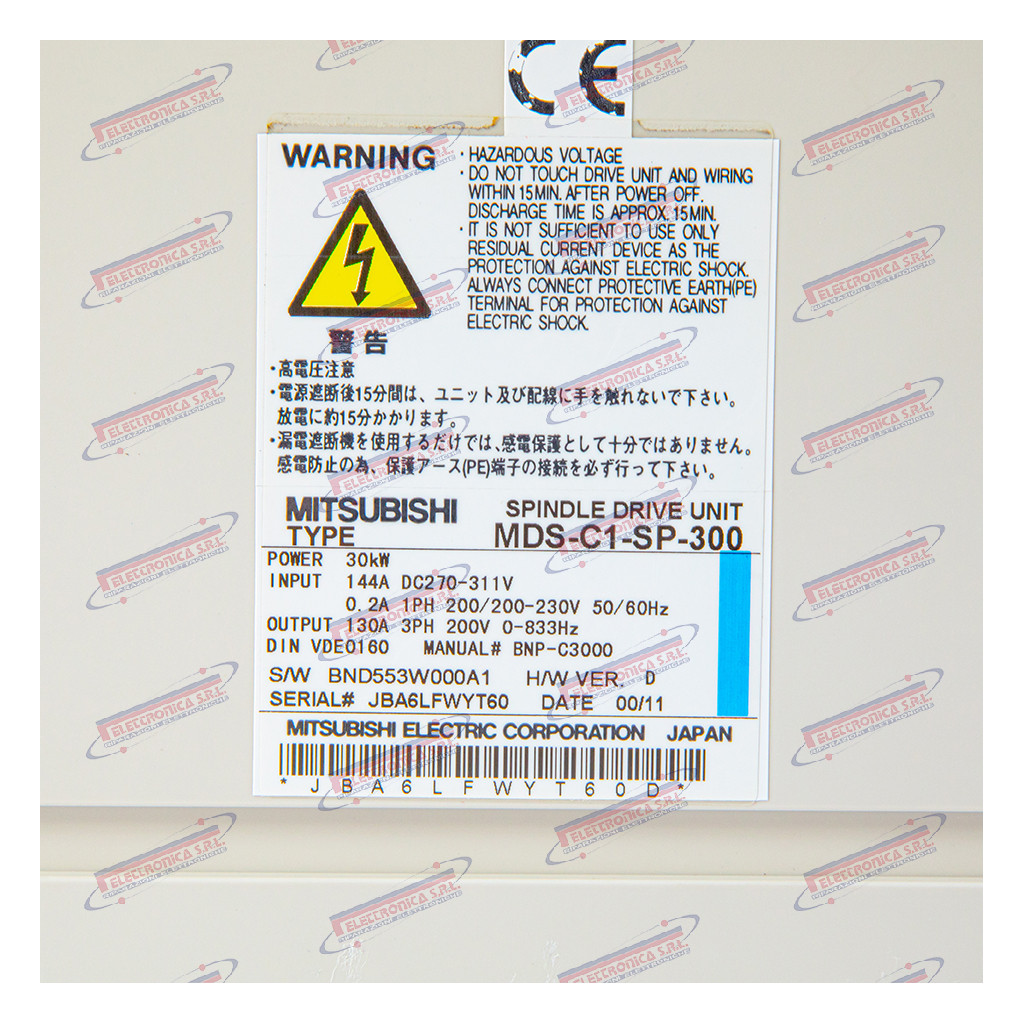
MDS-C1-SP-300
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Azionamento Mandrino – MITSUBISHI MDS-C1-SP-300
Il MDS-C1-SP-300 è un azionamento mandrino (“Spindle Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, progettato per il controllo vettoriale di motori mandrino in impianti CNC industriali. Con una potenza nominale di 30 kW, appartiene alla fascia alta della serie MDS-C1-SP ed è documentato come componente dei sistemi CNC MELDAS M60/M64 di Mitsubishi Electric. Il modulo gestisce gli anelli di corrente e di velocità del motore mandrino tramite comunicazione seriale proprietaria SSCNET (Serial Servo Communication Network), interfacciandosi direttamente con l’unità CNC. Il codice articolo interno è MDSC1SP300.
L’azionamento mandrino MDS-C1-SP-300 è il cuore elettronico del controllo del mandrino: riceve il riferimento di velocità e coppia dal CNC attraverso il bus SSCNET e regola con precisione la corrente erogata al motore, garantendo accelerazione rapida, mantenimento stabile della velocità di taglio e frenatura controllata. In caso di guasto, il mandrino diventa incontrollabile: la macchina si arresta in emergenza e la produzione si interrompe completamente, con impatto critico sui tempi di fermo impianto.
Mitsubishi Electric è uno dei principali costruttori mondiali di azionamenti e sistemi CNC per macchine utensili, con decenni di esperienza nel motion control industriale. La serie MDS-C1 è stata introdotta negli anni ’90 ed è ampiamente diffusa su fresatrici, centri di lavoro e torni di numerosi costruttori OEM. Questa serie è legacy / fuori produzione: è stata sostituita progressivamente dalle serie MDS-D, MDS-D2 e successivamente MDS-EX; i ricambi sono disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Amplifier – serie MDS-C1) |
| Codice | MDS-C1-SP-300 (MDSC1SP300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60 / M64; centri di lavoro e fresatrici OEM |
| Funzione | Regolazione velocità e corrente motore mandrino tramite bus SSCNET |
| Potenza nominale | 30 kW (nominale asse mandrino) |
| Tensione di alimentazione | 3 fasi AC 200–230 V, 50/60 Hz (classe 200 V) |
| Interfaccia comunicazione | SSCNET (Serial Servo Communication Network) – bus seriale proprietario Mitsubishi |
| Compatibilità CNC | Mitsubishi MELDAS M60, M64, M60S, M64S |
| Motori compatibili | Motori mandrino Mitsubishi serie SJ (SJ-PF / SJ-V) |
| Protezioni integrate | Sovracorrente, sovratemperatura, sottotensione, guasto encoder, errore bus SSCNET |
| Peso | ~10–20 kg |
| Dimensioni | ~250–400 mm L × 400–600 mm H |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
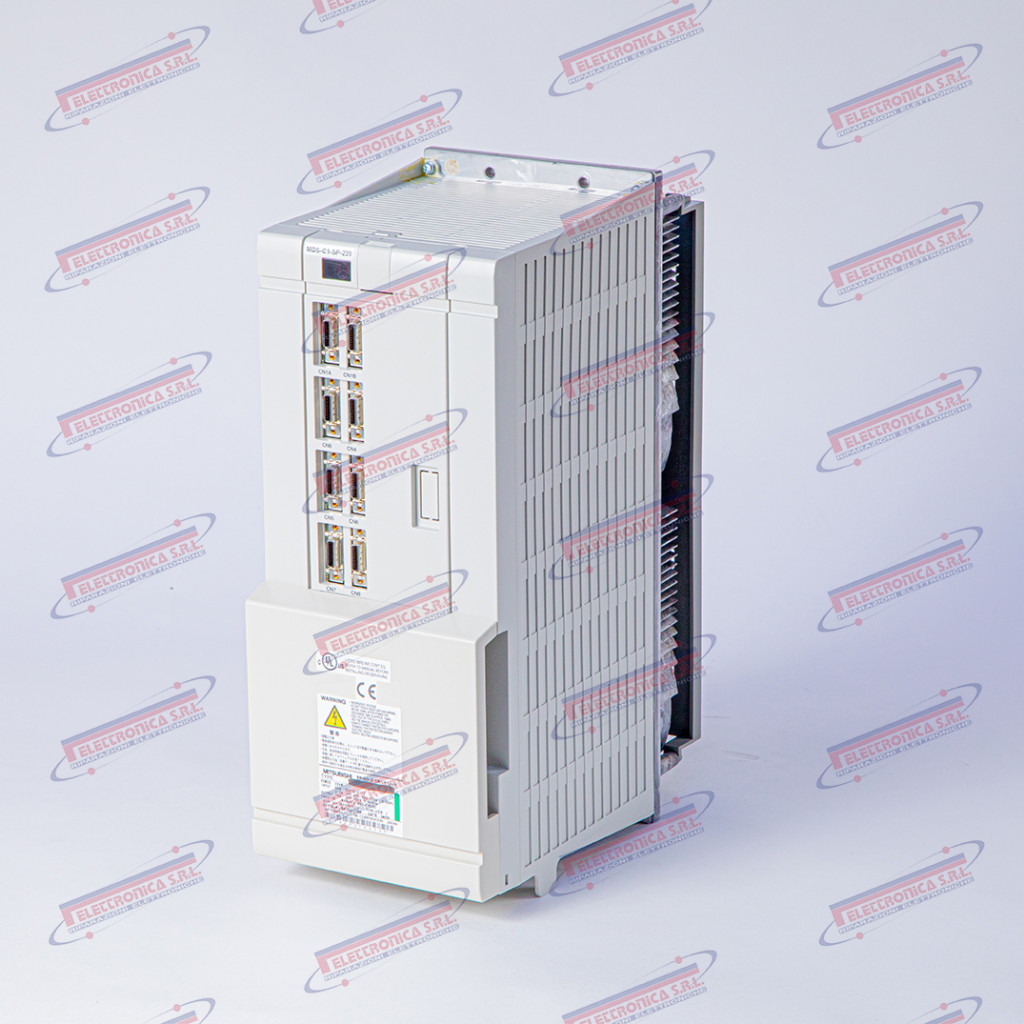
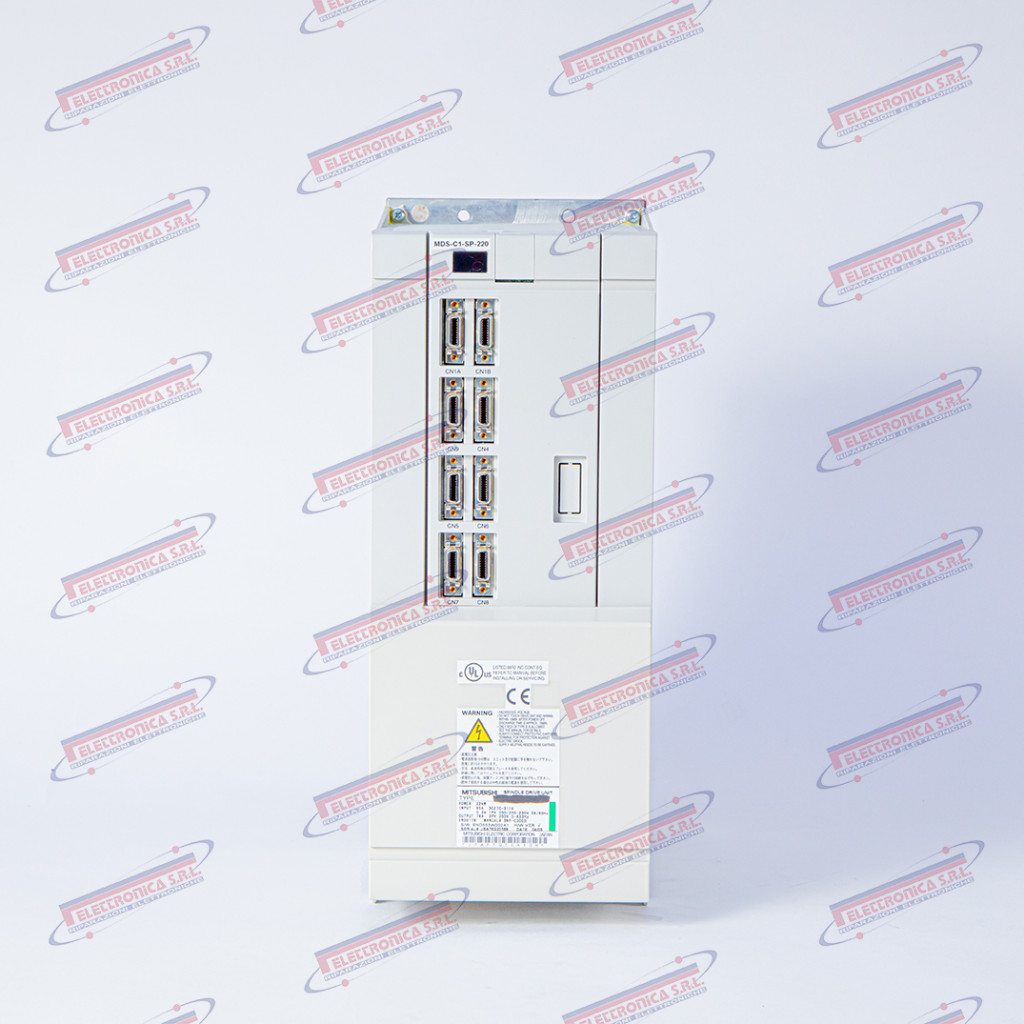
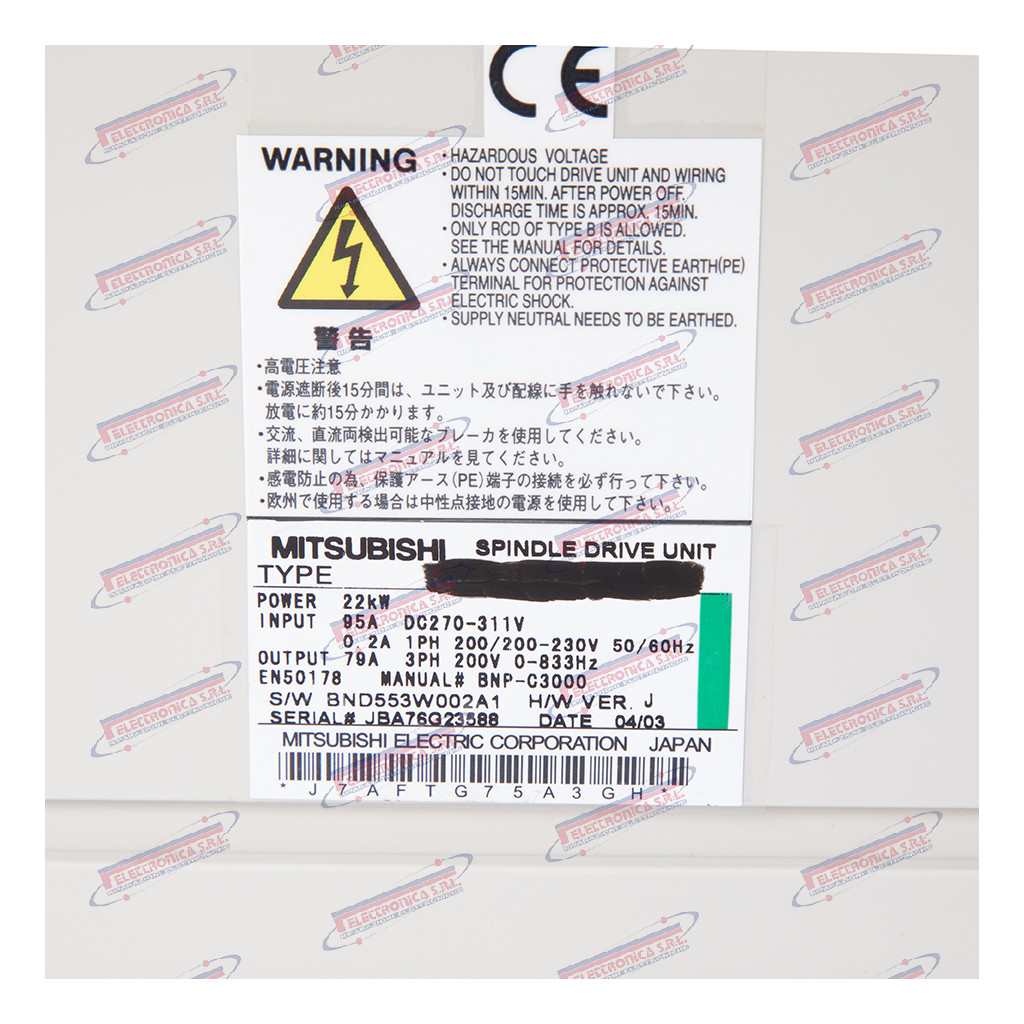
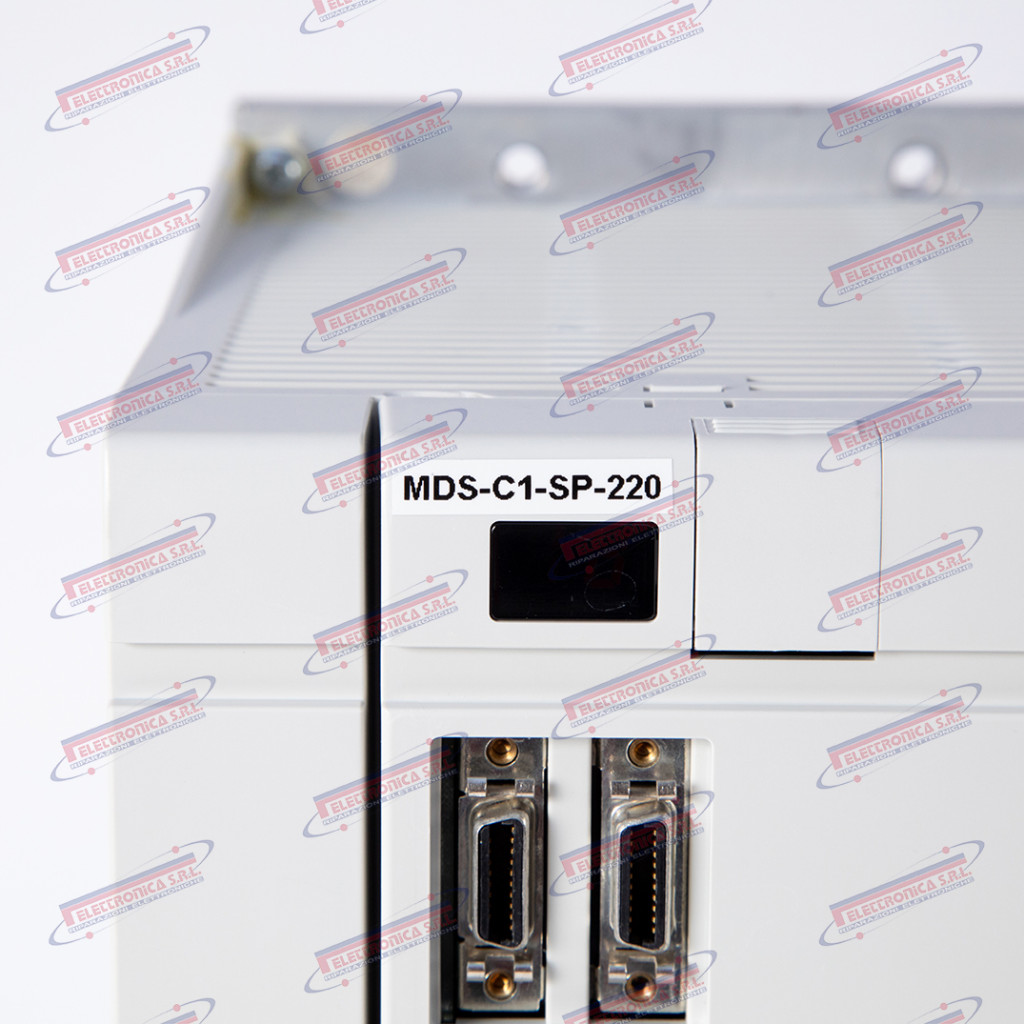
MDS-C1-SP-220
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento mandrino AC digitale – MITSUBISHI MDS-C1-SP-220
Il MDS-C1-SP-220 è un azionamento mandrino AC digitale (“AC Digital Spindle Drive Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-C1-SP. È documentato come componente degli impianti CNC con controllo MELDAS (serie M64, M700, M720 e affini) su centri di lavoro, torni CNC e centri di fresatura. Il modulo gestisce il controllo vettoriale della velocità e della coppia del motore mandrino AC, ricevendo i comandi dall’unità CNC tramite collegamento seriale in fibra ottica. Il suffisso SP identifica la famiglia mandrino (“Spindle”), mentre il numero 220 indica la taglia di corrente nominale; le varianti della serie includono modelli SP-80, SP-150, SP-220 e SP-300.
L’azionamento mandrino converte il riferimento di velocità inviato dall’unità CNC in potenza AC a frequenza variabile erogata al motore mandrino, mantenendo velocità e coppia stabili e precise durante la lavorazione. È il componente critico nell’anello di controllo del mandrino: un suo guasto comporta l’arresto immediato del mandrino e il fermo macchina totale, rendendo impossibile qualsiasi lavorazione fino alla sua sostituzione o riparazione specializzata.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, controlli CNC (linea MELDAS / MELDASMAGIC) e azionamenti della serie MDS. La serie MDS-C1 è stata progressivamente sostituita dalle serie MDS-C2, MDS-D e MDS-E; i prodotti della famiglia C1 sono pertanto legacy / fuori produzione e reperibili esclusivamente come usato, NOS/surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC digitale (AC Digital Spindle Drive Amplifier) |
| Codice | MDS-C1-SP-220 (MDSC1SP220) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine utensili CNC con controllo Mitsubishi MELDAS (M64, M700, M720 e serie affini); centri di lavoro, torni CNC, centri di fresatura |
| Funzione | Controllo vettoriale di velocità e coppia del motore mandrino AC; conversione di potenza a frequenza variabile |
| Tensione di ingresso | 3 fasi 200–230 V AC, 50/60 Hz (tipico serie MDS-C1; verificare la variante per reti 400 V) |
| Corrente nominale | ~220 A nominali (taglia SP-220; classe di potenza ~22 kW) |
| Comunicazione CNC | Collegamento seriale in fibra ottica verso unità CNC MELDAS (connettori CN1A / CN1B) |
| Interfacce / connettori | Connettori bus fibra CN1A/CN1B, connettore encoder/feedback mandrino CN2, morsettiere di potenza R/S/T (ingresso AC) e U/V/W (uscita motore), ingressi/uscite digitali ausiliari |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 × 200–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
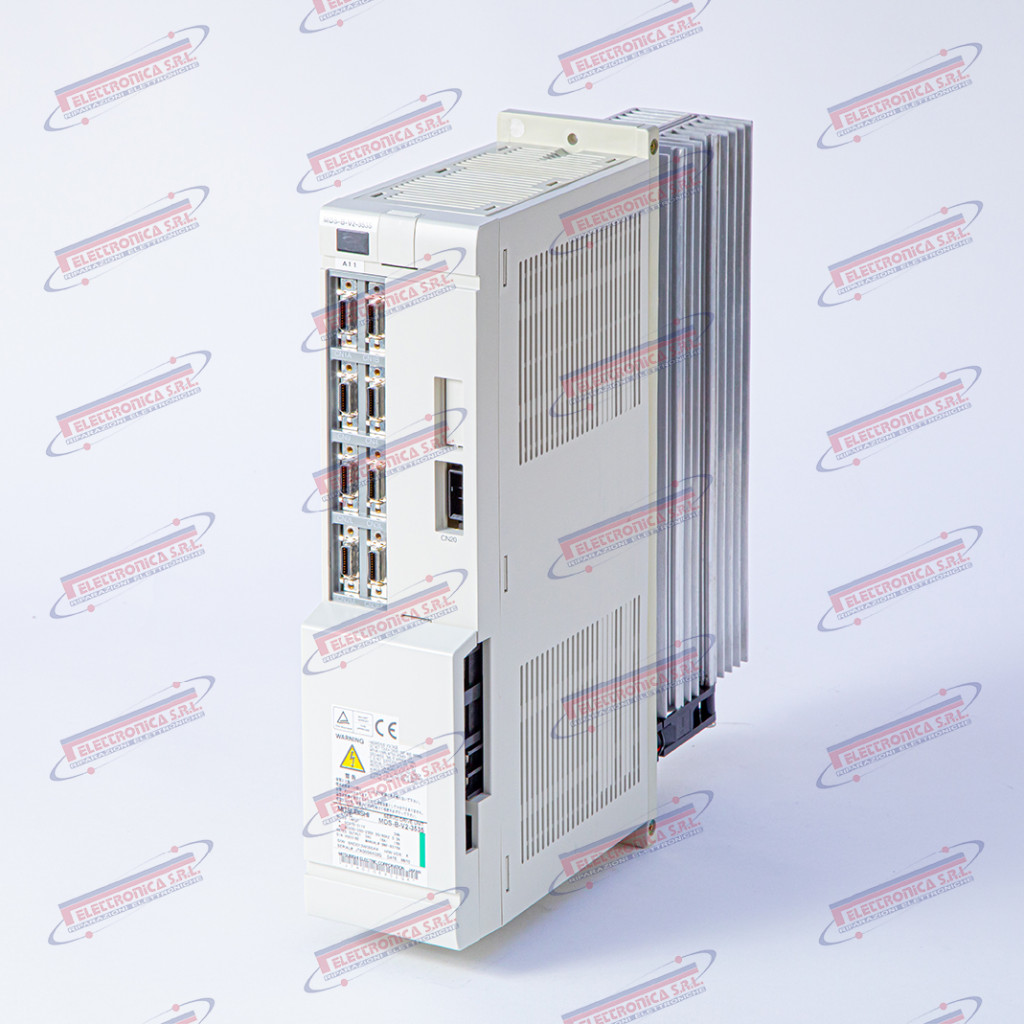
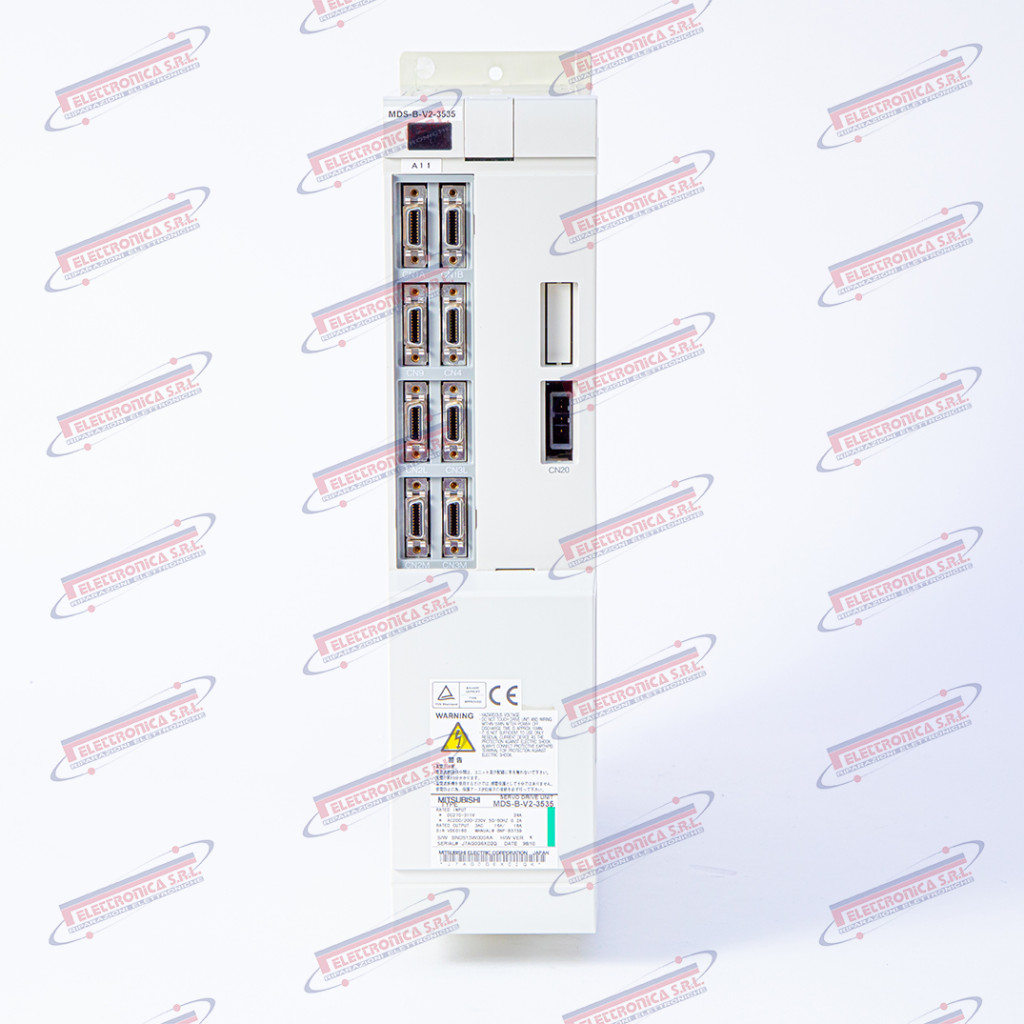
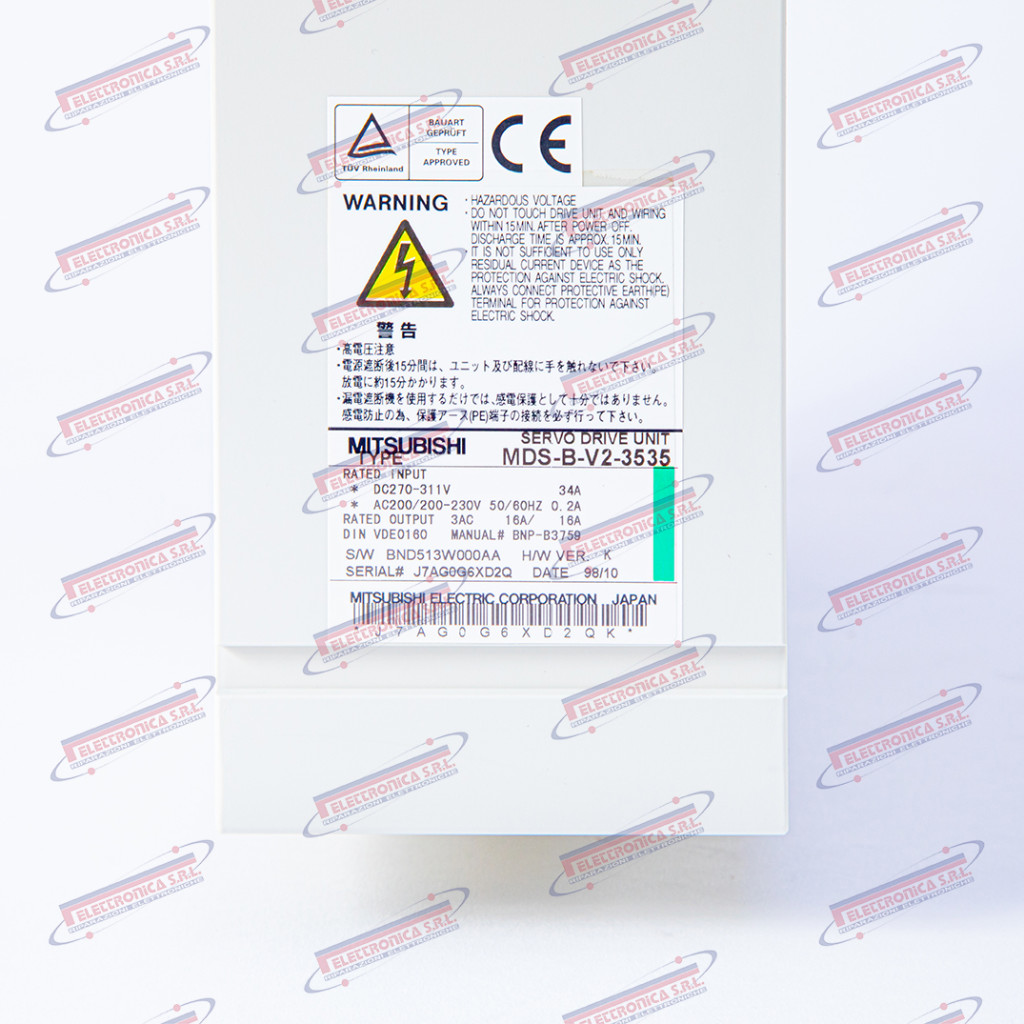
MDS-B-V2-3535
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Amplificatore Servo Biasse – MITSUBISHI MDS-B-V2-3535
Il MDS-B-V2-3535 è un amplificatore servo biasse (“Dual-Axis Servo Amplifier”) della famiglia MDS-B di Mitsubishi Electric, progettato per pilotare due assi di servomotori AC in modo indipendente e simultaneo. La sigla V2 identifica la versione a due canali, mentre 3535 indica una corrente nominale continua di 35 A per ciascun asse. Il drive si integra nei sistemi CNC Mitsubishi serie M60, M64, M65, M70, M700 attraverso la rete seriale in fibra ottica SSCNET (Serial Servo Communication NETwork), che garantisce comunicazione ad alta velocità e immunità ai disturbi elettromagnetici tipici dell’ambiente macchina utensile.
L’amplificatore servo è il componente che converte i riferimenti di posizione, velocità e coppia generati dal CNC in corrente erogata ai motori degli assi, chiudendo in tempo reale gli anelli di posizione, velocità e corrente. Un guasto al MDS-B-V2-3535 interrompe immediatamente il controllo di uno o entrambi gli assi gestiti: la macchina va in allarme e non può proseguire la lavorazione, con conseguente rischio di scarto del pezzo in lavorazione e fermo produttivo prolungato.
Mitsubishi Electric è una delle principali divisioni del gruppo Mitsubishi, attiva nell’automazione industriale, nei controlli numerici e negli azionamenti da oltre cinquant’anni. La divisione FA (Factory Automation) produce sistemi integrati — CN, amplificatori e servomotori — riconosciuti per affidabilità e prestazioni ad alta velocità. La famiglia MDS-B nelle varianti più datate è da considerarsi legacy / fuori produzione: la disponibilità di ricambi è garantita principalmente attraverso il mercato dell’usato, programmi di ricondizionamento e riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servo biasse (Dual-Axis Servo Amplifier) |
| Codice | MDS-B-V2-3535 (MDSBV23535) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M60, M64, M65, M70, M700 |
| Funzione | Controllo assi servomotori AC (posizione, velocità, coppia) |
| Numero assi | 2 (biasse / dual-axis) |
| Corrente nominale per asse | 35 A (continua) |
| Tensione di alimentazione | 3 fasi 200–230 V AC, 50/60 Hz (tipico) |
| Comunicazione CNC | SSCNET — Serial Servo Communication NETwork (fibra ottica) |
| Interfacce / connettori | Connettori fibra ottica SSCNET, morsettiere potenza, connettori encoder e freno asse |
| Peso | ~3–6 kg |
| Dimensioni | ~150–200 mm (L) × 300–400 mm (H) × 200–280 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V2-1010
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
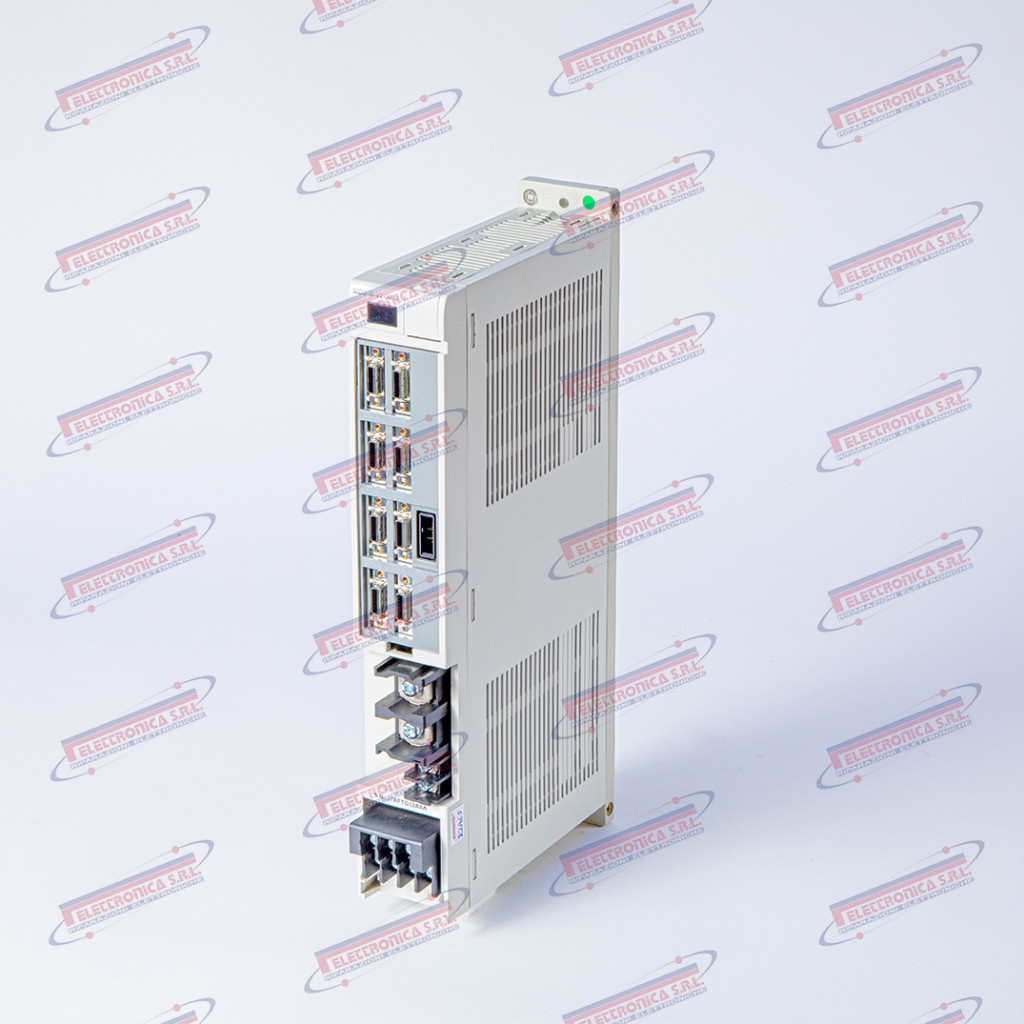
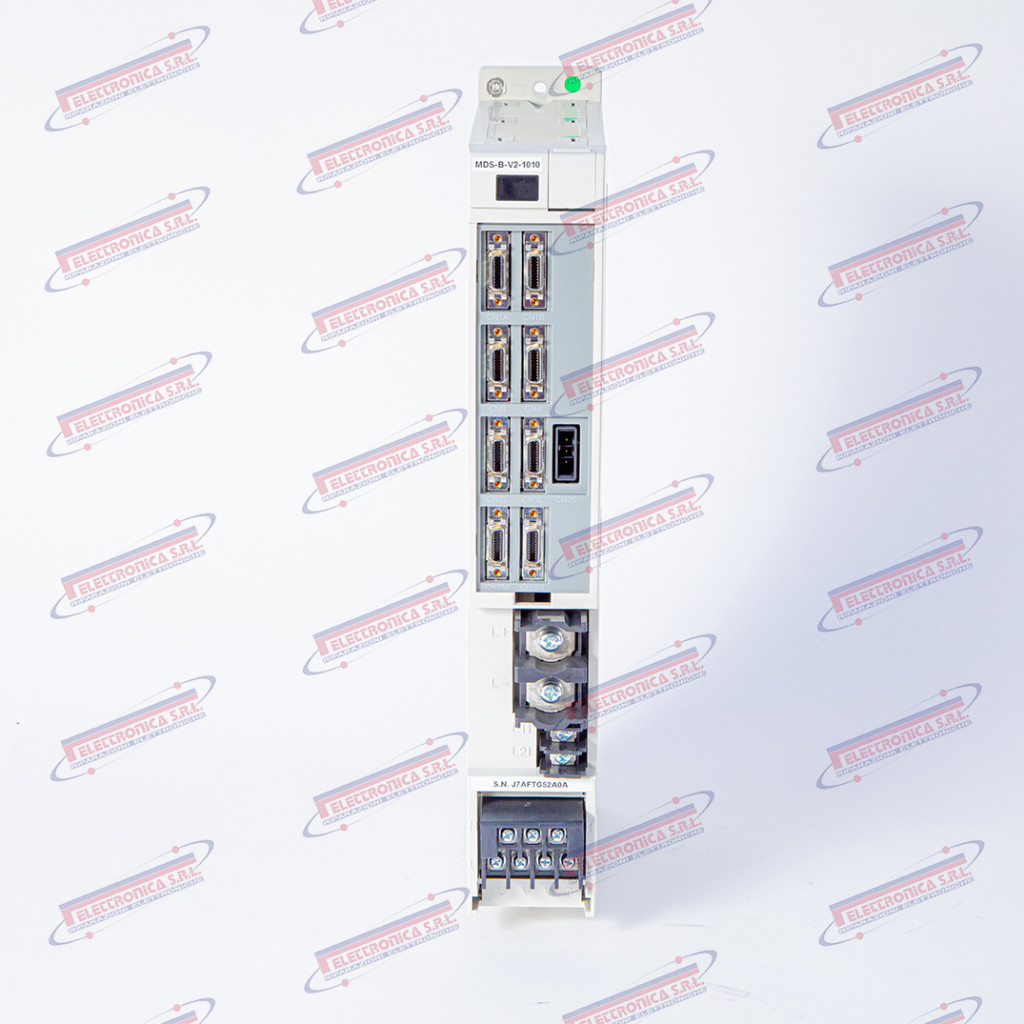
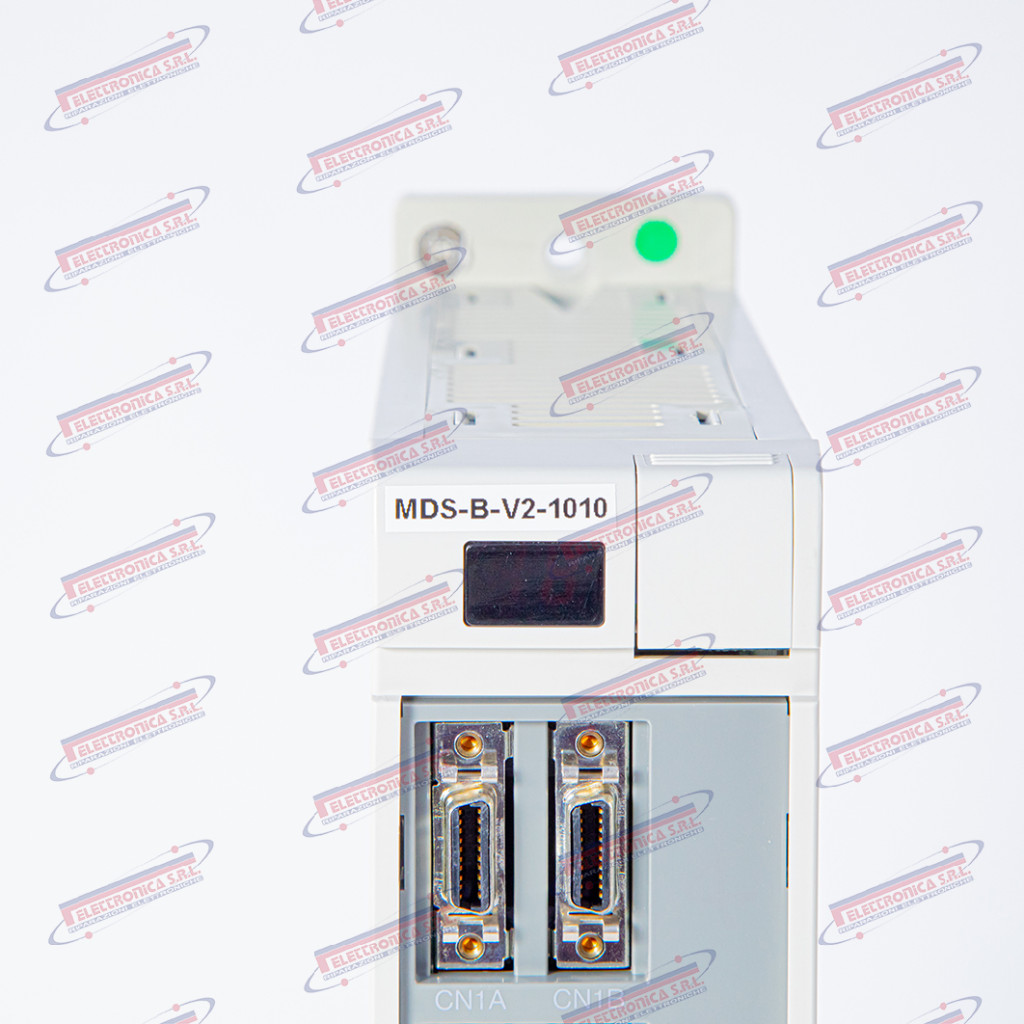
Azionamento servo biasse – MITSUBISHI MDS-B-V2-1010
Il MDS-B-V2-1010 è un azionamento servo biasse (“Dual-Axis Servo Drive Unit”) della serie MDS-B prodotta da Mitsubishi Electric. È documentato come componente degli impianti CNC con controllo Mitsubishi M64, M65, M640, M650 e sistemi compatibili con bus SSCNET. Gestisce in modo digitale la regolazione di coppia, velocità e posizione di due assi servomotore simultaneamente, operando in abbinamento all’unità convertitrice MDS-B-CV che fornisce il bus DC condiviso. Il suffisso V2 indica la configurazione a due assi; il codice 1010 indica una corrente nominale di 10 A per ciascun asse.
L’azionamento servo biasse è il cuore del controllo assi della macchina: riceve i riferimenti di posizione dal CNC tramite SSCNET, chiude gli anelli di corrente, velocità e posizione su ciascun motore e garantisce la sincronizzazione necessaria per interpolazioni precise. Un guasto all’MDS-B-V2-1010 rende inutilizzabili entrambi gli assi controllati, bloccando completamente la lavorazione e generando allarmi di posizione o di sovracorrente sul pannello operatore.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servomotori e azionamenti per macchine utensili. La serie MDS-B è stata prodotta tra la fine degli anni ’90 e l’inizio degli anni 2000 ed è oggi legacy / fuori produzione, sostituita dalle serie MDS-C1, MDS-D e MDS-EJ. I ricambi sono reperibili esclusivamente come usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento servo biasse (Dual-Axis Servo Drive Unit) |
| Codice | MDS-B-V2-1010 (MDSBV21010) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M64, M65, M640, M650 – centri di lavoro, fresatrici, torni CNC |
| Funzione | Regolazione di coppia, velocità e posizione di 2 assi servomotore |
| Alimentazione bus DC | Bus DC condiviso da unità convertitrice MDS-B-CV (tipico 300–400 V DC) |
| Corrente nominale | 10 A per asse (2 × 10 A) |
| Interfaccia CNC | SSCNET (Serial Servo Communication Network) – seriale ottico/elettrico |
| Retroazione | Encoder seriale su ciascun asse |
| Connettori | Connettori potenza asse (U/V/W ×2), connettori encoder ×2, connettore SSCNET, connettore bus DC |
| Peso | ~3–6 kg |
| Dimensioni | ~200 × 100 × 250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |