
 Inglese


Codice prodotto:
MR-S1-200-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento servo AC – MITSUBISHI MR-S1-200-E01
Il MR-S1-200-E01 è un azionamento servo in corrente alternata (“AC Servo Amplifier”) della serie MELSERVO MR-S1 di Mitsubishi Electric, con potenza nominale di 200 W. È documentato come componente di sistemi CNC con unità di controllo Mitsubishi MELDAS, dove regola un asse servo nelle macchine utensili. Il suffisso E01 identifica una variante hardware specifica della serie; il codice principale di magazzino è MRS1200E01.
L’azionamento servo è il modulo di potenza e regolazione che chiude gli anelli di posizione, velocità e corrente su un asse della macchina utensile: riceve il riferimento di posizione o velocità dal CNC e pilota il motore servo garantendo accuratezza di posizionamento e ripetibilità del ciclo di lavoro. In caso di guasto, l’asse controllato risulta fuori servizio e la macchina non è in grado di eseguire lavorazioni; nei sistemi a più assi, un singolo drive difettoso blocca l’intera produzione.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale ed elettronica di potenza, con la linea MELSERVO tra le più diffuse nel settore dei servoazionamenti per macchine utensili CNC. La serie MR-S1 è stata sostituita dalle generazioni successive (MR-J2S, MR-J3, MR-J4, MR-J5); tutti i prodotti di questa famiglia sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo AC (AC Servo Amplifier) |
| Codice | MR-S1-200-E01 (MRS1200E01) |
| Marca | Mitsubishi Electric – linea MELSERVO |
| Applicazione nota | Macchine utensili CNC con sistemi di controllo Mitsubishi MELDAS |
| Funzione | Regolazione posizione, velocità e corrente motore servo asse CNC |
| Potenza nominale | 200 W |
| Alimentazione | 200–230 V AC, monofase (tipico serie MR-S1) |
| Interfaccia di riferimento | Treno di impulsi / analogico ±10 V |
| Retroazione | Encoder incrementale dal servomotore serie HC/HA Mitsubishi |
| Connettori | CN1 (comando CNC), CN2 (encoder motore), CN3 (I/O digitale) |
| Peso | ~1,0–2,0 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SP-185
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento mandrino – MITSUBISHI MDS-C1-SP-185
Il MDS-C1-SP-185 è un servoamplificatore mandrino (“Spindle Servo Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, documentato come componente dei sistemi CNC Mitsubishi M700, M64 e M65 nonché di macchine utensili OEM — tra cui centri di lavoro Mazak e altri costruttori che adottano la piattaforma Mitsubishi. La sigla SP identifica la funzione mandrino (Spindle), mentre 185 indica la classe di potenza nominale (~18,5 kW). L’unità realizza il controllo vettoriale ad alta performance del motore mandrino, supporta la modalità di orientamento (orientazione mandrino), il funzionamento come asse C e il controllo di coppia. La comunicazione con il CNC avviene tramite bus ottico in fibra proprietario Mitsubishi.
L’azionamento MDS-C1-SP-185 gestisce l’intero anello di controllo del motore mandrino: riceve dal CNC il riferimento di velocità e coppia tramite fibra ottica, pilota lo stadio di potenza trifase e chiude l’anello di retroazione tramite encoder o generatore tachimetrico. In caso di guasto il mandrino perde completamente il controllo vettoriale, rendendo impossibile qualsiasi lavorazione; il CNC genera allarme di comunicazione o di overcurrent e blocca immediatamente il ciclo produttivo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione e controllo CNC, con oltre un secolo di storia nel settore elettrico e dell’automazione industriale. La serie MDS-C1 è una generazione di azionamenti ormai legacy / fuori produzione, sostituita dalle serie MDS-D, MDS-D2 ed MDS-E: disponibile esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servoamplificatore mandrino (Spindle Servo Amplifier) |
| Codice | MDS-C1-SP-185 (MDSC1SP185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M700, M64, M65; centri di lavoro Mazak e macchine OEM su piattaforma Mitsubishi |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino; modalità orientamento; asse C |
| Potenza nominale | ~18,5 kW (classe SP-185) |
| Tensione di alimentazione | Trifase 200–230 V AC, 50/60 Hz |
| Alimentazione logica | 24 V DC (esterna, da unità alimentazione MDS) |
| Comunicazione CNC | Bus ottico in fibra proprietario Mitsubishi (MDS optical bus) |
| Retroazione | Encoder Mitsubishi OSE/OSA o segnale tachimetrico dal motore mandrino |
| Interfacce / connettori | Connettori CN (potenza), CNA/CNB (encoder), fibra ottica bus CNC; morsettiere ausiliarie |
| Peso | ~8–14 kg |
| Dimensioni | ~300–450 mm × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |

Codice prodotto:
MDS-B-V14-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
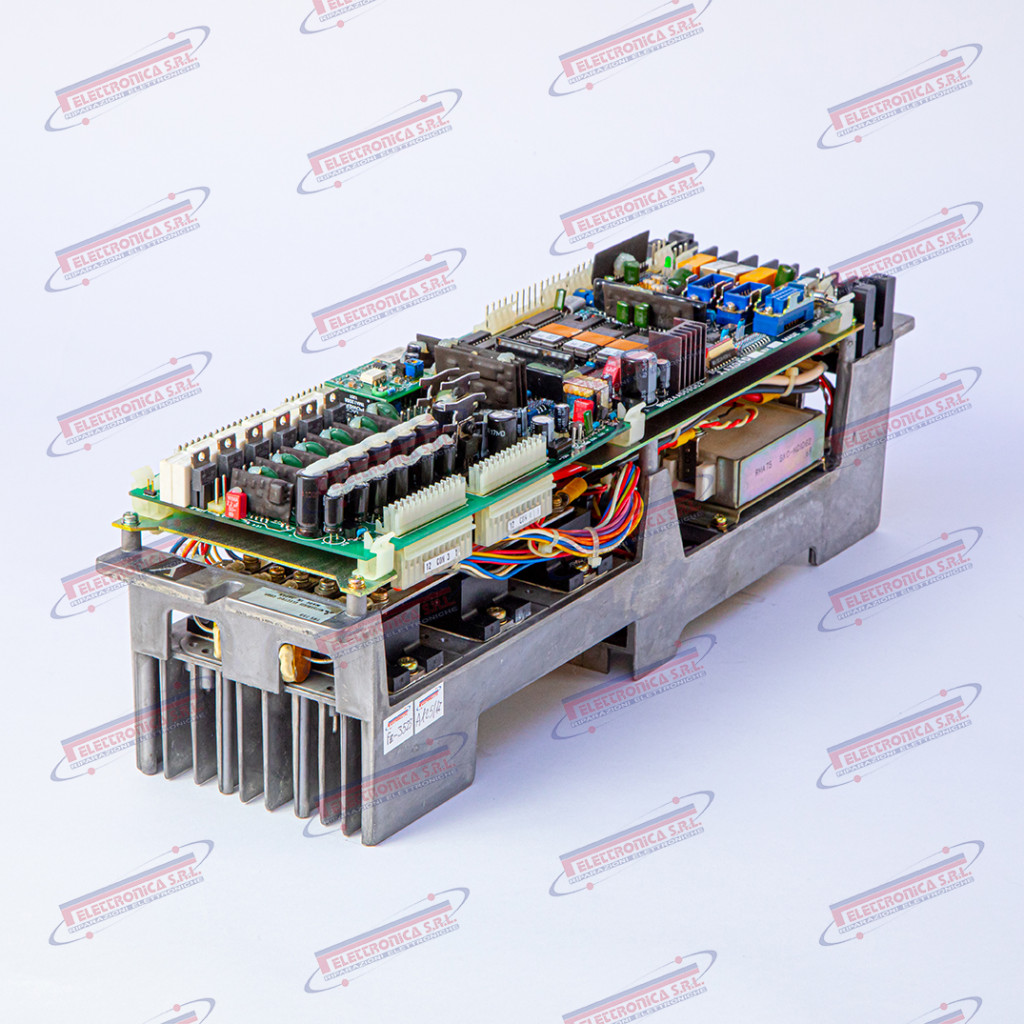
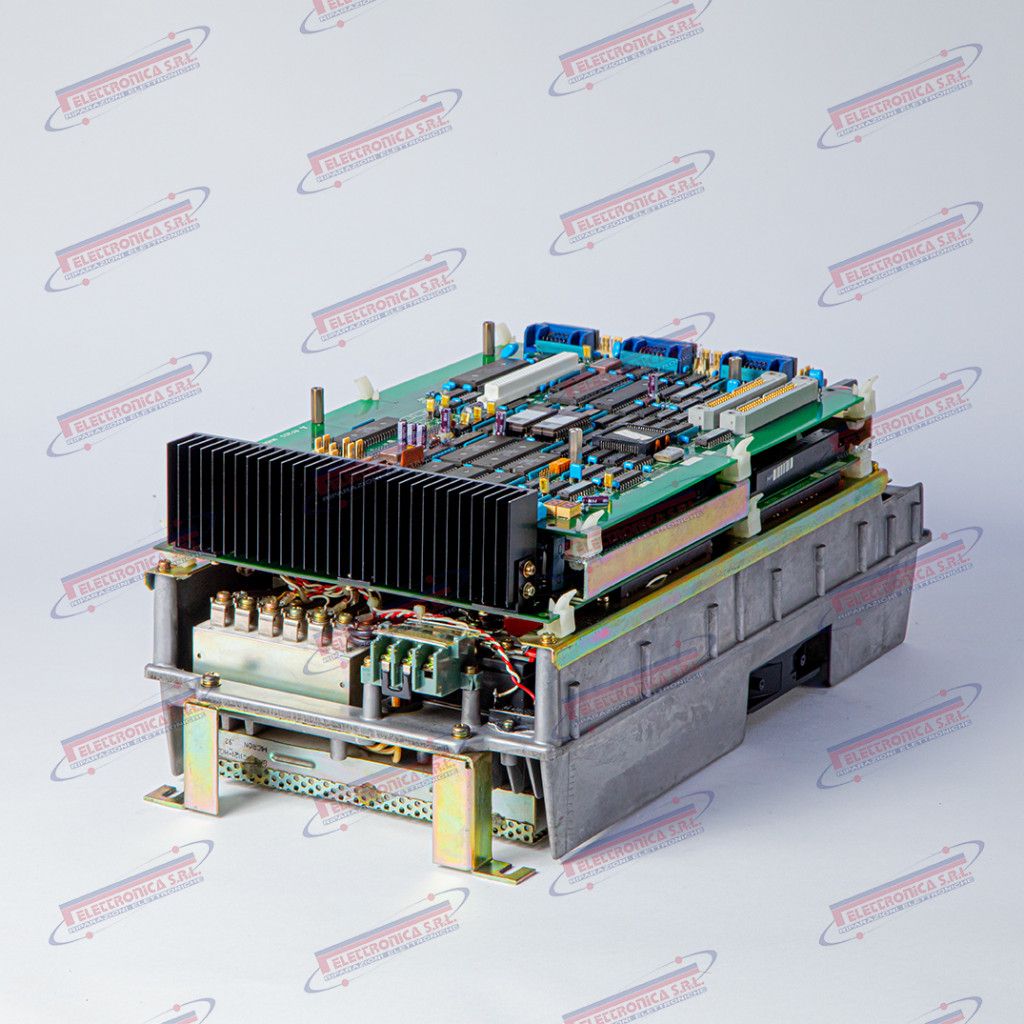
Azionamento Servo – MITSUBISHI MDS-B-V14-70
Il MDS-B-V14-70 (codice interno MDSBV1470) è un azionamento servo digitale AC (“Servo Drive Amplifier”) della serie MDS-B di Mitsubishi Electric, progettato per il controllo in velocità e posizione degli assi servo nei sistemi CNC MELDAS (serie M60, M64, M64S, M65 e compatibili). Il modello V14-70 identifica la configurazione assi e la taglia di corrente dell’amplificatore; l’unità pilota il motore tramite un’uscita PWM trifase verso il motore AC servo Mitsubishi HF/HA, ricevendo i riferimenti di posizione e velocità dal CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). La serie MDS-B è disponibile in diverse taglie di corrente; il suffisso 70 indica una corrente nominale di circa 7,0 A continui o 70 A di picco (verificare sul datasheet specifico del modello).
L’azionamento servo è il cuore elettronico del controllo degli assi macchina: riceve i comandi di posizione e velocità dal CNC, li converte in corrente di fase per il motore e chiude in tempo reale gli anelli di retroazione di posizione, velocità e corrente. Un guasto all’azionamento comporta il blocco immediato dell’asse controllato e il conseguente fermo macchina; nei casi più gravi un guasto parziale può generare derive di posizione silenziose che compromettono le tolleranze dimensionali dei pezzi lavorati senza dare allarme immediato.
Mitsubishi Electric è uno dei principali costruttori giapponesi nel settore dell’automazione industriale e del CNC, con oltre un secolo di storia nel motion control e nell’elettronica industriale. La serie MDS-B è stata prodotta negli anni ’90 e nei primi anni 2000 per i controlli numerici MELDAS ed è oggi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato, del surplus NOS e della riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo digitale AC (Servo Drive Amplifier) |
| Codice | MDS-B-V14-70 (MDSBV1470) |
| Marca | Mitsubishi Electric |
| Serie / Famiglia | MDS-B (MELDAS Drive System, serie B) |
| Applicazione nota | CNC Mitsubishi MELDAS M60 / M64 / M64S / M65 e sistemi compatibili |
| Funzione | Controllo servo asse: chiusura anelli di posizione, velocità e corrente; pilotaggio motore AC servo |
| Alimentazione | 200–230 V AC trifase, 50/60 Hz (tipico serie MDS-B) |
| Corrente nominale | ~7,0 A continui – suffisso 70 (verificare datasheet specifico) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork) Mitsubishi |
| Retroazione | Encoder assoluto / incrementale da motore AC servo serie HF / HA Mitsubishi |
| Uscita verso motore | PWM trifase modulato; connettori a pettine / morsettiera interna su backplane |
| Peso | ~2–4 kg |
| Dimensioni | ~120–200 mm × 60–100 mm × 160–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |


Codice prodotto:
TRS 75B
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
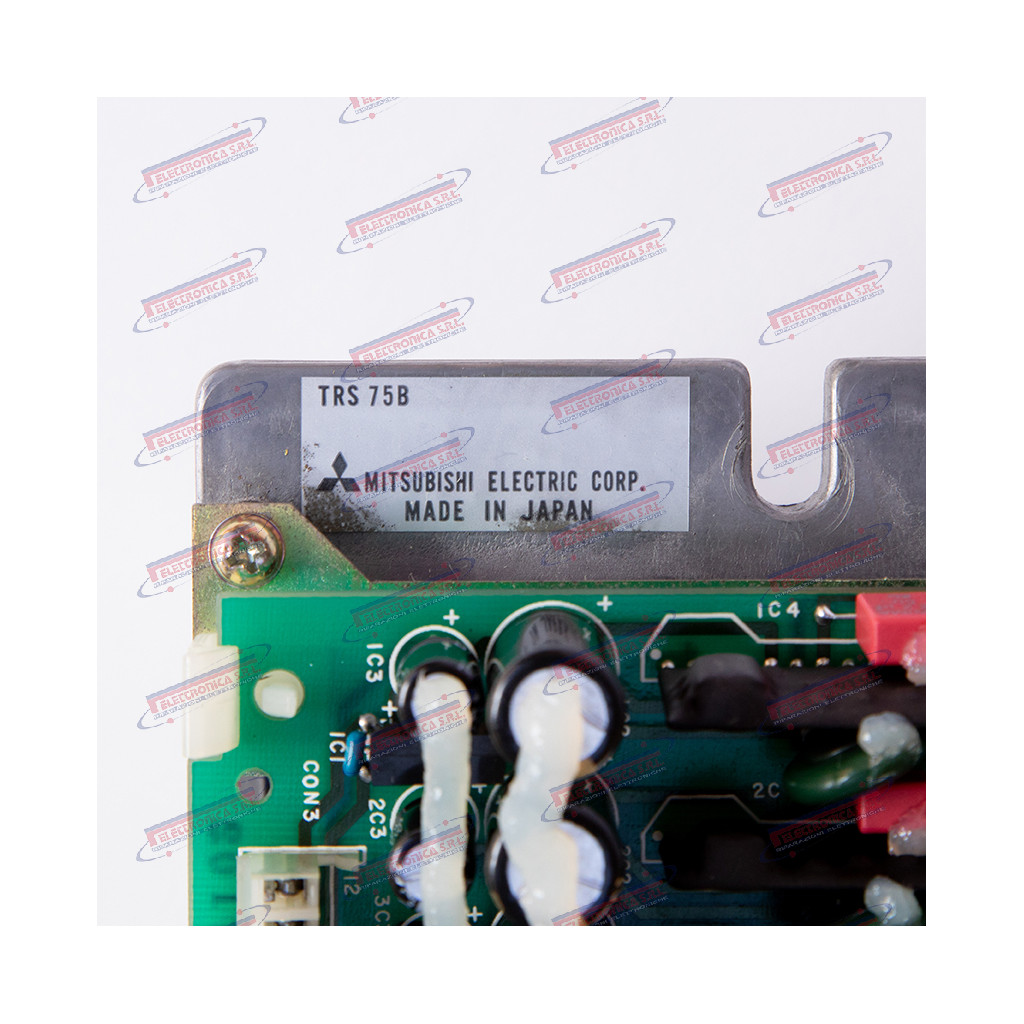
Azionamento a transistori – MITSUBISHI TRS 75B
Il TRS 75B è un azionamento a transistori per motore servo/mandrino (“Transistor Drive Unit”) prodotto da Mitsubishi Electric, appartenente alla serie TRS degli amplificatori di azionamento transistorizzati. È documentato come unità di controllo azionamento in impianti CNC basati su sistemi Mitsubishi MELDAS e centri di lavoro / torni di produzione giapponese degli anni ’80–’90. Gestisce la regolazione di velocità e corrente del motore, interfacciandosi con il modulo di potenza e il controllo numerico. Il suffisso 75B identifica la taglia di corrente/potenza e la revisione della scheda all’interno della serie.
L’azionamento a transistori è il cuore del sistema di controllo assi o mandrino: riceve il riferimento di velocità dal CNC, chiude l’anello di retroazione con l’encoder o il tachimetro del motore e comanda i transistori di potenza per erogare la corrente necessaria alla coppia richiesta. Un guasto a questa unità causa la perdita totale del controllo del motore collegato, con blocco immediato dell’asse o del mandrino e impossibilità di proseguire qualsiasi lavorazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti e motori servo per macchine utensili, con oltre 50 anni di esperienza nel settore. La serie TRS appartiene alla generazione legacy dell’offerta Mitsubishi; questi prodotti sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento a transistori per servo/mandrino (Transistor Drive Unit) |
| Codice | TRS 75B (TRS75B) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con sistema Mitsubishi MELDAS; macchine utensili giapponesi anni ’80–’90 |
| Funzione | Regolazione velocità e corrente motore servo/mandrino tramite stadio transistorizzato PWM |
| Tensione di alimentazione | ~200–230 V AC trifase (tipico per la serie; verificare su targhetta) |
| Corrente / Potenza | Vedere targhetta — suffisso 75 identifica la taglia di corrente/potenza della serie |
| Metodo di controllo | PWM transistorizzato; anello chiuso di velocità e corrente |
| Retroazione | Encoder / tachimetro dal motore servo o mandrino |
| Interfacce / connettori | Connettori a pettine e morsettiere; interfaccia verso CNC e stadio di potenza |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |



Codice prodotto:
MR-S3-100AA-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
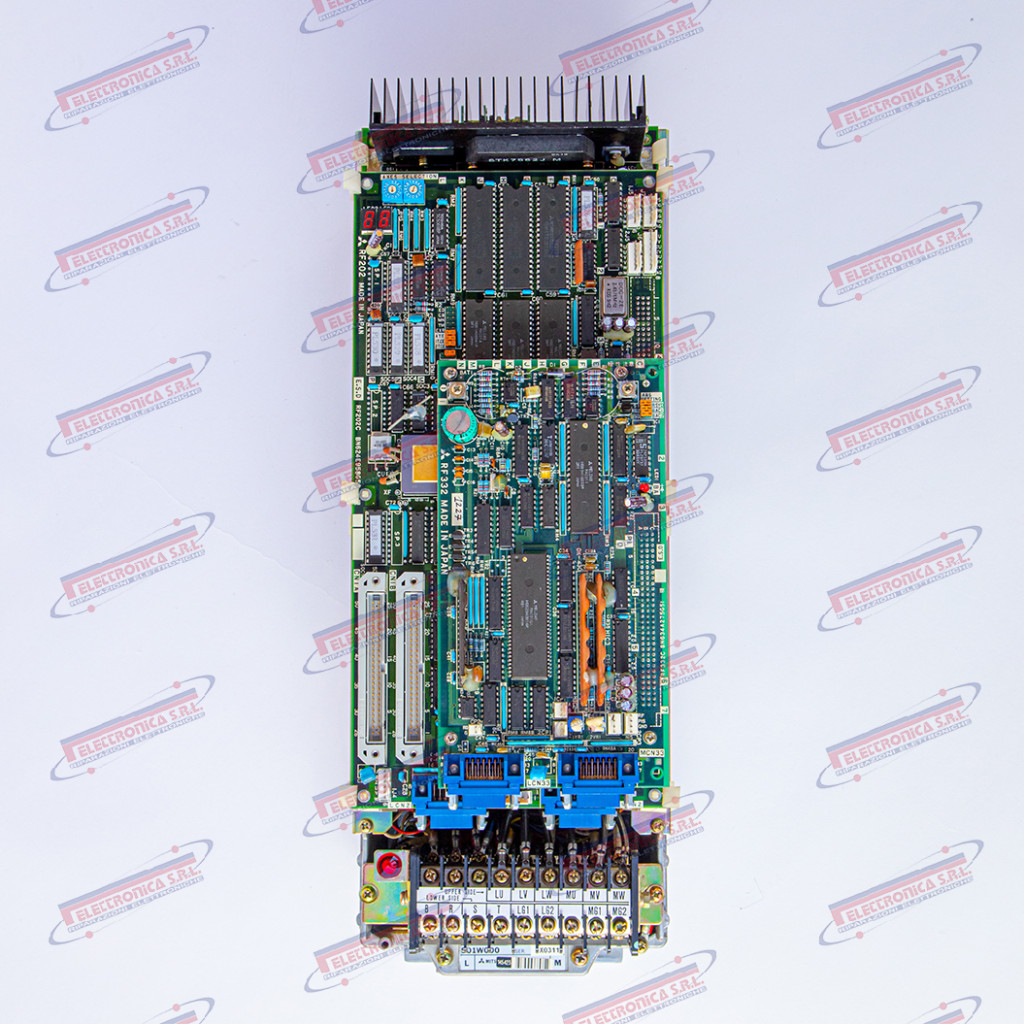
Servo Amplificatore AC – MITSUBISHI MR-S3-100AA-E01
Il MR-S3-100AA-E01 è un servo amplificatore AC digitale (“AC Servo Amplifier”) prodotto da Mitsubishi Electric nella linea MELSERVO®, variante europea (suffisso E01). Il codice interno di magazzino è MRS3100AAE01. L’unità appartiene alla serie MR-S3, progettata per il controllo digitale di servo motori AC brushless, tipicamente abbinata ai sistemi CNC MELDAS di Mitsubishi e ad altre macchine utensili a controllo numerico degli anni ’90 e 2000. Regola velocità, coppia e posizione del servo motore tramite retroazione encoder; la variante “AA” identifica la configurazione specifica di uscita e alimentazione all’interno della serie, mentre “E01” ne certifica la conformità alle direttive europee.
Il servo amplificatore è il cuore del sistema di assi della macchina utensile: riceve il riferimento di posizione o velocità dal CNC, chiude l’anello di controllo confrontando il segnale dell’encoder del motore e genera la corrente di uscita necessaria per mantenere la traiettoria programmata con la precisione richiesta. Senza un servo amplificatore funzionante, l’asse controllato risulta inerte o in allarme: la macchina non è in grado di eseguire alcuna lavorazione e il CNC segnala immediatamente un errore di posizione o di comunicazione con il drive, bloccando la produzione.
Mitsubishi Electric è una multinazionale giapponese attiva nell’automazione industriale dal dopoguerra, con la linea MELSERVO® tra i riferimenti storici nel motion control per macchine utensili CNC. La serie MR-S3 è legacy / fuori produzione: Mitsubishi ha progressivamente sostituito queste unità con le generazioni MR-J2, MR-J3 e MR-J4, ancora oggi supportate. Il ricambio è disponibile esclusivamente come usato, NOS (new old stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC digitale (AC Servo Amplifier) |
| Codice | MR-S3-100AA-E01 (MRS3100AAE01) |
| Marca | Mitsubishi Electric – linea MELSERVO® |
| Applicazione nota | Macchine utensili CNC con controllo MELDAS (Mitsubishi); centri di lavoro, tornio e fresatrici con servo assi AC, anni ’90–2000 |
| Funzione | Regolazione posizione, velocità e coppia del servo motore AC brushless; chiusura anello di controllo tramite retroazione encoder |
| Potenza nominale | ~1,0 kW |
| Tensione di alimentazione | 3× AC 200–230 V, 50/60 Hz (tipico serie MR-S3) |
| Retroazione | Encoder seriale o incrementale dal servo motore |
| Interfacce / connettori | Connettore CN1 (comando CNC), CN2 (encoder motore), morsettiera di potenza; riferimento analogico ±10 V o treno di impulsi |
| Variante / revisione | E01 – variante europea (omologazione CE) |
| Peso | ~1,5–3,0 kg |
| Dimensioni | ~150×250×120 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, NOS o tramite riparazione specializzata |



Codice prodotto:
MR-S2-40A-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servoazionamento CA – MITSUBISHI MR-S2-40A-E01
Il MR-S2-40A-E01 è un servoazionamento a corrente alternata (“AC Servo Amplifier”) della serie MR-S2 prodotto da Mitsubishi Electric, appartenente alla famiglia MELSERVO. È progettato per il controllo di servomotori CA trifase in applicazioni di macchine utensili CNC, ed è documentato come componente dei sistemi CNC MELDAS di Mitsubishi. Il codice 40A indica una corrente nominale di uscita di 40 A continuativi; il suffisso E01 identifica una variante o revisione specifica del prodotto. L’unità gestisce gli anelli di corrente e di velocità del servomotore, ricevendo i riferimenti dal controllore CNC tramite bus seriale o interfaccia digitale.
Il servoazionamento è il cuore del sistema di motion control: converte i comandi di posizione e velocità provenienti dal CNC in correnti trifase controllate che azionano il servomotore con precisione. Senza di esso gli assi della macchina non possono muoversi in modo controllato; qualsiasi guasto provoca l’arresto immediato della lavorazione, con conseguente rischio di danni al pezzo lavorato e all’utensile.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, motion control e CNC, con oltre un secolo di storia nel settore. La serie MR-S2 appartiene alla generazione di servoazionamenti sviluppata negli anni ’90 per i sistemi MELDAS; questi prodotti sono attualmente legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento CA trifase (AC Servo Amplifier) |
| Codice | MR-S2-40A-E01 (MRS240AE01) |
| Marca | Mitsubishi Electric – famiglia MELSERVO |
| Applicazione nota | Macchine utensili CNC con sistema MELDAS (Mitsubishi Electric) |
| Funzione | Controllo velocità e coppia servomotore CA – regolazione anelli di corrente e velocità |
| Tensione di alimentazione | 200–230 V CA trifase (tipico serie MR-S2) |
| Corrente nominale di uscita | 40 A (continuativa) |
| Potenza nominale | ~5–11 kW |
| Retroazione | Encoder / resolver dal servomotore CA (interfaccia seriale MELSERVO) |
| Interfacce | Bus MELDAS / connettori CN1, CN2, CN3; I/O digitali per segnali di controllo asse |
| Variante | Suffisso E01 – variante/revisione specifica di prodotto |
| Peso | ~3–6 kg |
| Dimensioni | ~150–260 mm × 100–180 mm × 150–250 mm H × L × P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MR-S12-40A-Z33
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
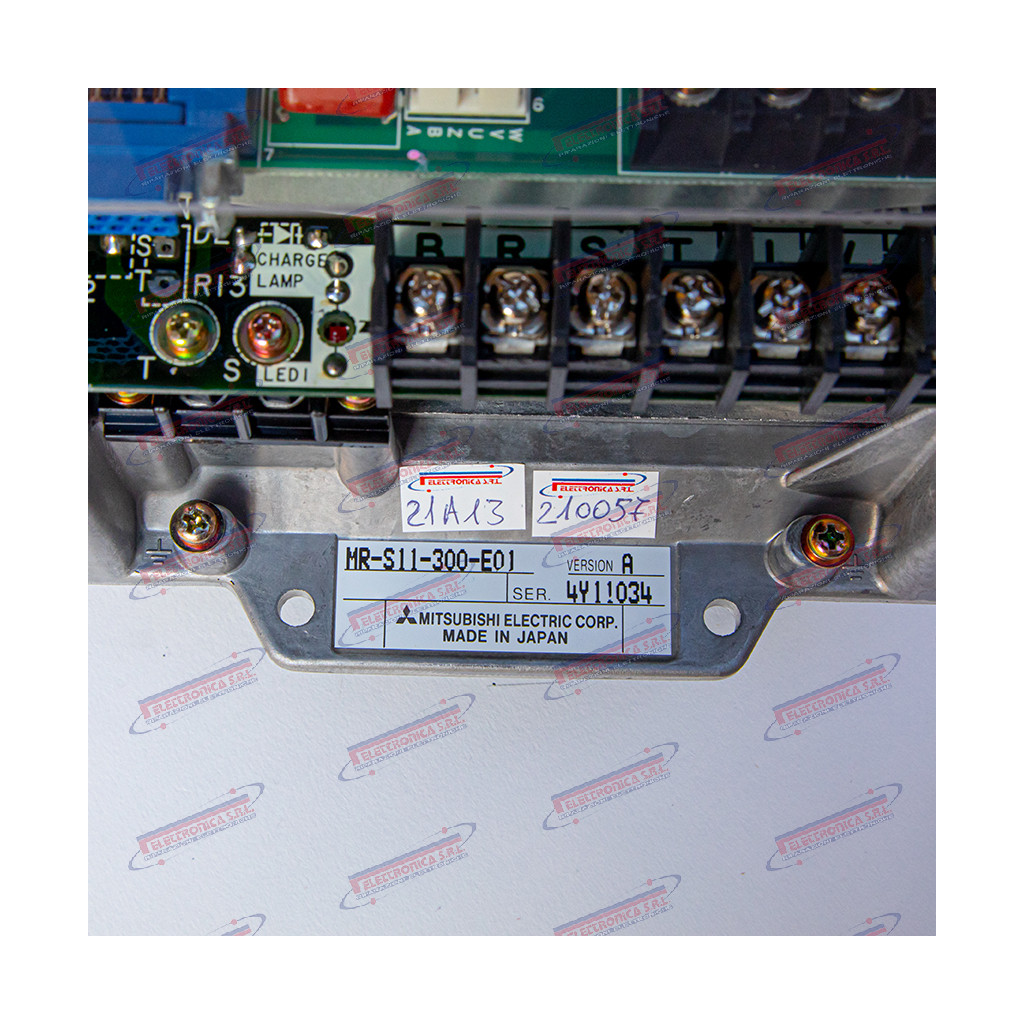
Servoazionamento CA – MITSUBISHI MR-S12-40A-Z33
Il MR-S12-40A-Z33 è un servoazionamento CA (“AC Servo Amplifier”) prodotto da Mitsubishi Electric, appartenente alla famiglia MELSERVO-S1, progettato per il controllo ad alta dinamica di servomotori CA in macchine utensili CNC e sistemi di posizionamento industriale. Il modulo, identificato anche con il codice MRS1240AZ33, eroga una corrente di uscita nominale di 40 A verso il servomotore associato. La variante Z33 identifica una specifica revisione hardware del modulo; il componente si abbina tipicamente ai servomotori delle serie HC e HF di Mitsubishi Electric utilizzati negli assi lineari e rotativi delle macchine con controllo MELDAS.
Il servoazionamento è il nucleo elettronico dell’asse macchina: riceve i riferimenti di posizione e velocità dal controllo CNC e regola in tempo reale la corrente erogata al servomotore, chiudendo simultaneamente gli anelli di posizione, velocità e corrente. Un guasto al servoazionamento blocca immediatamente l’asse controllato, rendendo la macchina inutilizzabile e causando fermi produzione potenzialmente gravi; la sua sostituzione o riparazione è pertanto critica per il ripristino operativo dell’impianto.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, motion control e sistemi CNC. La famiglia MELSERVO-S1 è una linea legacy / fuori produzione che ha equipaggiato per decenni centri di lavoro, fresatrici e torni CNC abbinati ai controlli MELDAS di Mitsubishi. I prodotti di questa famiglia sono oggi disponibili esclusivamente come usato, surplus o tramite servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento CA (AC Servo Amplifier) |
| Codice | MR-S12-40A-Z33 (MRS1240AZ33) |
| Marca | Mitsubishi Electric |
| Serie | MELSERVO-S1 |
| Applicazione nota | Macchine utensili CNC con controllo MELDAS (Mitsubishi Electric); assi lineari e rotativi su centri di lavoro, fresatrici e torni |
| Funzione | Regolazione posizione, velocità e corrente servomotore CA asse CNC |
| Corrente nominale uscita | 40 A |
| Tensione di ingresso | 3~ 200–230 V CA, 50/60 Hz (tipico) |
| Motore compatibile | Servomotori CA serie HC / HF (Mitsubishi Electric) |
| Interfacce / connettori | CN1 (encoder / retroazione), CN2 (I/O digitali), CN3 (bus CNC); morsettiera potenza |
| Peso | ~3–6 kg |
| Dimensioni | ~150–250 mm × 60–100 mm × 200–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MR-S11-300-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive AC 300 W – MITSUBISHI MR-S11-300-E01
Il MR-S11-300-E01 è un servo amplificatore / servo drive AC (“AC Servo Amplifier”) da 300 W realizzato da Mitsubishi Electric, appartenente alla serie MR-S11. È progettato per il controllo di motori servo brushless AC negli assi di macchine utensili CNC, in particolare sistemi con controllo MELDAS o architetture equivalenti Mitsubishi. Il dispositivo gestisce la catena completa di regolazione dell’asse: riceve il riferimento di posizione/velocità dal CNC e pilota il motore servo tramite modulazione PWM. Il suffisso “E01” identifica la variante/revisione del modello base.
Il servo drive è il componente elettronico che chiude gli anelli di posizione, velocità e corrente sull’asse macchina: converte i comandi numerici del CNC in movimenti precisi del motore, garantendo accuratezza di posizionamento e ripetibilità del ciclo. In caso di guasto, l’asse controllato diventa inoperativo e il CNC segnala tipicamente un allarme servo bloccando ogni lavorazione; un guasto al servo drive si traduce in un fermo macchina immediato con impossibilità di proseguire il ciclo produttivo.
Mitsubishi Electric è una multinazionale giapponese leader nella produzione di automazione industriale, motion control e sistemi CNC. La serie MR-S11 appartiene alla generazione di servo drive degli anni ’90–2000, oggi sostituita dalle serie MR-J2S, MR-J3, MR-J4 e MR-J5. Tutti i prodotti della famiglia MR-S11 sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC brushless (servo drive) 300 W |
| Codice | MR-S11-300-E01 (MRS11300E01) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine utensili CNC con controllo MELDAS (Mitsubishi Electric); sistemi di azionamento asse anni ’90–2000 |
| Funzione | Controllo asse servo AC brushless; regolazione ad anello chiuso di posizione, velocità e corrente |
| Potenza nominale uscita | 300 W |
| Alimentazione ingresso | 200–230 V AC, monofase (tipico serie MR-S11) |
| Corrente nominale uscita | ~3 A |
| Retroazione | Encoder incrementale dal motore servo |
| Interfacce / Connettori | CN1 (comando CNC / I/O digitali), CN2 (encoder motore), morsettiere di potenza |
| Peso | ~1,5–2,5 kg |
| Dimensioni | ~150–200 × 80–130 × 180–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MR-S11-103-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Amplificatore MELSERVO – MITSUBISHI MR-S11-103-E01
Il MR-S11-103-E01 è un azionamento servo digitale compatto (“Compact Servo Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MELSERVO MR-S11. È progettato per il controllo in velocità e coppia di motori brushless AC (serie HA-SE e compatibili), tipicamente impiegato in macchine utensili CNC equipaggiate con sistemi MELDAS di Mitsubishi Electric. Il suffisso E01 identifica la variante per alimentazione europea (200–230 V AC) alla revisione hardware 01; il codice interno di magazzino è MRS11103E01. Il numero 103 identifica la classe di potenza dell’unità.
L’azionamento servo è l’elemento che chiude gli anelli di velocità e di corrente sul motore assi: riceve il riferimento dal controllore CNC (segnale analogico ±10 V oppure treno di impulsi) e mantiene la rotazione stabile e precisa adattandosi in tempo reale alle variazioni di carico. In caso di guasto l’asse controllato risulta completamente inoperativo, con fermo immediato della macchina e impossibilità di eseguire qualsiasi lavorazione CNC.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di motion control, CNC e automazione industriale, con la linea MELSERVO attiva dalla fine degli anni ’80 e continuamente aggiornata fino alle attuali serie MR-J5. I prodotti della serie MR-S11 sono oggi legacy / fuori produzione: reperibili esclusivamente come pezzi usati, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento servo digitale compatto (Compact Servo Amplifier) |
| Codice | MR-S11-103-E01 (MRS11103E01) |
| Marca | Mitsubishi Electric – serie MELSERVO MR-S11 |
| Applicazione nota | Macchine utensili CNC con sistemi MELDAS (Mitsubishi Electric); motori brushless HA-SE e compatibili |
| Funzione | Regolazione velocità e corrente motore servo brushless AC |
| Alimentazione | 200–230 V AC, monofase/trifase – variante europea (E01) |
| Potenza / Corrente | ~100 W nominali; corrente picco ~3 A |
| Ingresso riferimento | Analogico ±10 V oppure treno di impulsi (pulse train) da CNC |
| Retroazione | Encoder incrementale dal motore servo |
| Interfacce | CN1 (riferimento analogico / I/O digitali), CN2 (encoder), morsettiera potenza; comunicazione RS-422 (tipico) |
| Peso | ~0,5–1,2 kg |
| Dimensioni | ~60–80 × 150–180 × 130–160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MR-J2S-200A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Amplificatore 2 kW – MITSUBISHI MR-J2S-200A
Il MR-J2S-200A è un servo amplificatore digitale (“Servo Amplifier”) da 2 kW appartenente alla serie MELSERVO-J2-Super di Mitsubishi Electric. Progettato per applicazioni CNC e di automazione industriale, accetta comandi in treno di impulsi o analogici ed è compatibile con i servomotori brushless delle famiglie HC-KFS, HC-SFS e HF-SE. Il suffisso “A” identifica la variante general purpose con interfaccia a impulsi/analogica, in contrapposizione alla versione “B” con rete SSCNET. Il drive integra in un unico modulo le modalità di controllo posizione, velocità e coppia, con retroazione encoder seriale incrementale a 17 bit (131 072 p/giro).
Il servo amplificatore regola in tempo reale la posizione, la velocità e la coppia del servomotore d’asse CNC: riceve i riferimenti dal controllo numerico e chiude l’anello di retroazione tramite l’encoder del motore, garantendo precisione e ripetibilità nei movimenti di lavorazione. In caso di guasto, l’asse controllato diventa ingestibile — la macchina entra in allarme e la produzione si interrompe fino alla sostituzione o alla riparazione del drive.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale e controllo numerico. La linea MELSERVO è attiva da decenni nel segmento dei servo azionamenti ad alte prestazioni. La serie J2-Super è stata soppiantata dalla serie MR-J4 e successivamente da MR-J5; il prodotto è pertanto legacy / fuori produzione, ancora reperibile come usato, NOS (new old stock) o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Servo amplificatore digitale (Servo Amplifier) |
| Codice | MR-J2S-200A (MRJ2S200A) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2-Super |
| Applicazione nota | Macchine utensili CNC, robot industriali, sistemi di automazione di movimento con controlli MELSEC / Mitsubishi CNC |
| Funzione | Controllo posizione, velocità e coppia del servomotore asse CNC (anello chiuso) |
| Potenza nominale | 2,0 kW (2000 W) |
| Alimentazione | Trifase 200–230 V CA, 50/60 Hz |
| Corrente nominale uscita | ~9,4 A continuo (tipico) |
| Modalità di controllo | Posizione (treno di impulsi), Velocità (analogico ±10 V), Coppia (analogico) |
| Interfaccia encoder | Encoder incrementale seriale – 131 072 p/giro (17 bit) |
| Interfacce | CN1 (I/O digitali e riferimento analogico), CN2 (encoder motore), CN3 (RS-422 parametrizzazione), morsettiera potenza |
| Peso | ~3,0–4,5 kg |
| Dimensioni | ~170 × 380 × 170 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MR-J2S-10A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
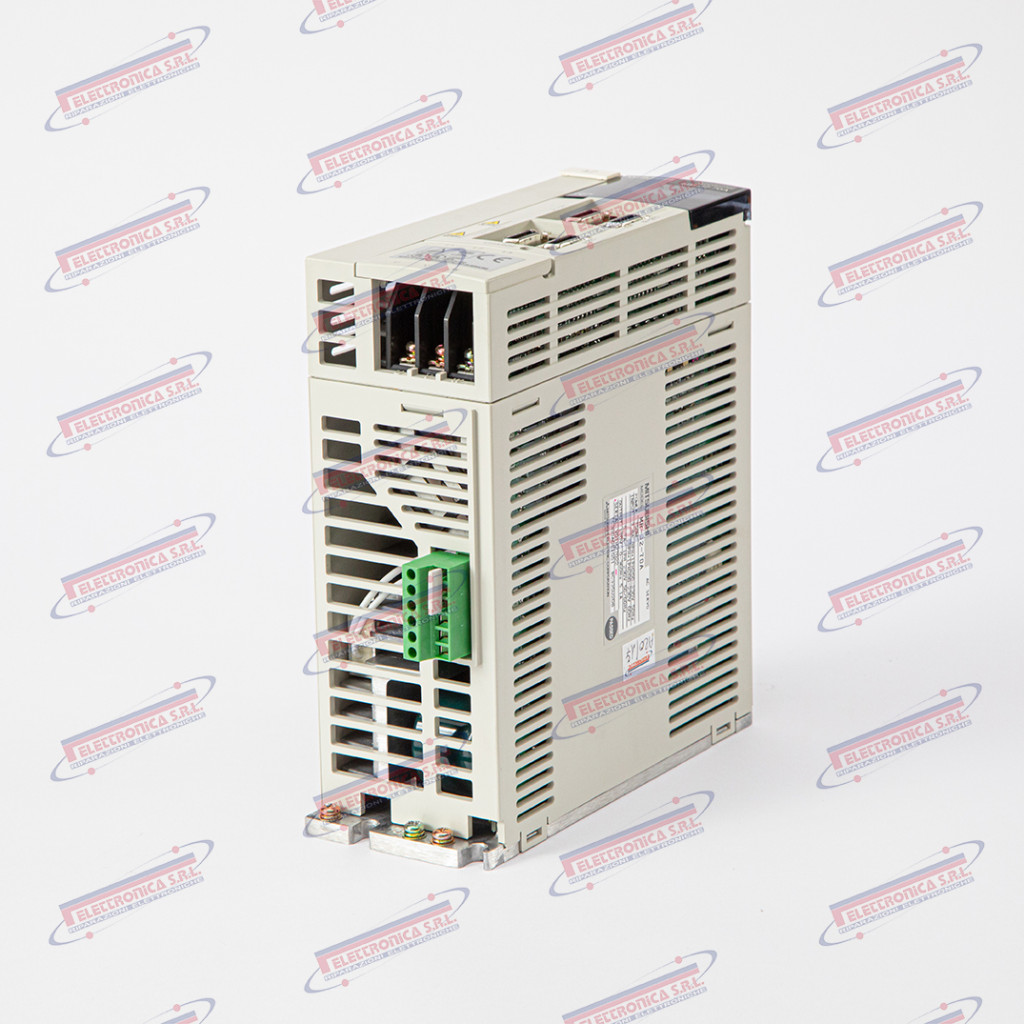
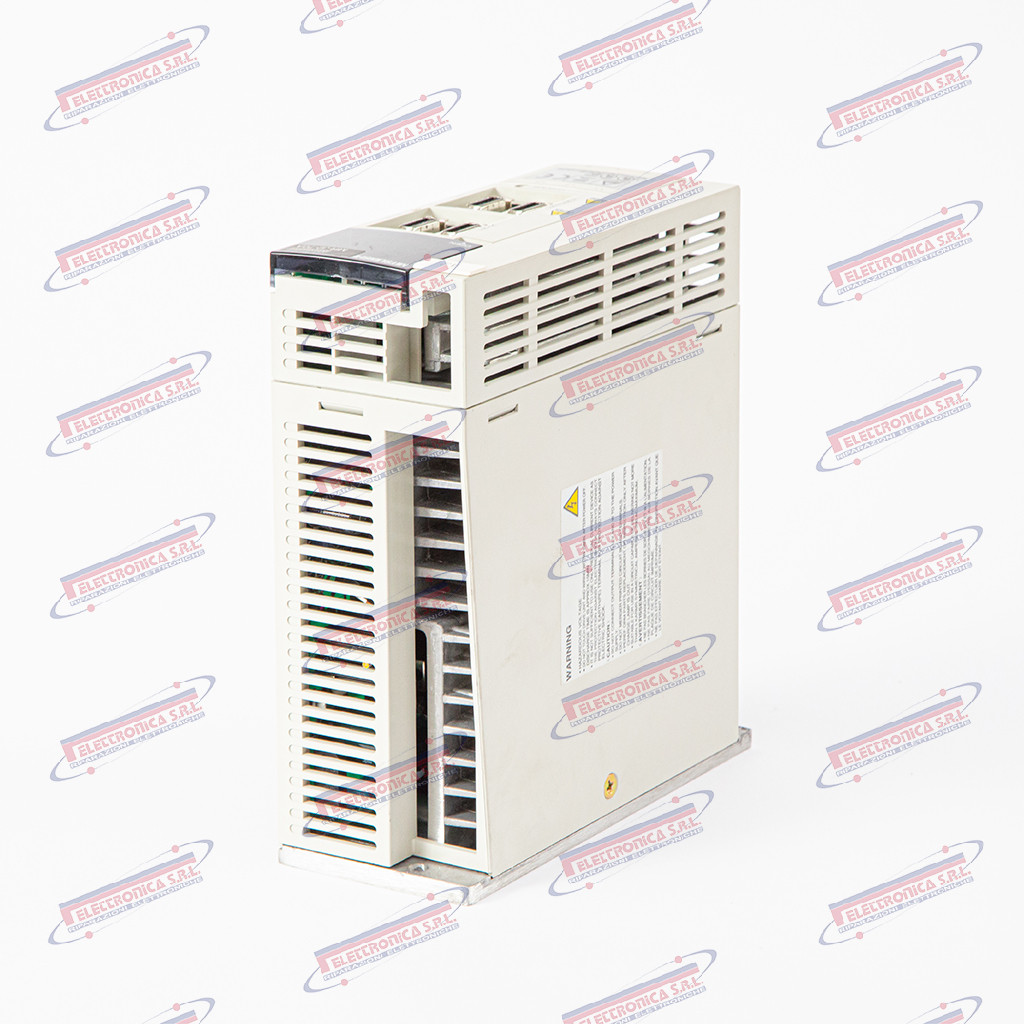
Servo Drive 100 W – MITSUBISHI MR-J2S-10A
Il MR-J2S-10A è un servo amplificatore AC da 100 W (“Servo Amplifier”) della serie MELSERVO-J2S (J2 Super), prodotto da Mitsubishi Electric. È progettato per il controllo di posizione, velocità e coppia in macchine utensili CNC, robot industriali e sistemi di automazione generale. Il suffisso A indica interfaccia General-Purpose analogica/treno di impulsi, compatibile con motori brushless della serie HC-KFS e HC-MFS da 100 W. Supporta encoder ad alta risoluzione a 17 bit (131 072 impulsi/giro) e comunicazione seriale RS-232C per la configurazione tramite il software MR Configurator.
Il servo amplificatore è l’unità di potenza e controllo che regola in tempo reale la posizione, la velocità e la coppia del motore servo collegato: interpreta i comandi provenienti dal CNC o dal PLC sotto forma di treno di impulsi o segnale analogico e chiude gli anelli di regolazione garantendo movimenti precisi e ripetibili. Un guasto all’MR-J2S-10A blocca completamente l’asse controllato, rendendo la macchina inutilizzabile fino alla sostituzione o alla riparazione dell’unità.
Mitsubishi Electric è una delle principali aziende giapponesi nel settore dell’automazione industriale e del motion control, parte del gruppo Mitsubishi. La linea MELSERVO-J2S ha avuto larghissima diffusione tra gli anni ’90 e 2000 in tutto il mondo; l’intera serie è oggi legacy / fuori produzione, ufficialmente sostituita dalle serie MR-J4 e MR-J5. Ricambi usati e riparazioni specializzate sono ancora reperibili sul mercato secondario.
Dati tecnici principali
| Tipo | Servo amplificatore AC (Servo Amplifier), interfaccia analogica/treno di impulsi |
| Codice | MR-J2S-10A (MRJ2S10A) |
| Marca | Mitsubishi Electric – MELSERVO |
| Serie | MELSERVO-J2S (J2 Super) |
| Applicazione nota | Macchine utensili CNC, robot industriali, sistemi di automazione generale |
| Funzione | Controllo di posizione, velocità e coppia del motore servo |
| Potenza nominale | 100 W |
| Alimentazione | Monofase / trifase 200–230 V AC, 50/60 Hz |
| Corrente di uscita | ~1,1 A continuo (tipico per 100 W) |
| Interfaccia di comando | Treno di impulsi (controllo posizione) / analogico ±10 V (velocità/coppia) |
| Encoder compatibile | 17 bit – 131 072 impulsi/giro |
| Motori compatibili | HC-KFS13, HC-MFS13 (classe 100 W) |
| Comunicazione | RS-232C (configurazione tramite MR Configurator) |
| Peso | ~0,6 kg |
| Dimensioni (L×H×P) | ~40×130×95 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MR-J2-70A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servoazionamento CA 700 W – MITSUBISHI MR-J2-70A
Il MR-J2-70A è un servoazionamento a corrente alternata da 700 W (“AC Servo Amplifier”) della serie MELSERVO-J2 prodotto da Mitsubishi Electric. Gestisce il controllo di posizione, velocità e coppia del servomotore CA, con ingresso a treno di impulsi per la modalità posizionamento e riferimento analogico ±10 V per le modalità velocità e coppia. È compatibile con i motori delle famiglie HC-KFS e HC-MFS della serie J2. Il connettore CN3 consente la configurazione parametrica tramite RS-232C o RS-422 e il monitoraggio dello stato in tempo reale.
Il servoazionamento è il componente che chiude l’anello di controllo tra il controllore CNC e il servomotore: riceve il riferimento di posizione o velocità, legge il feedback dell’encoder e genera la corrente necessaria a muovere l’asse macchina con precisione. Un guasto all’MR-J2-70A comporta l’arresto immediato dell’asse controllato, rendendo la macchina inutilizzabile: nessun movimento può essere eseguito senza un azionamento funzionante.
Mitsubishi Electric è un’azienda giapponese con oltre un secolo di storia nell’automazione industriale e nel motion control. La serie MELSERVO-J2 è stata tra le piattaforme servo più diffuse negli anni ’90 e 2000 su macchine CNC, robot e sistemi di automazione in tutto il mondo. La famiglia J2 è oggi legacy / fuori produzione, progressivamente sostituita dalle serie J2S, J3, J4 e J5: la disponibilità è limitata al mercato dell’usato, del surplus e della riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento CA – AC Servo Amplifier |
| Codice | MR-J2-70A (MRJ270A) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine CNC e sistemi di automazione industriale con motori MELSERVO serie J2 (HC-KFS, HC-MFS) |
| Funzione | Controllo di posizione, velocità e coppia del servomotore CA |
| Potenza nominale | 700 W (0,7 kW) |
| Alimentazione | Trifase / monofase 200–230 V AC, 50/60 Hz |
| Corrente nominale uscita | ~5,0 A (picco ~15 A) |
| Modi operativi | Posizione (treno di impulsi), Velocità (±10 V analogico), Coppia |
| Feedback encoder | Encoder incrementale serie J2 (HC-KFS, HC-MFS); risoluzione 16.384 p/giro |
| Interfacce | CN1 (comando / I/O), CN2 (encoder motore), CN3 (RS-232C / RS-422 parametrizzazione) |
| Peso | ~1,5–2,0 kg |
| Dimensioni | ~135 × 170 × 155 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |


Codice prodotto:
MR-J2-350CT
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servoazionamento 3,5 kW – MITSUBISHI MR-J2-350CT
Il MR-J2-350CT è un amplificatore servoazionamento (“Servo Amplifier”) della serie MELSERVO-J2 di Mitsubishi Electric, con potenza nominale di 3,5 kW. Il suffisso CT identifica una specifica variante di configurazione del modello base MR-J2-350, documentata su macchine utensili CNC equipaggiate con servomotori Mitsubishi sugli assi di avanzamento. Il componente gestisce gli anelli di regolazione di posizione, velocità e coppia, interfacciandosi tra il controllore CNC e il servomotore tramite retroazione encoder; supporta modalità di comando combinate (posizione/velocità/coppia). Appartiene alla generazione MELSERVO-J2, predecessore delle linee MR-J2S, MR-J3, MR-J4 e MR-J5.
Il servoazionamento è il controllore elettronico di potenza che converte i comandi di movimento del CNC — riferimenti di posizione, velocità e coppia — nella corrente trifase necessaria ad azionare il servomotore dell’asse. Chiude l’anello di regolazione ad alta frequenza per garantire precisione di posizionamento e reattività dinamica. In caso di guasto il componente provoca il fermo immediato dell’asse controllato: la macchina non può eseguire lavorazioni né movimenti di posizionamento, con allarme immediato sull’unità CNC.
Mitsubishi Electric è uno dei principali produttori giapponesi di elettronica industriale, leader nell’automazione di fabbrica, nel motion control e nei sistemi CNC (linee MELDAS e MELSERVO). La serie MELSERVO-J2 è stata progressivamente superata dalle famiglie J2S, J3, J4 e J5; tutti i prodotti MR-J2 sono attualmente legacy / fuori produzione: reperibili solo come usato, NOS (new-old-stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento / Amplificatore servo (Servo Amplifier) |
| Codice | MR-J2-350CT (MRJ2350CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Macchine utensili CNC con assi servo Mitsubishi (sistemi MELDAS / MELSERVO) |
| Funzione | Controllo posizione, velocità e coppia del servomotore |
| Potenza nominale | 3,5 kW |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz |
| Corrente uscita nominale | ~11–12 A continua (tipico) |
| Interfacce | CN1 (I/O, 50 pin), CN2 (encoder), CN3 (RS-232C / RS-422 parametri) |
| Retroazione encoder | Encoder pulsato (2500 p/giro) o encoder seriale Mitsubishi |
| Modi di controllo | Posizione (P), velocità (S), coppia (T) e combinazioni P/S, S/T |
| Peso | ~3,5–5 kg |
| Dimensioni | ~150×280×170 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |


Codice prodotto:
MR-J2-200CT
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo drive CA 2 kW – MITSUBISHI MR-J2-200CT
Il MR-J2-200CT è un amplificatore servoazionamento in corrente alternata (“AC Servo Amplifier”) da 2,0 kW realizzato da Mitsubishi Electric, appartenente alla serie MELSERVO-J2. Il suffisso “CT” identifica la variante con interfaccia di comando dedicata. Il drive è progettato per pilotare servomotori CA delle famiglie HC-SF e HC-RF di Mitsubishi, ed è tipicamente integrato in centri di lavoro CNC, macchine transfer e impianti di automazione industriale che adottano sistemi di controllo MELDASMAGIC o controllori compatibili. Gestisce i tre anelli di regolazione (posizione, velocità, corrente) e supporta encoder seriali ad alta risoluzione. Sono documentate varianti e revisioni hardware; verificare la compatibilità con il motore prima della sostituzione.
Il servo drive è il cuore del sistema di movimento in una macchina CNC: riceve il comando di posizione o velocità dal controllo numerico, confronta il segnale con la retroazione dell’encoder montato sul motore e genera la corrente necessaria a correggere istantaneamente qualsiasi scostamento. Sul MR-J2-200CT da 2 kW, un guasto si traduce nell’impossibilità totale di controllare l’asse servito: la macchina entra in allarme, l’asse viene disabilitato e la produzione si arresta fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è una delle principali aziende giapponesi di elettronica e automazione industriale, fondata nel 1921. La divisione MELSERVO produce azionamenti servo dalla fine degli anni ’80; la serie J2 è stata introdotta negli anni ’90 ed è stata succeduta da MR-J2S, MR-J3, MR-J4 e infine MR-J5. Il modello MR-J2-200CT è legacy / fuori produzione: disponibile solo come pezzo usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servoazionamento CA (AC Servo Amplifier) |
| Codice | MR-J2-200CT (MRJ2200CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Centri di lavoro CNC, macchine transfer, impianti di automazione con controllo Mitsubishi MELDASMAGIC / compatibile |
| Funzione | Regolazione posizione, velocità e corrente servomotore CA 2 kW |
| Potenza nominale | 2,0 kW |
| Tensione di alimentazione | Trifase 200–230 V CA, 50/60 Hz |
| Corrente di uscita massima | ~12 A |
| Motori compatibili | Mitsubishi HC-SF202, HC-RF203 e serie equivalenti da 2 kW |
| Retroazione encoder | Encoder seriale ad alta risoluzione (compatibile serie J2) |
| Interfacce | Connettori CN1 (I/O comando), CN2 (encoder), CN3 (RS-232C), morsettiera potenza |
| Grado di protezione | IP20 (montaggio in quadro) |
| Peso | ~2,5–4,0 kg |
| Dimensioni | ~130 × 270 × 160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-CH-SPH-260
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento Mandrino CNC – MITSUBISHI MDS-CH-SPH-260
Il MDS-CH-SPH-260 è un azionamento mandrino digitale (“Spindle Drive Amplifier”) della serie MDS-CH prodotto da MITSUBISHI ELECTRIC, progettato per sistemi CNC MELDAS (es. MELDAS 64, MELDAS 700, MELDAS 720/730). Il codice identifica la famiglia SPH (Spindle High-performance) con classe di potenza 260, corrispondente a una potenza nominale di uscita di circa 26 kW. L’unità integra il convertitore PWM, gli anelli di regolazione digitale di velocità e coppia, e comunica con il controllore CNC tramite collegamento in fibra ottica ad alta velocità.
L’azionamento MDS-CH-SPH-260 è il modulo di potenza e controllo che converte i riferimenti digitali del CNC in velocità e coppia effettiva al motore del mandrino, gestendo accelerazione, costanza di velocità in lavorazione e frenatura rigenerativa. Un guasto a questa unità rende il mandrino completamente inutilizzabile con fermo macchina immediato; i sintomi tipici includono allarmi di sovraccorrente, sovratemperatura o perdita di retroazione encoder.
MITSUBISHI ELECTRIC è uno dei principali costruttori mondiali di automazione industriale e CNC: la divisione FA produce da oltre quarant’anni controllori MELDAS e la famiglia di azionamenti MDS (servo e mandrino). La serie MDS-CH rappresenta una generazione di azionamenti compatti ad alta integrazione; i modelli di questa famiglia sono da considerarsi legacy / fuori produzione, disponibili esclusivamente come usato, NOS o tramite revisione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino digitale (Spindle Drive Amplifier) – serie MDS-CH |
| Codice | MDS-CH-SPH-260 (MDSCHSPH260) |
| Marca | MITSUBISHI ELECTRIC |
| Applicazione nota | CNC MELDAS 64, MELDAS 700 / 720 / 730 e varianti compatibili |
| Funzione | Regolazione digitale di velocità e coppia motore mandrino; frenatura rigenerativa |
| Tensione ingresso | 3~ 200 V AC ±10%, 50/60 Hz (serie 200 V; versione 400 V disponibile) |
| Potenza nominale uscita | ~26 kW |
| Interfaccia CNC | Fibra ottica – comunicazione seriale digitale ad alta velocità |
| Retroazione | Encoder incrementale / resolver dal motore mandrino |
| Raffreddamento | Ventilazione forzata interna (ventola integrata) |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 mm (H) × 150–250 mm (L) × 200–300 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/NOS/riparazione |

Codice prodotto:
MDS-C1-V2-3520
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino AC – MITSUBISHI MDS-C1-V2-3520
Il MDS-C1-V2-3520 è un azionamento mandrino in corrente alternata (“AC Spindle Drive”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-C1 per sistemi CNC MELDAS. Progettato per il controllo vettoriale del motore mandrino AC, il modulo integra gli anelli di regolazione di velocità e coppia e interfaccia il controllore CNC con lo stadio motore tramite bus SSCNET (Serial Servo Control Network) o riferimento analogico ±10 V. Il suffisso V2-3520 identifica la variante con taglia di potenza nominale nel range dei 35 kVA, indicata per applicazioni di media-alta potenza su centri di lavoro e torni CNC. Il modulo può presentare varianti hardware (revisioni) e richiede parametrizzazione tramite il controllore CNC abbinato.
L’azionamento mandrino è il cuore del controllo motore spindle: riceve dal CNC il riferimento di velocità, chiude l’anello di regolazione in retroazione e genera le correnti trifasi necessarie per mantenere la rotazione stabile e precisa durante la lavorazione. Un guasto all’unità rende il mandrino completamente incontrollabile, con perdita immediata della capacità produttiva; anche anomalie parziali si traducono in instabilità di velocità, variazioni di coppia e difetti dimensionali sul pezzo lavorato.
Mitsubishi Electric è uno dei principali costruttori mondiali di apparecchiature per l’automazione industriale, con sede a Tokyo, fondata nel 1921. La divisione FA (Factory Automation) produce sistemi CNC MELDAS, servo drive, motori e PLC ampiamente adottati nell’industria meccanica globale. La serie MDS-C1 è legacy / fuori produzione: sostituita dalle generazioni MDS-D1, MDS-DH2 ed MDS-EX, è oggi disponibile esclusivamente come ricambio usato, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive) |
| Codice | MDS-C1-V2-3520 (MDSC1V23520) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60/M64/M65/M66; centri di lavoro verticali e orizzontali, torni CNC |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino AC; chiusura anello velocità e corrente |
| Tensione ingresso | 3~ 200 V AC, 50/60 Hz (serie MDS-C1 versione 200 V) |
| Potenza nominale | ~35 kVA |
| Interfaccia CNC | SSCNET (Serial Servo Control Network) / riferimento analogico ±10 V |
| Retroazione | Encoder incrementale / tachimetrica dal motore mandrino |
| Alimentazione logica | 24 V DC (tipico per sezione logica/controllo) |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~300×250×180 mm |
| Stato produzione | Legacy / fuori produzione — serie MDS-C1 sostituita da MDS-D1, MDS-DH2, MDS-EX |


Codice prodotto:
MDS-C1-V2-2020
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
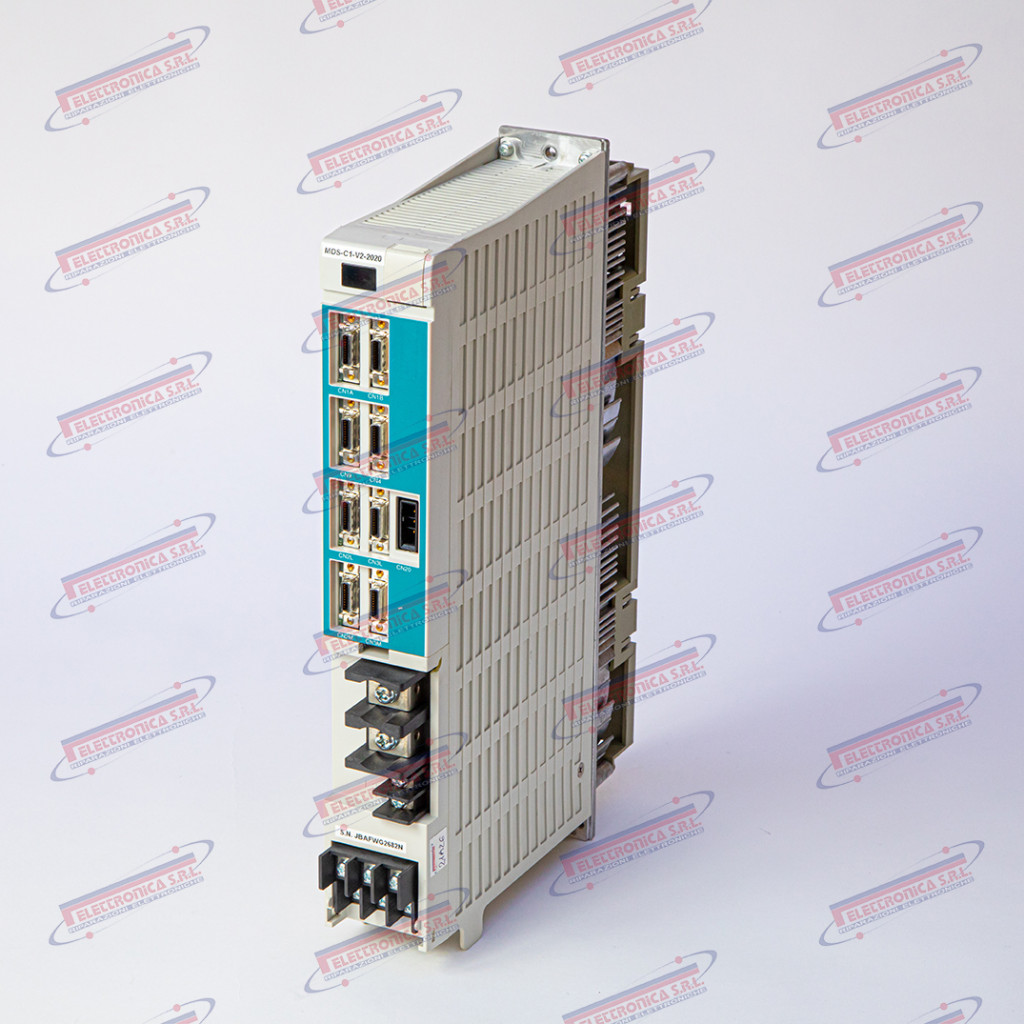
Servo azionamento biasse – MITSUBISHI MDS-C1-V2-2020
Il MDS-C1-V2-2020 è un servo azionamento a doppio asse (“Dual-Axis Servo Amplifier”) realizzato da Mitsubishi Electric, appartenente alla serie MDS-C1. È documentato come componente dei sistemi CNC Mitsubishi MELDAS 600, M64, M65 e serie correlate. Il suffisso V2 indica la configurazione a doppio asse (due motori servo controllati da un unico modulo); 2020 identifica la corrente nominale di uscita pari a 20 A per ciascuno dei due assi. La comunicazione con il controllo numerico avviene tramite bus seriale ottico SSCNET (Servo System Controller NETwork), che garantisce elevata immunità ai disturbi elettromagnetici. Il modulo è compatibile con i servomotori Mitsubishi delle serie HF e HA.
Il servo azionamento MDS-C1-V2-2020 chiude gli anelli di posizione, velocità e corrente su due assi servo contemporaneamente: riceve i riferimenti di posizione dal CNC via SSCNET e genera la corrente di pilotaggio necessaria ai motori per eseguire con precisione i movimenti interpolati degli assi macchina. Un guasto a questo modulo causa il blocco immediato di entrambi gli assi controllati con conseguente arresto totale della produzione, poiché nessuna lavorazione può essere eseguita senza il controllo attivo degli assi.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti industriali e automazione di fabbrica, con oltre un secolo di storia nel settore elettronico. La serie MDS-C1 è stata progressivamente sostituita dalle serie successive MDS-D e MDS-E/EX; tutti i prodotti della famiglia MDS-C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servo azionamento biasse (Dual-Axis Servo Amplifier) – serie MDS-C1 |
| Codice | MDS-C1-V2-2020 (MDSC1V22020) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600, M64, M65 e serie correlate |
| Funzione | Controllo posizione, velocità e corrente di due assi servo indipendenti |
| Tensione di alimentazione | Trifase 200 V AC (170–253 V), 50/60 Hz |
| Corrente nominale uscita | 20 A per asse × 2 assi (40 A totale) |
| Bus di comunicazione | SSCNET – rete seriale ottica (Servo System Controller NETwork) |
| Motori compatibili | Servomotori Mitsubishi serie HF, HA |
| Frenatura rigenerativa | Circuito di dissipazione integrato; resistenza esterna aggiuntiva supportata |
| Peso | ~4–7 kg |
| Dimensioni | ~175 × 270 × 210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |


Codice prodotto:
MDS-C1-V1-90
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive Monoasse – MITSUBISHI MDS-C1-V1-90
Il MDS-C1-V1-90 è un azionamento servo monoasse (“Single Axis Servo Amplifier”) della serie MDS-C1 di Mitsubishi Electric, componente dell’architettura di controllo assi per sistemi CNC Mitsubishi M64, M65 e M66. Il suffisso V1 identifica la variante monoasse, mentre il valore 90 indica la corrente nominale di uscita (90 A), destinata al pilotaggio di servomotori di potenza media-alta. L’unità opera in abbinamento all’alimentatore di bus MDS-C1-CV e si interfaccia direttamente con la CPU di controllo tramite bus seriale dedicato (SHJ / SSCNET). Non sono note varianti di revisione documentate pubblicamente, ma possono esistere unità con firmware aggiornato.
L’azionamento servo è il modulo che riceve il riferimento di posizione e velocità dalla CPU CNC e ne chiude l’anello di regolazione sul servomotore dell’asse: confronta continuamente la posizione rilevata dall’encoder con il target, erogando la corrente necessaria per inseguire la traiettoria e la coppia richieste. Un guasto all’azionamento blocca completamente l’asse associato, rendendo la macchina ferma e impossibilitata a completare qualsiasi lavorazione; all’avvio provoca allarmi di posizione, deviazioni di traiettoria o arresti di emergenza.
Mitsubishi Electric è uno dei principali gruppi giapponesi nell’automazione industriale, con sede a Tokyo; la divisione Mitsubishi CNC progetta sistemi di controllo numerico e azionamenti dagli anni ’70. La serie MDS-C1 risale alla fine degli anni ’90 ed è oggi legacy / fuori produzione: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo monoasse (Single Axis Servo Amplifier) |
| Codice | MDS-C1-V1-90 (MDSC1V190) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi M64, M65, M66; centri di lavoro e torni con architettura MDS-C1 |
| Funzione | Regolazione in anello chiuso di posizione, velocità e corrente per un asse servo |
| Corrente nominale uscita | 90 A |
| Tensione bus DC | ~300–400 V DC |
| Alimentazione logica | 24 V DC (dall’alimentatore di sistema) |
| Interfaccia CNC | Bus seriale SHJ / SSCNET (Servo System Controller NETwork) |
| Retroazione encoder | Connettore encoder motore (compatibile encoder seriale Mitsubishi) |
| Connettori principali | Connettori a morsettiera e a pettine per bus DC, segnali di controllo e feedback encoder |
| Peso | ~3,5–5,5 kg |
| Dimensioni | ~80–110 × 280–370 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-C1-V1-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino CNC – MITSUBISHI MDS-C1-V1-70
Il MDS-C1-V1-70 è un azionamento mandrino (“Spindle Drive Amplifier”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi CNC MELDAS (M60, M64, M65, M68, M700). L’unità controlla il motore mandrino AC in velocità e coppia, ricevendo i riferimenti dal CNC tramite bus seriale proprietario MDS. La sigla V1 identifica la famiglia di azionamenti mandrino a controllo vettoriale della serie C1; il suffisso 70 indica la taglia di potenza (nominalmente ~7,0 kW di uscita continua). Compatibile con motori mandrino Mitsubishi serie SJ e HF; può essere integrato in configurazioni multi-asse con unità di alimentazione comune MDS-C1-CV.
L’azionamento mandrino MDS-C1-V1-70 è l’unità di potenza e regolazione che traduce i comandi di velocità del CNC MELDAS in corrente di fase sul motore mandrino, mantenendo l’anello di velocità stabile sotto carico variabile. È un componente critico del processo: un guasto provoca l’arresto immediato del mandrino e la perdita totale del controllo di velocità, rendendo la macchina inutilizzabile per qualsiasi operazione di lavorazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con la linea MELDAS attiva dal 1970. La serie MDS-C1 è stata prodotta tra gli anni ’90 e i primi anni 2000, successivamente sostituita dalla serie MDS-D/DH. I prodotti MDS-C1 sono legacy / fuori produzione: non più reperibili come nuovi dal canale ufficiale, disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Drive Amplifier) |
| Codice | MDS-C1-V1-70 (MDSC1V170) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC MELDAS M60, M64, M65, M68, M700; centri di lavoro e torni CNC con controllo Mitsubishi |
| Funzione | Controllo velocità e coppia motore mandrino AC (anello di velocità e di corrente) |
| Taglia potenza | ~7,0 kW nominali continui |
| Tensione ingresso | 3~ 200–240 V AC, 50/60 Hz |
| Interfaccia CNC | Bus seriale MDS proprietario (Mitsubishi); connettore dedicato verso unità CNC |
| Retroazione | Encoder/resolver mandrino; ingresso segnale OSE/PLG |
| Interfacce connettori | Connettori multipolari CN1/CN2/CN3 + morsettiere di potenza U/V/W |
| Peso | ~5–8 kg |
| Dimensioni | ~150×250×300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-C1-SPH-150
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento Mandrino AC – MITSUBISHI MDS-C1-SPH-150
Il MDS-C1-SPH-150 è un azionamento mandrino in corrente alternata (“AC Spindle Drive Amplifier”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi CNC MELDAS (serie M60, M64, M65, M70, C64). La sigla SPH identifica la variante ad alta potenza dell’azionamento mandrino, mentre il suffisso 150 indica una potenza nominale di circa 15 kW. Il modulo appartiene a una famiglia di drive a comunicazione seriale in fibra ottica che consente un’integrazione diretta con l’unità CNC senza cablaggi di retroazione analogici separati.
L’azionamento MDS-C1-SPH-150 converte la tensione alternata di rete in tensione trifase a frequenza variabile per pilotare il motore mandrino secondo il riferimento di velocità impartito dal CNC. Gestisce sia l’anello di velocità sia quello di corrente, garantendo coppia e rotazione stabili durante le lavorazioni. Un guasto a questo modulo causa la perdita totale del controllo del mandrino, con conseguente impossibilità di avviare il ciclo di lavoro e arresto immediato della macchina.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale e sistemi CNC, con oltre un secolo di esperienza nel settore elettrico e dell’automazione. La serie MDS-C1 è stata ampiamente impiegata su centri di lavoro e torni CNC dalla fine degli anni ’90 fino agli anni 2000, ed è oggi legacy / fuori produzione: il supporto ufficiale è limitato e i componenti sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive Amplifier) |
| Codice | MDS-C1-SPH-150 (MDSC1SPH150) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS serie M60, M64, M65, M70, C64; centri di lavoro e torni CNC |
| Funzione | Regolazione velocità e corrente motore mandrino AC; controllo ad anello chiuso tramite CNC |
| Potenza nominale | ~15 kW |
| Tensione di ingresso | Trifase 200–240 V AC, 50/60 Hz (tipico serie MDS-C1) |
| Tensione di uscita | Trifase variabile a modulazione PWM per motore mandrino AC |
| Interfaccia CNC | Bus seriale ad alta velocità in fibra ottica (bus MDS) |
| Connettori | Connettori multipolari su bus; fibra ottica TX/RX; morsettiere di potenza |
| Peso | ~3–6 kg |
| Dimensioni | ~150–250 mm × 300–450 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-C1-SP-300
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
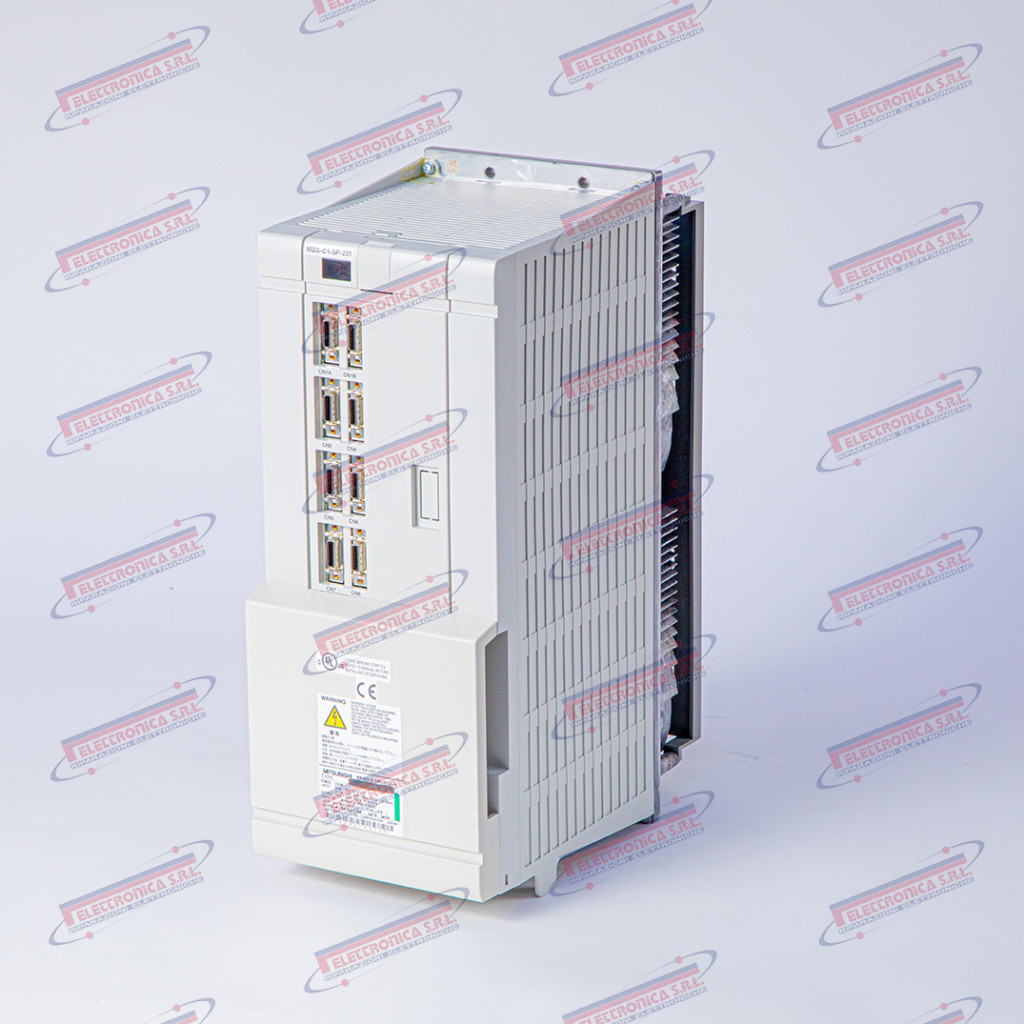
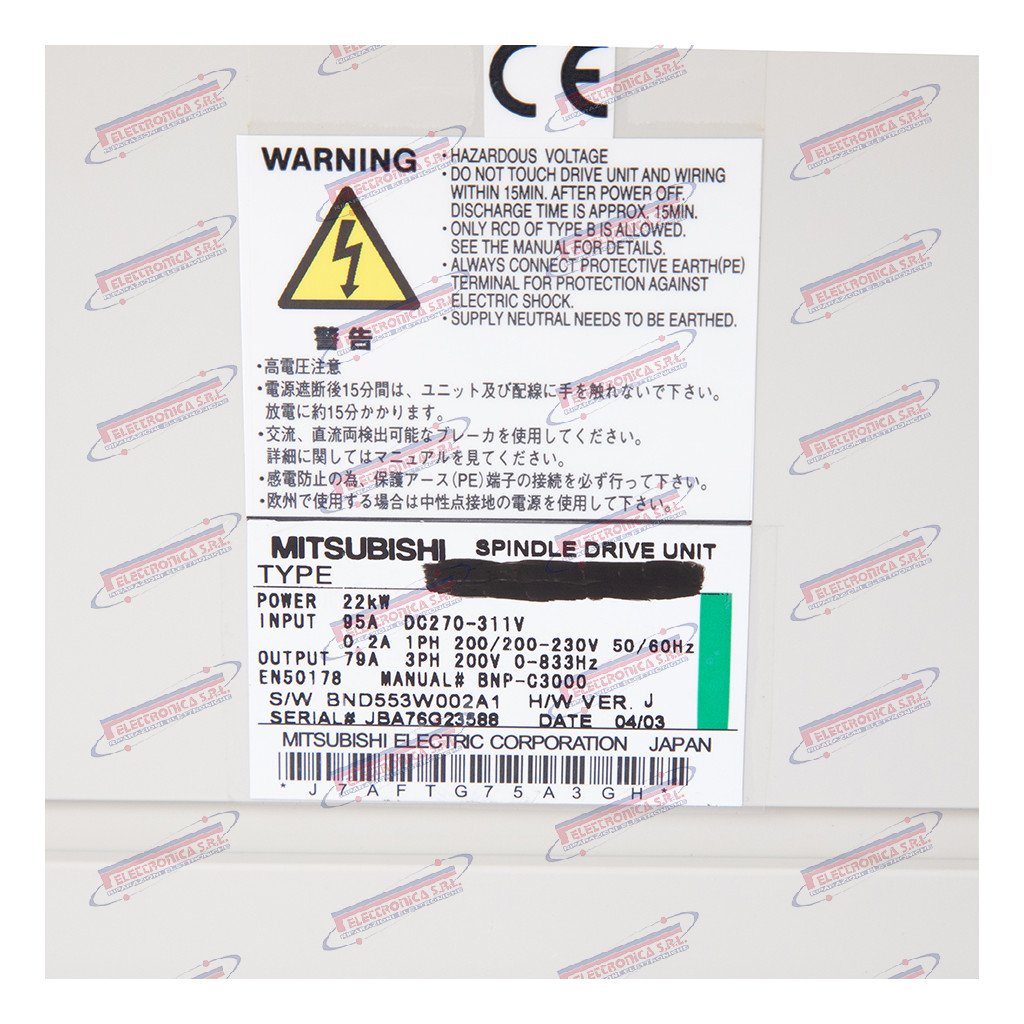
Azionamento Mandrino – MITSUBISHI MDS-C1-SP-300
Il MDS-C1-SP-300 è un azionamento mandrino (“Spindle Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, progettato per il controllo vettoriale di motori mandrino in impianti CNC industriali. Con una potenza nominale di 30 kW, appartiene alla fascia alta della serie MDS-C1-SP ed è documentato come componente dei sistemi CNC MELDAS M60/M64 di Mitsubishi Electric. Il modulo gestisce gli anelli di corrente e di velocità del motore mandrino tramite comunicazione seriale proprietaria SSCNET (Serial Servo Communication Network), interfacciandosi direttamente con l’unità CNC. Il codice articolo interno è MDSC1SP300.
L’azionamento mandrino MDS-C1-SP-300 è il cuore elettronico del controllo del mandrino: riceve il riferimento di velocità e coppia dal CNC attraverso il bus SSCNET e regola con precisione la corrente erogata al motore, garantendo accelerazione rapida, mantenimento stabile della velocità di taglio e frenatura controllata. In caso di guasto, il mandrino diventa incontrollabile: la macchina si arresta in emergenza e la produzione si interrompe completamente, con impatto critico sui tempi di fermo impianto.
Mitsubishi Electric è uno dei principali costruttori mondiali di azionamenti e sistemi CNC per macchine utensili, con decenni di esperienza nel motion control industriale. La serie MDS-C1 è stata introdotta negli anni ’90 ed è ampiamente diffusa su fresatrici, centri di lavoro e torni di numerosi costruttori OEM. Questa serie è legacy / fuori produzione: è stata sostituita progressivamente dalle serie MDS-D, MDS-D2 e successivamente MDS-EX; i ricambi sono disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Amplifier – serie MDS-C1) |
| Codice | MDS-C1-SP-300 (MDSC1SP300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60 / M64; centri di lavoro e fresatrici OEM |
| Funzione | Regolazione velocità e corrente motore mandrino tramite bus SSCNET |
| Potenza nominale | 30 kW (nominale asse mandrino) |
| Tensione di alimentazione | 3 fasi AC 200–230 V, 50/60 Hz (classe 200 V) |
| Interfaccia comunicazione | SSCNET (Serial Servo Communication Network) – bus seriale proprietario Mitsubishi |
| Compatibilità CNC | Mitsubishi MELDAS M60, M64, M60S, M64S |
| Motori compatibili | Motori mandrino Mitsubishi serie SJ (SJ-PF / SJ-V) |
| Protezioni integrate | Sovracorrente, sovratemperatura, sottotensione, guasto encoder, errore bus SSCNET |
| Peso | ~10–20 kg |
| Dimensioni | ~250–400 mm L × 400–600 mm H |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-C1-SP-220
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino AC digitale – MITSUBISHI MDS-C1-SP-220
Il MDS-C1-SP-220 è un azionamento mandrino AC digitale (“AC Digital Spindle Drive Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-C1-SP. È documentato come componente degli impianti CNC con controllo MELDAS (serie M64, M700, M720 e affini) su centri di lavoro, torni CNC e centri di fresatura. Il modulo gestisce il controllo vettoriale della velocità e della coppia del motore mandrino AC, ricevendo i comandi dall’unità CNC tramite collegamento seriale in fibra ottica. Il suffisso SP identifica la famiglia mandrino (“Spindle”), mentre il numero 220 indica la taglia di corrente nominale; le varianti della serie includono modelli SP-80, SP-150, SP-220 e SP-300.
L’azionamento mandrino converte il riferimento di velocità inviato dall’unità CNC in potenza AC a frequenza variabile erogata al motore mandrino, mantenendo velocità e coppia stabili e precise durante la lavorazione. È il componente critico nell’anello di controllo del mandrino: un suo guasto comporta l’arresto immediato del mandrino e il fermo macchina totale, rendendo impossibile qualsiasi lavorazione fino alla sua sostituzione o riparazione specializzata.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, controlli CNC (linea MELDAS / MELDASMAGIC) e azionamenti della serie MDS. La serie MDS-C1 è stata progressivamente sostituita dalle serie MDS-C2, MDS-D e MDS-E; i prodotti della famiglia C1 sono pertanto legacy / fuori produzione e reperibili esclusivamente come usato, NOS/surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC digitale (AC Digital Spindle Drive Amplifier) |
| Codice | MDS-C1-SP-220 (MDSC1SP220) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine utensili CNC con controllo Mitsubishi MELDAS (M64, M700, M720 e serie affini); centri di lavoro, torni CNC, centri di fresatura |
| Funzione | Controllo vettoriale di velocità e coppia del motore mandrino AC; conversione di potenza a frequenza variabile |
| Tensione di ingresso | 3 fasi 200–230 V AC, 50/60 Hz (tipico serie MDS-C1; verificare la variante per reti 400 V) |
| Corrente nominale | ~220 A nominali (taglia SP-220; classe di potenza ~22 kW) |
| Comunicazione CNC | Collegamento seriale in fibra ottica verso unità CNC MELDAS (connettori CN1A / CN1B) |
| Interfacce / connettori | Connettori bus fibra CN1A/CN1B, connettore encoder/feedback mandrino CN2, morsettiere di potenza R/S/T (ingresso AC) e U/V/W (uscita motore), ingressi/uscite digitali ausiliari |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 × 200–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-B-V2-3535
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
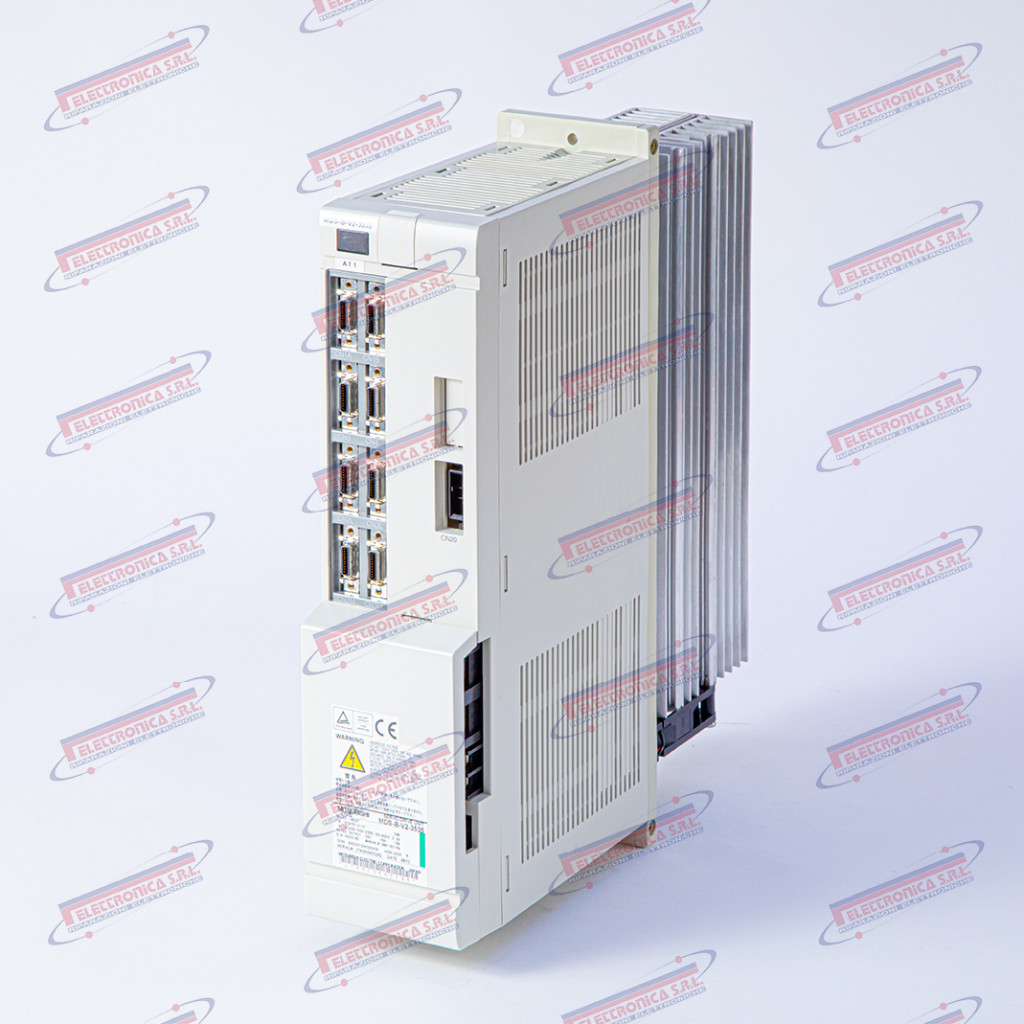
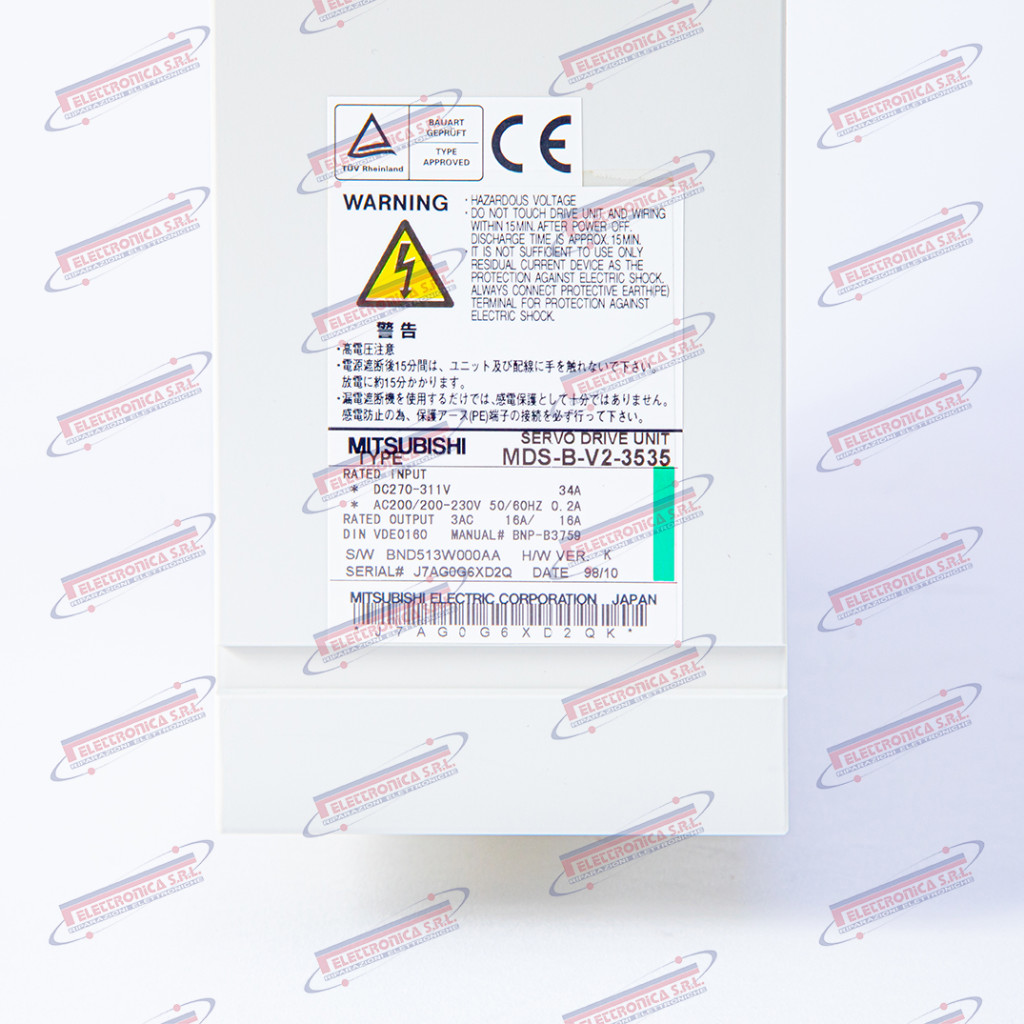
Amplificatore Servo Biasse – MITSUBISHI MDS-B-V2-3535
Il MDS-B-V2-3535 è un amplificatore servo biasse (“Dual-Axis Servo Amplifier”) della famiglia MDS-B di Mitsubishi Electric, progettato per pilotare due assi di servomotori AC in modo indipendente e simultaneo. La sigla V2 identifica la versione a due canali, mentre 3535 indica una corrente nominale continua di 35 A per ciascun asse. Il drive si integra nei sistemi CNC Mitsubishi serie M60, M64, M65, M70, M700 attraverso la rete seriale in fibra ottica SSCNET (Serial Servo Communication NETwork), che garantisce comunicazione ad alta velocità e immunità ai disturbi elettromagnetici tipici dell’ambiente macchina utensile.
L’amplificatore servo è il componente che converte i riferimenti di posizione, velocità e coppia generati dal CNC in corrente erogata ai motori degli assi, chiudendo in tempo reale gli anelli di posizione, velocità e corrente. Un guasto al MDS-B-V2-3535 interrompe immediatamente il controllo di uno o entrambi gli assi gestiti: la macchina va in allarme e non può proseguire la lavorazione, con conseguente rischio di scarto del pezzo in lavorazione e fermo produttivo prolungato.
Mitsubishi Electric è una delle principali divisioni del gruppo Mitsubishi, attiva nell’automazione industriale, nei controlli numerici e negli azionamenti da oltre cinquant’anni. La divisione FA (Factory Automation) produce sistemi integrati — CN, amplificatori e servomotori — riconosciuti per affidabilità e prestazioni ad alta velocità. La famiglia MDS-B nelle varianti più datate è da considerarsi legacy / fuori produzione: la disponibilità di ricambi è garantita principalmente attraverso il mercato dell’usato, programmi di ricondizionamento e riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servo biasse (Dual-Axis Servo Amplifier) |
| Codice | MDS-B-V2-3535 (MDSBV23535) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M60, M64, M65, M70, M700 |
| Funzione | Controllo assi servomotori AC (posizione, velocità, coppia) |
| Numero assi | 2 (biasse / dual-axis) |
| Corrente nominale per asse | 35 A (continua) |
| Tensione di alimentazione | 3 fasi 200–230 V AC, 50/60 Hz (tipico) |
| Comunicazione CNC | SSCNET — Serial Servo Communication NETwork (fibra ottica) |
| Interfacce / connettori | Connettori fibra ottica SSCNET, morsettiere potenza, connettori encoder e freno asse |
| Peso | ~3–6 kg |
| Dimensioni | ~150–200 mm (L) × 300–400 mm (H) × 200–280 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-B-V2-1010
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento servo biasse – MITSUBISHI MDS-B-V2-1010
Il MDS-B-V2-1010 è un azionamento servo biasse (“Dual-Axis Servo Drive Unit”) della serie MDS-B prodotta da Mitsubishi Electric. È documentato come componente degli impianti CNC con controllo Mitsubishi M64, M65, M640, M650 e sistemi compatibili con bus SSCNET. Gestisce in modo digitale la regolazione di coppia, velocità e posizione di due assi servomotore simultaneamente, operando in abbinamento all’unità convertitrice MDS-B-CV che fornisce il bus DC condiviso. Il suffisso V2 indica la configurazione a due assi; il codice 1010 indica una corrente nominale di 10 A per ciascun asse.
L’azionamento servo biasse è il cuore del controllo assi della macchina: riceve i riferimenti di posizione dal CNC tramite SSCNET, chiude gli anelli di corrente, velocità e posizione su ciascun motore e garantisce la sincronizzazione necessaria per interpolazioni precise. Un guasto all’MDS-B-V2-1010 rende inutilizzabili entrambi gli assi controllati, bloccando completamente la lavorazione e generando allarmi di posizione o di sovracorrente sul pannello operatore.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servomotori e azionamenti per macchine utensili. La serie MDS-B è stata prodotta tra la fine degli anni ’90 e l’inizio degli anni 2000 ed è oggi legacy / fuori produzione, sostituita dalle serie MDS-C1, MDS-D e MDS-EJ. I ricambi sono reperibili esclusivamente come usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento servo biasse (Dual-Axis Servo Drive Unit) |
| Codice | MDS-B-V2-1010 (MDSBV21010) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M64, M65, M640, M650 – centri di lavoro, fresatrici, torni CNC |
| Funzione | Regolazione di coppia, velocità e posizione di 2 assi servomotore |
| Alimentazione bus DC | Bus DC condiviso da unità convertitrice MDS-B-CV (tipico 300–400 V DC) |
| Corrente nominale | 10 A per asse (2 × 10 A) |
| Interfaccia CNC | SSCNET (Serial Servo Communication Network) – seriale ottico/elettrico |
| Retroazione | Encoder seriale su ciascun asse |
| Connettori | Connettori potenza asse (U/V/W ×2), connettori encoder ×2, connettore SSCNET, connettore bus DC |
| Peso | ~3–6 kg |
| Dimensioni | ~200 × 100 × 250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |