
 Inglese

Codice prodotto:
ACURITEIII
Tipologia:
Senza Categoria
Marca:
ACU-RITE
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
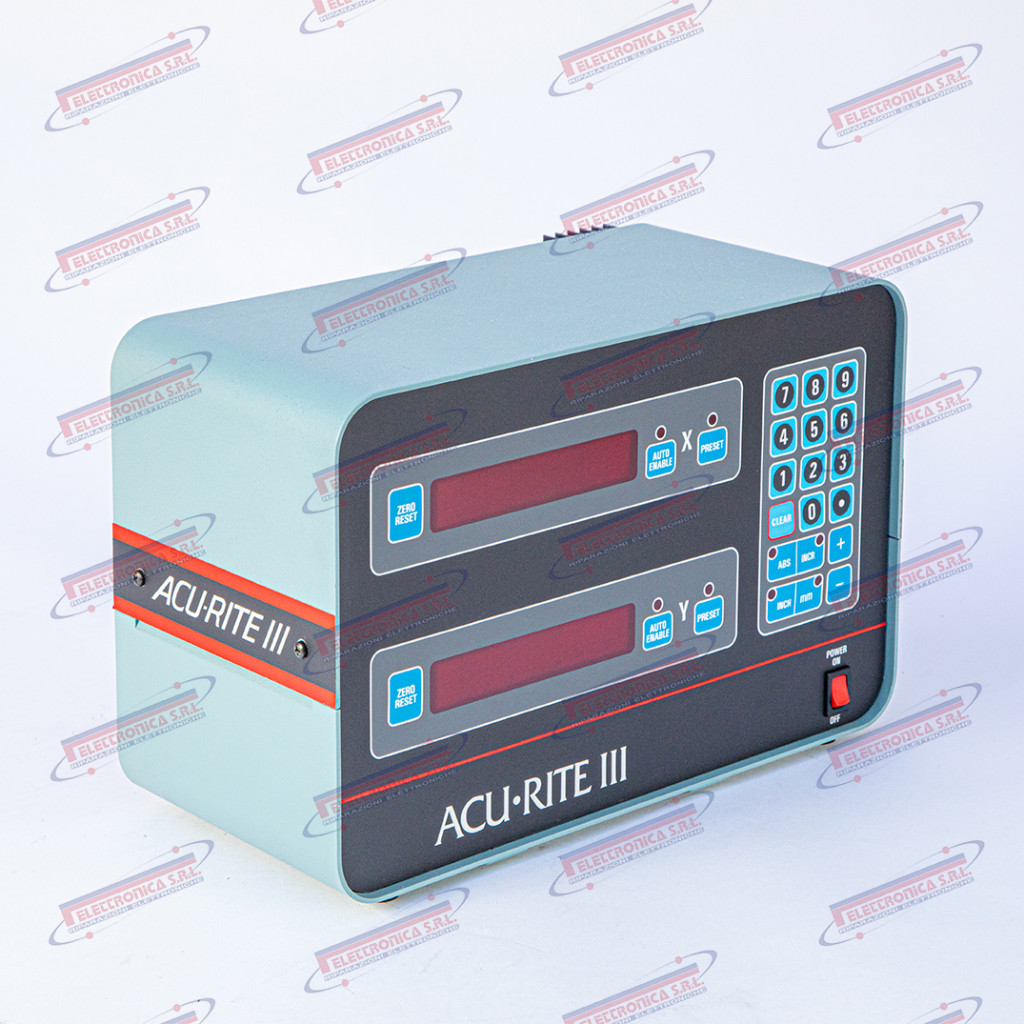
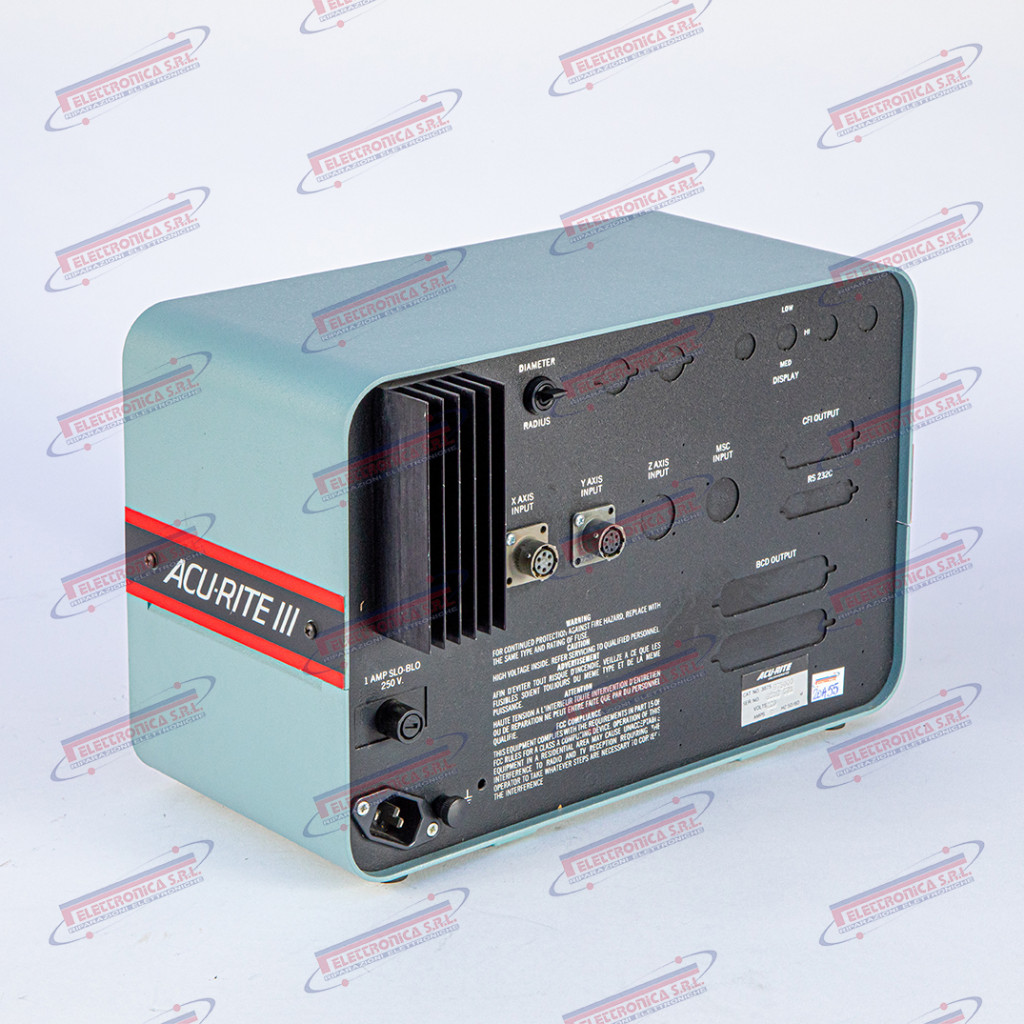
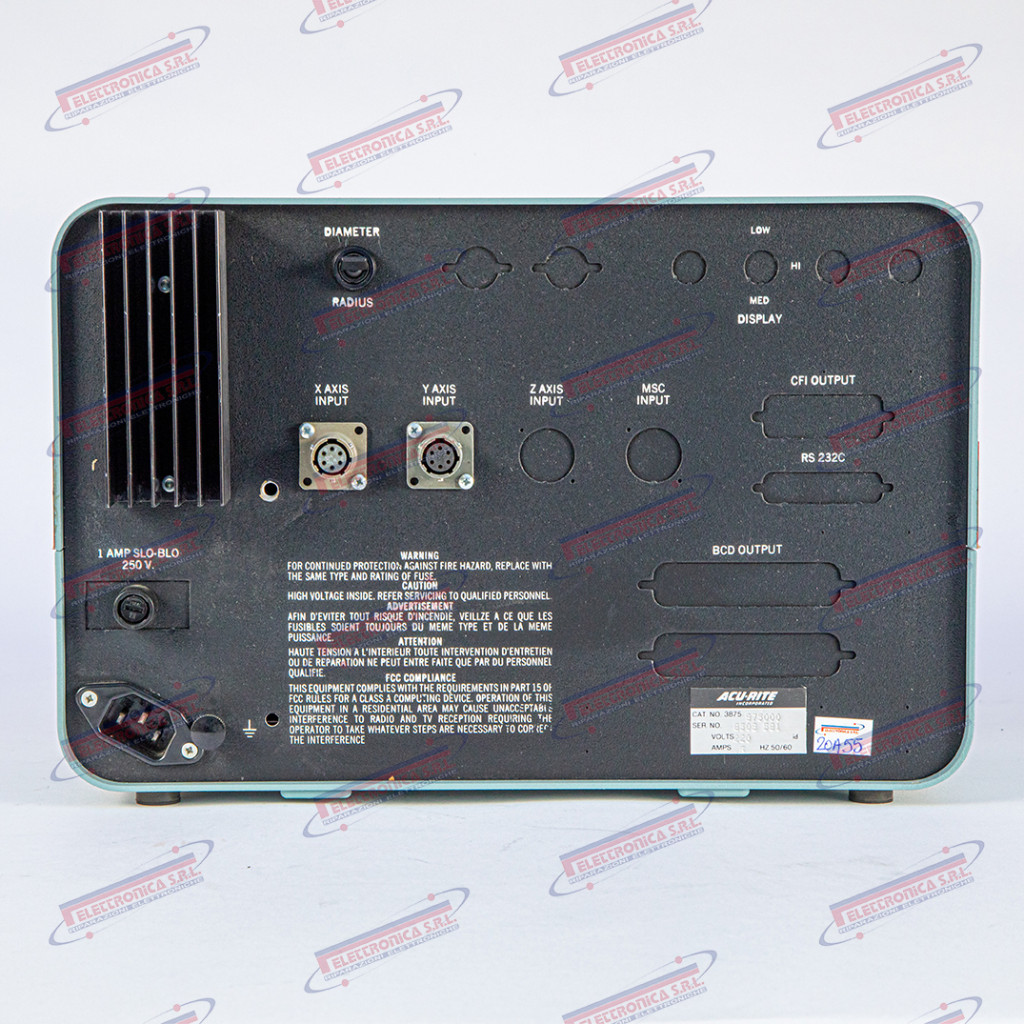
Visualizzatore digitale di posizione (DRO) – ACU-RITE III
Il ACURITEIII è un visualizzatore digitale di posizione (“Digital Readout” – DRO) della serie ACU-RITE® III, prodotto da ACU-RITE (USA). Si tratta di un’unità di visualizzazione a 2 o 3 assi destinata a macchine utensili manuali e semiautomatiche quali fresatrici, torni e rettificatrici. Il sistema riceve i segnali di posizione da encoder lineari o scale graduate, li elabora e visualizza le coordinate degli assi macchina in tempo reale su display a segmenti LED o LCD. Prevede funzioni di calcolo di base: azzeramento assi, compensazione del gioco vite, calcolo del cerchio di fori e commutazione delle unità di misura metriche/imperiali.
Il visualizzatore digitale di posizione è lo strumento che consente all’operatore di conoscere in ogni istante la posizione esatta degli assi macchina rispetto al punto zero di lavoro. In assenza del DRO l’operatore è costretto ad affidarsi ai noni meccanici delle viti madri, con una tipica imprecisione di 0,05–0,1 mm; il malfunzionamento del visualizzatore comporta la perdita di accuratezza dimensionale sui pezzi lavorati e un sensibile aumento dei tempi di ciclo.
ACU-RITE è un’azienda statunitense fondata a Jamestown (NY), storicamente specializzata in scale di precisione e sistemi DRO per macchine utensili. Acquisita da HEIDENHAIN (Germania) — leader mondiale nei sistemi di misura di posizione — i prodotti ACU-RITE sono ancora distribuiti come linea dedicata al mercato delle macchine manuali e retrofit. I modelli della serie III sono legacy / fuori produzione, sostituiti dalle generazioni più recenti (serie 200S, 300S, ecc.).
Dati tecnici principali
| Tipo | Visualizzatore digitale di posizione (Digital Readout – DRO), 2/3 assi |
| Codice | ACURITEIII |
| Marca | ACU-RITE (HEIDENHAIN Group) |
| Applicazione nota | Fresatrici, torni, rettificatrici manuali e semiautomatiche; impianti retrofit CNC |
| Funzione | Visualizzazione in tempo reale della posizione degli assi macchina tramite segnali da encoder lineari |
| Numero assi | 2 o 3 assi (X, Y, Z) |
| Risoluzione display | 0,001 mm / 0,0001″ (tipica) |
| Segnale encoder compatibile | TTL onda quadra / 1 Vpp sinusoidale (scale lineari ACU-RITE o compatibili) |
| Alimentazione | ~110–240 V AC, 50/60 Hz |
| Display | LED a 7 segmenti (rosso) – tipico della serie III |
| Funzioni software | Zero assi, quota assoluta/incrementale, compensazione gioco vite, cerchio di fori, unità metriche/imperiali |
| Interfacce / connettori | Connettori D-Sub per scale lineari; uscita RS-232 su alcune versioni |
| Peso | ~1,5–3,5 kg |
| Dimensioni | ~280–380 × 100–160 × 80–120 mm |
| Stato produzione | Legacy / fuori produzione — sostituito dalle serie ACU-RITE 200S/300S |
Codice prodotto:
SPDM 260RGE
Tipologia:
Azionamento
Marca:
ANSALDO
Servizi
Riparazione
Vendita ricondizionato
Azionamento Servo ASROBICON – ANSALDO SPDM 260RGE
Il SPDM 260RGE è un modulo azionamento servo digitale (“Servo Drive Module”) della serie ASROBICON, prodotto da ANSALDO Automazione (Italia). Il dispositivo è progettato per il controllo digitale di motori servo in sistemi CNC industriali, con gestione integrata degli anelli di corrente e velocità. Il codice commerciale alternativo è SPDM 260RGE (codice articolo interno SPDM260RGE). Il modulo può essere disponibile in più revisioni o varianti di configurazione elettrica; verificare sempre la compatibilità con il sistema di controllo installato prima della sostituzione.
L’azionamento ASROBICON è il nucleo attivo del loop di regolazione assi o mandrino: riceve i riferimenti digitali dal CNC, regola in tempo reale la corrente erogata al motore servo e garantisce la precisione di posizione e velocità durante l’intera lavorazione. Un guasto a questo modulo causa l’arresto immediato e incontrollato dell’asse o del mandrino associato, rendendo la macchina inutilizzabile sino alla sostituzione o alla riparazione dell’unità.
ANSALDO è uno storico gruppo industriale italiano attivo sin dal XIX secolo nei settori automazione, trazione ferroviaria, energia e difesa. La divisione ANSALDO Automazione ha prodotto per decenni sistemi CNC, azionamenti digitali e motori servo per macchine utensili, servendo il mercato italiano e internazionale. La serie ASROBICON rappresentava la gamma di punta degli azionamenti digitali ANSALDO. Questi prodotti sono oggi legacy / fuori produzione: reperibili esclusivamente come usato, stock NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Modulo azionamento servo digitale (Servo Drive Module) – serie ASROBICON |
| Codice | SPDM 260RGE (SPDM260RGE) |
| Marca | ANSALDO Automazione (Italia) |
| Famiglia / Serie | ASROBICON |
| Applicazione nota | Macchine utensili CNC con sistema di controllo ANSALDO; controllo asse lineare o mandrino |
| Funzione | Regolazione digitale di corrente e velocità motore servo; chiusura anelli di controllo |
| Tensione di alimentazione | ~380–480 V AC trifase |
| Corrente nominale | ~260 A |
| Retroazione supportata | Encoder incrementale / resolver (tipico serie ASROBICON) |
| Interfacce | Bus di campo seriale verso CNC; connettori encoder/resolver; morsettiere di potenza |
| Peso | ~5–15 kg |
| Dimensioni | ~250–500 mm (; formato modulo da armadio) |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
LPT43
Tipologia:
Senza Categoria
Marca:
ASTEC
Servizi
Riparazione
Vendita ricondizionato
Alimentatore switching – ASTEC LPT43
L’LPT43 è un alimentatore switching multi-uscita (“Switching Power Supply Unit”) prodotto da ASTEC, appartenente alla serie LPT, progettato per l’alimentazione di schede di controllo, interfacce operatore e periferiche in macchine utensili CNC e sistemi di automazione industriale. L’unità converte la tensione di rete in più tensioni continue regolate (tipicamente +5 V, ±12 V e +24 V DC) con tecnologia switching ad alta frequenza, garantendo elevata efficienza, basso ripple e protezione da sovraccarico. Non è un alimentatore lineare tradizionale bensì un modulo SMPS compatto a più uscite indipendenti.
L’alimentatore è il cuore energetico del quadro di controllo CNC: fornisce a tutte le schede elettroniche le tensioni di servizio senza le quali nessun asse, nessun I/O e nessuna interfaccia può funzionare. Un guasto all’LPT43 provoca il blocco immediato dell’intera macchina; i sintomi tipici vanno dalla mancata accensione a reset spontanei, errori di tensione intermittenti e comportamento erratico degli assi sotto carico.
ASTEC International è stata fondata nel 1975 come pioniere negli alimentatori switching per l’industria elettronica e dell’automazione. Acquisita da Emerson Electric, i prodotti sono confluiti in Emerson Network Power; la divisione è poi diventata Artesyn Technologies (2014) e infine parte di Advanced Energy Industries (2019). I prodotti della serie LPT sono legacy / fuori produzione: disponibili esclusivamente come usato, NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching multi-uscita (SMPS – Switching Power Supply Unit) |
| Codice | LPT43 |
| Marca | ASTEC (Emerson Network Power / Artesyn Technologies – legacy) |
| Applicazione nota | Quadri di controllo CNC e sistemi di automazione industriale; macchine utensili degli anni ’80–’90 |
| Funzione | Alimentazione regolata multi-uscita DC per schede di controllo, I/O e periferiche CNC |
| Tensioni di uscita (tipiche) | +5 V DC, ±12 V DC, +24 V DC |
| Tensione di ingresso | 115 V / 230 V AC, 50/60 Hz |
| Potenza totale | ~40–100 W |
| Tecnologia | Switching ad alta frequenza (SMPS) |
| Protezioni | Sovraccarico, cortocircuito, sovratensione |
| Interfacce / connettori | Morsettiera a vite e/o connettori Molex multi-poli |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
LPT42
Tipologia:
Senza Categoria
Marca:
ASTEC
Servizi
Riparazione
Vendita ricondizionato
Alimentatore switching – ASTEC LPT42
L’LPT42 è un alimentatore switching compatto (“Switching Power Supply”) prodotto da ASTEC International, appartenente alla serie LPT di moduli di alimentazione a commutazione ad alta efficienza. Il modulo converte la tensione di rete CA in più uscite CC stabilizzate, tipicamente +5 V, ±12 V e +24 V, destinate all’alimentazione delle schede elettroniche di controllo in armadi CNC e sistemi di automazione industriale. La serie LPT è nota per il profilo compatto e l’ingresso universale, caratteristiche che ne hanno favorito l’adozione su un’ampia gamma di macchine utensili e sistemi di misura degli anni ’80 e ’90.
L’alimentatore è il cuore energetico del sistema di controllo CNC: senza di esso nessuna scheda elettronica — CPU, azionamenti assi, moduli I/O — riceve la tensione necessaria al funzionamento. Un guasto all’alimentatore si traduce immediatamente in un arresto totale della macchina; tensioni fuori tolleranza o ripple eccessivo possono inoltre provocare malfunzionamenti intermittenti di difficile diagnosi e danneggiare le schede a valle.
ASTEC International (fondata nel 1970 a Hong Kong) è stata tra i pionieri degli alimentatori switching industriali, con una vasta gamma di prodotti per l’automazione, le telecomunicazioni e il computing. Acquisita da Emerson Electric, la linea di prodotti è confluita in Emerson Network Power e successivamente in Artesyn Embedded Technologies. Molti modelli della serie LPT sono legacy / fuori produzione: reperibili solo come NOS (New Old Stock), usato o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching compatto (Switching Power Supply) |
| Codice | LPT42 |
| Marca | ASTEC International (Emerson / Artesyn legacy) |
| Applicazione nota | Armadi di controllo CNC e sistemi di automazione industriale anni ’80–’90 |
| Funzione | Conversione tensione di rete CA in più uscite CC stabilizzate per elettronica di controllo |
| Tensione ingresso | 85–264 V CA, 47–63 Hz |
| Uscite CC | +5 V, ±12 V, +24 V |
| Potenza totale | ~40–50 W |
| Protezioni | Sovratensione (OVP), sovracorrente (OCP), cortocircuito (SCP) |
| Interfacce / connettori | Morsettiera / connettori a filo (tipico serie LPT) |
| Raffreddamento | Convezione naturale o ventilazione forzata |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo NOS / usato / surplus / riparazione |
Codice prodotto:
LPQ113
Tipologia:
Senza Categoria
Marca:
ASTEC
Servizi
Riparazione
Vendita ricondizionato
Alimentatore switching multi-uscita – ASTEC LPQ113
L’LPQ113 è un alimentatore switching multi-uscita (“Multi-Output Switching Power Supply”) prodotto da ASTEC, impiegato come unità di alimentazione nei controllori CNC e nei sistemi di automazione industriale di diversi costruttori macchina. Il modulo fornisce le tensioni DC stabilizzate necessarie alle schede logiche, ai circuiti di controllo e alle interfacce del sistema. Il codice di riferimento è LPQ113; non sono documentate varianti di codice o revisioni note differenti per questo articolo.
L’alimentatore è l’elemento centrale del sistema di distribuzione dell’energia all’interno del controllore CNC: converte la tensione di rete in tensioni stabilizzate a bassa tensione (+5 V, ±12 V e, tipicamente, una o più uscite ausiliarie) indispensabili per il corretto funzionamento di CPU, memorie, schede di I/O e circuiti di comunicazione. Un guasto all’alimentatore si traduce immediatamente nell’impossibilità di avviare la macchina o in anomalie di funzionamento difficili da diagnosticare, con conseguente fermo impianto non programmato.
ASTEC International (Advanced Switching Technology) è uno storico costruttore di alimentatori switching per applicazioni industriali, telecomunicazioni e sistemi embedded, fondato a Hong Kong negli anni ’70. Acquisita da Emerson Network Power, le attività sono successivamente confluite in Artesyn Technologies (oggi parte di Advanced Energy Industries). I prodotti della serie LPQ sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching multi-uscita (Multi-Output Switching Power Supply) |
| Codice | LPQ113 |
| Marca | ASTEC (Emerson Network Power / Artesyn Technologies / Advanced Energy – legacy) |
| Applicazione nota | Controllori CNC e sistemi di automazione industriale (applicazione specifica da verificare sulla documentazione macchina) |
| Funzione | Conversione e stabilizzazione delle tensioni di alimentazione per schede logiche e circuiti di controllo CNC |
| Tensione di ingresso | 100–240 V AC, 47–63 Hz (ingresso universale) |
| Tensioni di uscita | +5 V, +12 V, −12 V DC (uscite tipiche serie LPQ – valori esatti da verificare su datasheet) |
| Potenza totale uscita | ~75–150 W |
| Interfacce / connettori | Connettori Molex / morsettiera su PCB |
| Formato meccanico | Open frame |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
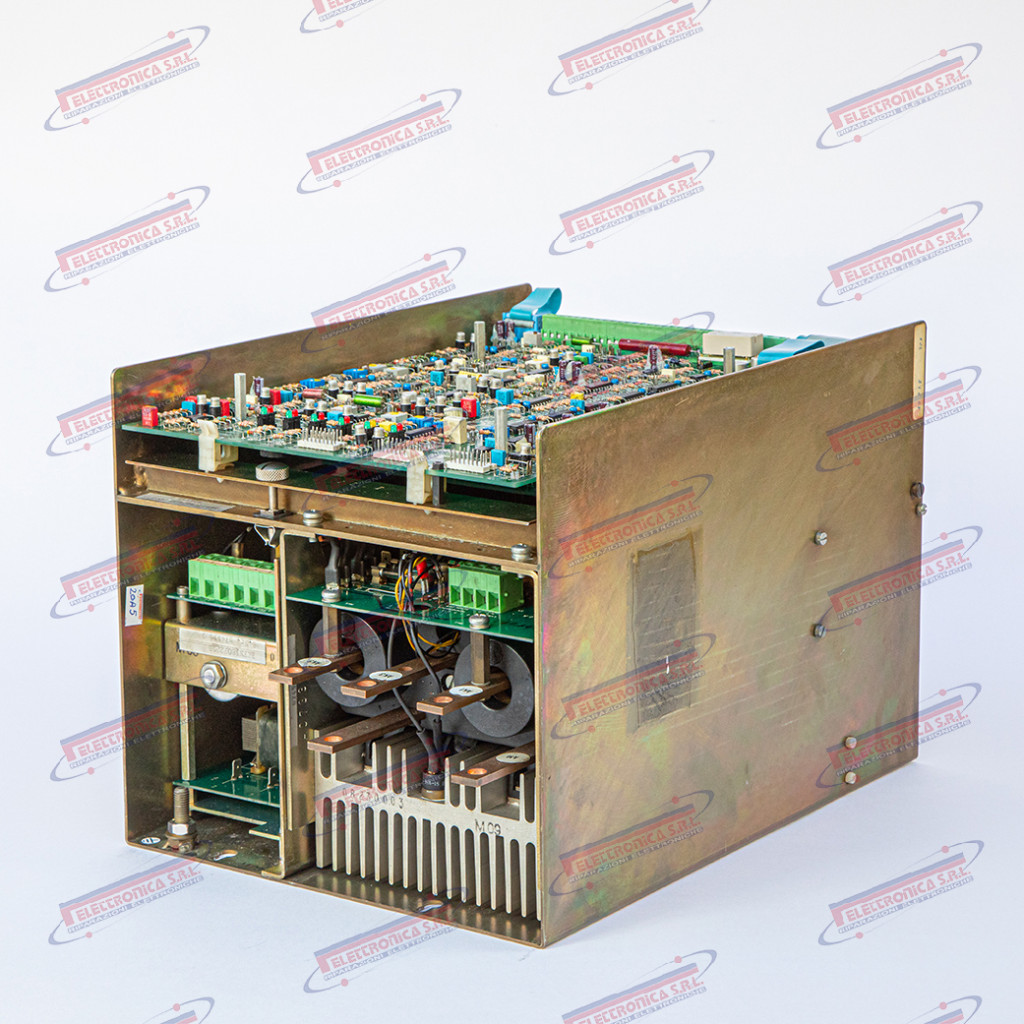
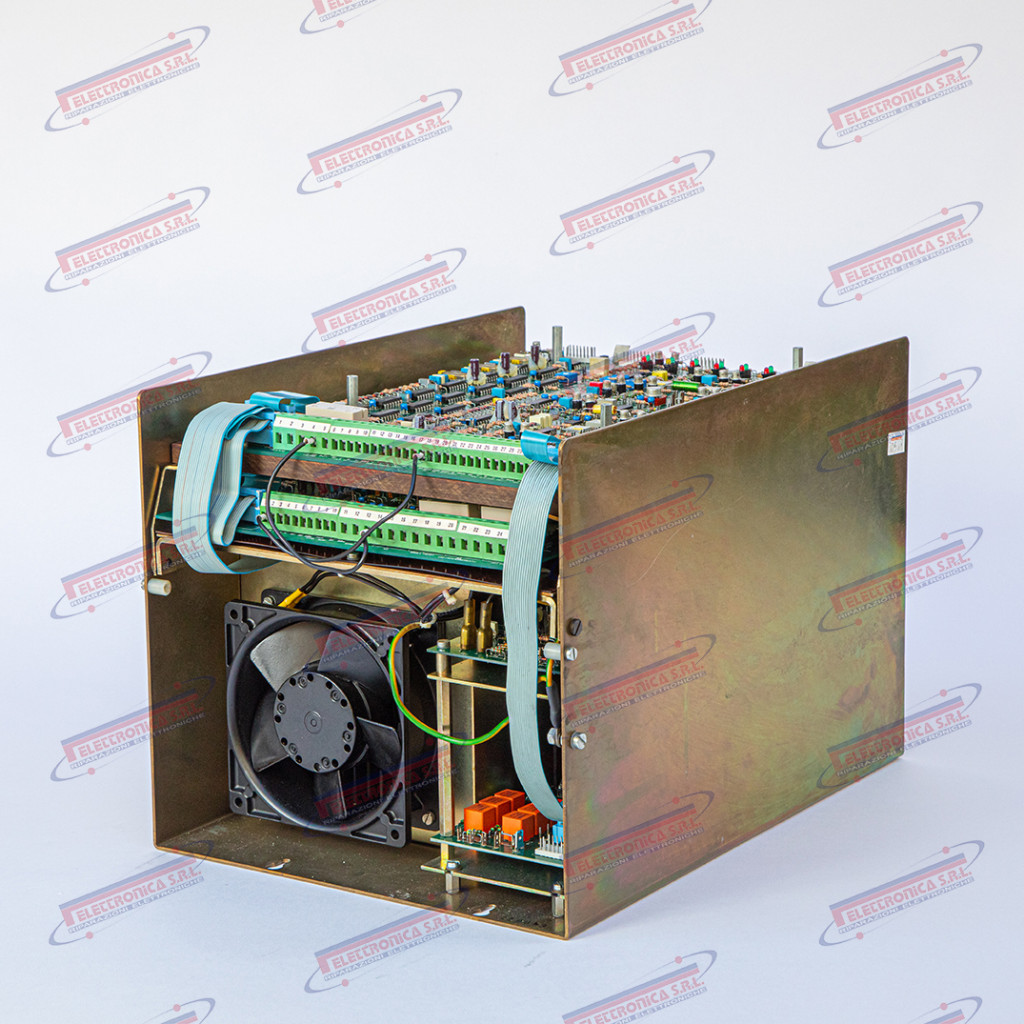
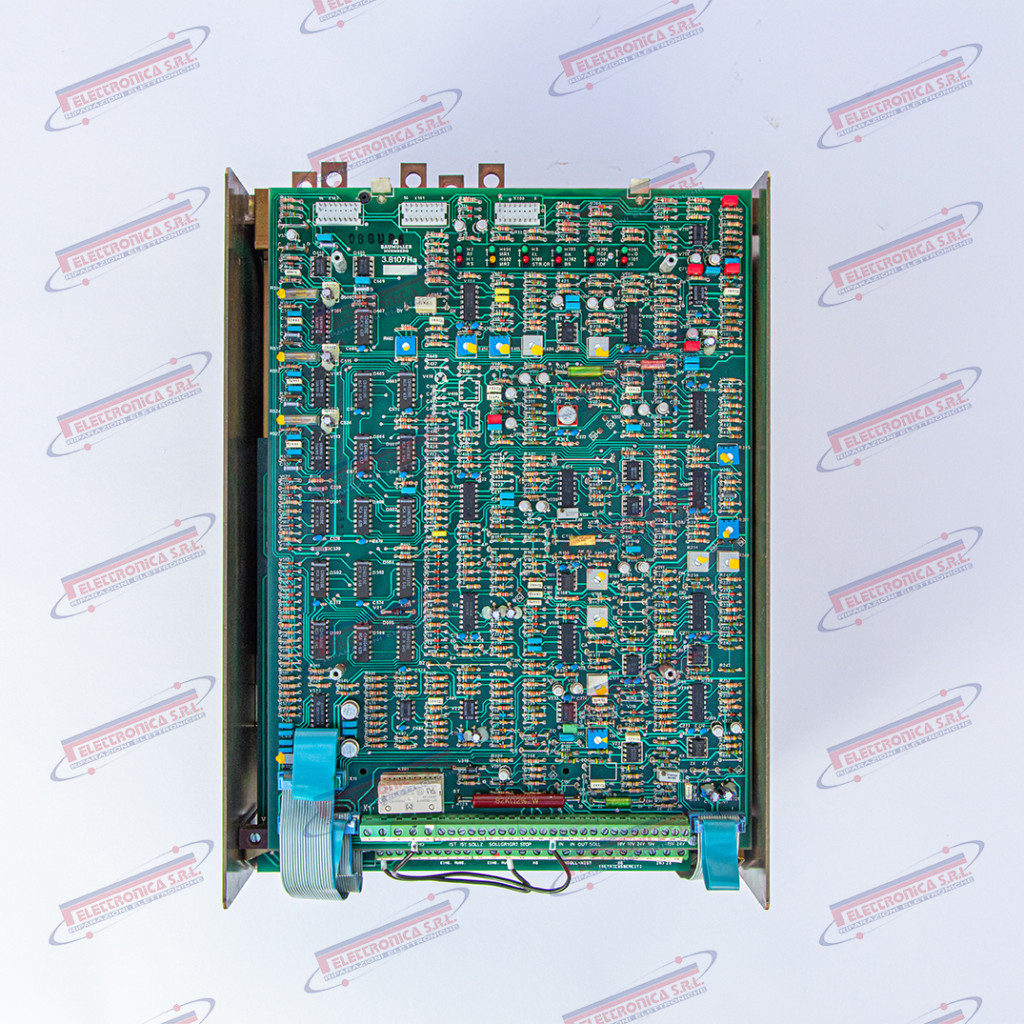
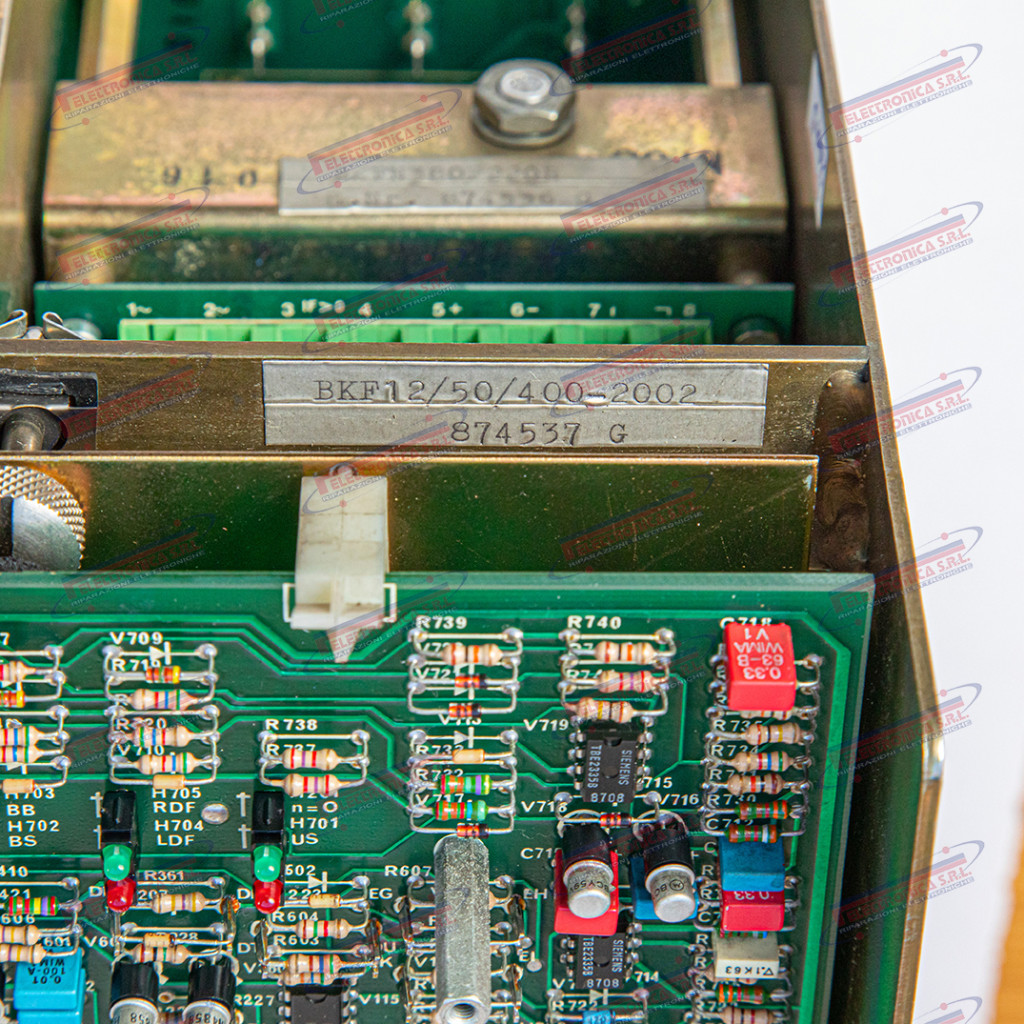
Codice prodotto:
BKF12/50/400-2002
Tipologia:
Senza Categoria
Marca:
BAUMULLER
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento servo digitale compatto – BAUMÜLLER BKF12/50/400-2002
Il BKF12/50/400-2002 è un azionamento servo digitale compatto (“Digital Compact Servo Drive”) della serie BKF, prodotto da Baumüller, progettato per il controllo di motori servo AC sincroni e asincroni in applicazioni di automazione industriale avanzata. Il componente è impiegato tipicamente su macchine utensili CNC, presse a iniezione per materie plastiche, macchine tessili e macchine da stampa equipaggiate con sistemi di azionamento Baumüller. Chiude gli anelli di regolazione di corrente, velocità e posizione, interfacciandosi con il controllo numerico tramite ingresso di riferimento analogico e I/O digitali. Il suffisso -2002 identifica una specifica revisione hardware/firmware della serie.
L’azionamento servo è il cuore del sistema di movimento assi: riceve il riferimento di posizione o velocità dal CNC, elabora il segnale di retroazione dell’encoder o del resolver montato sul motore e genera la corrente necessaria agli avvolgimenti per inseguire con precisione la traiettoria programmata. Un guasto all’azionamento causa la perdita immediata del controllo sull’asse interessato, rendendo la macchina inutilizzabile; nei sistemi multi-asse il CNC può generare un allarme generale su tutti gli assi per protezione della macchina e del pezzo in lavorazione.
Baumüller è un’azienda tedesca fondata nel 1930 a Norimberga, specializzata in sistemi di azionamento elettrico, motori servo e automazione industriale di precisione; i suoi prodotti sono presenti in tutto il mondo nei settori della macchina utensile, della plastica, del tessile e della stampa. La serie BKF appartiene a una generazione precedente di azionamenti digitali compatti, oggi sostituita dalle famiglie b maXX di nuova generazione: tutti i prodotti di questa famiglia sono pertanto legacy / fuori produzione, reperibili unicamente come usato, surplus NOS o tramite servizio di riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo digitale compatto (Digital Compact Servo Drive) |
| Codice | BKF12/50/400-2002 (BKF12504002002) |
| Marca | Baumüller (Baumüller Nürnberg GmbH) |
| Applicazione nota | Macchine utensili CNC, presse a iniezione, macchine tessili e da stampa con sistemi Baumüller |
| Funzione | Regolazione corrente, velocità e posizione motori servo AC sincroni/asincroni |
| Corrente nominale uscita | 12 A (nominale, da codice prodotto) |
| Corrente di picco | 50 A (picco, da codice prodotto) |
| Tensione di alimentazione | 3×400 V AC, 50/60 Hz |
| Retroazione | Encoder incrementale / resolver (tipico serie BKF) |
| Ingresso riferimento | Analogico ±10 V; I/O digitali |
| Opzioni bus di campo | SERCOS, PROFIBUS DP (tipico serie BKF) |
| Peso | ~3–6 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
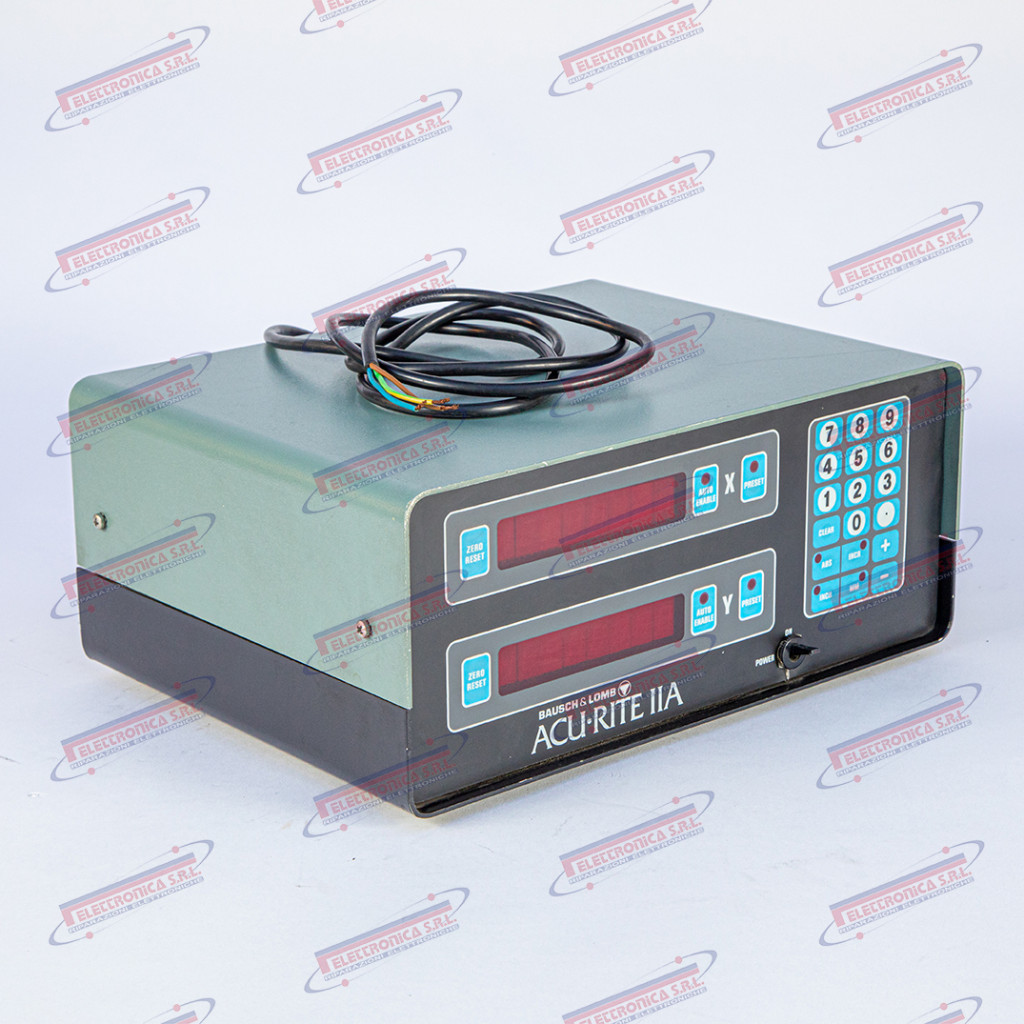
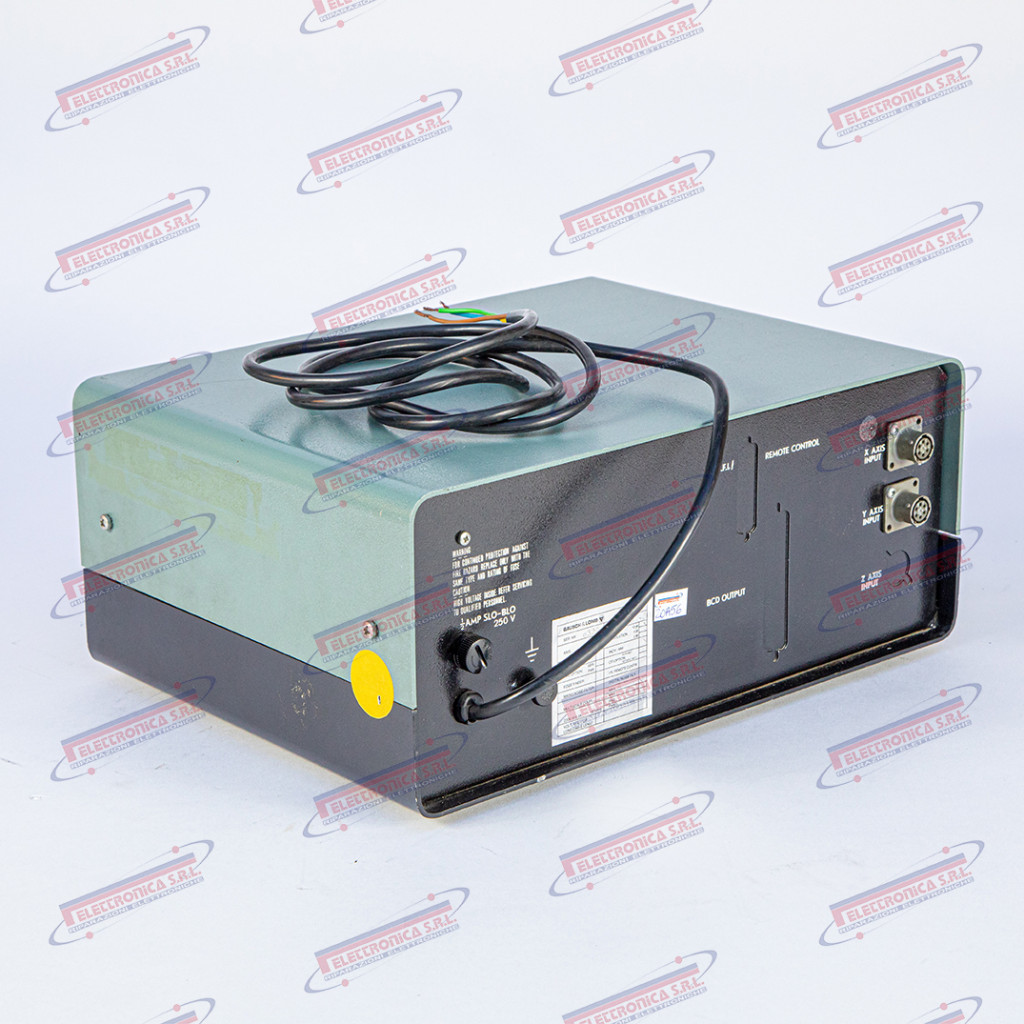
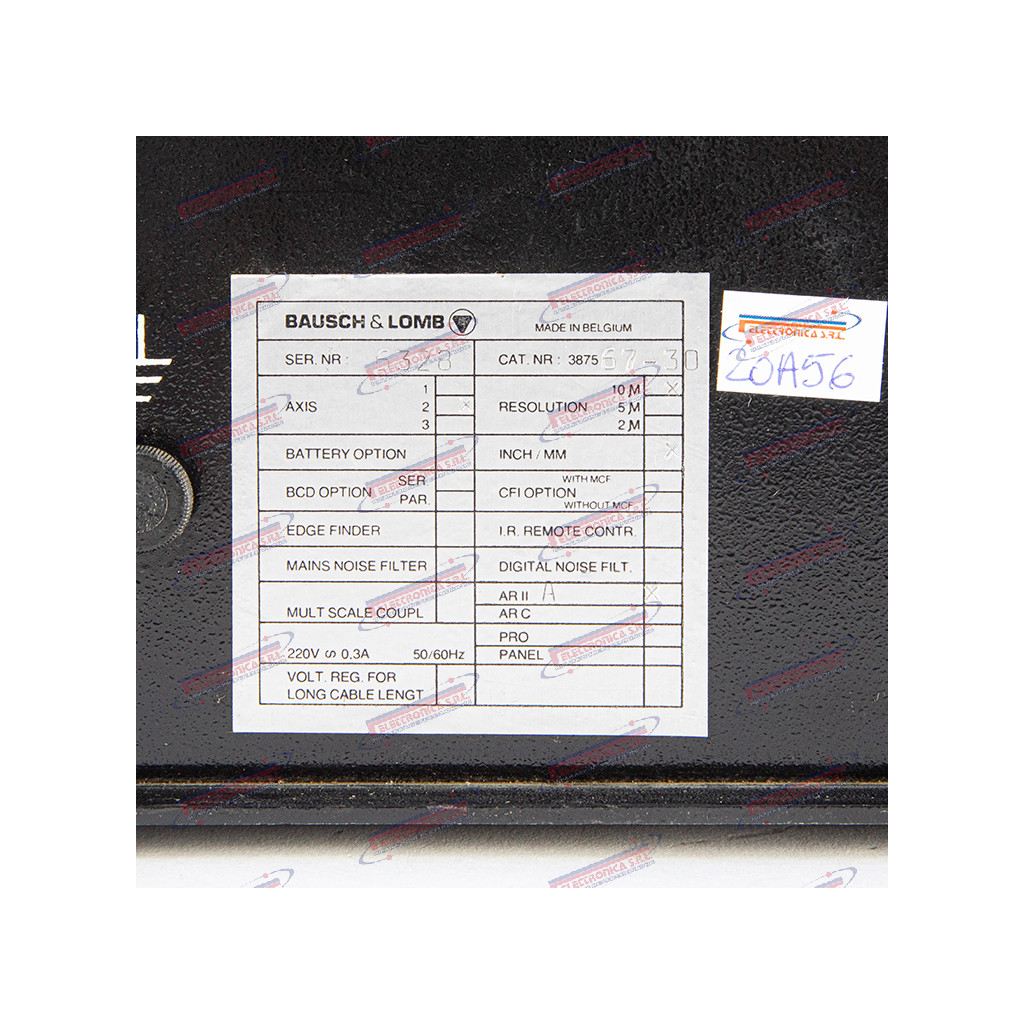
Codice prodotto:
ACU-RITE IIA
Tipologia:
Senza Categoria
Marca:
BAUSCH & LOMB
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Visualizzatore digitale di posizione (DRO) – BAUSCH & LOMB ACU-RITE IIA
Il ACU-RITE IIA è un visualizzatore digitale di posizione a 2 assi (“Two-Axis Digital Readout Display”) prodotto da Bausch & Lomb sotto il marchio ACU-RITE, documentato come unità di lettura per macchine utensili convenzionali (fresatrici, torni, rettificatrici di precisione). Il sistema acquisisce i segnali delle scale lineari ottiche o magnetiche montate sugli assi macchina e ne visualizza la posizione su display a cifre LED a 7 segmenti. L’unità supporta la visualizzazione sia in millimetri che in pollici e include funzioni di preset quota, azzeramento relativo e, in alcune varianti, calcolatore del cerchio fori. La serie II di ACU-RITE è disponibile in più varianti (tra cui la IIA) che si differenziano per configurazione degli assi e funzionalità aggiuntive.
Il visualizzatore digitale di posizione è il dispositivo che consente all’operatore di conoscere con esattezza la posizione degli assi della macchina utensile durante la lavorazione manuale. Senza questa unità l’operatore deve affidarsi ai soli vernieri meccanici e micrometri, con conseguente drastica riduzione della precisione e della velocità di lavorazione. Un guasto al display o al circuito di acquisizione rende impossibile eseguire lavorazioni dimensionalmente accurate, incrementando il rischio di scarti e allungando il tempo ciclo.
Bausch & Lomb è una storica azienda statunitense fondata nel 1853, nota principalmente nel settore dell’ottica scientifica e oftalmica (lenti, microscopi, telescopi militari). La divisione Strumenti Scientifici sviluppò la linea ACU-RITE di visualizzatori digitali di posizione a partire dagli anni ’60, diventando un punto di riferimento per le macchine utensili convenzionali di precisione. La divisione fu ceduta e passò attraverso diverse proprietà, fino all’acquisizione da parte di Heidenhain nel 1999. I prodotti della serie ACU-RITE IIA sono legacy / fuori produzione: reperibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Visualizzatore digitale di posizione a 2 assi (DRO – Digital Readout) |
| Codice | ACU-RITE IIA (ACURITEIIA) |
| Marca | Bausch & Lomb – ACU-RITE (oggi Heidenhain, legacy) |
| Applicazione nota | Fresatrici, torni, rettificatrici convenzionali di precisione |
| Funzione | Visualizzazione digitale della posizione degli assi X e Y; preset quota, azzeramento relativo, commutazione mm / pollici |
| Numero assi | 2 (X, Y) |
| Display | Cifre LED a 7 segmenti, 6–7 cifre per asse (tipico) |
| Risoluzione | 0,001 mm / 0,0001 inch (tipico serie IIA) |
| Ingresso scale | Scale lineari ottiche o magnetiche ACU-RITE (segnale TTL o sinusoidale 1 Vpp) |
| Alimentazione | 110 V AC o 220 V AC, 50–60 Hz (tipico; selezionabile) |
| Interfacce / connettori | Connettori multipolari per scale lineari; morsettiera alimentazione |
| Peso | ~2,5–5 kg |
| Dimensioni | ~280–380 mm × 150–220 mm × 100–160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
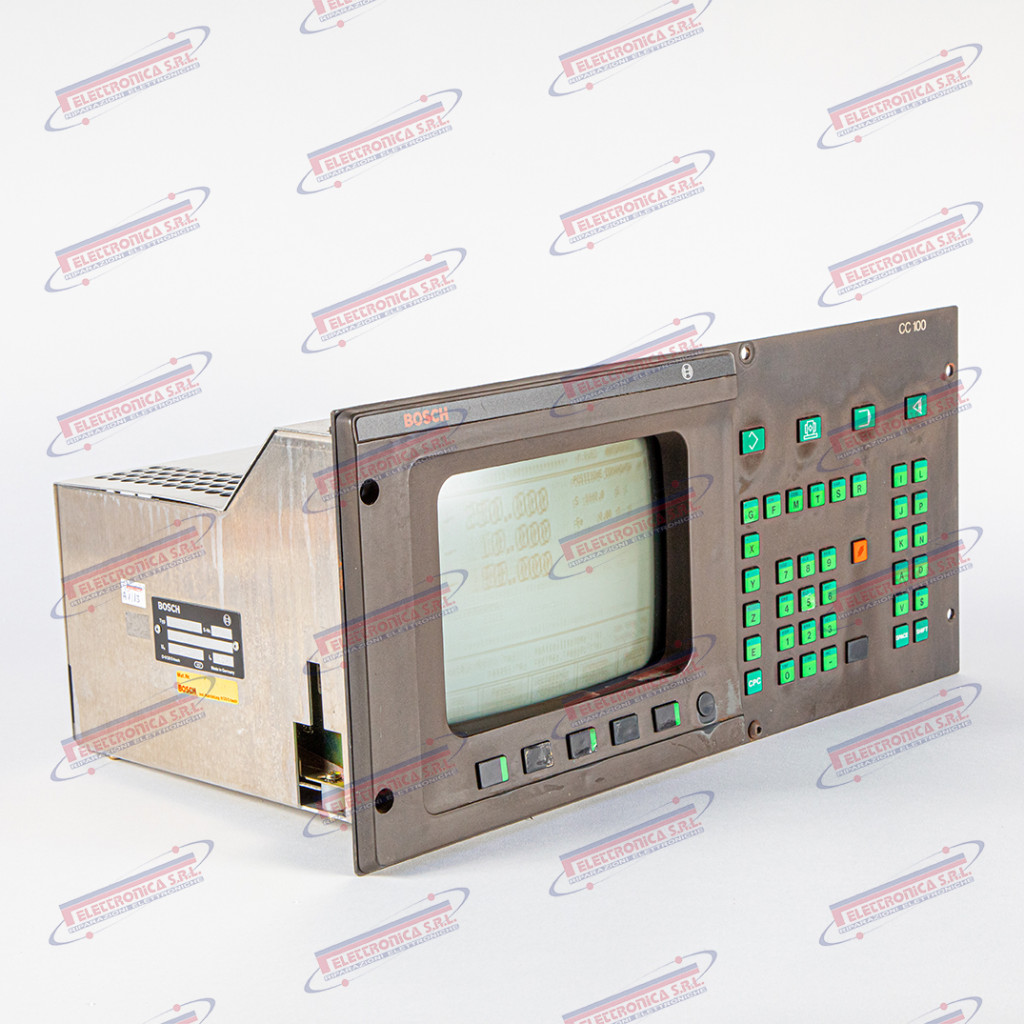
PNL-CC100M
Tipologia:
Senza Categoria
Marca:
BOSCH
Servizi
Riparazione
Vendita ricondizionato
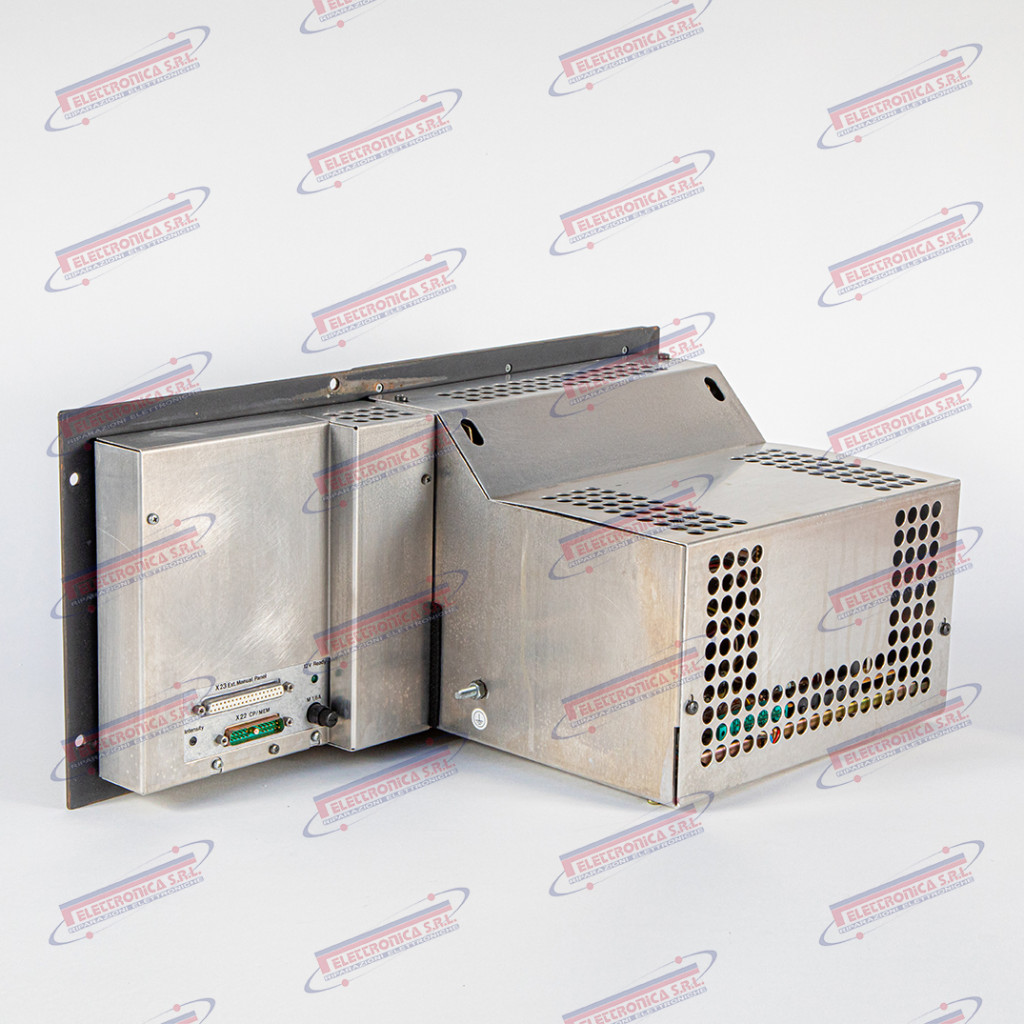
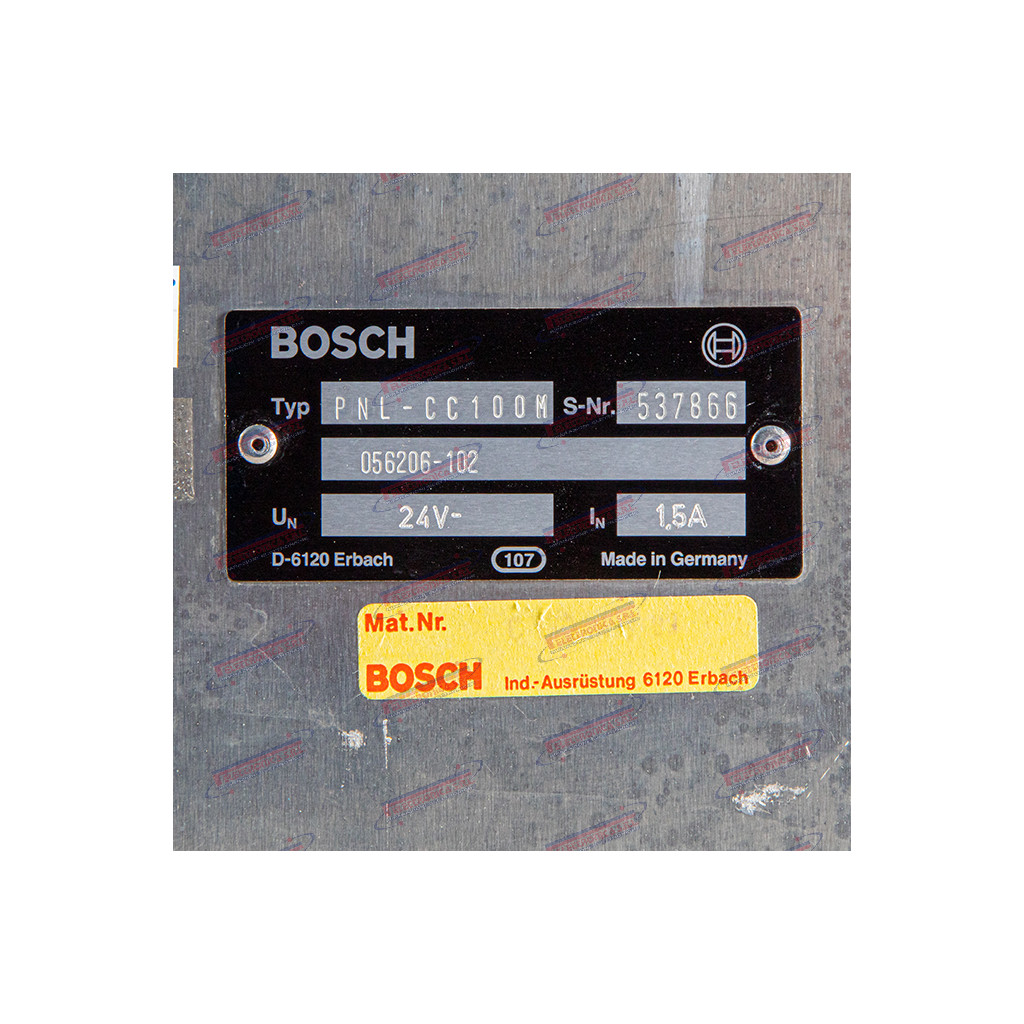
Pannello Operatore CNC – BOSCH PNL-CC100M
Il PNL-CC100M è il pannello operatore (“Operator Panel” / “Bedientafel”) del sistema di controllo numerico BOSCH CC100M, progettato per fresatrici CNC equipaggiate con il controllo BOSCH serie CC100 variante M (milling/fresatura). Costituisce l’interfaccia uomo-macchina primaria del CNC, integrando un display monocromatico, tastiera a membrana con tasti funzione, tasti asse e JOG, selettori di override mandrino e avanzamento, e indicatori LED di stato. Si collega all’unità CNC principale tramite connettori proprietari BOSCH.
Il pannello operatore è l’interfaccia principale tra l’operatore e il controllo numerico: consente di inserire e modificare programmi ISO/G-code, selezionare i modi operativi (automatico, MDI, JOG, home), regolare gli override di velocità mandrino e avanzamento assi, e monitorare le quote e lo stato della macchina in tempo reale. Un guasto al pannello rende impossibile qualsiasi interazione con il CNC, causando il fermo macchina completo anche in assenza di anomalie meccaniche o elettriche negli altri moduli del controllo.
BOSCH è una multinazionale tedesca con una lunga tradizione nella produzione di controlli numerici per macchine utensili (serie CC100, CC200, CC300, CC500, CNC 432). Nel 2001 le attività di automazione e azionamento sono confluite in Bosch Rexroth AG, joint venture con Mannesmann Rexroth. I prodotti della serie CC sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Pannello operatore CNC (Operator Panel / Bedientafel) |
| Codice | PNL-CC100M (PNLCC100M) |
| Marca | BOSCH (Bosch Rexroth legacy) |
| Applicazione nota | Fresatrici CNC con controllo BOSCH CC100M (serie CC100, variante milling) |
| Funzione | Interfaccia operatore: inserimento/modifica programmi, selezione modi operativi, override mandrino e avanzamento, visualizzazione quote e stato assi |
| Display | Display monocromatico integrato (CRT o LCD a matrice di punti — tipico serie CC100) |
| Tastiera | Tastiera a membrana: tasti funzione F1–F8, tasti asse (X/Y/Z), JOG, E-stop, selettori override |
| Interfacce | Connettori proprietari BOSCH verso unità CNC principale; cavo multipolare flat/ribbon |
| Alimentazione logica | 24 V DC (tipico per logica pannello serie CC) |
| Peso | ~4–9 kg |
| Dimensioni | ~380–520 × 270–420 × 100–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
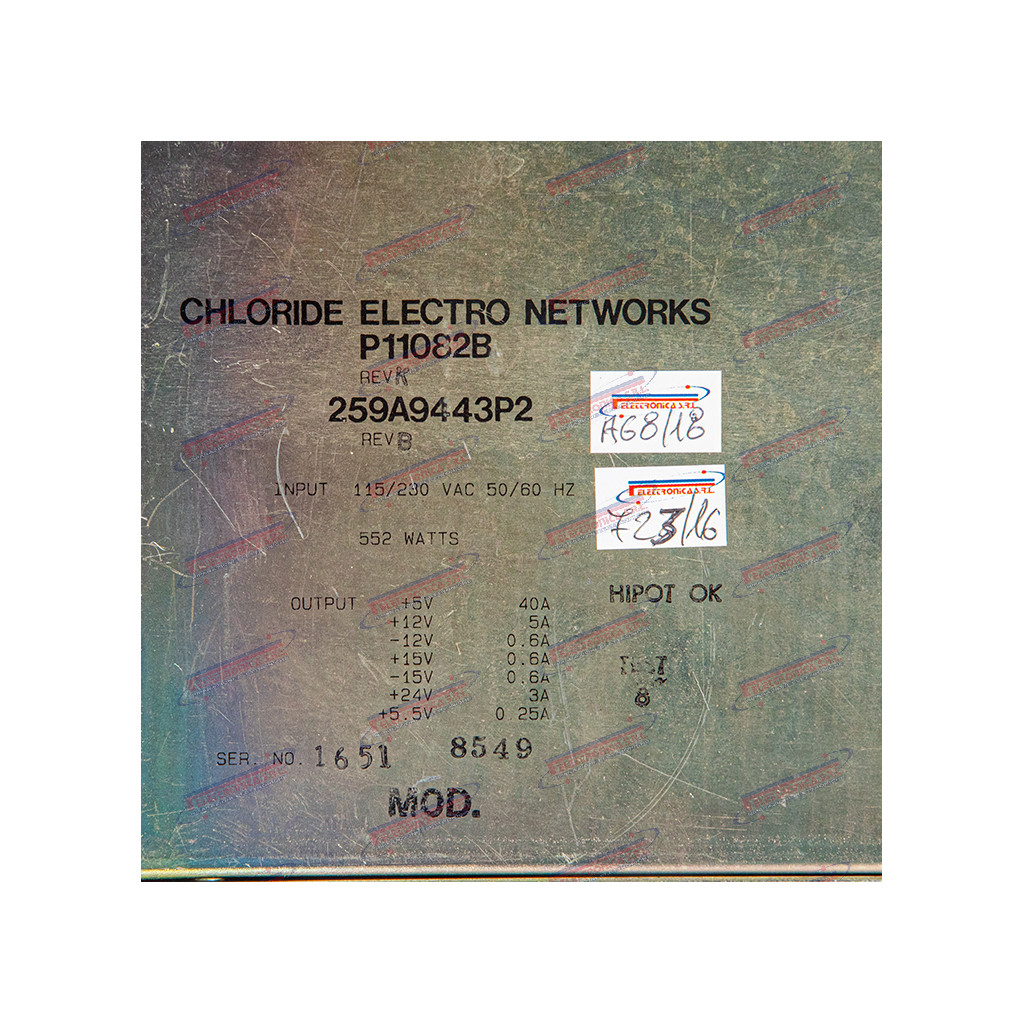
Codice prodotto:
P11082B
Tipologia:
Senza Categoria
Marca:
CHLORIDE ELECTRO NETWORKS
Servizi
Riparazione
Vendita ricondizionato
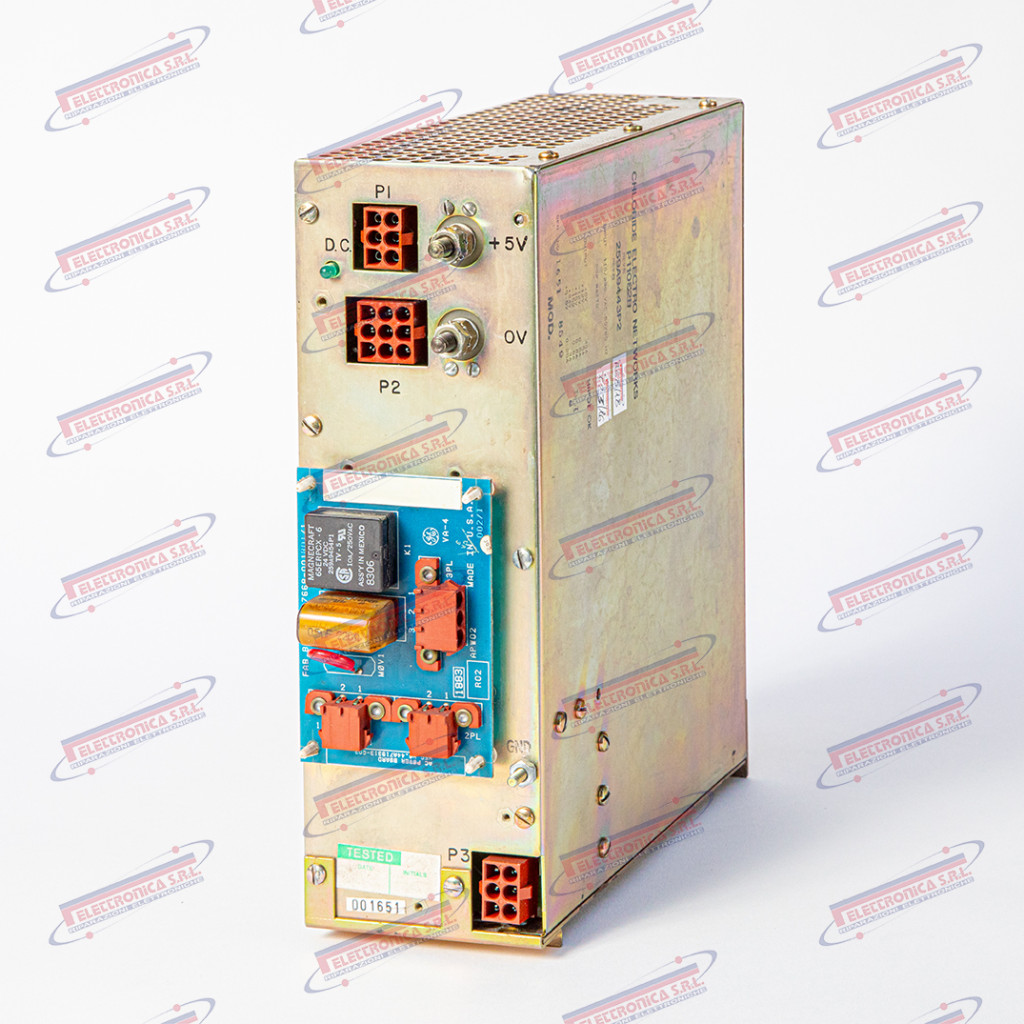
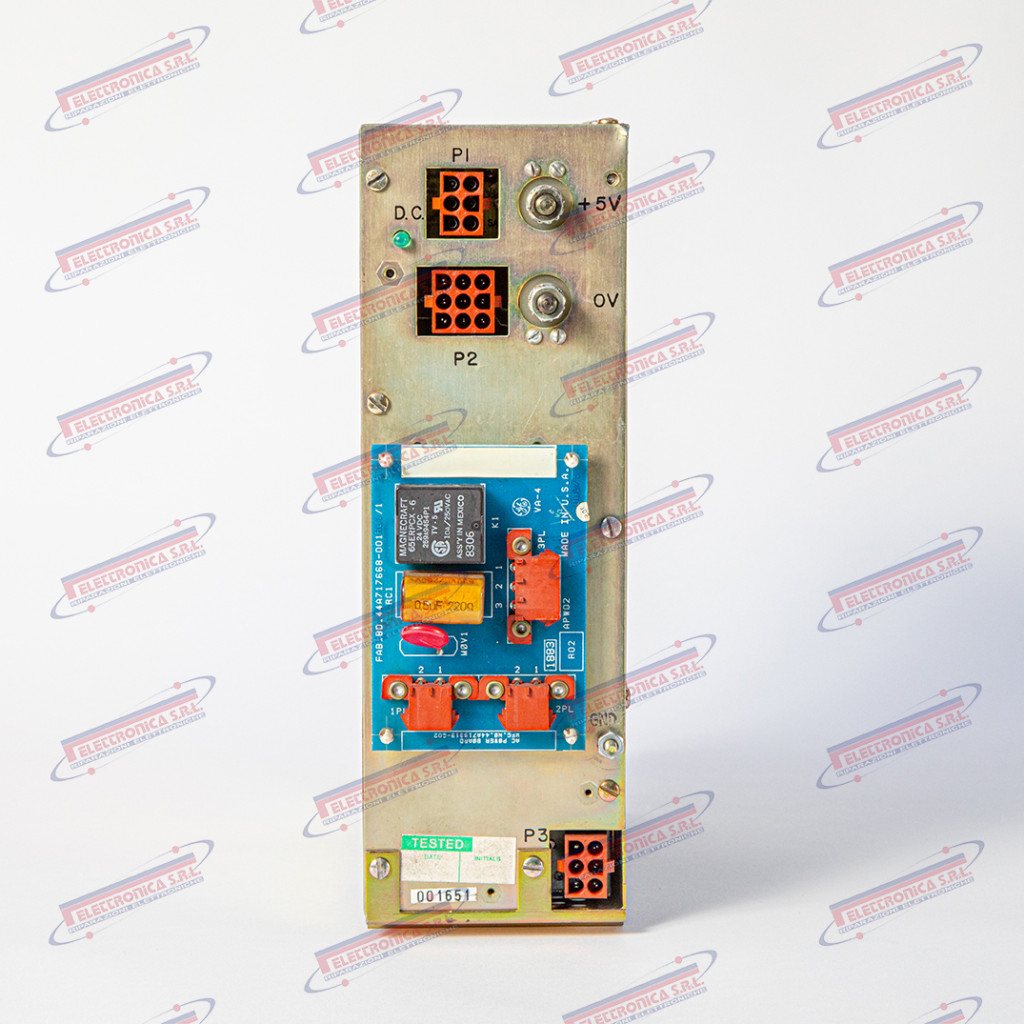
Alimentatore industriale – CHLORIDE ELECTRO NETWORKS P11082B
Il P11082B è un alimentatore switching industriale (“Industrial Switching Power Supply”) realizzato da Chloride Electro Networks, progettato per applicazioni di automazione e macchine utensili CNC. L’unità converte la tensione di rete AC in una o più uscite DC stabilizzate, necessarie per l’alimentazione di schede di controllo, logica, interfacce e attuatori del sistema CNC. Il codice P11082B identifica la variante specifica di questo alimentatore all’interno della gamma Chloride Electro Networks.
L’alimentatore è il componente critico che fornisce energia stabile e regolata a tutti i circuiti elettronici della macchina CNC: schede CPU, interfacce I/O, servo amplificatori e dispositivi di sicurezza. Un’anomalia nell’alimentatore provoca malfunzionamenti diffusi su tutta la macchina, spesso con sintomi difficili da diagnosticare (reset spontanei, errori CNC non ripetibili, blocchi casuali). La sua sostituzione o riparazione tempestiva è essenziale per ripristinare la produzione.
Chloride Electro Networks era una divisione del gruppo britannico Chloride Group plc, specializzata nella produzione di alimentatori industriali, sistemi UPS e dispositivi di condizionamento dell’alimentazione per applicazioni critiche in automazione, telecomunicazioni e industria. Chloride Group è stata acquisita da Emerson Electric nel 2010; i prodotti di questa famiglia sono legacy / fuori produzione: disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching industriale DC (Industrial Switching Power Supply) |
| Codice | P11082B |
| Marca | Chloride Electro Networks (Chloride Group / Emerson Electric legacy) |
| Applicazione nota | Macchine utensili CNC e sistemi di automazione industriale |
| Funzione | Conversione e stabilizzazione tensione AC/DC per circuiti di controllo CNC |
| Tensione ingresso | 115 / 230 V AC, 50–60 Hz |
| Tensione uscita | ±15 V, +5 V, +24 V DC (uscite tipiche — da verificare sul campione) |
| Corrente uscita | Da verificare sul campione (tipico 2–10 A per uscita) |
| Interfacce / connettori | Morsettiera a vite / connettori a pettine |
| Peso | ~1,0–3,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
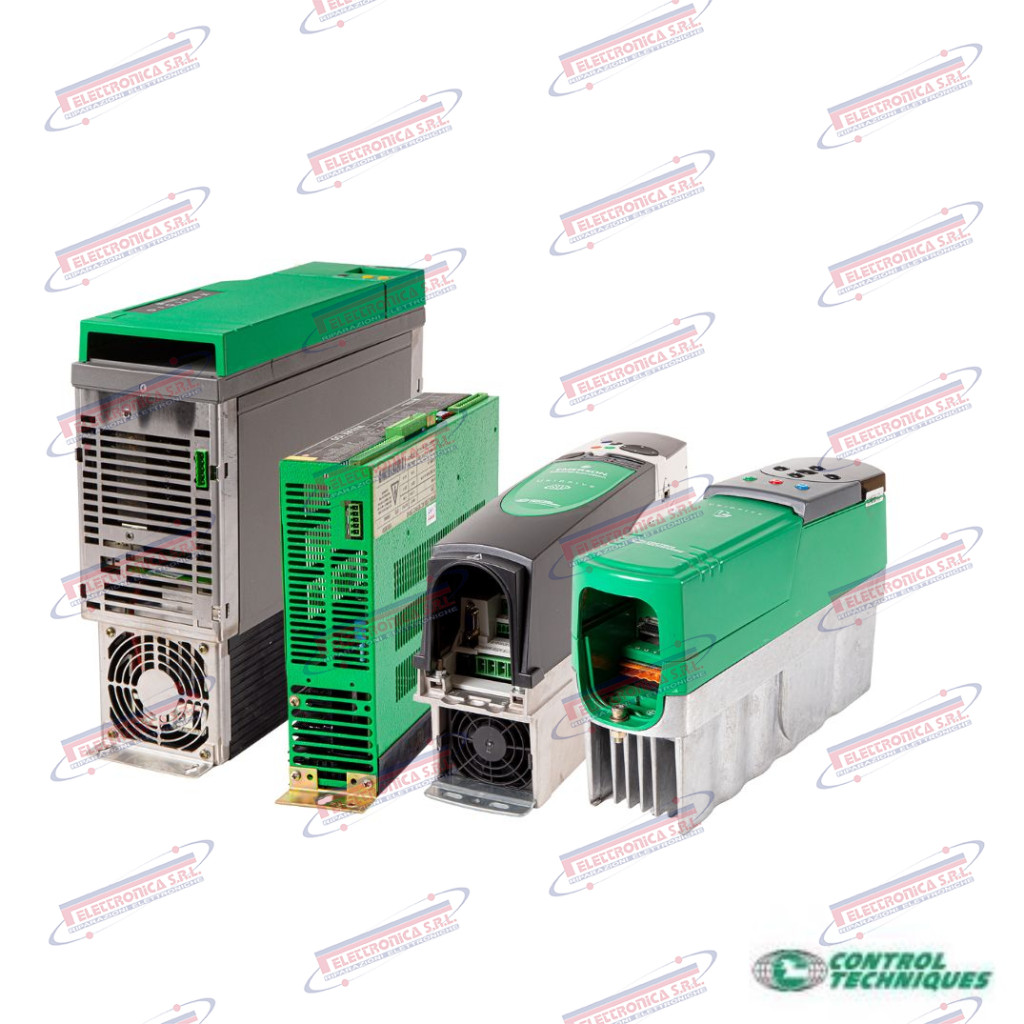
Codice prodotto:
UNI2403
Tipologia:
Senza Categoria
Marca:
CONTROL TECHNIQUES
Servizi
Riparazione
Vendita con reso guasto
Azionamento AC a velocità variabile – CONTROL TECHNIQUES UNI2403
Il UNI2403 è un azionamento AC a velocità variabile (“AC Variable Speed Drive”) della famiglia Unidrive Classic, prodotto da Control Techniques. Documentato su centri di lavoro, fresatrici e tornii CNC equipaggiati con motori asincroni trifase, regola velocità e coppia del motore tramite modulazione PWM. Opera in modalità V/Hz aperta, vettoriale ad anello aperto (sensorless) e vettoriale ad anello chiuso con retroazione encoder. La famiglia Unidrive Classic è la prima generazione della piattaforma Unidrive, precursore degli Unidrive SP e Unidrive M.
L’azionamento a frequenza variabile è l’elemento di potenza e regolazione che converte la tensione di rete trifase in tensione e frequenza variabili, permettendo il controllo preciso di velocità e coppia del motore asincrono. Un guasto all’azionamento blocca completamente l’asse o il mandrino associato, rendendo la macchina inutilizzabile; le anomalie tipiche comprendono sovratensione, sovratemperatura, perdita della retroazione encoder o cortocircuito sullo stadio di potenza IGBT.
Control Techniques è un costruttore britannico fondato nel 1973, specializzato in azionamenti AC e DC, servosistemi e motori industriali. Acquisita da Emerson Electric nel 1994 e successivamente da Nidec Corporation nel 2012, opera oggi come divisione Nidec Control Techniques. La linea Unidrive Classic è legacy / fuori produzione: disponibile esclusivamente come usato, NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento AC a frequenza variabile (Variable Speed Drive) |
| Codice | UNI2403 |
| Marca | Control Techniques (Nidec Group) |
| Applicazione nota | Centri di lavoro CNC, fresatrici, tornii con motori asincroni AC trifase |
| Funzione | Controllo velocità e coppia motore asincrono trifase tramite modulazione PWM |
| Tensione di ingresso | 380–480 V AC trifase, 50/60 Hz |
| Corrente di uscita nominale | ~14 A |
| Potenza motore | ~7,5 kW |
| Modalità operative | V/Hz aperta; vettoriale ad anello aperto (sensorless); vettoriale ad anello chiuso (encoder) |
| Interfacce | Morsettiera di controllo analogica/digitale; connettore encoder; morsettiera di potenza |
| Peso | ~5–10 kg |
| Dimensioni | ~250–350 × 150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
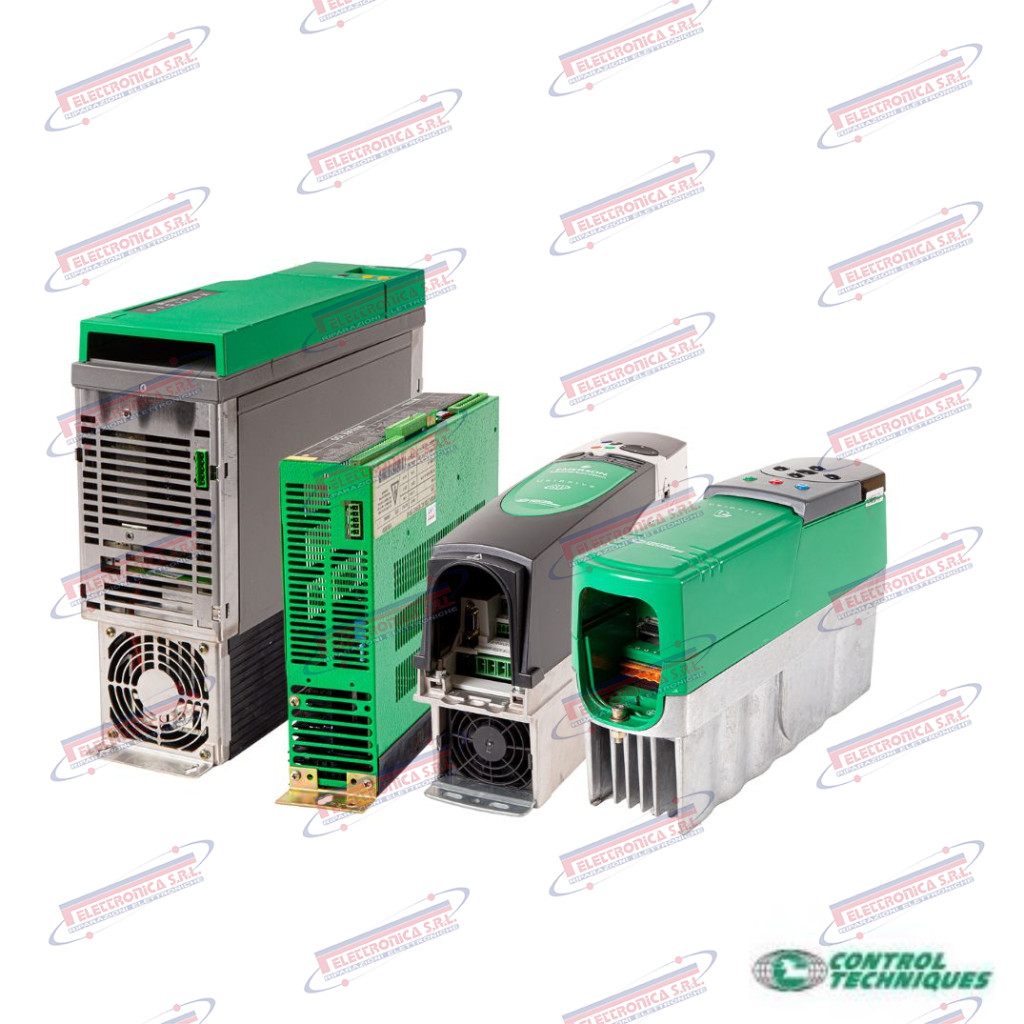
Codice prodotto:
SP2402
Tipologia:
Senza Categoria
Marca:
CONTROL TECHNIQUES
Servizi
Riparazione
Vendita con reso guasto
Inverter AC Vettoriale – CONTROL TECHNIQUES SP2402
Il SP2402 è un inverter a frequenza variabile (“AC Variable Speed Drive”) della serie Unidrive SP, realizzato da Control Techniques. Appartiene alla taglia Frame 2 della linea 400 V ed è impiegato su macchine utensili CNC e sistemi di automazione industriale che richiedono il controllo preciso di velocità e coppia di motori AC asincroni o sincroni a magneti permanenti. Supporta quattro modalità operative: controllo scalare V/Hz, Vettore Open Loop (sensorless), Vettore Closed Loop (con encoder) e Servo. Dispone di un’interfaccia RS485 / Modbus RTU integrata e di uno slot per moduli di espansione fieldbus opzionali (Profibus-DP, CANopen, DeviceNet, EtherCAT).
L’inverter converte la tensione di rete a frequenza fissa in una tensione trifase a frequenza e ampiezza variabili, permettendo il governo preciso di velocità e coppia del motore. In un centro di lavorazione CNC un guasto all’azionamento provoca il blocco immediato dell’asse o del mandrino controllato: la macchina si ferma, il pezzo in lavorazione è a rischio scarto e, in caso di mancata sicurezza attiva, può verificarsi una collisione.
Control Techniques è un costruttore britannico fondato nel 1968, specializzato in azionamenti a velocità variabile per motori AC e DC. Acquisita da Emerson Electric nel 1992 e successivamente da Nidec Corporation nel 2017, opera oggi come Nidec Industrial Solutions. La serie Unidrive SP è legacy / fuori produzione: la piattaforma è stata sostituita dalla gamma Unidrive M; gli azionamenti SP sono reperibili esclusivamente come usato, NOS (surplus) o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Inverter AC / azionamento a frequenza variabile (VFD), serie Unidrive SP, Frame 2 |
| Codice | SP2402 |
| Marca | Control Techniques (Nidec Industrial Solutions) |
| Applicazione nota | Macchine utensili CNC, centri di lavoro e sistemi di automazione industriale con motori AC asincroni o sincroni PM |
| Funzione | Controllo velocità e coppia motore AC in anello aperto (sensorless) o anello chiuso (encoder / resolver) |
| Tensione ingresso | 380–480 V AC trifase, 50/60 Hz |
| Potenza nominale | ~4,0–7,5 kW |
| Corrente nominale uscita | ~9–16 A |
| Modalità di controllo | V/Hz scalare, Vettore Open Loop, Vettore Closed Loop, Servo |
| Retroazione | Encoder incrementale (AB/Z), resolver o sensorless |
| Comunicazioni | RS485 / Modbus RTU integrato; slot opzionale per Profibus-DP, CANopen, DeviceNet, EtherCAT |
| I/O | Ingressi/uscite digitali e analogici programmabili (configurabili via parametro) |
| Protezioni | Sovracorrente, sovratensione, sottotensione, sovratemperatura, guasto di terra, cortocircuito |
| Grado protezione | IP20 standard (IP55 con kit filtro opzionale) |
| Peso | ~2–4 kg |
| Dimensioni | ~185–250 × 100–140 × 180–230 mm |
| Stato produzione | Legacy / fuori produzione — sostituito da Unidrive M; disponibile come usato, NOS o tramite riparazione specializzata |
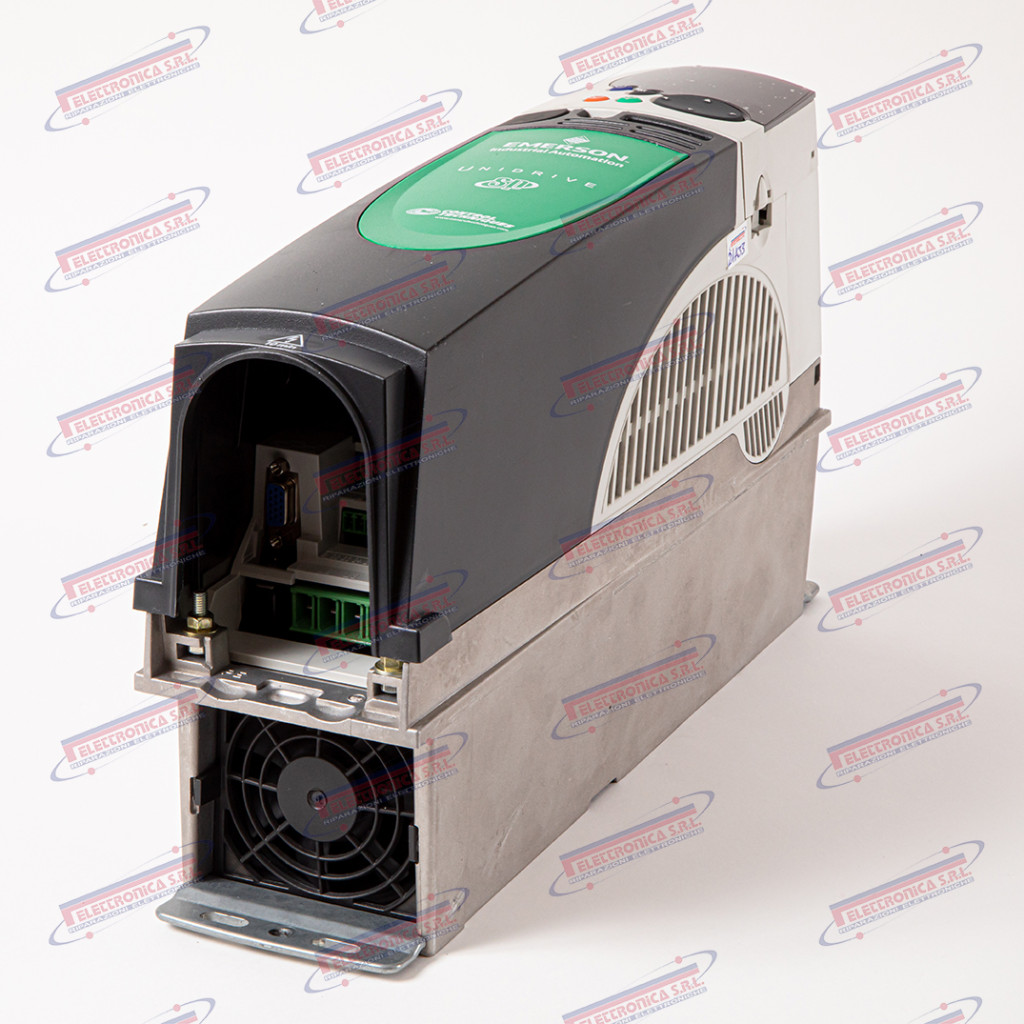
Codice prodotto:
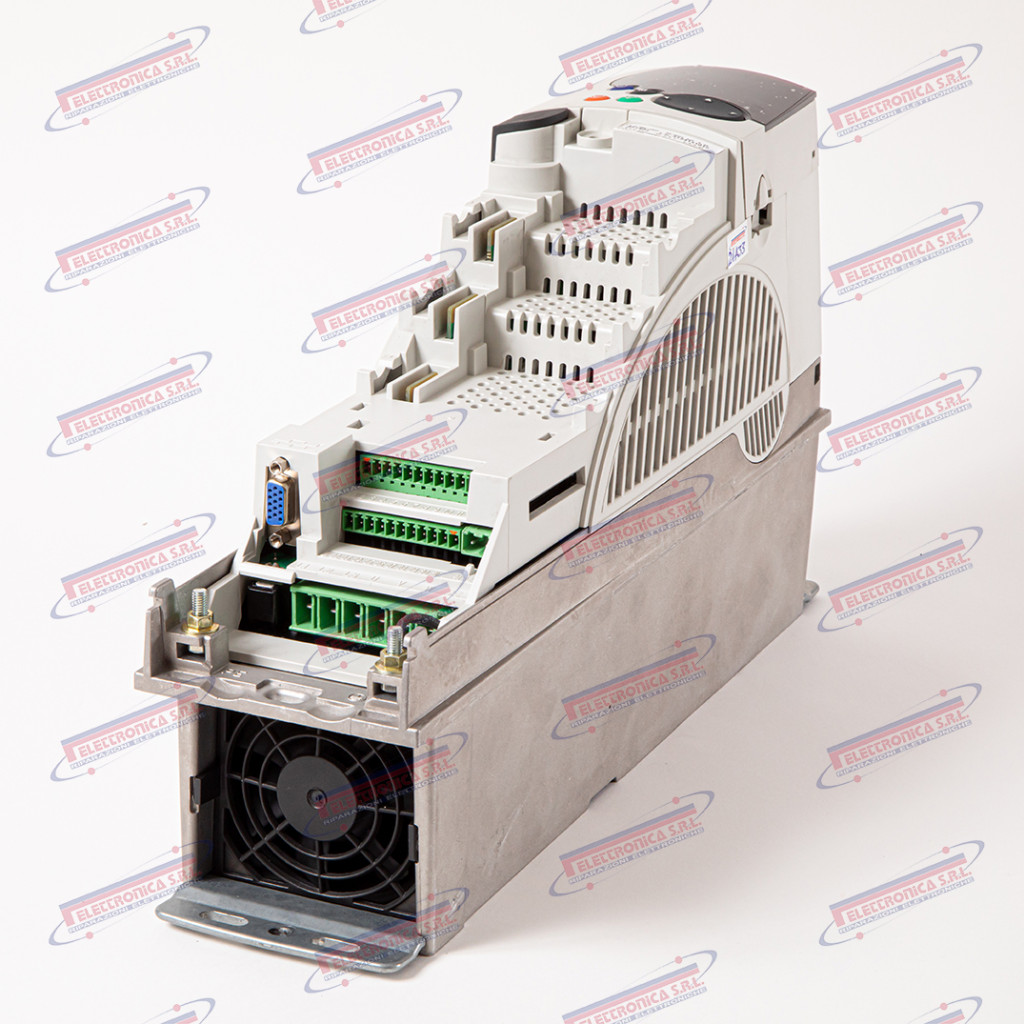
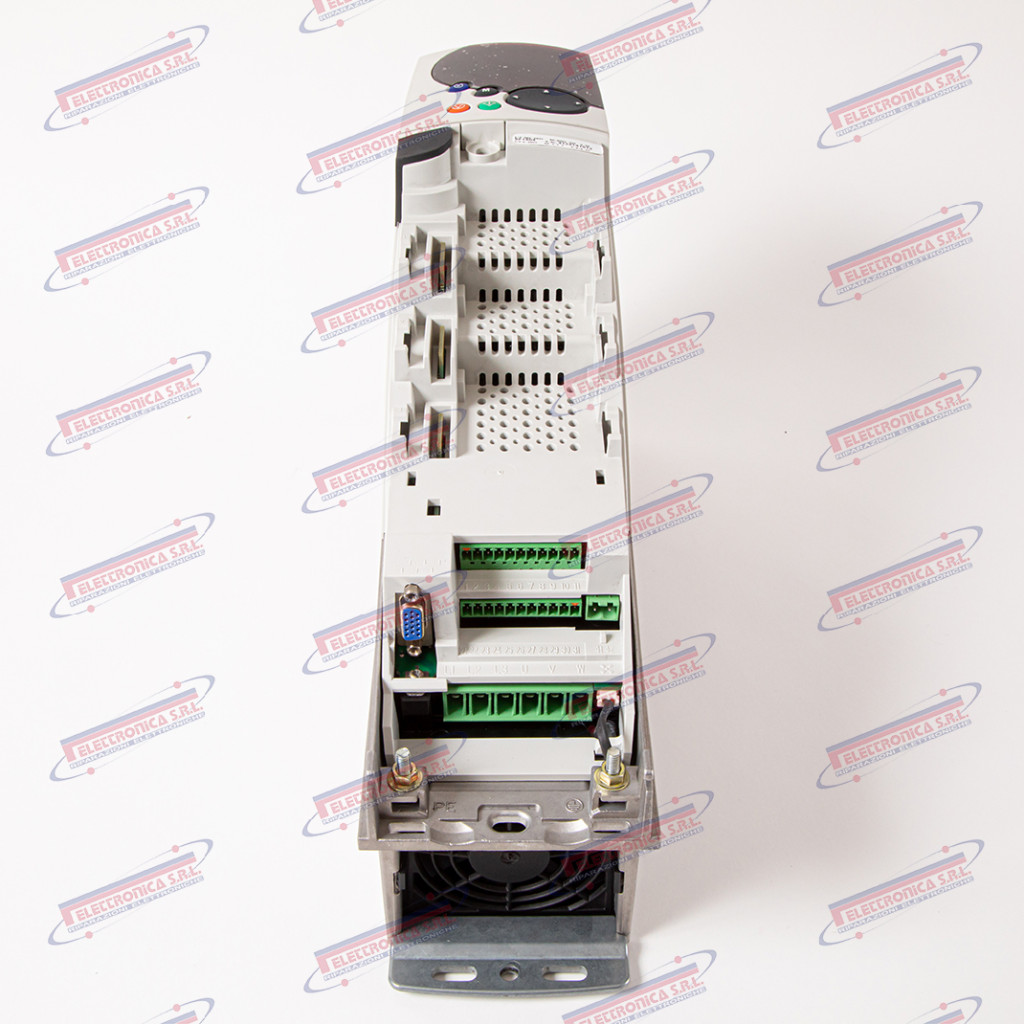
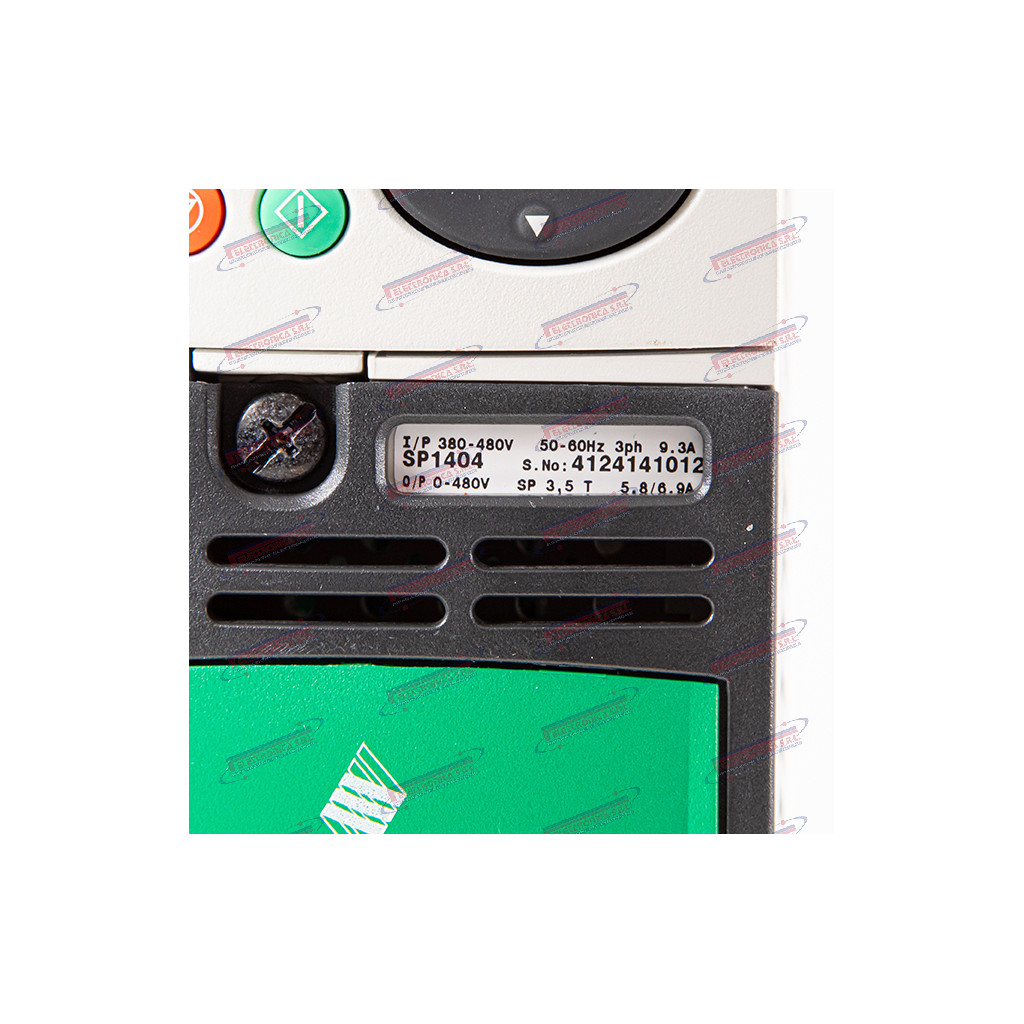
SP1404
Tipologia:
Senza Categoria
Marca:
CONTROL TECHNIQUES
Servizi
Riparazione
Azionamento AC variabile – CONTROL TECHNIQUES SP1404
Lo SP1404 è un azionamento elettronico a velocità variabile per motori AC (“AC Variable Speed Drive / Inverter”) prodotto da Control Techniques, appartenente alla serie Unidrive SP. Progettato per il controllo di motori asincroni trifase e di motori a magneti permanenti, supporta le modalità di controllo open loop vettoriale (RFC-A), closed loop vettoriale con retroazione encoder e servo. Tensione di ingresso nominale 380–480 V AC trifase 50/60 Hz; corrente di uscita nominale circa 14 A continui; classe di potenza 5,5–7,5 kW a 400 V. Dispone di PLC integrato (Onboard PLC), ingressi/uscite digitali e analogici, interfaccia seriale RS485 e slot per moduli opzionali di espansione fieldbus.
L’azionamento a frequenza variabile è il convertitore di potenza elettronico che trasforma l’alimentazione di rete a frequenza fissa in tensione e frequenza variabili per regolare la velocità e la coppia del motore. Nelle macchine utensili CNC controlla il mandrino, gli assi di avanzamento o i motori ausiliari, garantendo una regolazione precisa e continua su tutto il campo di lavoro. Un guasto all’azionamento comporta la perdita immediata del controllo dell’asse o del mandrino interessato, con arresto della macchina e impossibilità di riprendere la lavorazione.
Control Techniques è un costruttore britannico di azionamenti a frequenza variabile e sistemi servo, fondato nel 1973 con sede a Newtown, Galles. Acquisita da Emerson Electric nel 1992, è entrata nel 2017 nel gruppo giapponese Nidec Corporation, operando oggi come Nidec Control Techniques. La serie Unidrive SP è legacy / fuori produzione nelle varianti originali, progressivamente sostituita dalla serie Unidrive M: i ricambi sono disponibili prevalentemente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento a frequenza variabile AC (Variable Speed Drive / Inverter) |
| Codice | SP1404 |
| Marca | Control Techniques (Nidec Control Techniques) |
| Applicazione nota | Macchine utensili CNC; motori asincroni trifase e motori a magneti permanenti |
| Funzione | Controllo velocità e coppia motore AC tramite uscita a frequenza variabile |
| Tensione di ingresso | 380–480 V AC, trifase, 50/60 Hz |
| Corrente di uscita nominale | ~14 A continui (classe 400 V) |
| Potenza nominale | ~5,5–7,5 kW a 400 V |
| Modalità di controllo | Open loop vettoriale (RFC-A), closed loop vettoriale con encoder, servo |
| Interfacce di comunicazione | RS485 integrato; moduli opzionali per Profibus, DeviceNet, CANopen, EtherNet/IP |
| Ingressi/Uscite | I/O digitali e analogici integrati; espandibili con moduli opzionali |
| Peso | ~2–4 kg |
| Dimensioni | ~230–260 mm H × 90–110 mm W × 170–190 mm D |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
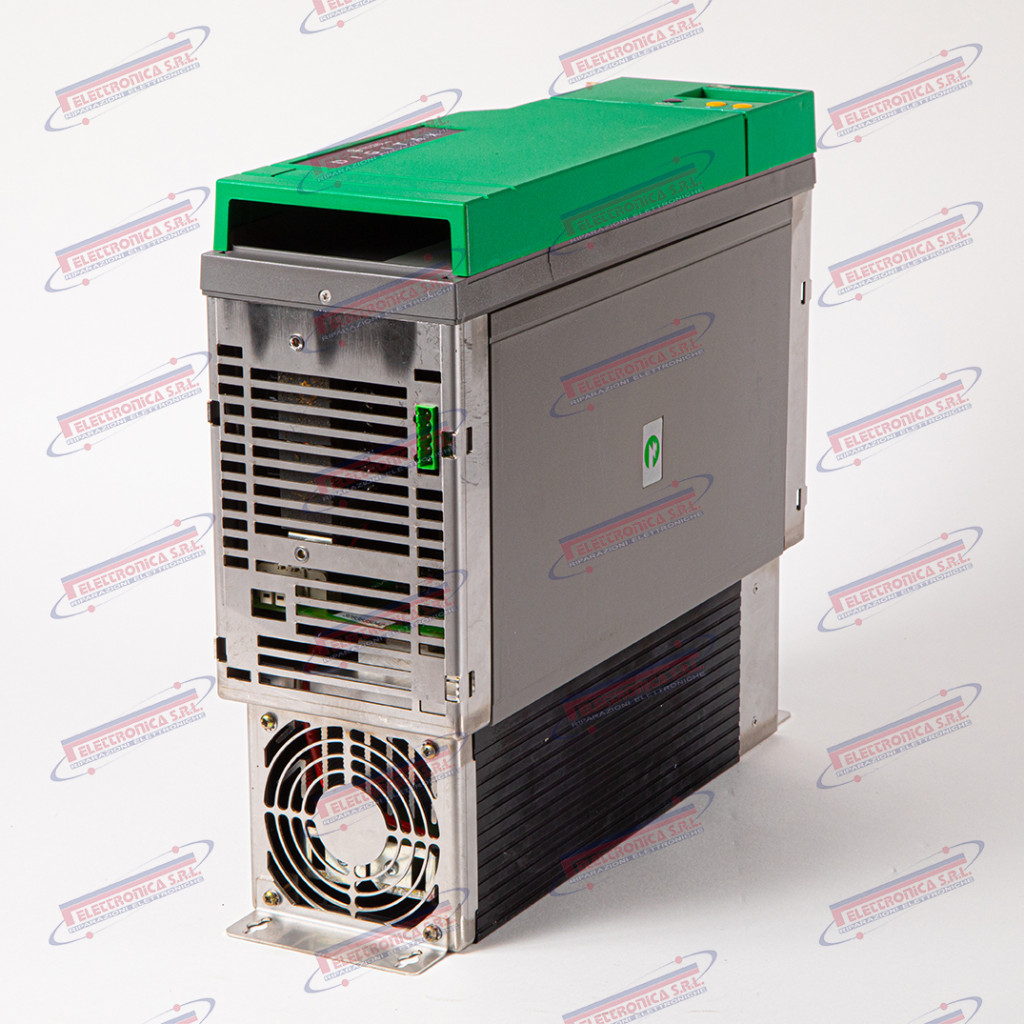
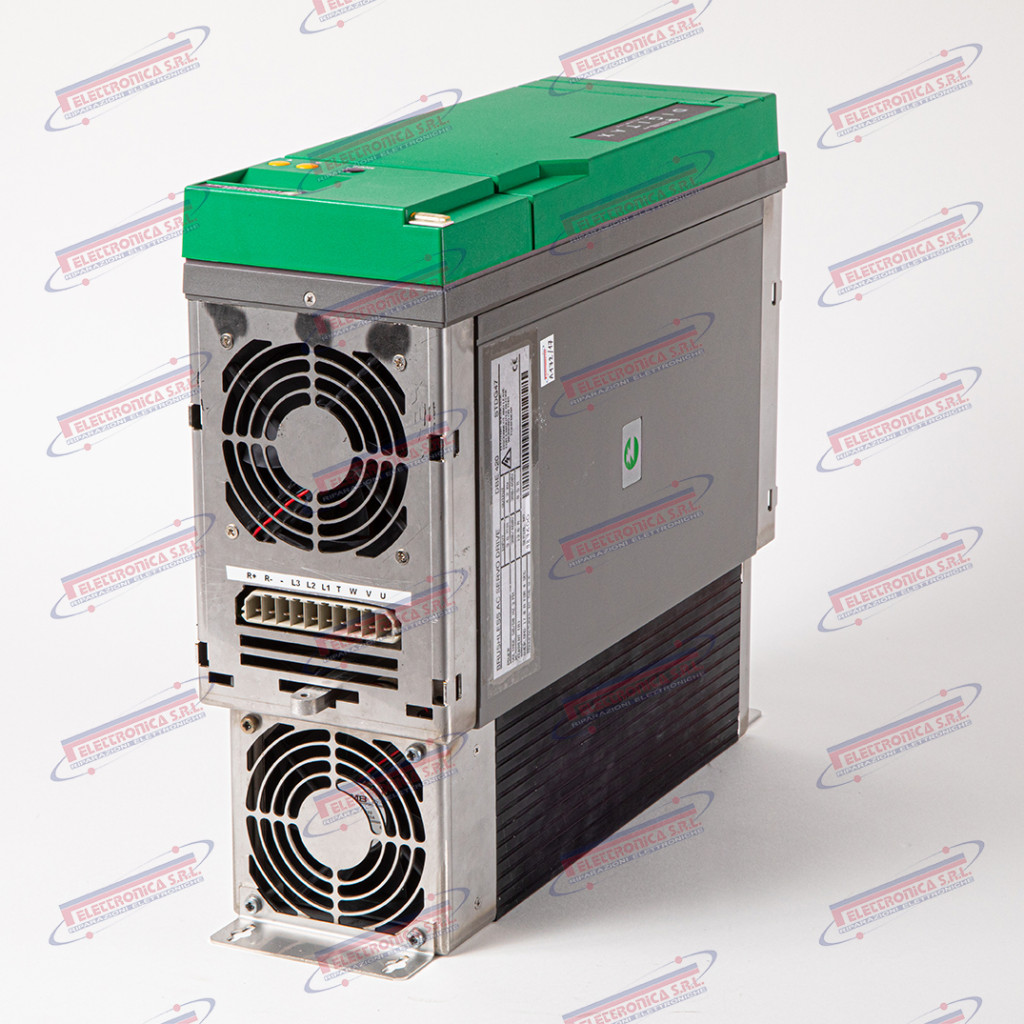
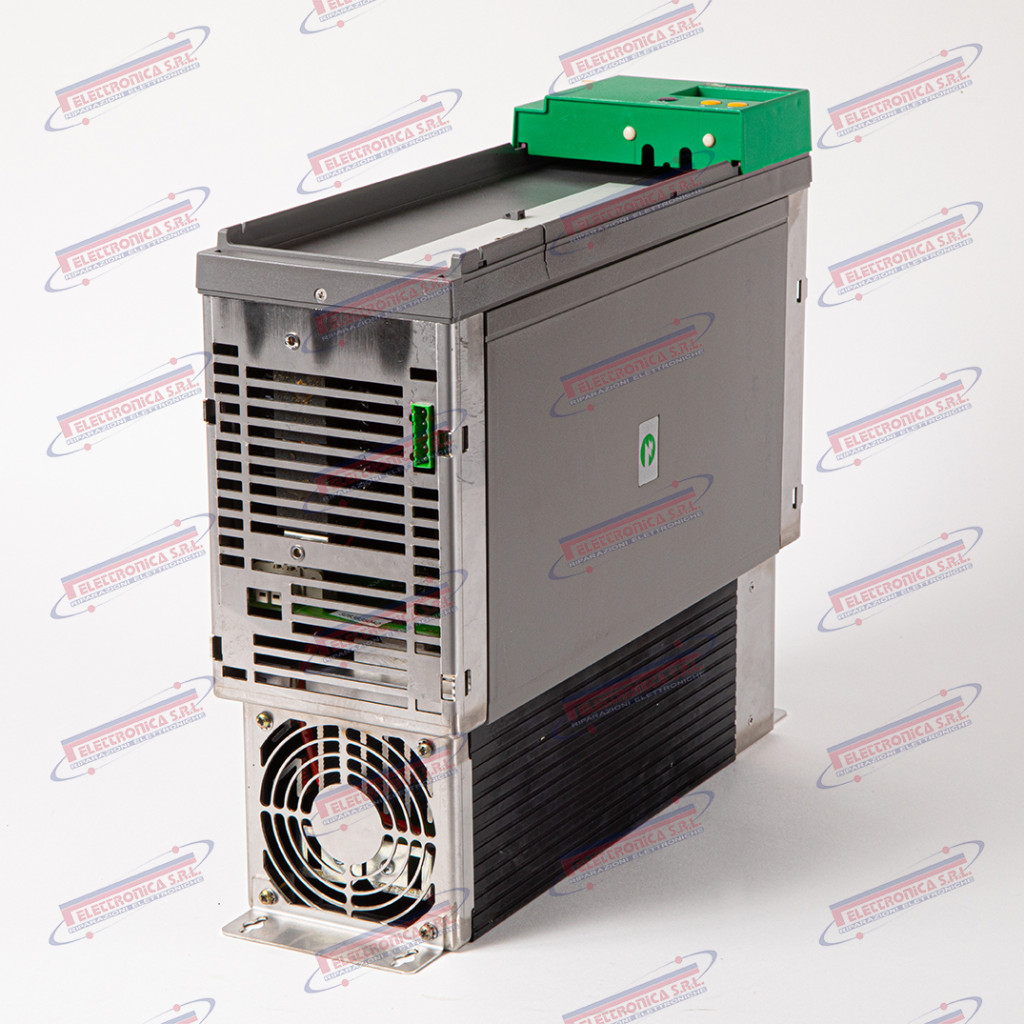
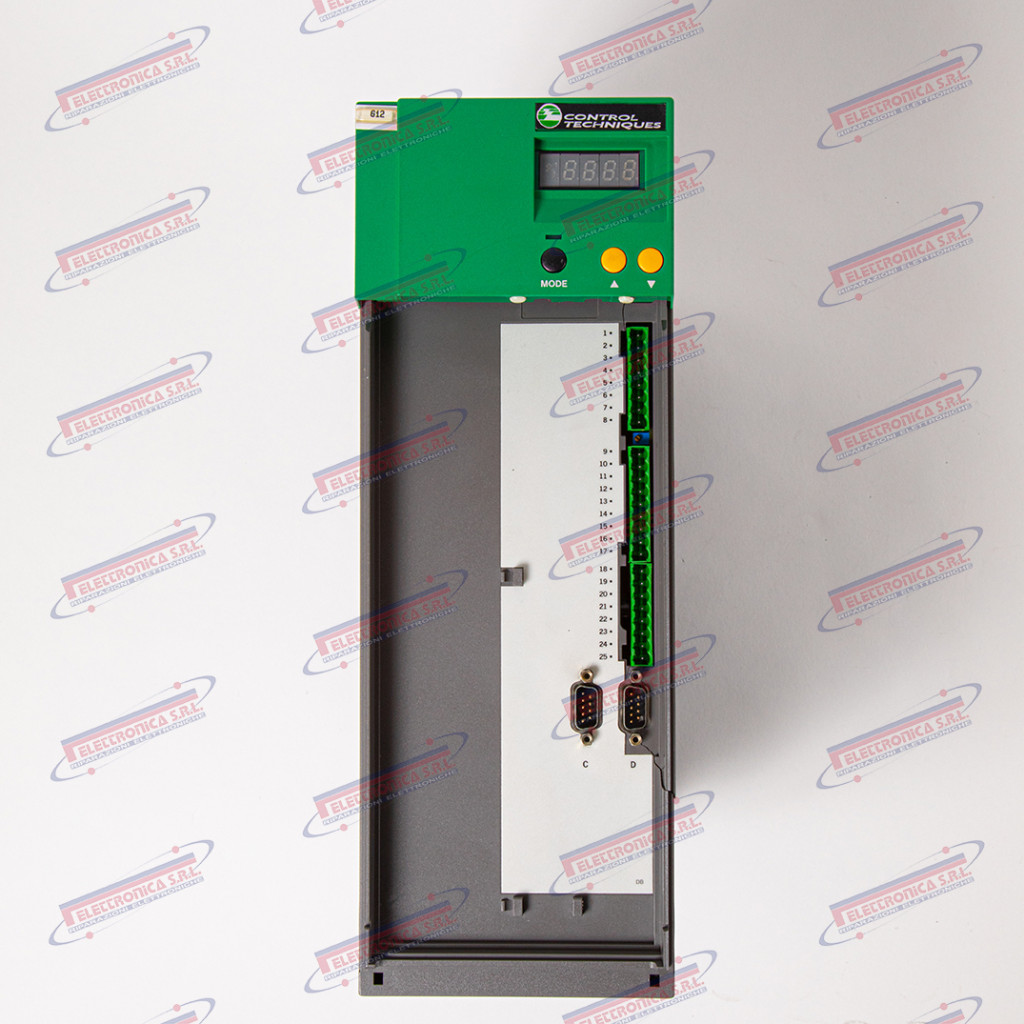
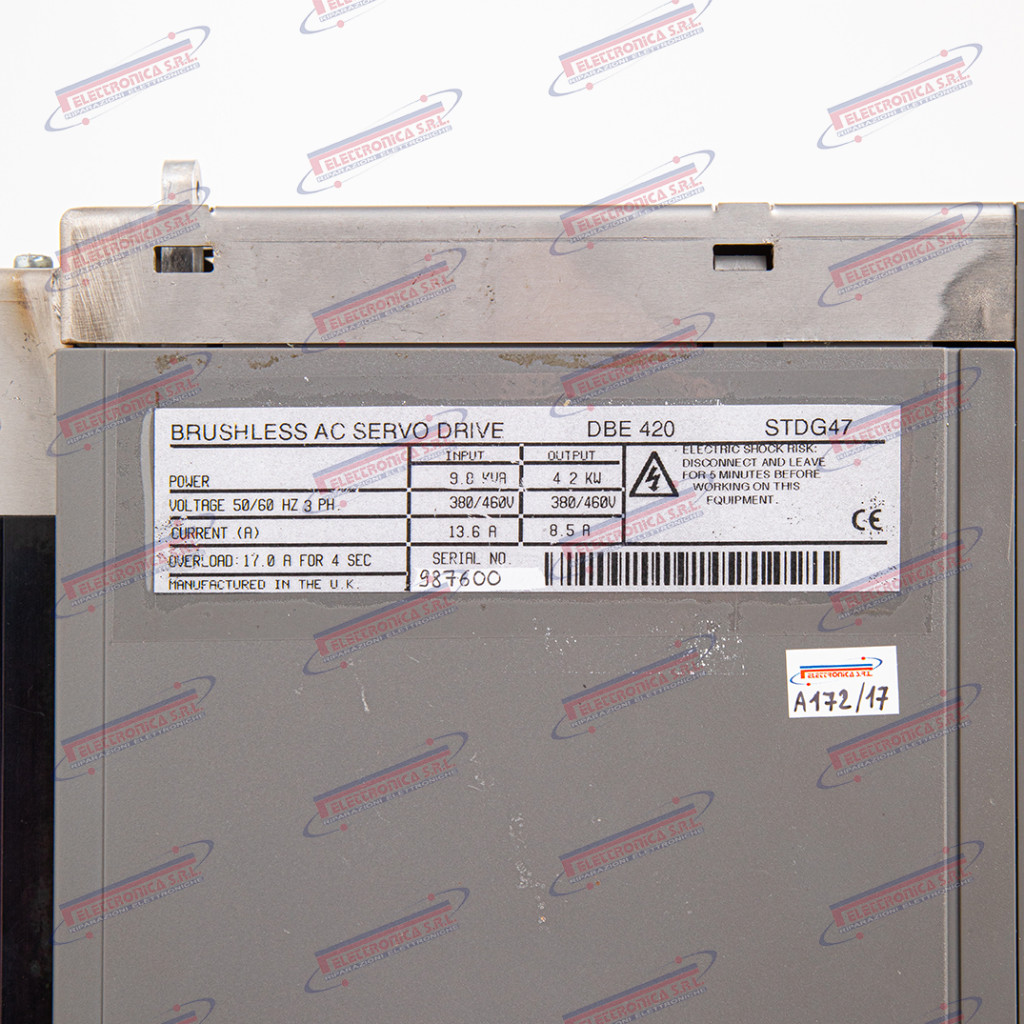
DBE 420
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
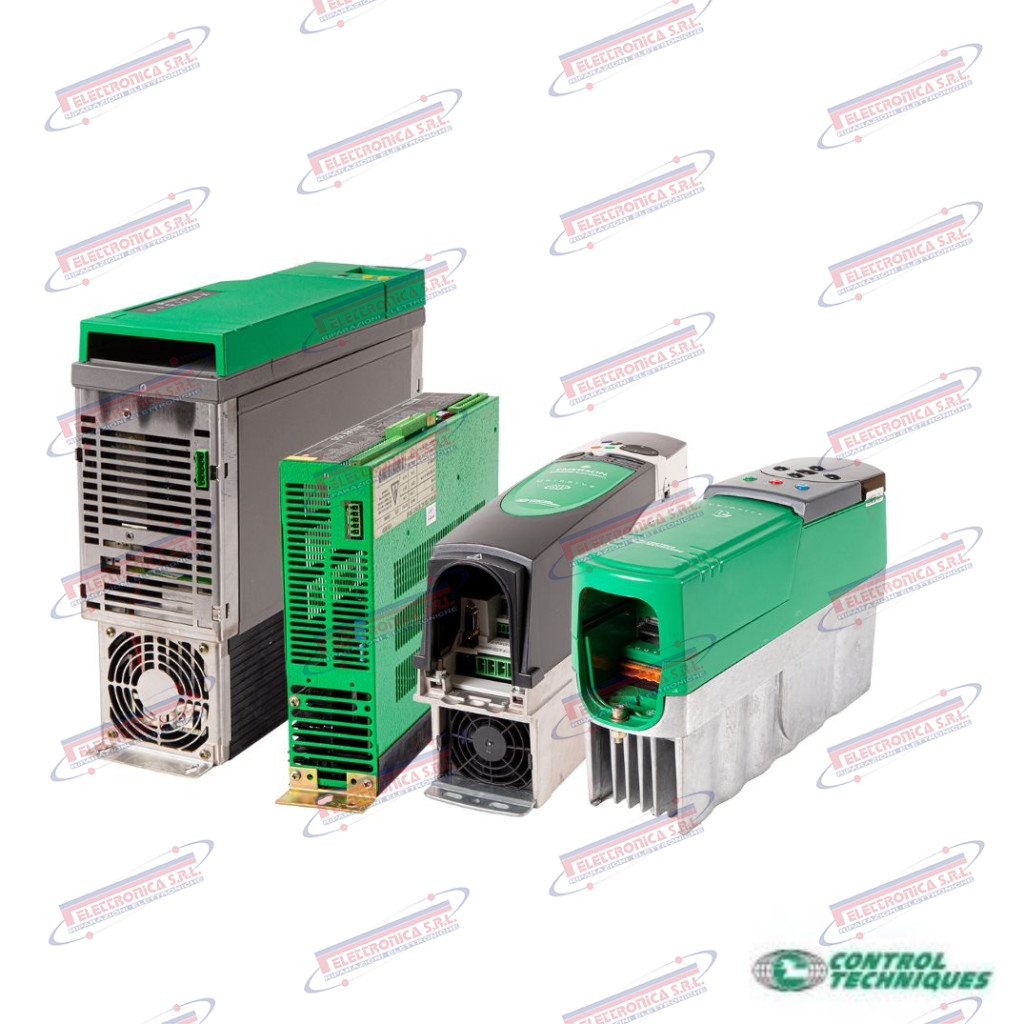
Servo Drive Digitax – CONTROL TECHNIQUES DBE 420
Il DBE 420 è un servo drive digitale AC (“Digitax AC Digital Servo Drive”) prodotto da Control Techniques, appartenente alla famiglia DIGITAX per la gestione di servomotori brushless AC in applicazioni di motion control e macchine utensili CNC. Il componente funge da servoamplificatore digitale ad anello chiuso: regola velocità, coppia e posizione interfacciandosi con il controllore CNC tramite bus di campo e retroazione encoder. La denominazione DBE 420 identifica la taglia e la variante nel catalogo della serie; il prodotto può presentarsi in più revisioni hardware e firmware.
Il servo drive DIGITAX DBE 420 è il regolatore elettronico che chiude gli anelli di corrente, velocità e posizione sull’asse servomotore: interpreta in tempo reale i riferimenti del CNC e compensa le variazioni di carico, mantenendo precisione e dinamica dell’asse durante la lavorazione. Un guasto al drive rende l’asse controllato completamente inoperativo, bloccando la produzione; la perdita del controllo d’anello può causare collisioni meccaniche o scarti dimensionali nel pezzo.
Control Techniques è un costruttore britannico leader mondiale nel campo degli azionamenti a velocità variabile e dei servoazionamenti, fondato nel 1973 a Newtown (Galles, UK). Acquisita da Emerson Electric nel 1990 e successivamente da Nidec Corporation nel 2017, produce le famiglie Unidrive, Commander e DIGITAX per servomotori. I prodotti della serie DIGITAX DBE sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo drive digitale AC (AC Digital Servo Drive) – serie DIGITAX |
| Codice | DBE 420 (DBE420) |
| Marca | Control Techniques (Nidec – legacy) |
| Applicazione nota | Macchine utensili CNC, robotica e automazione industriale con servomotori brushless AC |
| Funzione | Controllo digitale ad anello chiuso di velocità, coppia e posizione su servomotore brushless AC |
| Tensione ingresso | 200–240 V CA trifase |
| Corrente nominale uscita | ~4 A nominale |
| Retroazione | Encoder incrementale/assoluto dal servomotore |
| Interfacce | Connettori multipolari; interfaccia seriale RS-232/RS-485 |
| Peso | ~1,5–3,0 kg |
| Dimensioni | ~200–300 × 80–120 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
DB 420 NP
Tipologia:
Senza Categoria
Marca:
CONTROL TECHNIQUES
Servizi
Riparazione
Vendita ricondizionato
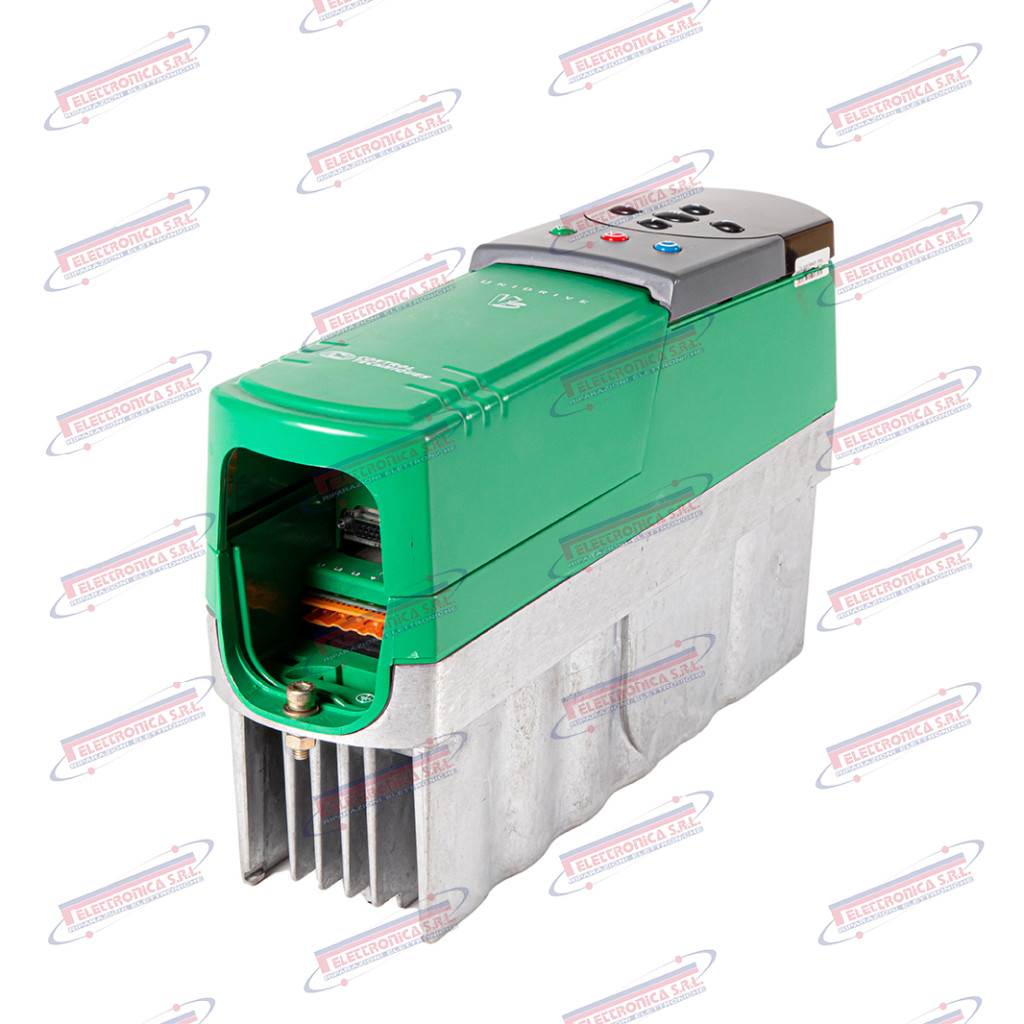
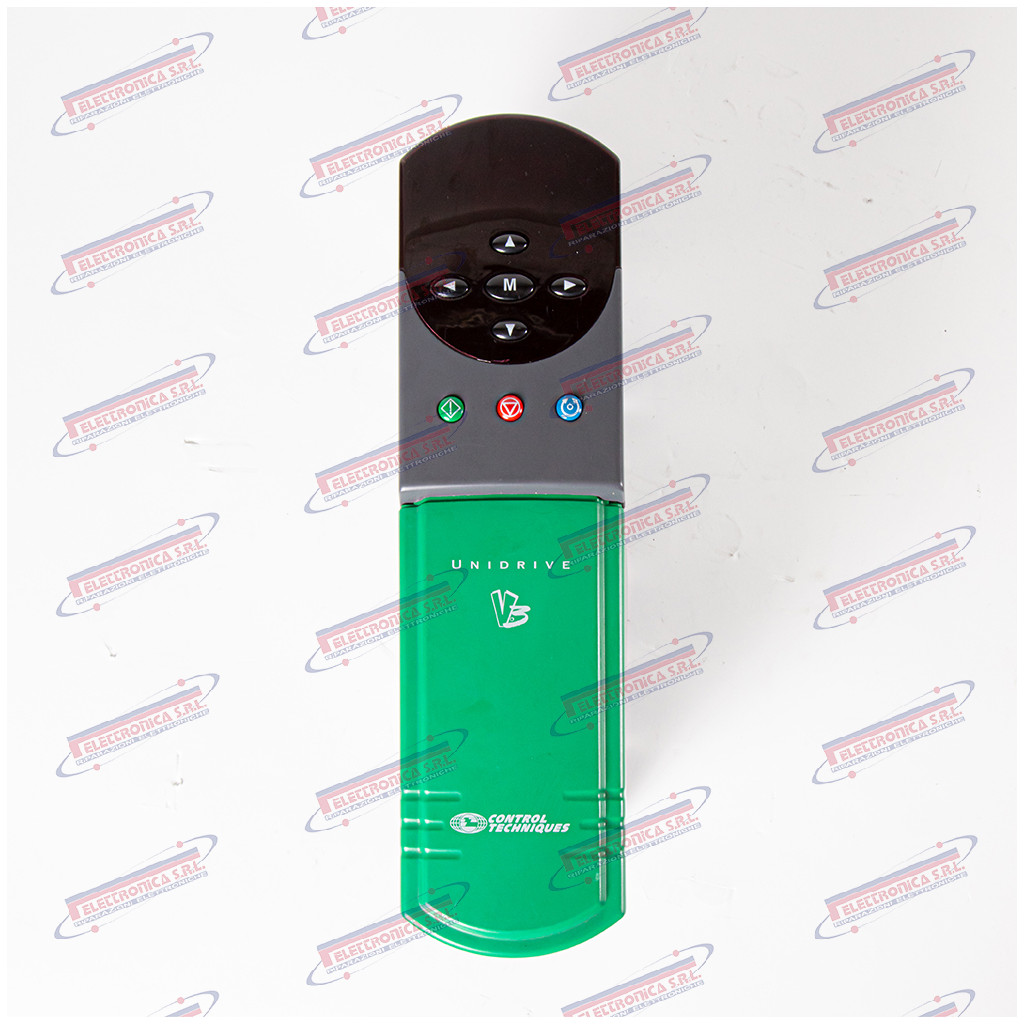
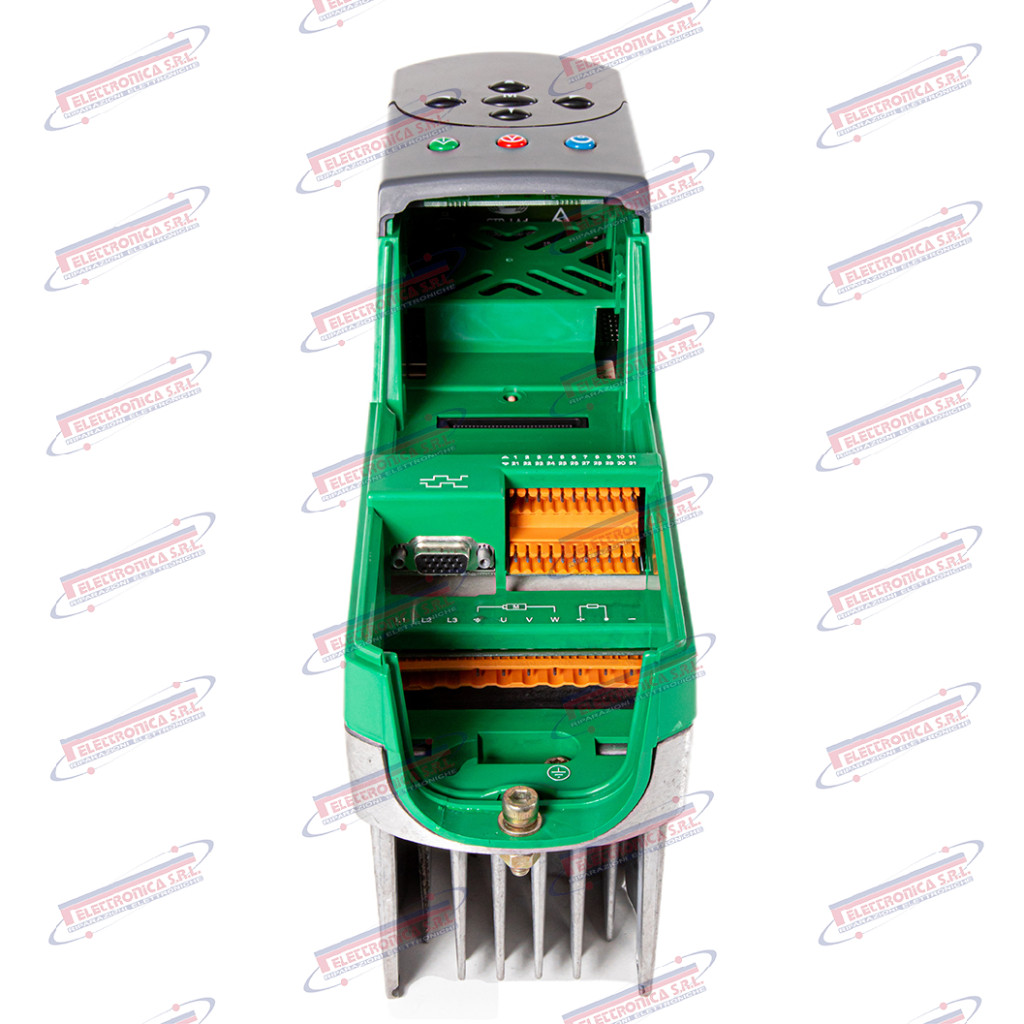
Azionamento DC – CONTROL TECHNIQUES DB 420 NP
Il DB 420 NP è un azionamento per motore in corrente continua (“DC Motor Drive”) prodotto da Control Techniques, appartenente alla serie DB della gamma di azionamenti industriali del costruttore gallese. Il codice identifica un’unità di controllo e potenza per motori DC destinata ad applicazioni di motion control industriale; la designazione NP indica una specifica variante costruttiva (tipicamente “Non-Plug-in” o configurazione senza modulo opzionale rimovibile). L’azionamento gestisce gli anelli di regolazione di velocità e coppia, interfacciandosi con il bus di controllo del sistema CNC e con la retroazione tachimetrica o encoder del motore. Il prodotto è documentato su macchine utensili CNC, linee di produzione automatizzate e sistemi a controllo numerico che impiegano motori in corrente continua per assi o mandrino.
L’azionamento DC è il nucleo del sistema di controllo motore: riceve il riferimento di velocità o coppia dal controllo numerico, regola la tensione e la corrente sull’armatura del motore e chiude l’anello di retroazione garantendo il profilo di moto richiesto con precisione e stabilità. Un guasto all’azionamento rende il motore controllato completamente ingovernabile, provocando l’arresto immediato del processo produttivo e il rischio concreto di danni meccanici agli organi in movimento; la disponibilità di un’unità di ricambio è pertanto critica per contenere i fermi macchina non programmati.
Control Techniques, fondata nel 1961 a Newtown (Galles, UK), è uno dei principali costruttori mondiali di azionamenti a velocità variabile per motori AC e DC, servo drive e sistemi di motion control (famiglie Mentor, Unidrive, Commander, Digitax, Epsilon). Acquisita da Emerson Electric nel 1992 e successivamente da Nidec Corporation nel 2017, opera tuttora come brand indipendente all’interno del gruppo. I prodotti della serie DB sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento DC per motore in corrente continua (DC Motor Drive) |
| Codice | DB 420 NP (DB420NP) |
| Marca | Control Techniques (Nidec Group) |
| Applicazione nota | Macchine utensili CNC, linee di produzione automatizzate, sistemi motion control con motori DC (asse / mandrino) |
| Funzione | Controllo velocità e coppia motore DC; regolazione tensione e corrente d’armatura in anello chiuso |
| Tensione di ingresso | ~380–480 V AC trifase |
| Corrente / Potenza uscita | Da verificare su datasheet originale |
| Retroazione | Tachimetrica analogica e/o encoder incrementale (tipico serie DB) |
| Ingresso riferimento | Analogico ±10 V (tipico) e/o interfaccia seriale |
| Interfacce / Connettori | Morsettiere di segnale e potenza, connettori encoder/tachimetrica, bus di comunicazione (tipico) |
| Variante costruttiva | NP — Non-Plug-in / variante senza modulo opzionale (da confermare su datasheet) |
| Peso | ~2–8 kg |
| Dimensioni | ~200–400 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
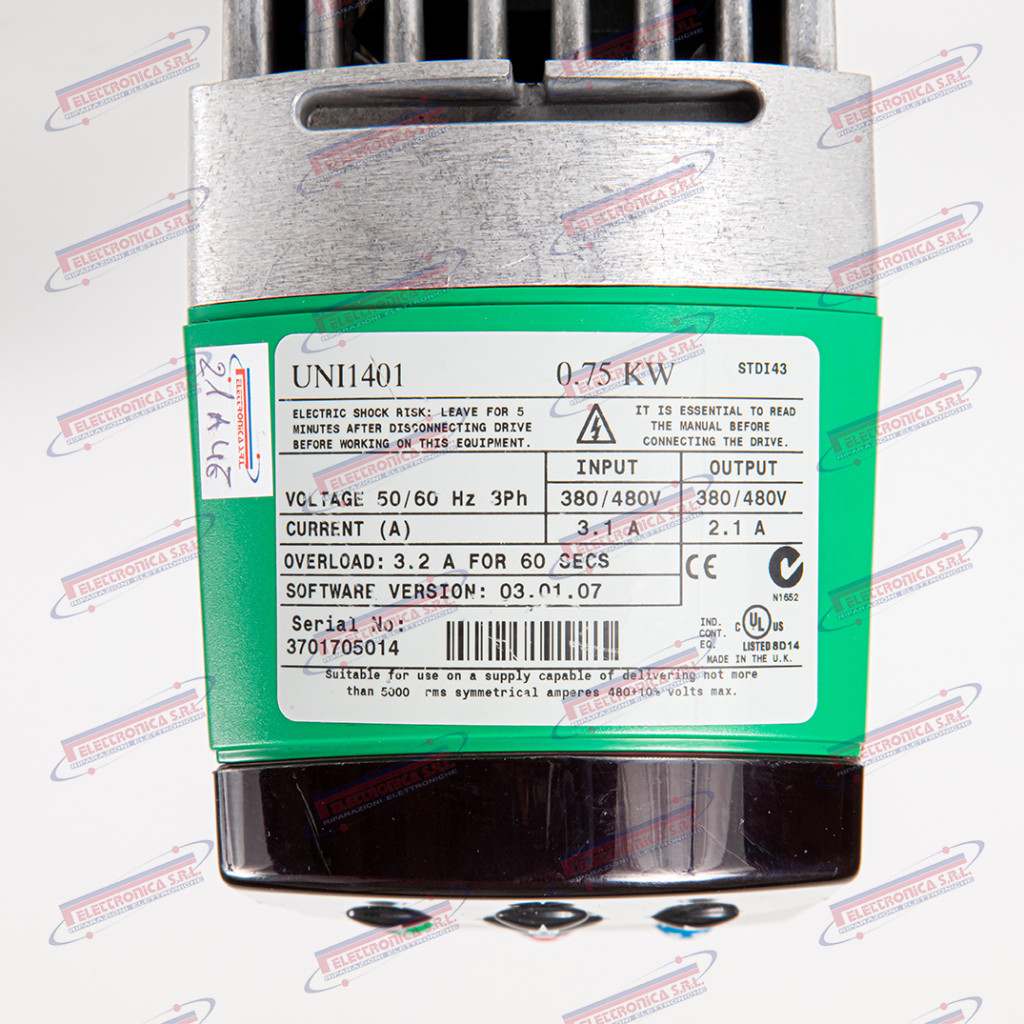
Codice prodotto:
UNI1401
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Riparazione
Azionamento AC a velocità variabile Unidrive – CONTROL TECHNIQUES UNI1401
Il UNI1401 è un azionamento CA a velocità variabile (“AC Variable Speed Drive”) della serie Unidrive Classic di Control Techniques. Destinato al controllo di motori asincroni trifase, il drive supporta sia la modalità open-loop (V/f) sia la modalità closed-loop a orientamento di campo (flux vector), con ingresso trifase 380–480 V AC e potenza nominale di circa 1,5 kW. Il modulo supporta retroazione da encoder per applicazioni ad alta precisione di velocità e coppia.
L’azionamento Unidrive regola velocità e coppia del motore CA modulando tensione e frequenza di uscita tramite tecnica PWM: garantisce avviamenti dolci, frenatura rigenerativa controllata e stabilità di velocità anche a carico variabile. In caso di guasto l’asse o il mandrino motorizzato perde completamente il controllo, rendendo la macchina inutilizzabile fino alla sostituzione o riparazione dell’azionamento.
Control Techniques è un costruttore britannico fondato nel 1968, specializzato in azionamenti a velocità variabile e servoazionamenti per l’automazione industriale. Acquisita da Emerson Electric nel 1994 e successivamente da Nidec Corporation nel 2017, opera oggi come Nidec Industrial Solutions. La serie Unidrive Classic è legacy / fuori produzione, sostituita dalle generazioni Unidrive SP e Unidrive M.
Dati tecnici principali
| Tipo | Azionamento CA a velocità variabile (AC Variable Speed Drive) |
| Codice | UNI1401 |
| Marca | Control Techniques (Nidec Industrial Solutions) |
| Serie | Unidrive Classic |
| Applicazione nota | Controllo motori asincroni in macchine CNC, centri di lavoro e automazione industriale generale |
| Funzione | Regolazione velocità e coppia motore CA trifase – modalità V/f e flux vector |
| Tensione ingresso | 3~ 380–480 V AC, 50/60 Hz |
| Potenza nominale | ~1,5 kW |
| Corrente uscita | ~4,1 A |
| Interfacce | I/O digitali e analogici, seriale RS-485, morsettiera di potenza e controllo |
| Peso | ~2–4 kg |
| Dimensioni | ~180–280 mm H × 100–160 mm L |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
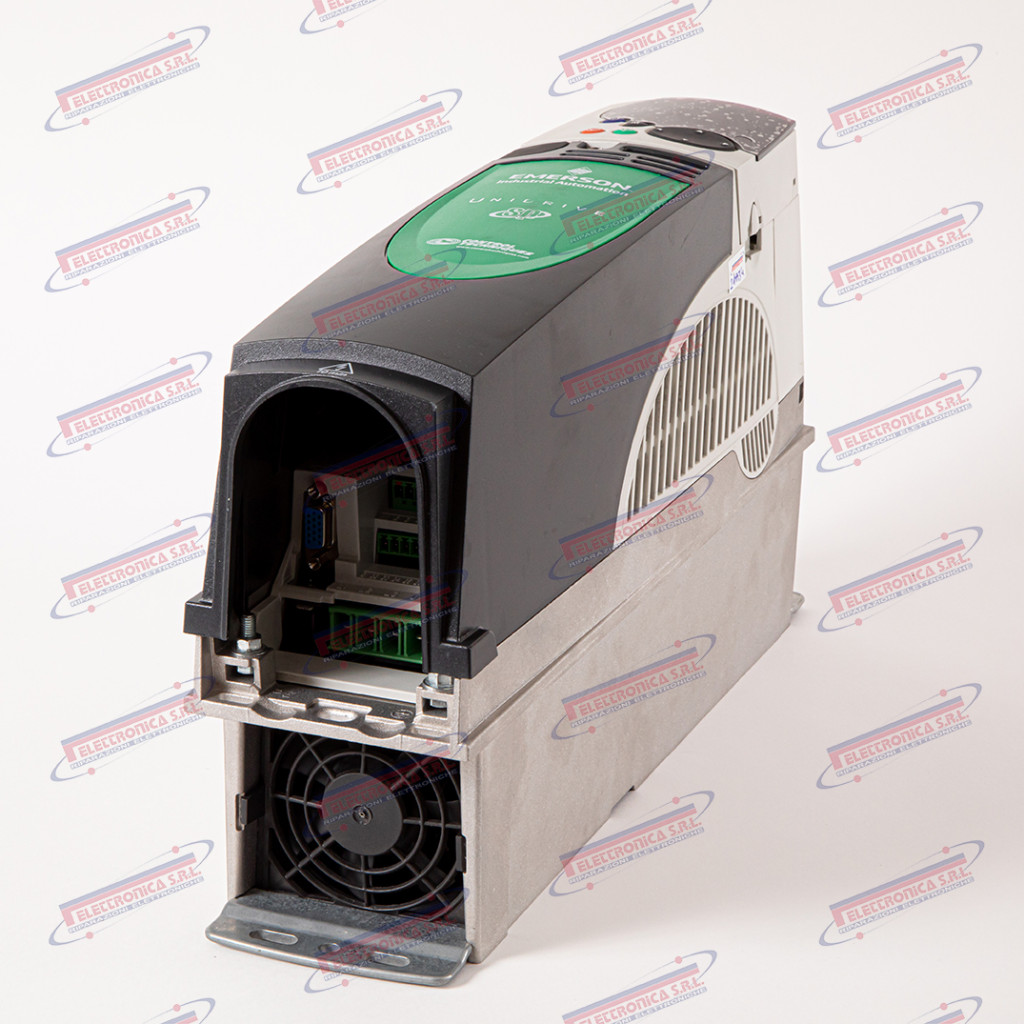
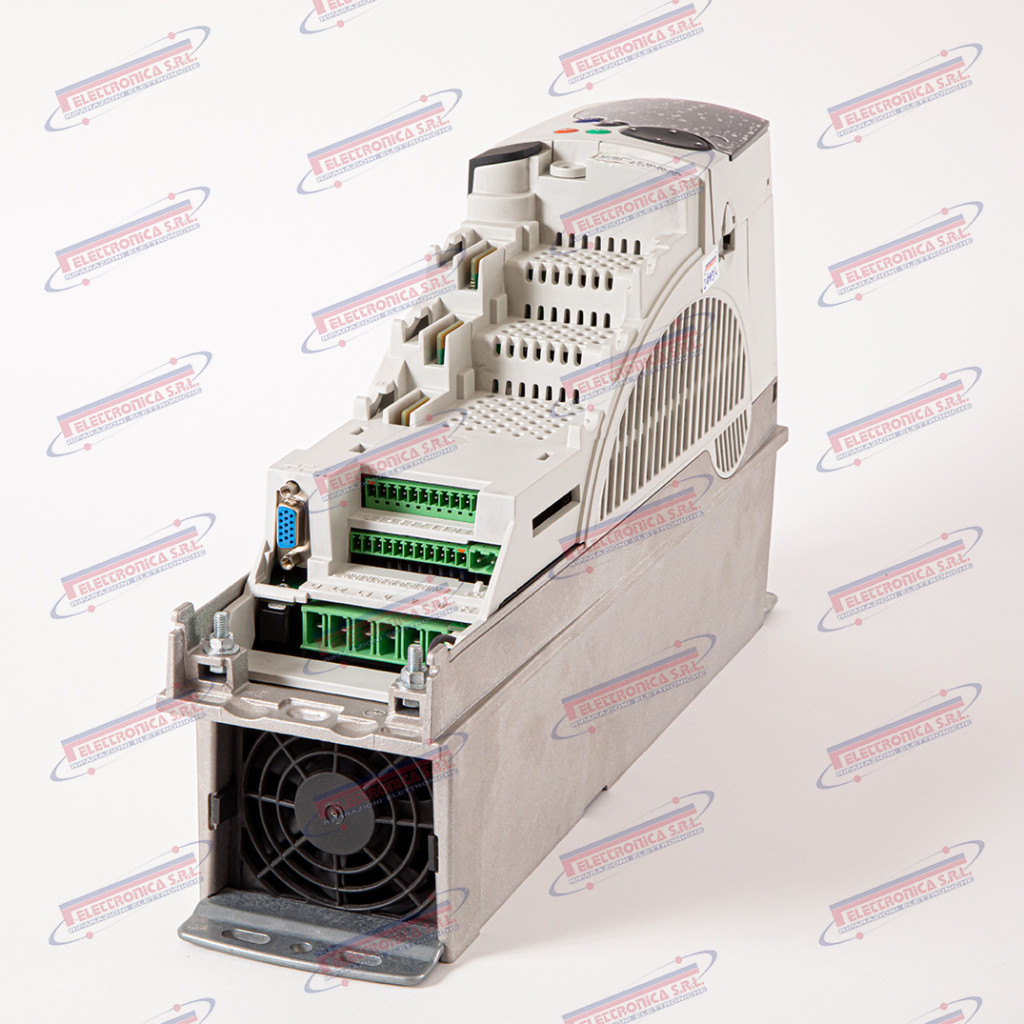
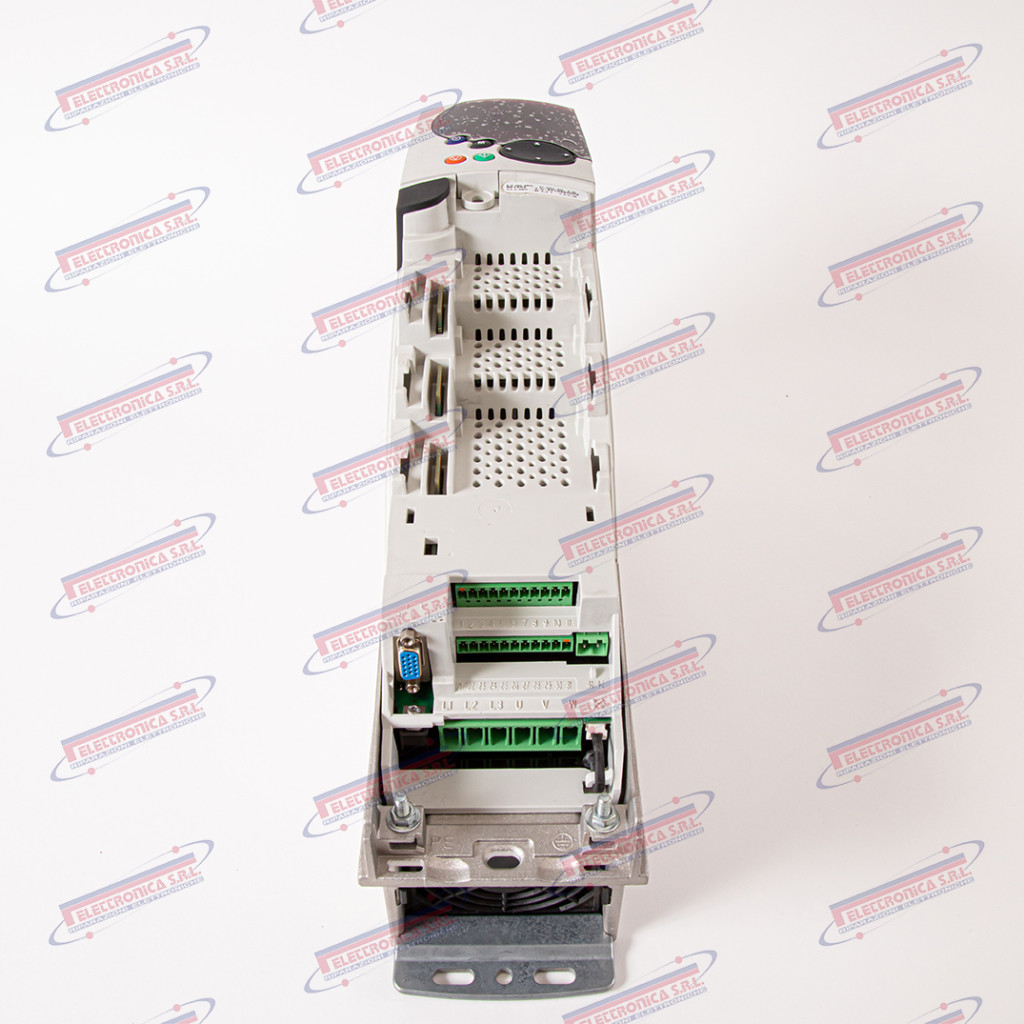
Codice prodotto:
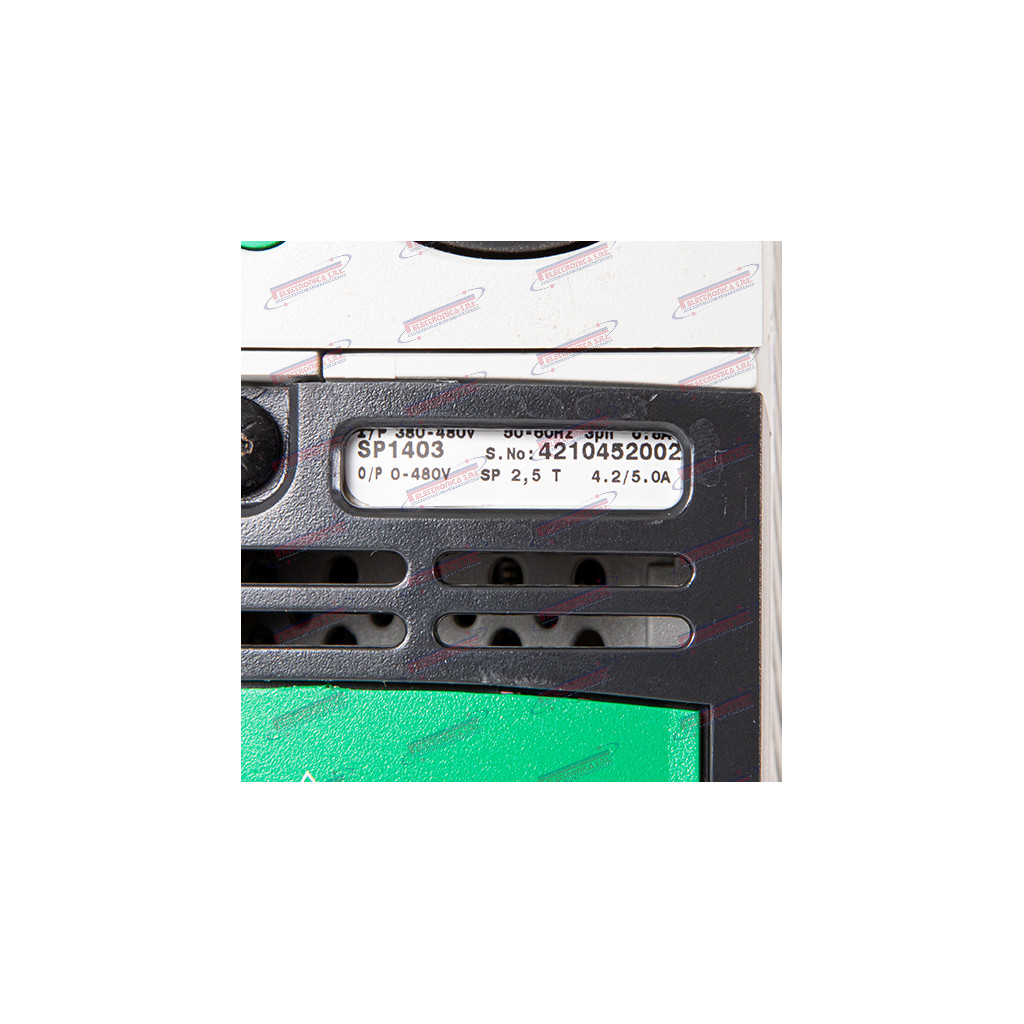
SP1403
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento a velocità variabile – CONTROL TECHNIQUES SP1403
L’SP1403 è un azionamento a velocità variabile (“Variable Speed Drive / Servo Drive”) della famiglia Unidrive SP prodotto da Control Techniques, documentato nell’impiego su macchine utensili CNC, centri di lavoro e sistemi di automazione industriale che richiedono il controllo preciso di motori asincroni o sincroni. La serie Unidrive SP (“Universal Drive”) supporta modalità open-loop, RFC (Rotor Flux Control) e servo con retroazione encoder, gestendo l’intera catena di regolazione velocità/coppia dallo stadio raddrizzatore DC-bus fino all’uscita inverter IGBT. L’unità integra protezioni di cortocircuito, sovratemperatura e sovratensione, ed è espandibile tramite schede opzionali per comunicazione fieldbus e ingressi encoder avanzati.
L’azionamento è l’elemento che trasforma l’energia elettrica di rete in tensione e frequenza variabili adeguate al motore, consentendo il controllo preciso di velocità e coppia durante tutte le fasi di lavorazione. Su un centro di lavoro CNC il suo guasto blocca il mandrino o l’asse controllato, rendendo la macchina completamente inutilizzabile; il ripristino richiede la sostituzione del drive e la riconfigurazione dei parametri di regolazione (guadagni, rampe, limiti di corrente) per recuperare le prestazioni originali della macchina.
Control Techniques, fondata nel 1968 in Galles (UK), è uno dei principali costruttori mondiali di azionamenti a velocità variabile per motori AC e DC; la gamma Unidrive è diventata un riferimento nell’industria manifatturiera globale. Acquisita da Emerson Electric e successivamente da Nidec Corporation nel 2017, i prodotti sono oggi commercializzati sotto il marchio Nidec | Control Techniques. La serie Unidrive SP è stata superata dalla serie Unidrive M ed è da considerarsi legacy / fuori produzione: disponibile principalmente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento a velocità variabile / Servo drive (Unidrive SP) |
| Codice | SP1403 |
| Marca | Control Techniques (Nidec | Control Techniques) |
| Famiglia prodotto | Unidrive SP |
| Applicazione nota | Macchine utensili CNC, centri di lavoro, sistemi di automazione industriale |
| Funzione | Controllo velocità e coppia motore AC/servo; modalità open-loop, RFC (Rotor Flux Control), servo |
| Tensione ingresso | 380–480 V AC trifase, 50/60 Hz |
| Corrente uscita nominale | Da verificare su targhetta — ~14 A |
| Potenza motore nominale | ~4–7,5 kW |
| Retroazione | Encoder incrementale / resolver / tachimetrica (tramite moduli opzionali) |
| Interfacce | RS485, Modbus RTU; slot schede opzionali fieldbus (Profibus, CANopen, DeviceNet); morsettiera controllo analogica/digitale |
| Peso | ~2–5 kg |
| Dimensioni | ~170–280 × 90–130 × 180–230 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
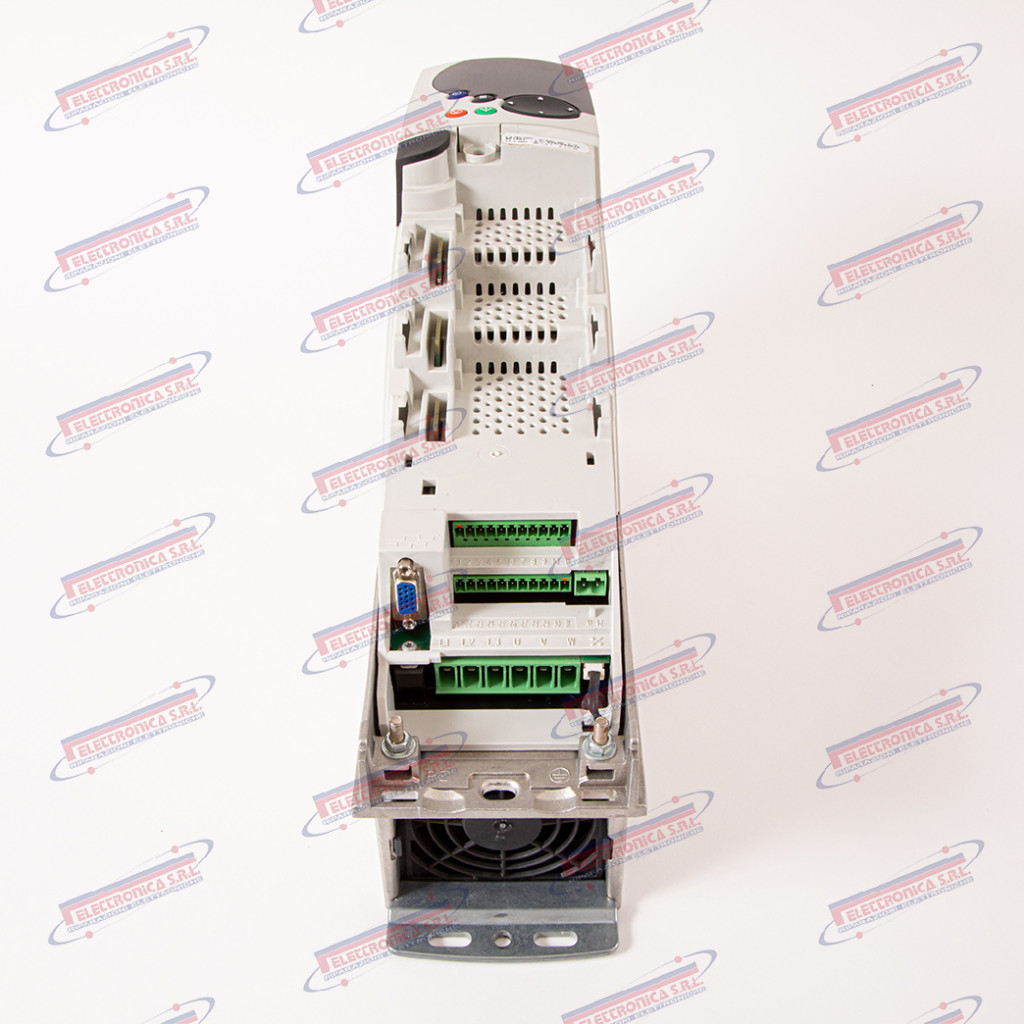
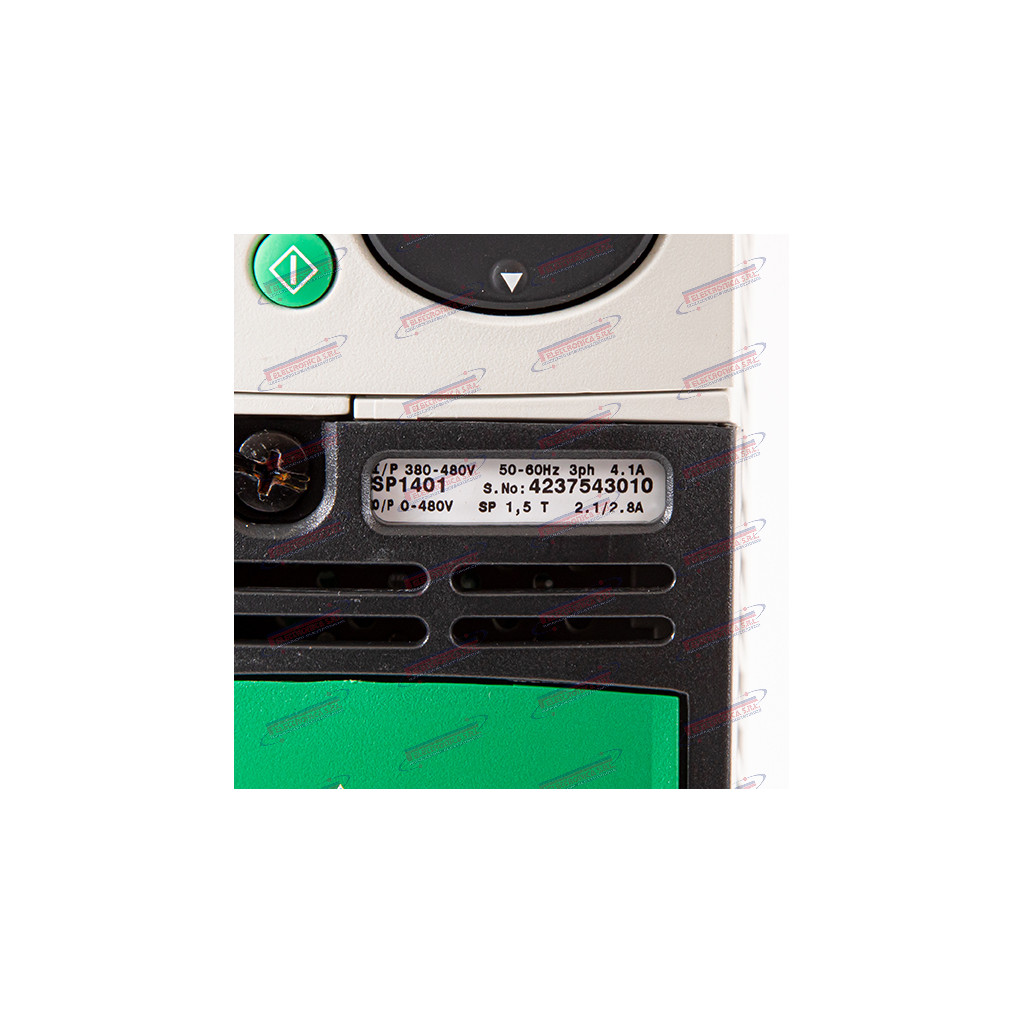
Codice prodotto:
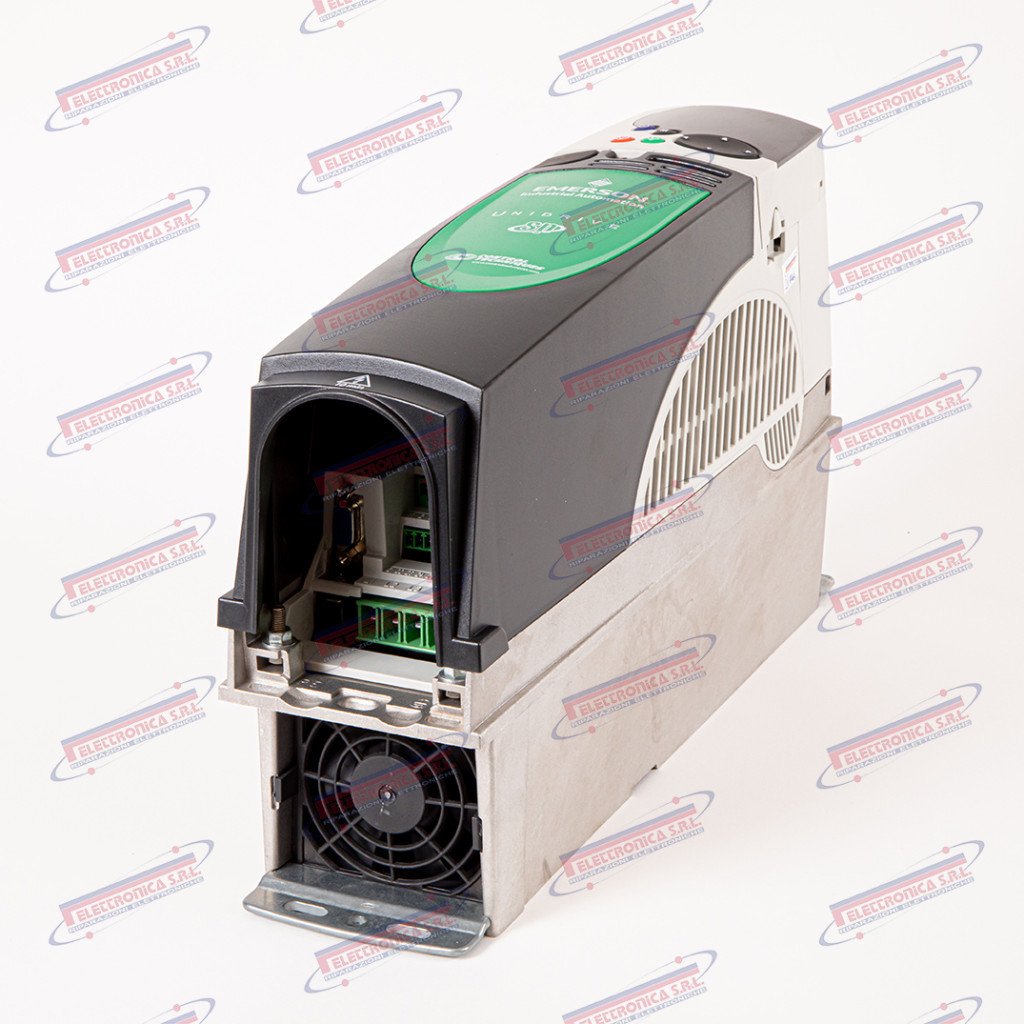
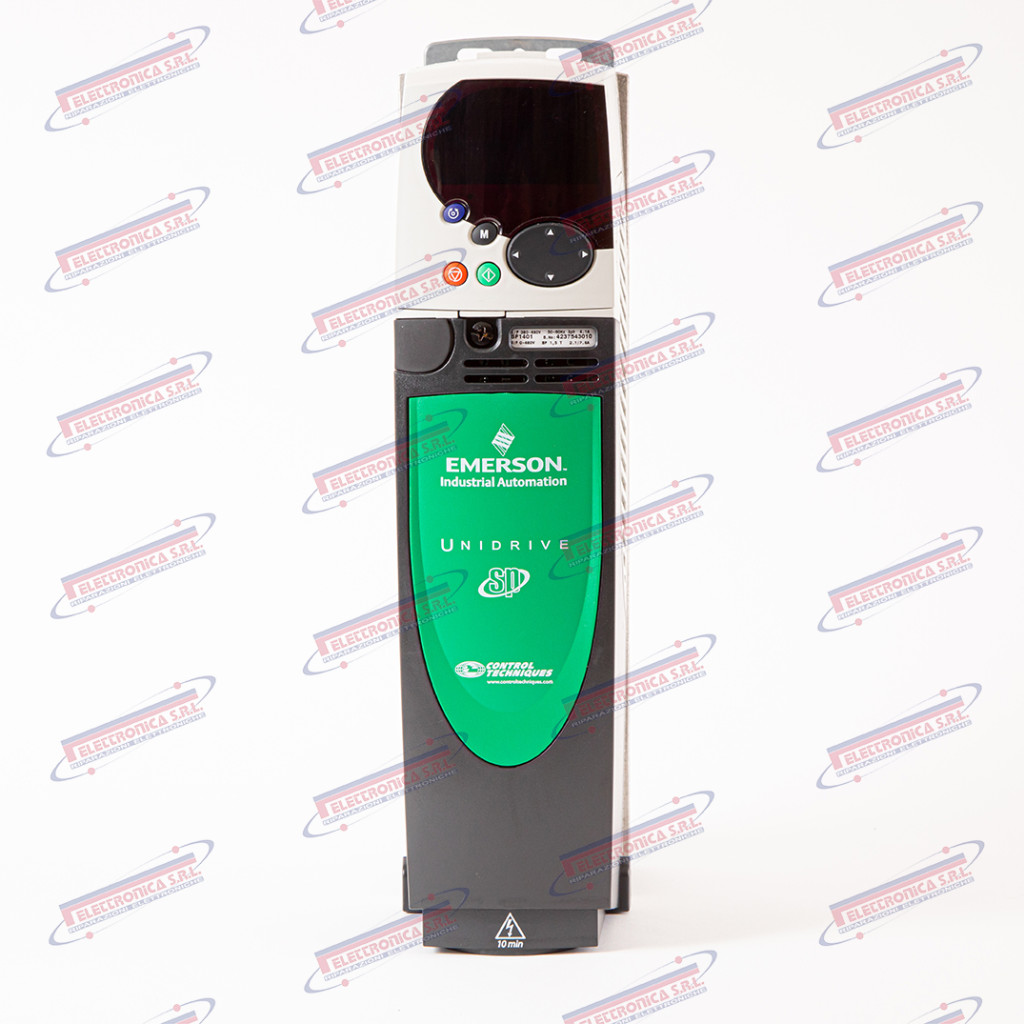
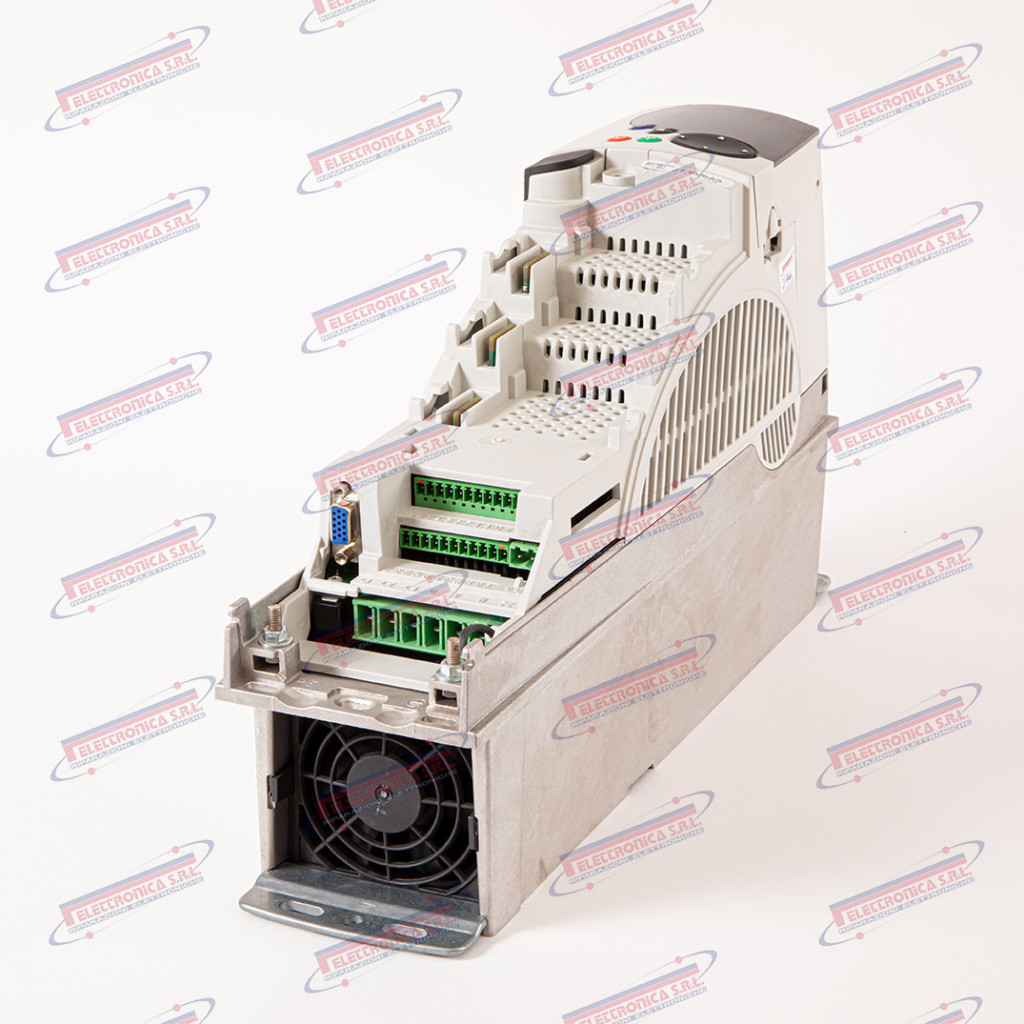
SP1401
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento CA a velocità variabile – CONTROL TECHNIQUES SP1401
Il SP1401 è un azionamento elettronico a frequenza variabile (“AC Variable Speed Drive”) prodotto da Control Techniques, appartenente alla famiglia Commander SP. Progettato per il controllo di velocità di motori asincroni trifase, trova applicazione in macchine utensili CNC, sistemi di movimentazione e automazione industriale. L’unità integra la logica di controllo V/f e vettoriale sensorless, le protezioni elettroniche (sovratemperatura, sovracorrente, sottotensione) e l’interfaccia di comunicazione seriale. Poiché il codice alternativo coincide con il codice articolo, il componente è identificato univocamente come SP1401.
L’azionamento SP1401 converte la tensione di rete in tensione e frequenza variabili tramite modulazione PWM, consentendo il controllo preciso della velocità del motore AC in funzione del riferimento fornito dal CNC. È il componente che rende possibile la regolazione continua della velocità di avanzamento o del mandrino: senza di esso il motore opererebbe esclusivamente a velocità fissa di rete, rendendo impossibile qualsiasi lavorazione controllata. Un guasto all’azionamento comporta l’arresto immediato dell’asse o del mandrino interessato, con conseguente fermo macchina.
Control Techniques è un costruttore britannico fondato nel 1973, leader mondiale negli azionamenti a velocità variabile e nei servoazionamenti (gamme Unidrive, Commander, Mentor, Digitax). Acquisita da Emerson Electric nel 2004 e successivamente da Nidec Corporation nel 2017, opera oggi sotto il marchio Nidec. La gamma Commander SP è legacy / fuori produzione: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento CA a frequenza variabile (AC Variable Speed Drive / Inverter) |
| Codice | SP1401 |
| Marca | Control Techniques (Nidec – famiglia Commander SP, legacy) |
| Applicazione nota | Macchine utensili CNC, automazione industriale, sistemi di movimentazione |
| Funzione | Controllo velocità motore asincrono AC tramite modulazione PWM |
| Tensione di ingresso | ~200–480 V AC, monofase / trifase |
| Potenza nominale | ~0,37–2,2 kW |
| Frequenza di uscita | 0–400 Hz (tipico Commander SP) |
| Modalità di controllo | V/f, vettoriale sensorless (open-loop vector) |
| Interfacce / comunicazione | Morsettiera analogica e digitale; RS485 (tipico Commander SP) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
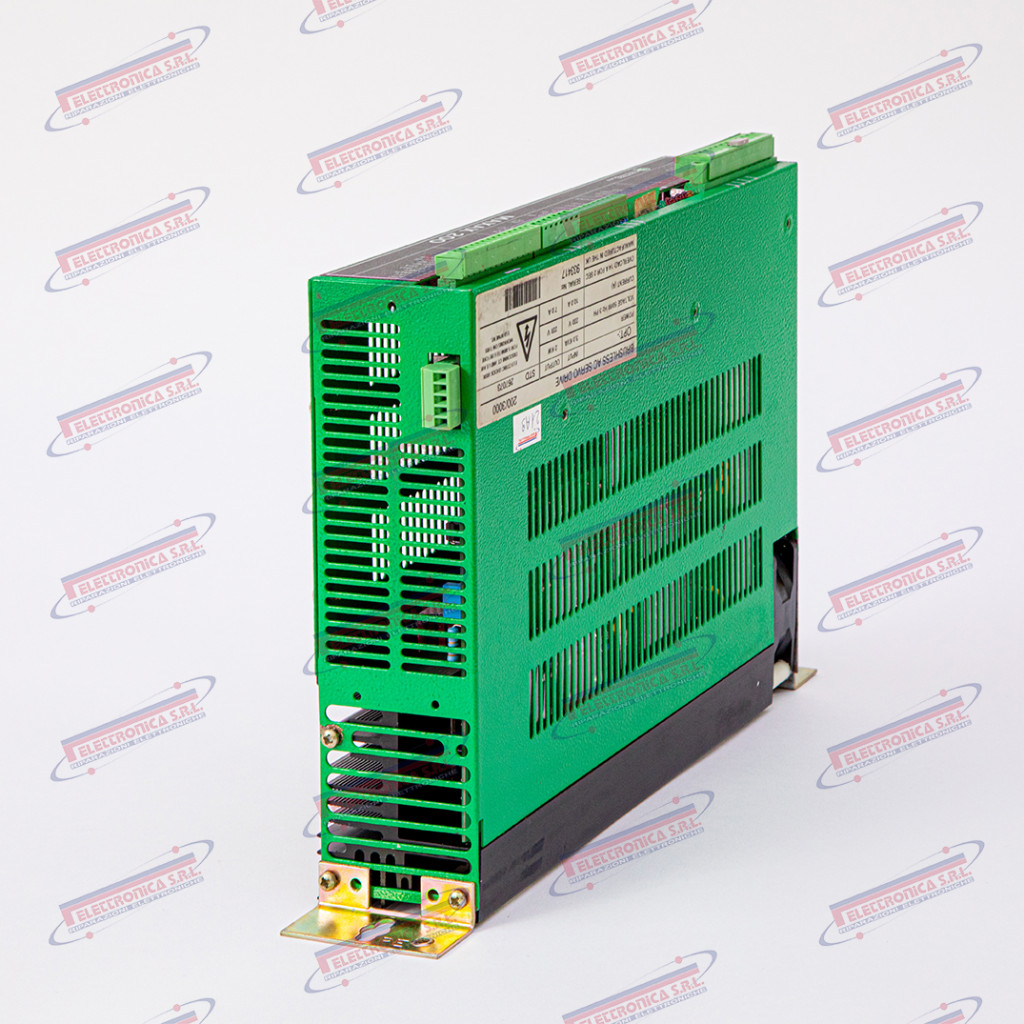
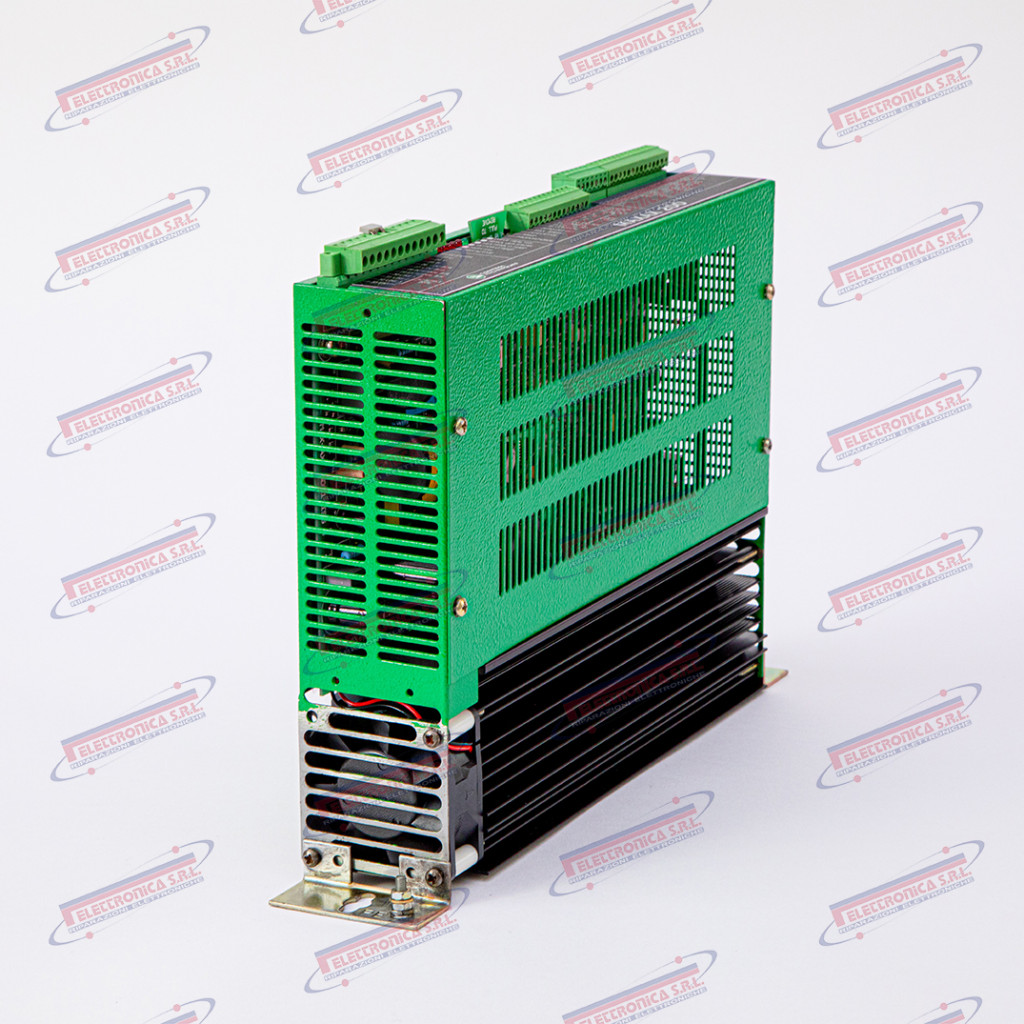
Codice prodotto:
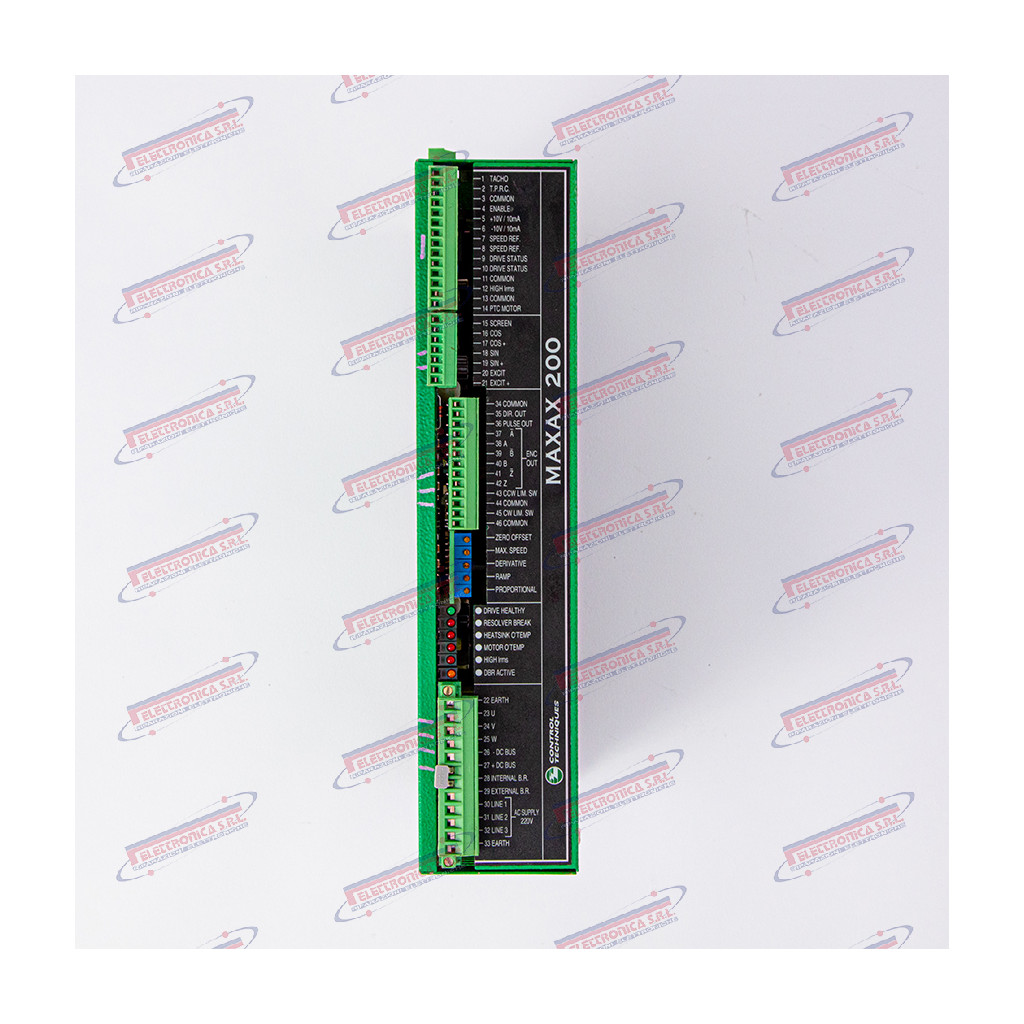
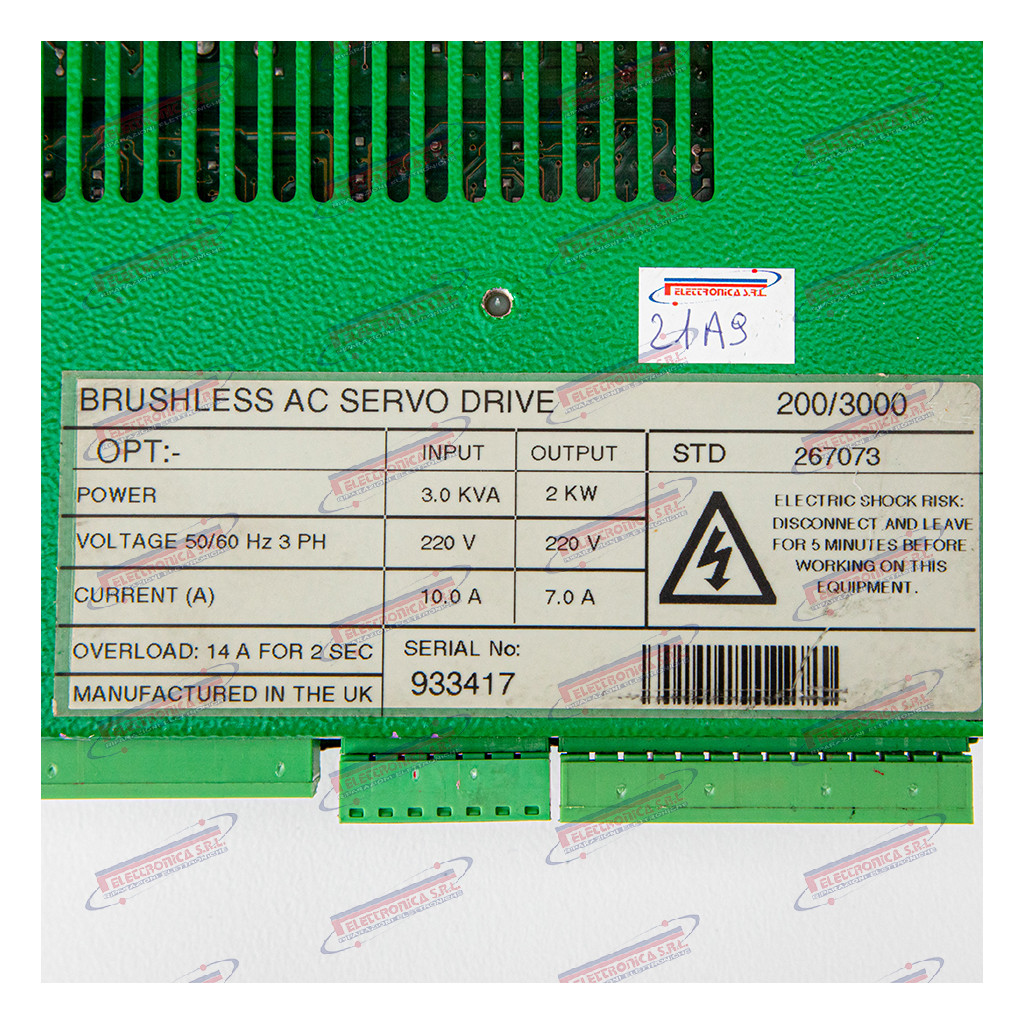
MAXAX 200/3000
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Azionamento servo asse – CONTROL TECHNIQUES MAXAX 200/3000
Il MAXAX 200/3000 è un azionamento servo per asse (“Axis Servo Drive”) prodotto da Control Techniques, appartenente alla famiglia MAXAX, serie dedicata al controllo di assi in applicazioni di motion control per macchine utensili CNC. Il codice identifica un modulo compatto in grado di pilotare motori servo (brushless AC o DC) per assi di posizionamento e lavorazione, con classe di tensione e velocità di riferimento codificate nella denominazione di prodotto. Il modulo gestisce gli anelli di corrente e di velocità dell’asse, interfacciandosi con il controllore CNC tramite riferimento analogico e segnali di retroazione encoder. Possono esistere revisioni hardware e varianti di configurazione firmware.
L’azionamento servo asse è il regolatore di potenza che converte i riferimenti di posizione o velocità emessi dal CNC in correnti di controllo precise per il motore dell’asse: garantisce risposta dinamica elevata, rigidità di posizione e protezione del motore durante le lavorazioni. In caso di guasto, l’asse diventa incontrollabile o viene bloccato in sicurezza, rendendo la macchina completamente inutilizzabile e causando l’arresto della produzione.
Control Techniques è un costruttore britannico fondato nel 1973 a Newtown (Galles), specializzato in azionamenti AC, DC e servo ad alte prestazioni per l’automazione industriale; nel 1992 è stata acquisita da Emerson Electric e successivamente, nel 2017, da Nidec Corporation, operando oggi con il marchio Nidec Control Techniques. I prodotti della famiglia MAXAX sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo per asse (Axis Servo Drive) |
| Codice | MAXAX 200/3000 (MAXAX2003000) |
| Marca | Control Techniques (Nidec / Emerson legacy) |
| Applicazione nota | Macchine utensili CNC con assi servo (fresatrici, torni, centri di lavoro) |
| Funzione | Regolazione corrente e velocità motore servo asse |
| Tensione nominale | ~200 V (classe tensione nominale) |
| Velocità massima | ~3000 rpm (riferimento nominale) |
| Ingresso riferimento | Riferimento analogico ±10 V (tipico) |
| Retroazione | Encoder incrementale / resolver (tipico per assi CNC) |
| Interfacce | Connettori multipolari; I/O digitali enable/fault; eventuale bus di campo |
| Peso | ~1–3 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
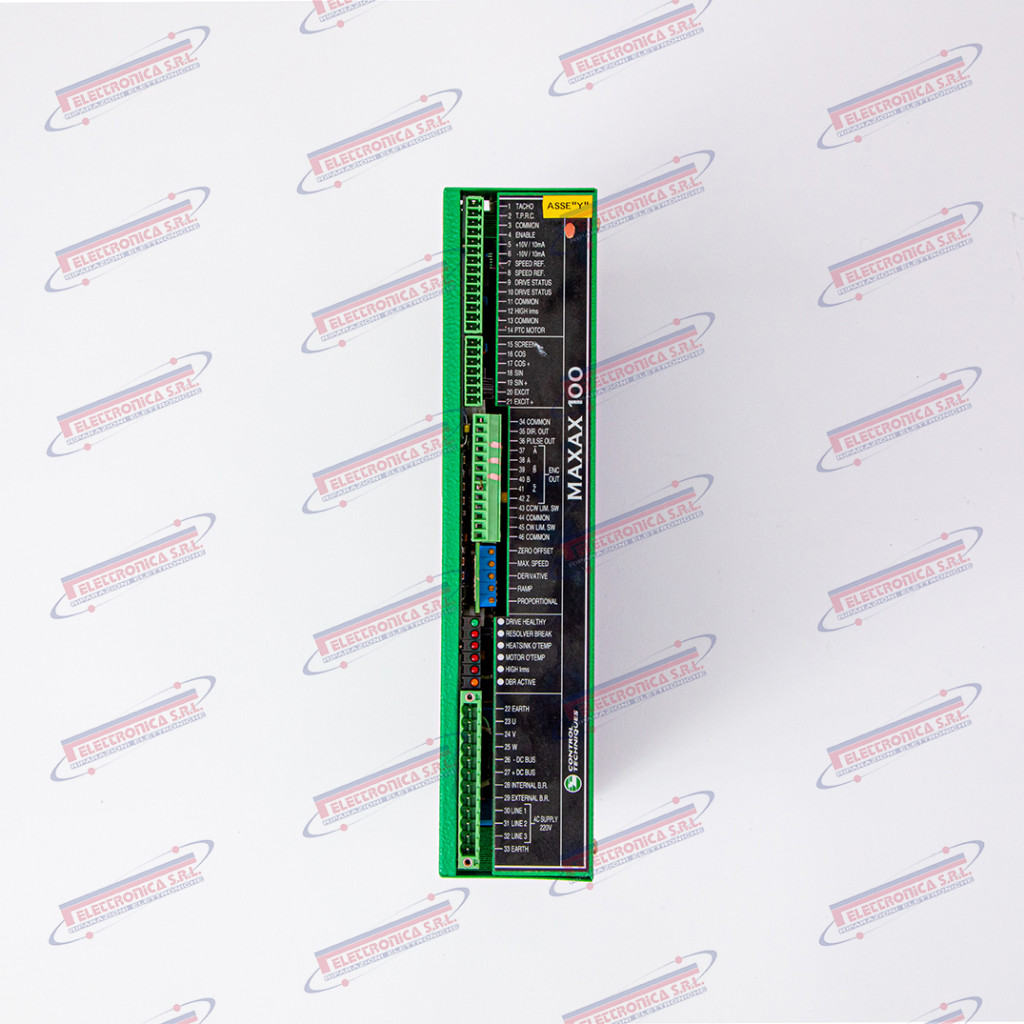
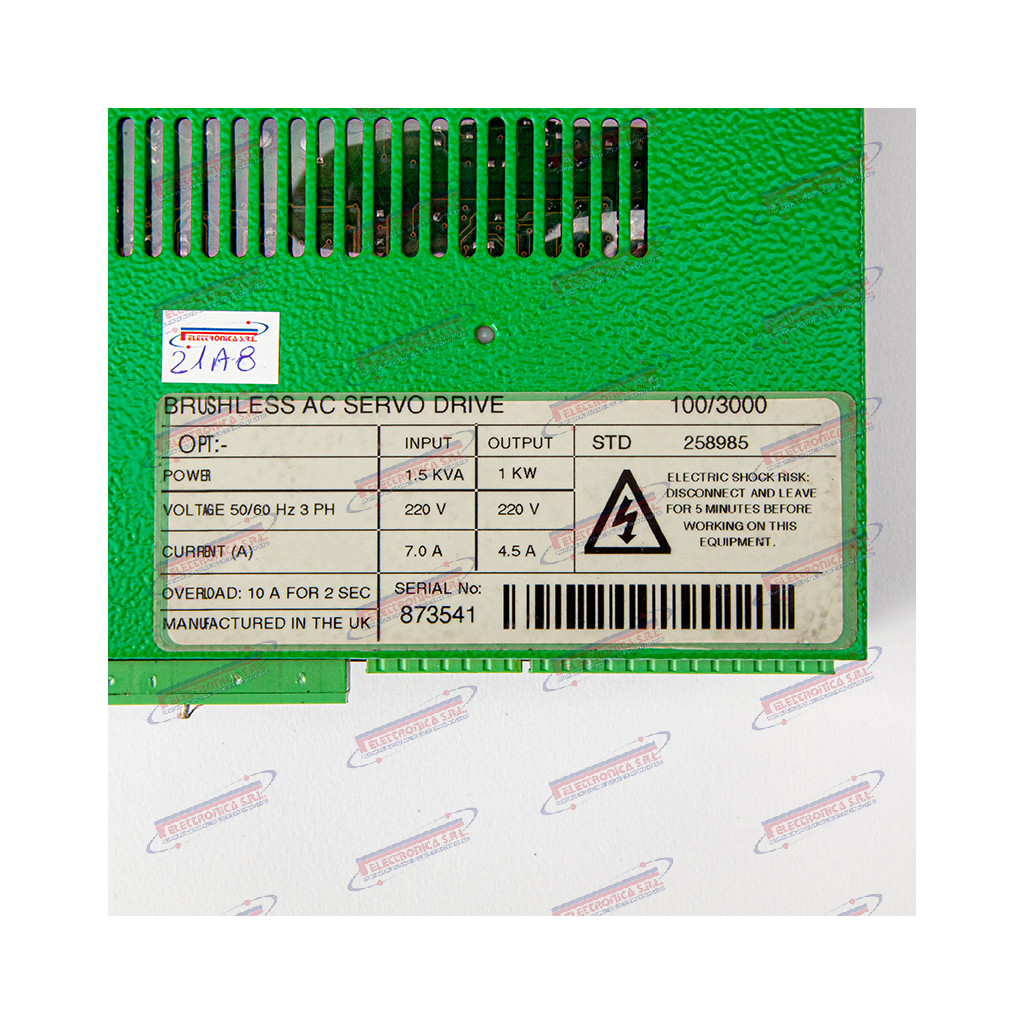
Codice prodotto:
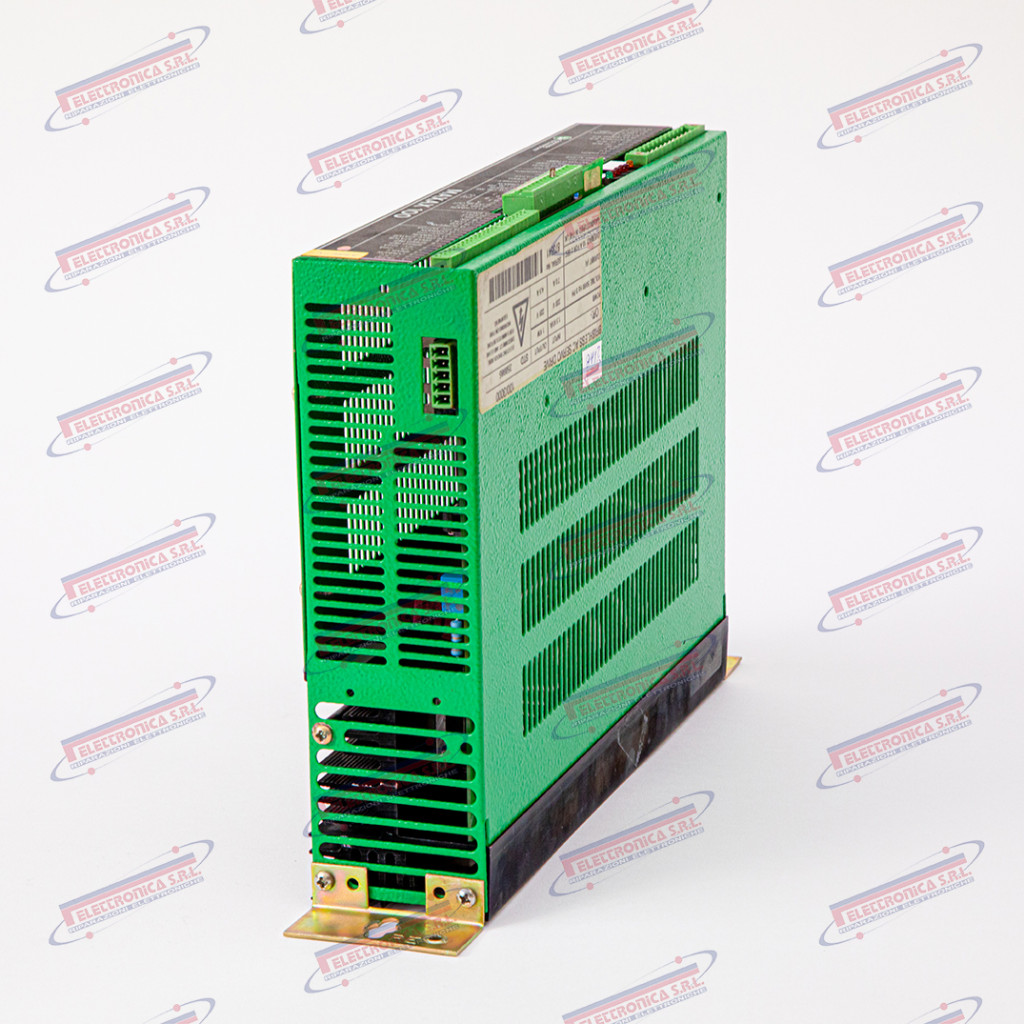
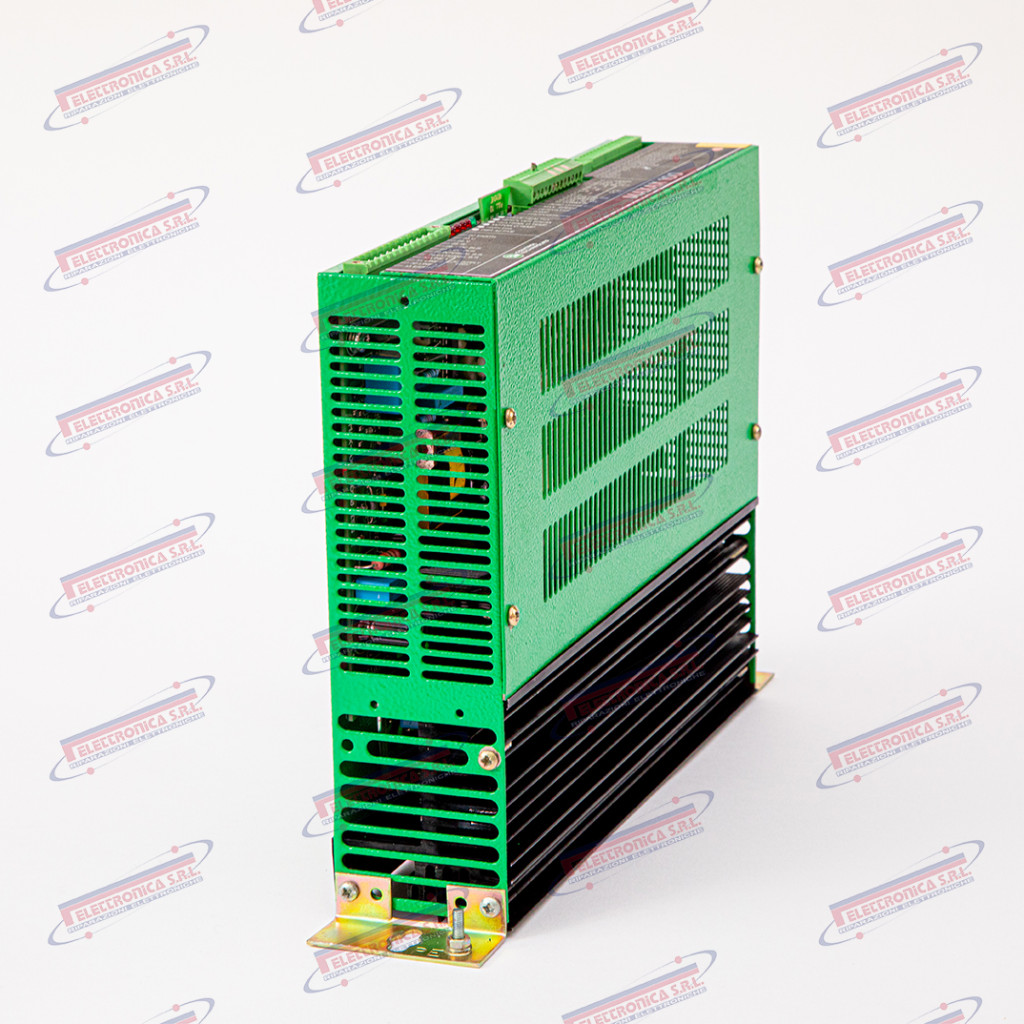
MAXAX 100/3000
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Azionamento servo asse – CONTROL TECHNIQUES MAXAX 100/3000
Il MAXAX 100/3000 è un azionamento servo asse (“Servo Axis Drive”) realizzato da Control Techniques, appartenente alla famiglia MAXAX della piattaforma di controllo multi-asse MAX. La sigla MAXAX identifica il modulo come azionamento d’asse (AX = axis) integrato nel sistema MAX; i parametri caratteristici del modello indicano una classe di corrente di picco pari a 100 A e una velocità motore nominale di 3000 rpm. Il modulo si interfaccia con il controllore centrale MAX e con il servomotore d’asse, gestendo la catena di regolazione posizione–velocità–corrente. Possono esistere revisioni hardware e varianti firmware; verificare sempre la compatibilità con la versione del controllore installato.
L’azionamento servo asse è il componente che traduce i comandi di posizione e velocità provenienti dal CNC in segnali di corrente precisi verso il motore, chiudendo gli anelli di regolazione e garantendo la posizione esatta dell’asse durante le lavorazioni. Un guasto a questo modulo rende l’asse completamente ingovernabile: la macchina va in allarme e la produzione si ferma immediatamente, con rischio concreto di collisioni o scarti dimensionali sull’intera commessa in lavorazione.
Control Techniques è un costruttore britannico di azionamenti a velocità variabile e sistemi servo, fondato a Newtown (Galles, UK) e affermatosi come riferimento mondiale nel motion control industriale. Acquisita da Emerson Electric nel 2004 e successivamente da Nidec Corporation (Giappone) nel 2017, opera oggi come marchio strategico all’interno della divisione Nidec Motion Control. I prodotti della serie MAXAX sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo asse (Servo Axis Drive) |
| Codice | MAXAX 100/3000 (MAXAX1003000) |
| Marca | Control Techniques (Nidec / Emerson legacy) |
| Applicazione nota | Sistemi CNC multi-asse con piattaforma MAX – Control Techniques |
| Funzione | Regolazione posizione, velocità e corrente del servomotore d’asse |
| Corrente di picco | ~100 A |
| Velocità max motore | ~3000 rpm |
| Tensione di alimentazione | 200–480 V AC trifase (tipico serie MAX) |
| Tensioni logica | ±15 V e +5 V DC (tipico) |
| Interfacce | Bus sistema MAX, encoder/resolver asse, I/O digitali, connettori multipolari a pettine |
| Peso | ~2–5 kg |
| Dimensioni | ~250–400 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
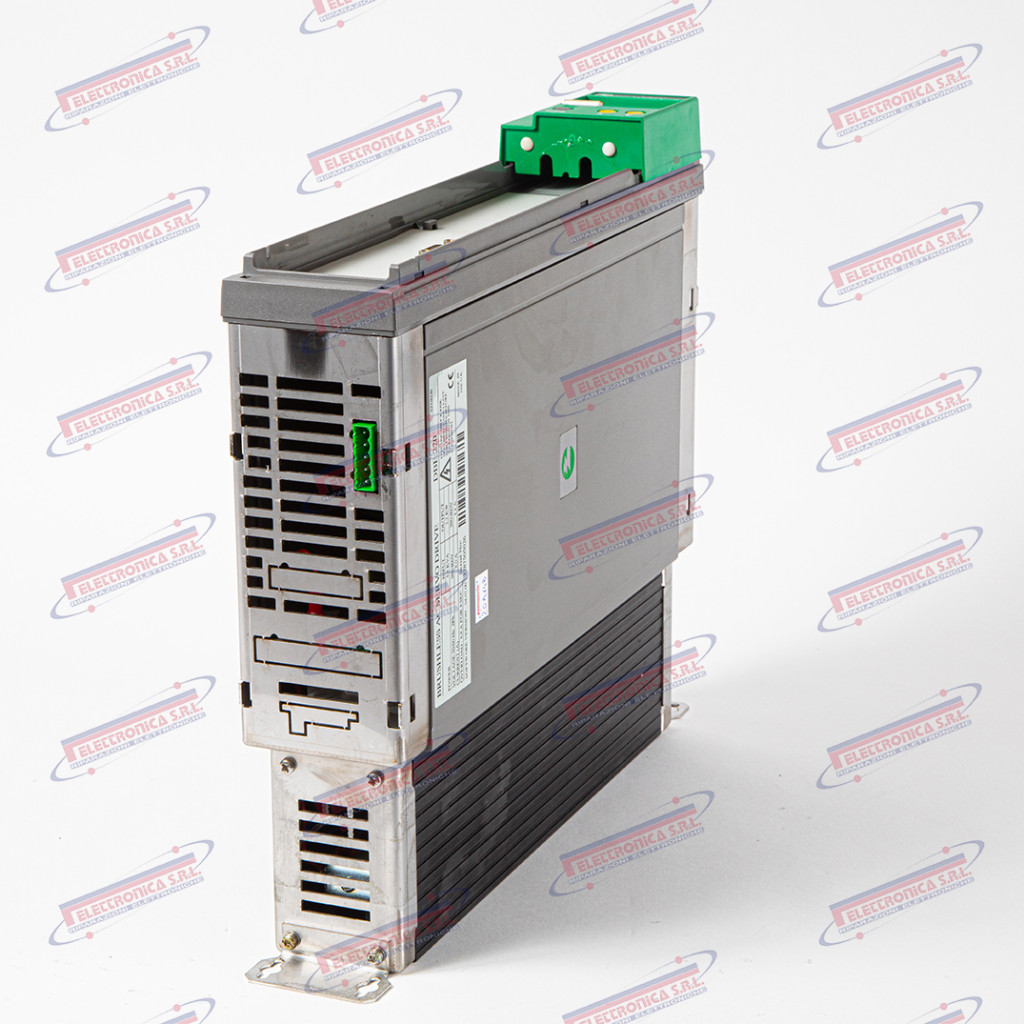
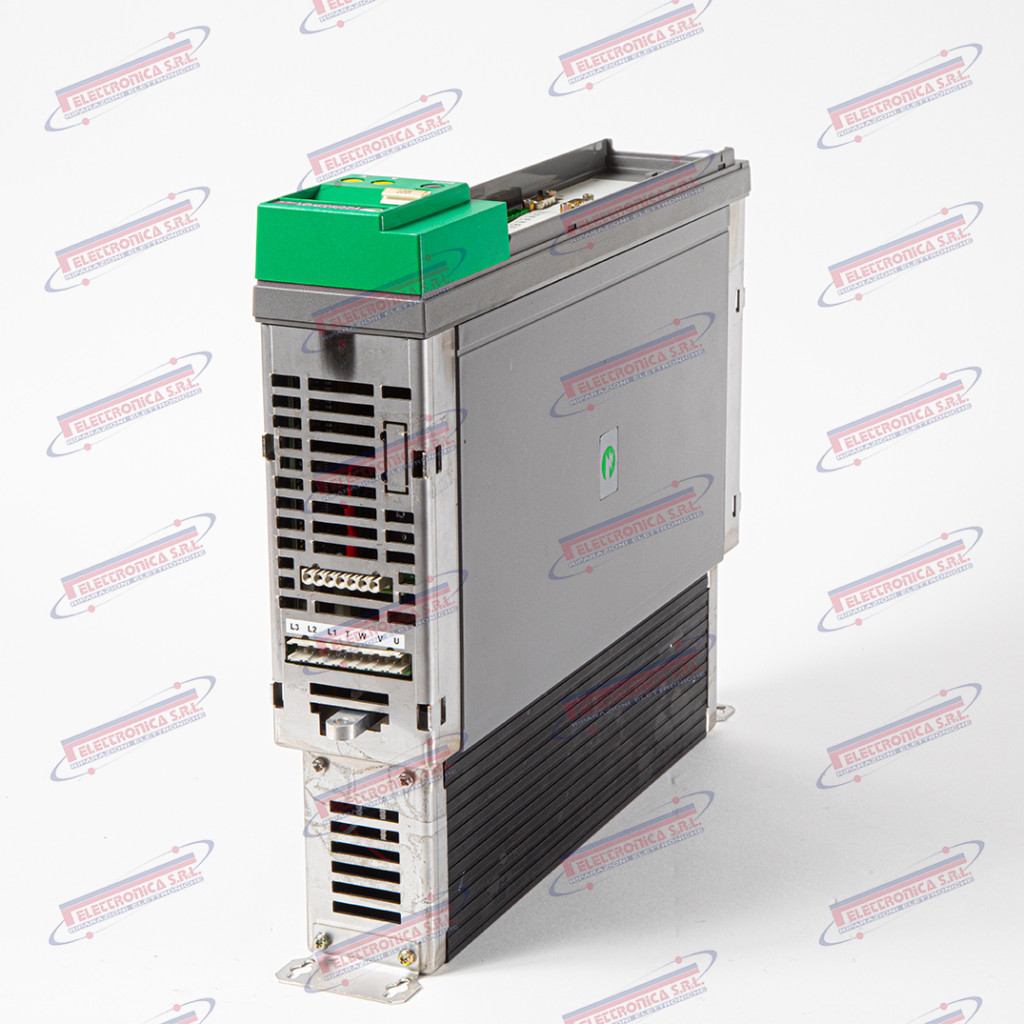
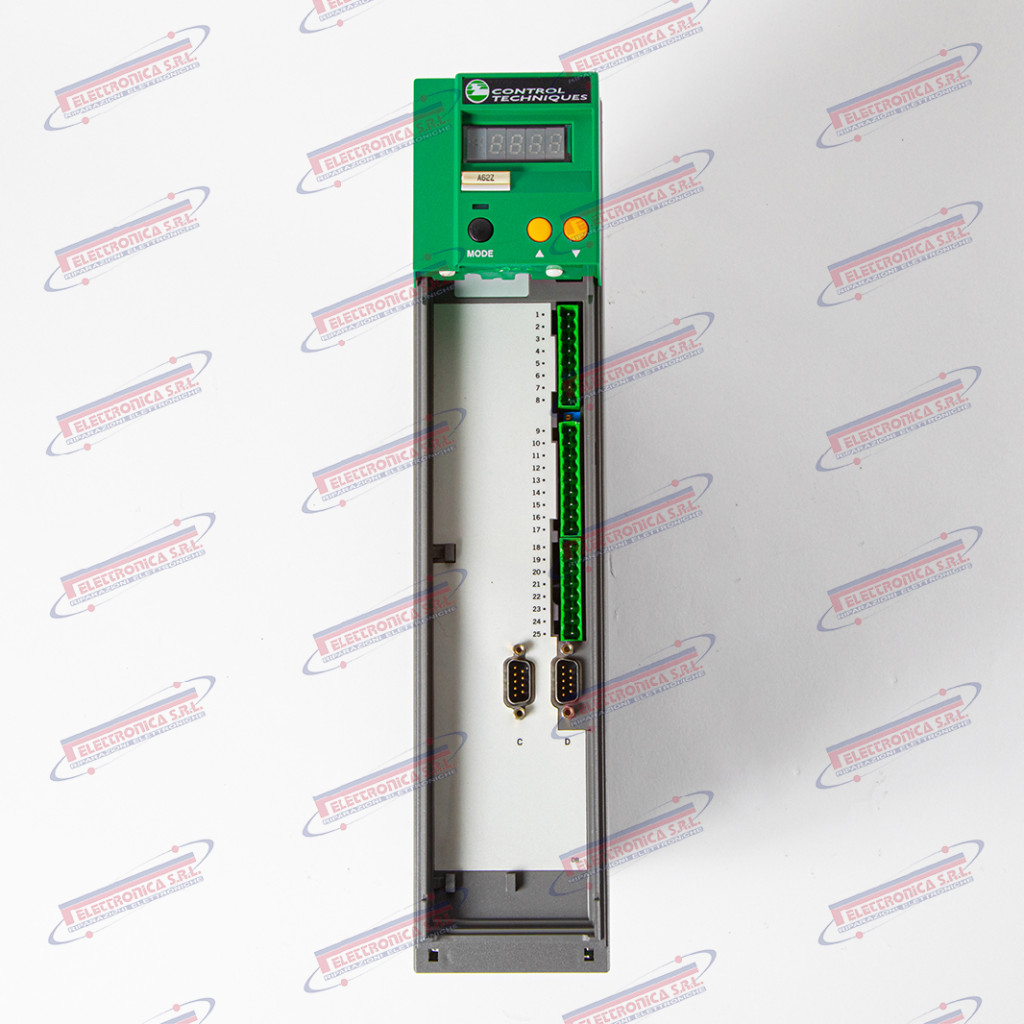
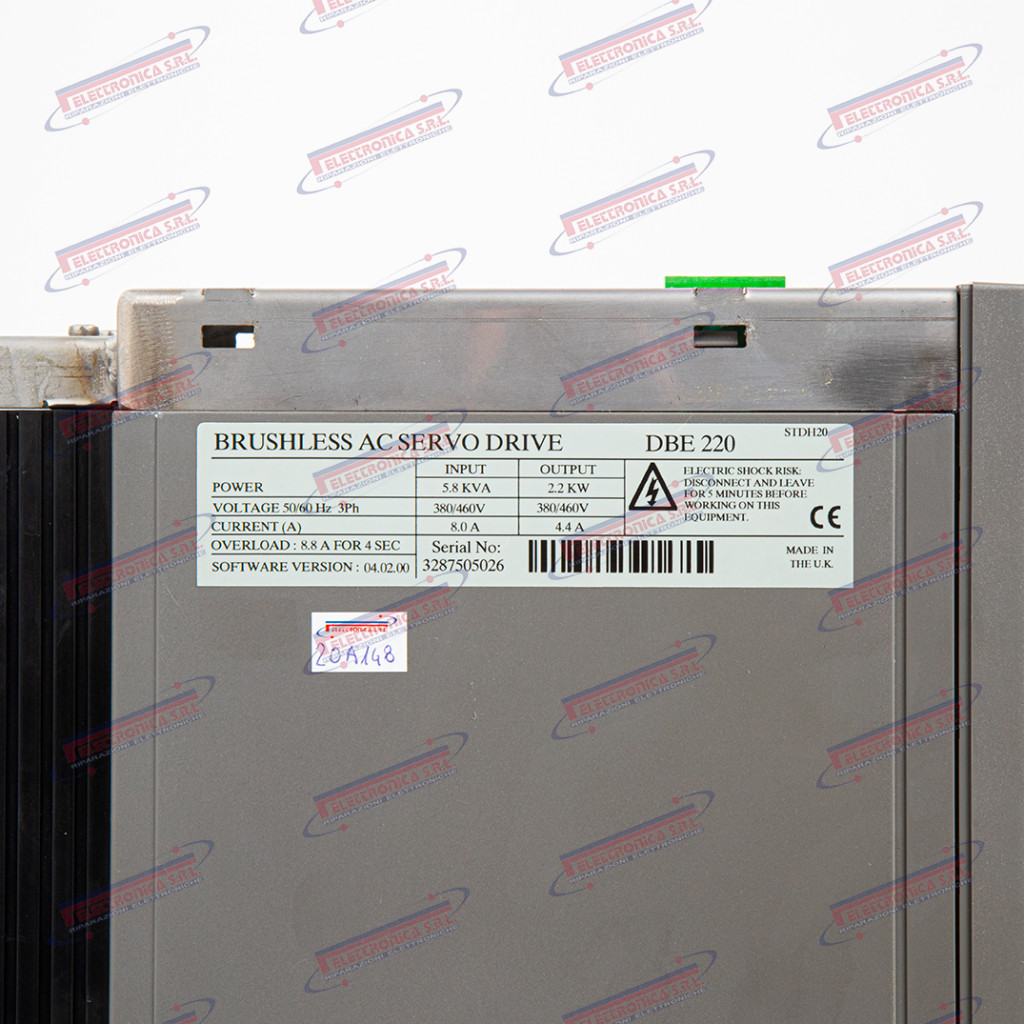
Codice prodotto:
DBE 220
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Servo Drive Digitale Brushless – CONTROL TECHNIQUES DBE 220
Il DBE 220 è un servo drive digitale brushless (“Digital Brushless Servo Drive”) prodotto da Control Techniques, appartenente alla famiglia di azionamenti digitali per motori brushless AC/DC destinati a macchine utensili CNC e sistemi di automazione industriale. L’unità gestisce gli anelli di corrente, velocità e posizione del servomotore, ricevendo il riferimento digitale o analogico dall’unità CNC e pilotando il motore con tecnica di modulazione PWM digitale ad alta frequenza. Possono esistere varianti con diversa corrente nominale e tensione di alimentazione; è necessario verificare la targa dati prima di qualsiasi sostituzione.
Il servo drive digitale è il nucleo del sistema di movimento asse: converte i comandi numerici del CNC in correnti di potenza precise che accelerano, mantengono e decelerano il servomotore con la risposta dinamica richiesta dalla lavorazione. Senza questo componente l’asse controllato risulta fermo o incontrollabile; un guasto provoca l’arresto immediato della macchina con allarme drive, rendendo impossibile qualsiasi ciclo di lavorazione.
Control Techniques è un costruttore britannico fondato nel 1968 a Newtown (Galles), pioniere nello sviluppo di inverter AC e servo drive digitali per l’industria manifatturiera mondiale. Acquisita da Emerson Electric nel 2004 e successivamente integrata nel gruppo Nidec Corporation nel 2017, l’azienda prosegue la produzione di azionamenti per l’automazione industriale. I prodotti delle serie più datate, tra cui la famiglia DBE, sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo drive digitale brushless (Digital Brushless Servo Drive) |
| Codice | DBE 220 (DBE220) |
| Marca | Control Techniques (Nidec / Emerson Electric legacy) |
| Applicazione nota | Macchine utensili CNC, sistemi di automazione industriale e motion control |
| Funzione | Controllo di corrente, velocità e posizione servomotore brushless AC/DC |
| Tensione di alimentazione | 200–240 V AC mono/trifase |
| Corrente nominale | ~20 A continui |
| Tecnica di modulazione | PWM digitale ad alta frequenza |
| Interfaccia di riferimento | Analogico ±10 V / encoder incrementale / interfaccia seriale (dipende dalla versione) |
| Protezioni integrate | Sovracorrente, sovratemperatura, cortocircuito, sottotensione bus DC, guasto encoder |
| Peso | ~2–5 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
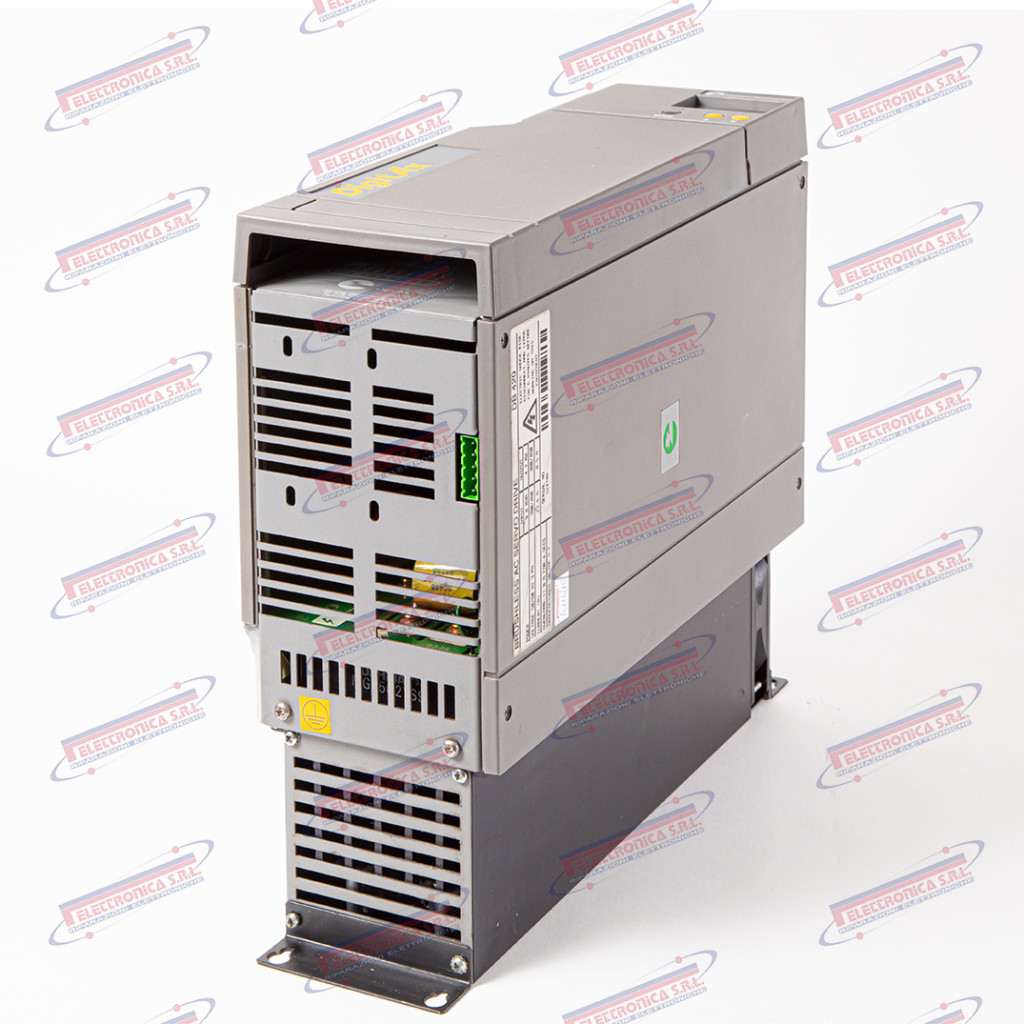
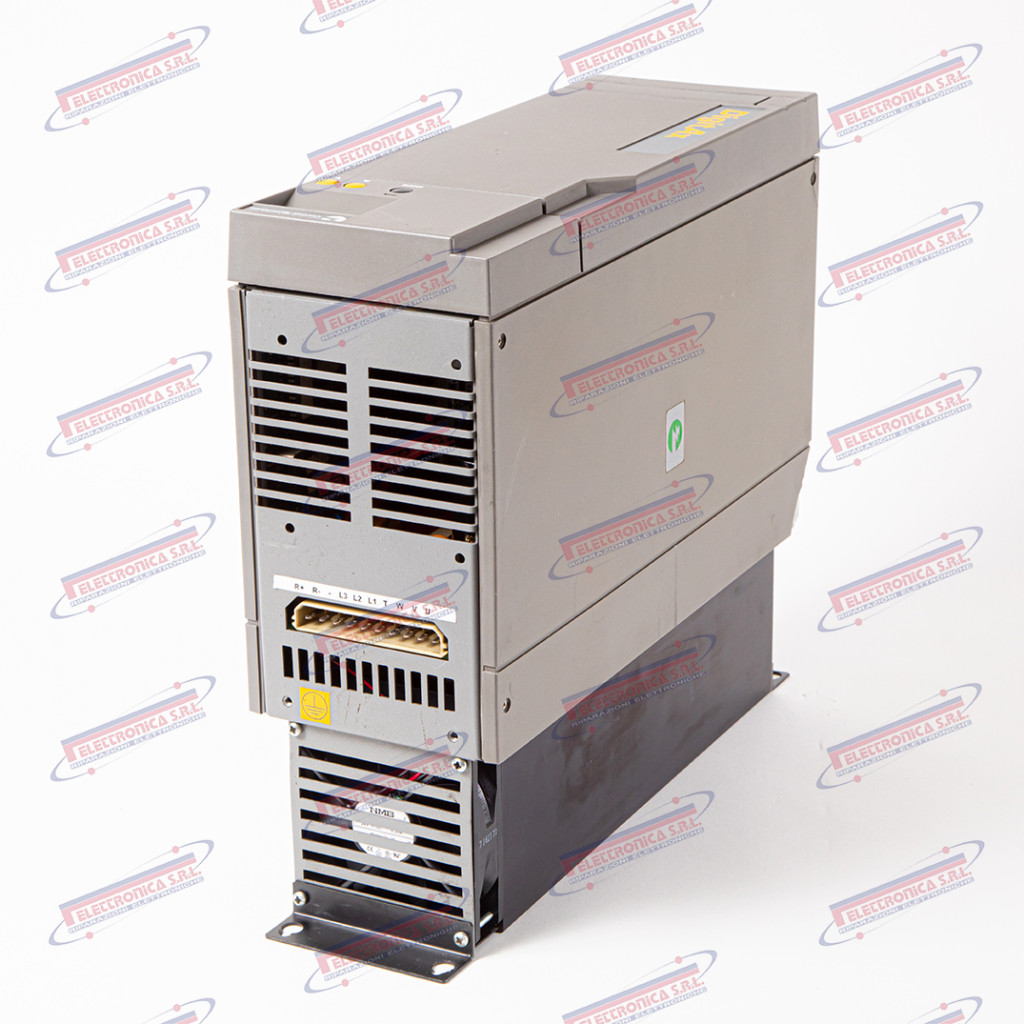
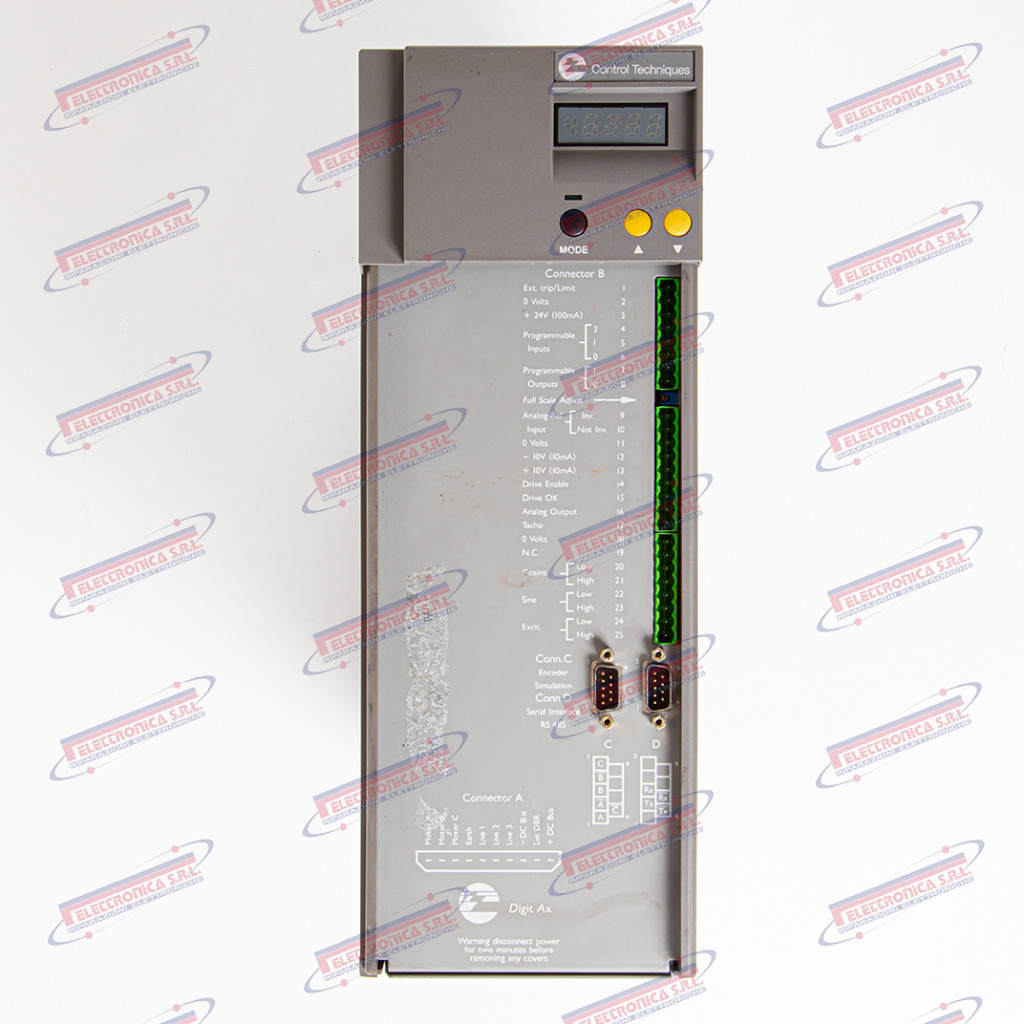
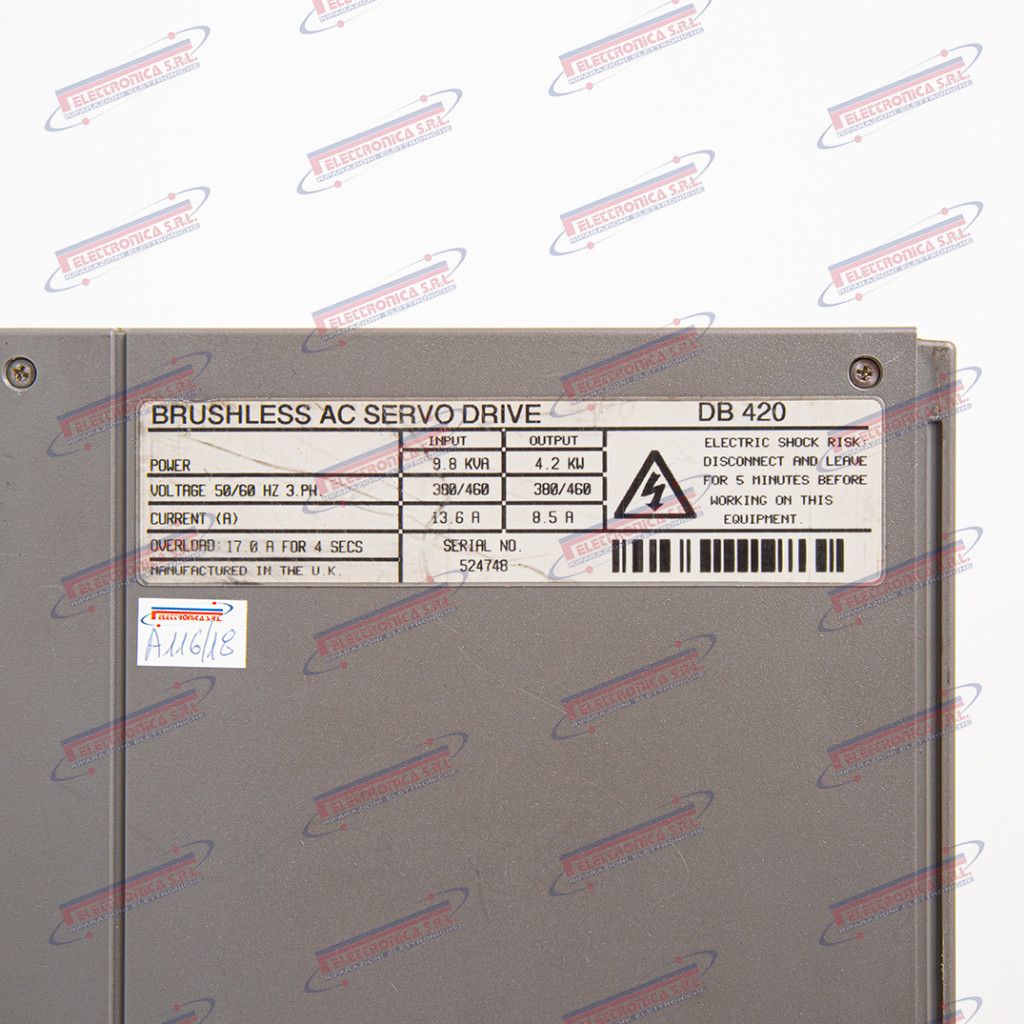
Codice prodotto:
DB420
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Riparazione
Servo Drive Digitale per Motore Brushless – CONTROL TECHNIQUES DB420
Il DB420 è un azionamento servo digitale (“Digital Servo Drive”) appartenente alla serie DIGITAX di Control Techniques, progettato per il controllo in velocità, posizione e coppia di motori brushless AC (servomotori sincroni a magneti permanenti). È documentato come componente di sistemi di controllo assi in centri di lavoro CNC, macchine transfer e sistemi di automazione industriale ad alta precisione. Il DB420 riceve il riferimento dal controllore CNC e pilota il motore servo tramite un’uscita PWM trifase ad alta frequenza di commutazione; gestisce internamente l’anello di corrente (coppia) e di velocità, con retroazione da encoder incrementale o resolver. La designazione “DB” identifica la famiglia brushless della serie DIGITAX; “420” fa riferimento alla taglia di corrente/tensione. Non sono noti codici alternativi distinti da quello principale.
Il servo drive digitale è il regolatore elettronico che traduce i comandi del CNC in corrente esatta verso il motore asse: mantiene posizione e velocità con precisione al sub-millisecondo, garantendo la ripetibilità dimensionale del pezzo lavorato. In caso di guasto al DB420, l’asse controllato risulta completamente fermo o incontrollabile; la macchina va in allarme e non può produrre, con impatto immediato sulla produttività e possibile rischio di collisione.
Control Techniques è un costruttore britannico fondato negli anni ’70, leader mondiale nella progettazione di inverter AC, servo drive e sistemi di motion control. L’azienda è stata acquisita da Emerson Electric nel 2004 e successivamente da Nidec Corporation nel 2017, continuando a operare con il proprio marchio. Le generazioni originali della linea DIGITAX (precedenti alla serie ST) sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo drive digitale per motore brushless AC — serie DIGITAX |
| Codice | DB420 |
| Marca | Control Techniques (gruppo Nidec) |
| Serie | DIGITAX (generazione legacy) |
| Applicazione nota | Centri di lavoro CNC, macchine transfer, sistemi di automazione industriale con servomotori brushless AC |
| Funzione | Controllo velocità, posizione e coppia di servomotori brushless AC (anello corrente + anello velocità/posizione) |
| Tensione di alimentazione | ~400 V AC trifase, 50/60 Hz |
| Corrente di uscita | ~20 A nominali |
| Retroazione | Encoder incrementale / resolver (tipico serie DIGITAX) |
| Ingressi analogici | Riferimento velocità ±10 V DC (tipico) |
| Interfacce di comunicazione | RS-232 / RS-485; opzioni fieldbus CANopen, PROFIBUS-DP |
| Peso | ~1,5–4,0 kg |
| Dimensioni | ~75–120 mm (L) × 200–320 mm (H) × 130–200 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
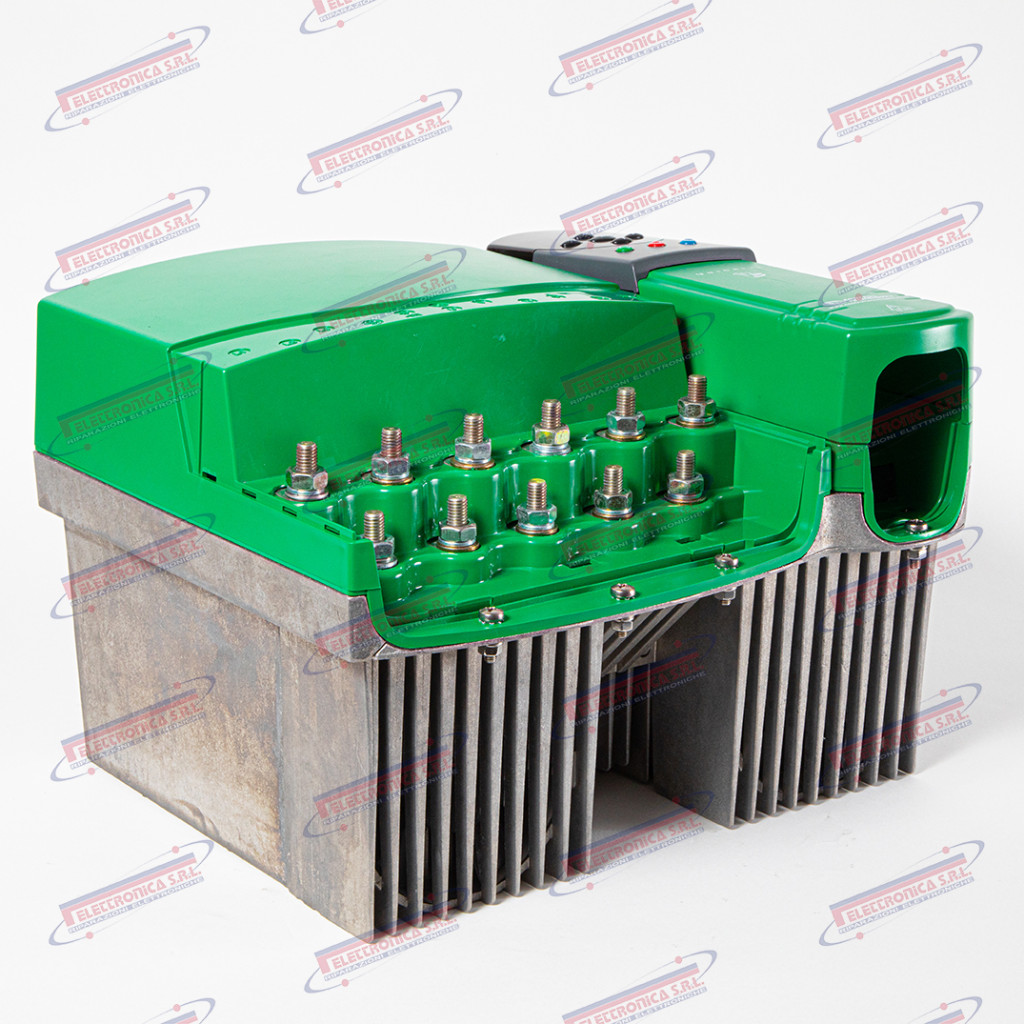
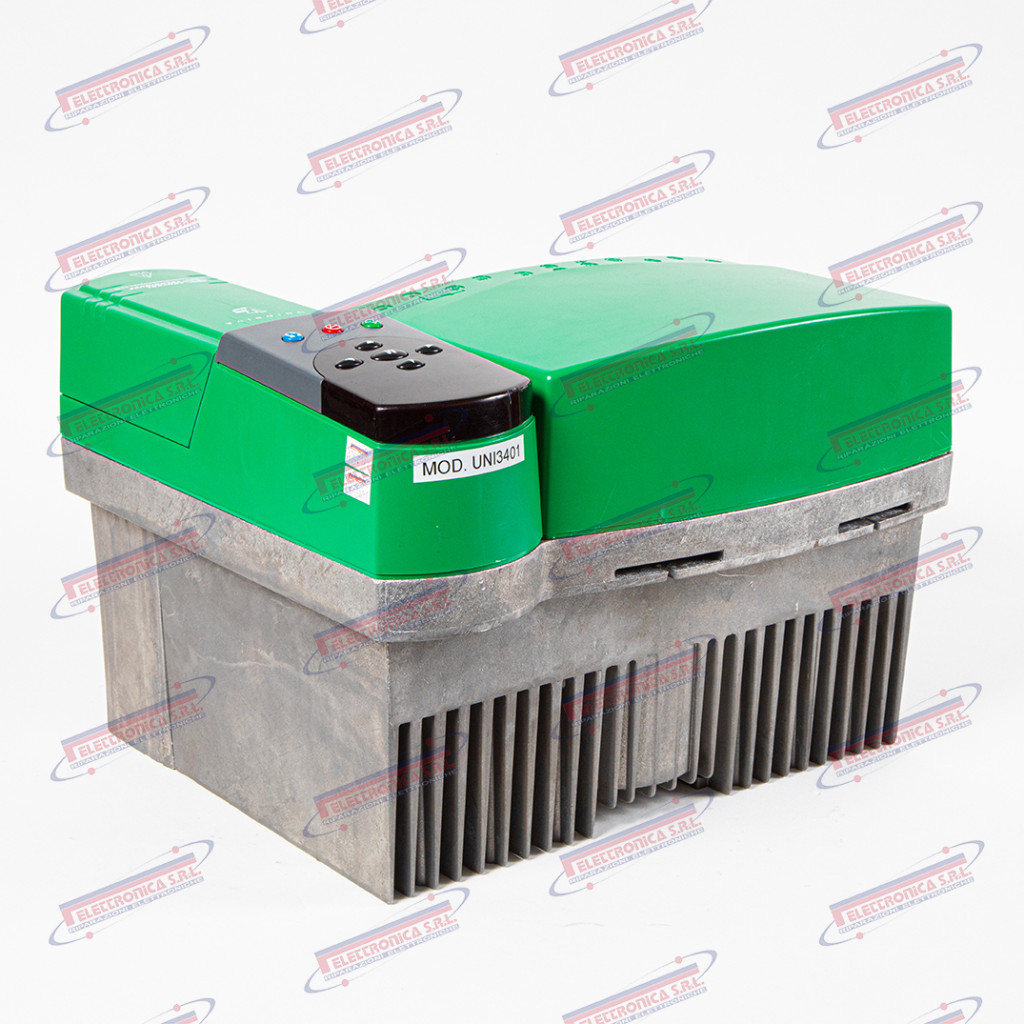
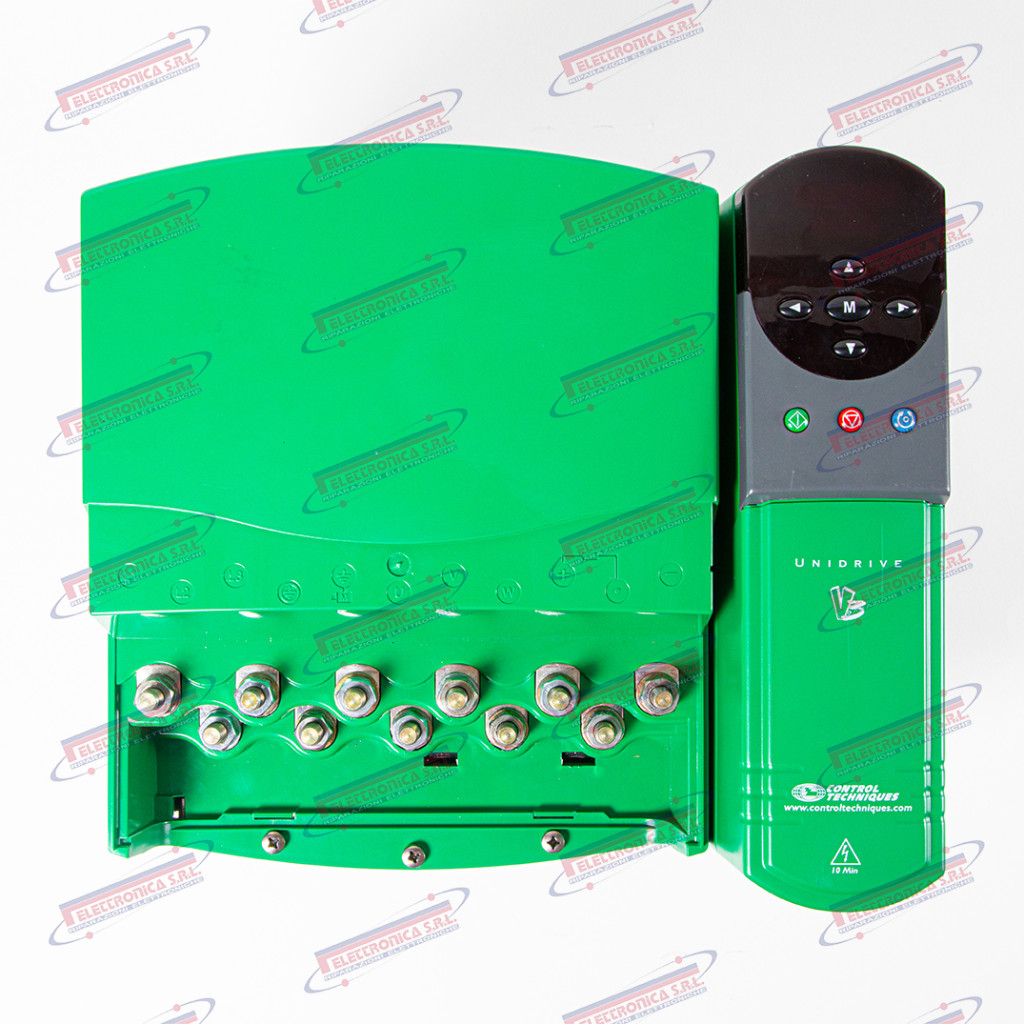
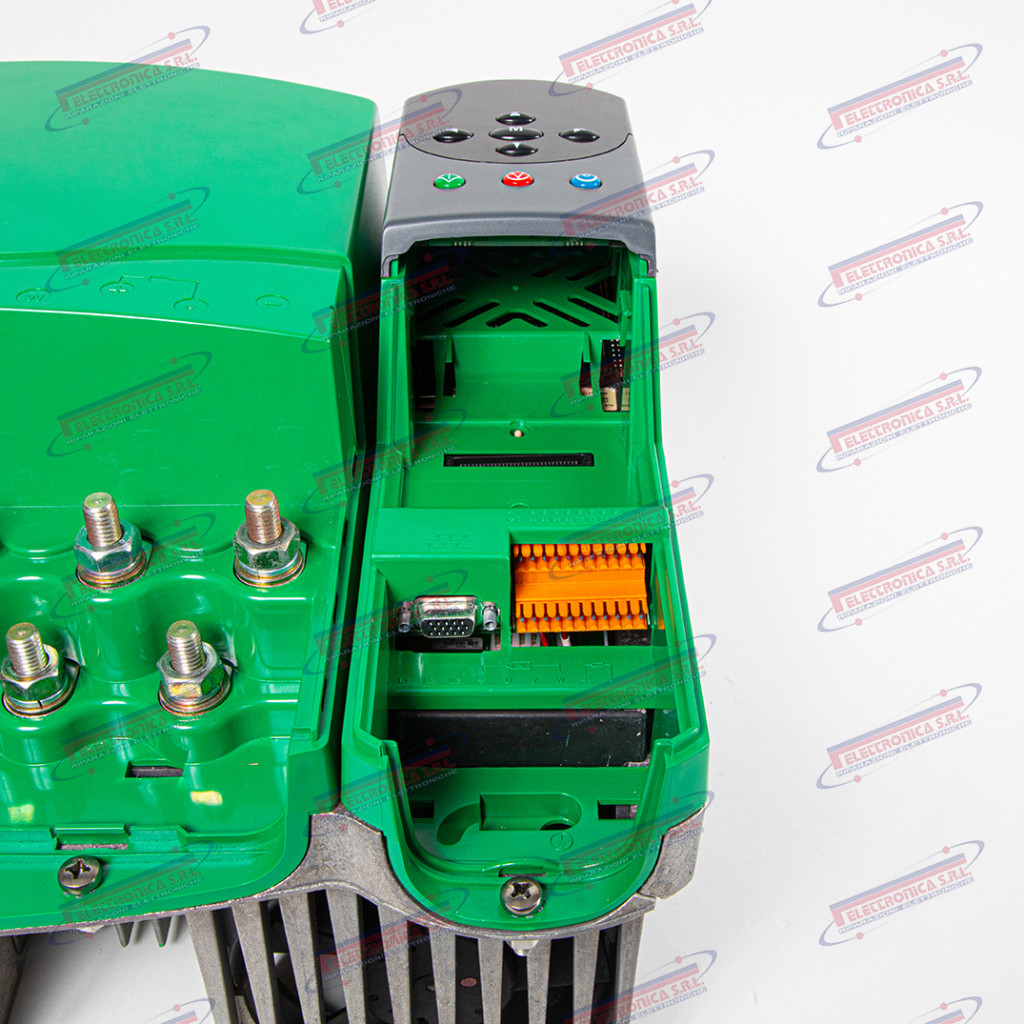
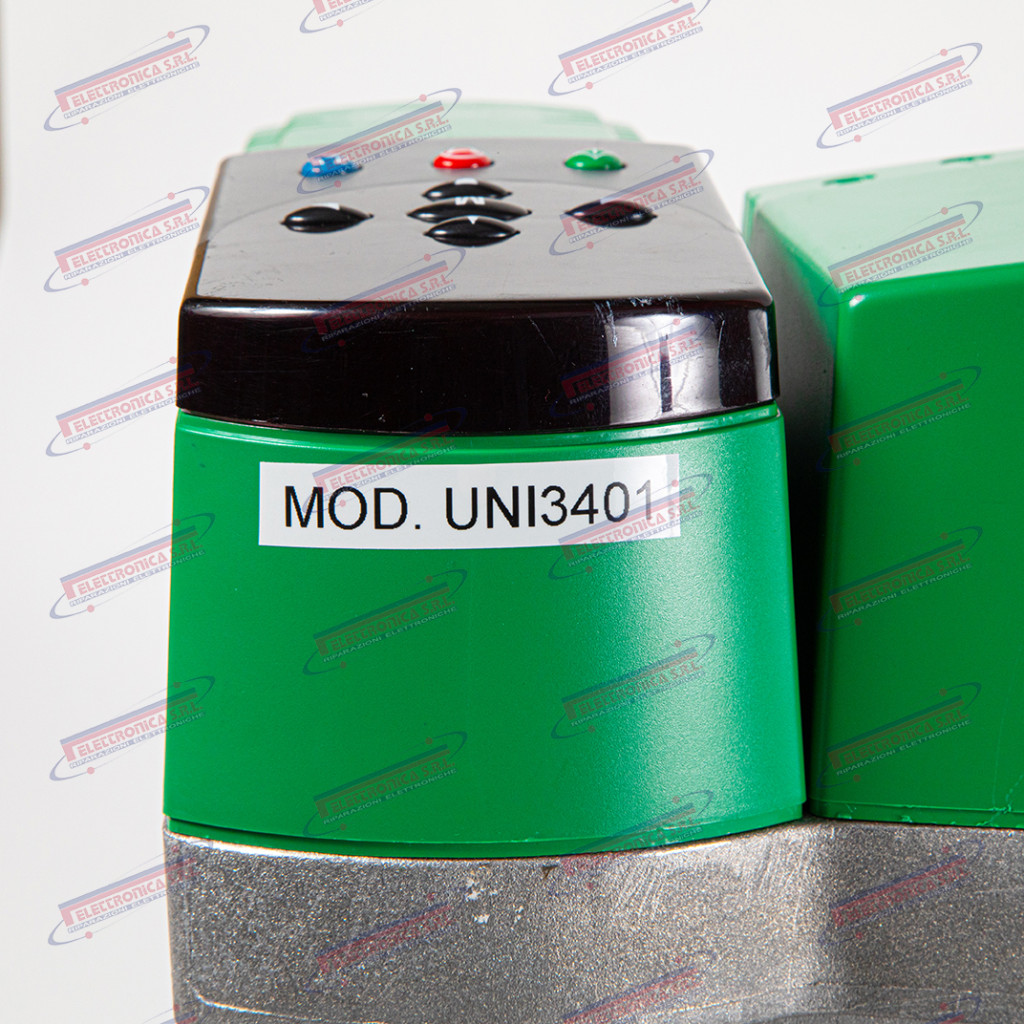
Codice prodotto:
UNI3401
Tipologia:
Azionamento
Marca:
CONTROL TECHNIQUES
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Azionamento AC a Velocità Variabile – CONTROL TECHNIQUES UNI3401
Il UNI3401 è un azionamento AC a velocità variabile (“AC Variable Speed Drive”) della serie Unidrive Classic realizzato da Control Techniques. Si tratta di un inverter trifase di taglia media (frame 3) per rete 400 V AC, progettato per il controllo di motori asincroni e sincroni a magneti permanenti in applicazioni di macchine utensili CNC, automazione industriale e sistemi di motion control. Il modello supporta cinque modalità operative: open loop (V/Hz), vettoriale ad anello aperto, vettoriale ad anello chiuso con encoder, servo (motori brushless PM) e rigenerativo (regen). Non è una scheda CPU né un modulo I/O separato, ma un azionamento completo integrato di conversione di potenza e anelli di regolazione digitali. Sono presenti slot per moduli opzionali di espansione (I/O aggiuntivi, fieldbus, encoder supplementari).
L’azionamento Unidrive è il cuore del sistema di movimentazione assi e mandrino nella macchina CNC: riceve il riferimento di velocità o coppia dal controllo numerico e regola in tempo reale la frequenza e la tensione di uscita per azionare il motore con elevata precisione. In caso di guasto, l’asse o il mandrino controllato si blocca immediatamente rendendo la macchina inutilizzabile; ogni sostituzione o riparazione del drive diventa il percorso critico per il ripristino della produzione.
Control Techniques è un costruttore britannico di azionamenti e servo-sistemi fondato nel 1968 a Newtown (Galles, UK), acquisita da Emerson Electric nel 1994 e confluita nel gruppo Nidec Corporation nel 2017. La serie Unidrive Classic è legacy / fuori produzione: sostituita dalla serie Unidrive SP e successivamente da Unidrive M, è oggi disponibile solo come usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento AC a velocità variabile – serie Unidrive Classic, frame 3 |
| Codice | UNI3401 |
| Marca | Control Techniques (gruppo Nidec – ex Emerson Electric) |
| Applicazione nota | Macchine utensili CNC, automazione industriale, motion control (anni ’90–2000) |
| Funzione | Regolazione velocità e coppia di motori AC asincroni e sincroni PM |
| Tensione di ingresso | 380–480 V AC trifase ±10%, 50/60 Hz |
| Corrente di uscita nominale | ~25–40 A |
| Potenza motore | ~11–18 kW a 400 V |
| Modi operativi | Open loop (V/Hz), vettoriale aperto/chiuso (encoder), servo (PM), rigenerativo |
| Interfacce / connettori | RS-485 (protocollo CT), slot espansione opzioni (I/O, fieldbus, encoder), morsettiere di controllo |
| Grado di protezione | IP20 (montaggio a quadro) |
| Peso | ~10–18 kg |
| Dimensioni | ~250 × 500 × 220 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
LDC15F-2
Tipologia:
Senza Categoria
Marca:
COSEL
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Alimentatore switching DC – COSEL LDC15F-2
L’LDC15F-2 è un alimentatore switching DC (“DC Switching Power Supply”) prodotto da COSEL, appartenente alla serie LDC di convertitori industriali compatti a bassa potenza. Documentato come componente di alimentazione logica in sistemi di controllo CNC e quadri industriali, fornisce una tensione continua regolata — nella variante F2 tipicamente +12 V DC — con potenza nominale di circa 15 W. L’unità accetta ingressi in corrente alternata su ampio range universale e include protezioni integrate da sovraccarico e cortocircuito.
L’alimentatore LDC15F-2 fornisce le tensioni di alimentazione logica stabili e filtrate ai circuiti di controllo della macchina CNC: schede CPU, moduli I/O, encoder e interfacce di comunicazione dipendono dalla qualità e dalla stabilità di questa tensione per funzionare correttamente. Un guasto o un’ondulazione eccessiva provoca errori casuali nel CNC, perdita di parametri, arresti imprevisti o danni irreversibili alle schede di controllo.
COSEL Co., Ltd. è un costruttore giapponese fondato nel 1969, con sede a Toyama, specializzato in alimentatori switching ad alta affidabilità per applicazioni industriali, medicali e CNC. I prodotti COSEL sono riconosciuti a livello mondiale per longevità operativa e ridotta interferenza elettromagnetica. Alcune serie storiche come la serie LDC sono legacy / fuori produzione: disponibili principalmente come NOS (new old stock), usato o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching DC (DC Switching Power Supply) |
| Codice | LDC15F-2 (LDC15F2) |
| Marca | COSEL Co., Ltd. |
| Applicazione nota | Sistemi di controllo CNC, quadri industriali, apparecchiature di automazione industriale |
| Funzione | Alimentazione logica DC regolata e filtrata per circuiti di controllo |
| Potenza di uscita | ~15 W (nominale) |
| Tensione di ingresso | 85–264 V AC, 47–440 Hz |
| Tensione di uscita | +12 V DC |
| Corrente di uscita | ~1,25 A max |
| Protezioni | Sovraccarico, cortocircuito (tipico per la serie) |
| Interfacce / connettori | Morsettiera a vite; montaggio su guida DIN o pannello |
| Peso | ~0,2–0,5 kg |
| Dimensioni | ~80–130 × 50–80 mm |
| Stato produzione | Legacy / fuori produzione — solo NOS/usato/riparazione |
Codice prodotto:
LDA75F-18
Tipologia:
Senza Categoria
Marca:
COSEL
Servizi
Vendita con reso guasto
Vendita ricondizionato
Alimentatore switching DIN rail 75 W / 18 V – COSEL LDA75F-18
L’LDA75F-18 è un alimentatore switching industriale a montaggio su guida DIN (“DIN Rail Switching Power Supply”) prodotto da COSEL, appartenente alla serie LDA75F da 75 W. Il modello accetta in ingresso una tensione universale CA (85–264 V AC, 47–63 Hz) o CC (120–370 V DC) e fornisce un’uscita stabilizzata a 18 V DC con corrente massima nominale di circa 4,2 A. Il raffreddamento avviene per convezione naturale, senza ventola. L’isolamento è di tipo rinforzato in conformità alle principali normative internazionali (UL, CE). Non sono note revisioni hardware ufficiali pubblicamente documentate.
L’alimentatore switching è il componente che converte la tensione di rete alternata in una tensione continua stabile e regolata, indispensabile per alimentare la logica di controllo CNC, i moduli I/O, i sensori, i trasduttori e tutti i dispositivi a bassa tensione della macchina utensile. Un guasto all’alimentatore provoca l’interruzione immediata dell’alimentazione ausiliaria: il CNC entra in allarme, i drive possono perdere la logica di abilitazione e la macchina si ferma in modo non controllato, con rischio di perdita del pezzo in lavorazione e danni agli utensili.
COSEL Co., Ltd. è un costruttore giapponese fondato nel 1969, specializzato nella progettazione e produzione di alimentatori switching AC/DC ad alta affidabilità per applicazioni industriali, medicali e delle telecomunicazioni. La serie LDA rappresenta la gamma compatta a guida DIN di riferimento per pannelli di controllo industriali, apprezzata per il basso ripple in uscita, l’efficienza elevata e la lunga vita operativa. Il modello LDA75F-18 è legacy / fuori produzione: disponibile esclusivamente come unità NOS, usato o tramite rivenditori specializzati.
Dati tecnici principali
| Tipo | Alimentatore switching industriale, montaggio su guida DIN 35 mm |
| Codice | LDA75F-18 (LDA75F18) |
| Marca | COSEL Co., Ltd. (Giappone) |
| Applicazione nota | Pannelli di controllo CNC e macchine utensili industriali (uso generico) |
| Funzione | Conversione rete AC/DC → 18 V DC regolato per circuiti di controllo, logica e I/O |
| Tensione ingresso | 85–264 V AC (47–63 Hz) / 120–370 V DC (universale) |
| Tensione uscita | 18 V DC regolato |
| Corrente uscita max | ~4,2 A |
| Potenza uscita | 75 W |
| Isolamento | Rinforzato (EN 62368-1, UL 62368-1) – tipico serie LDA |
| Raffreddamento | Convezione naturale (senza ventola) |
| Temperatura operativa | −10 °C ÷ +60 °C |
| Interfacce / connettori | Morsettiera a vite per ingresso AC e uscita DC; clip di fissaggio per guida DIN 35 mm |
| Peso | ~0,7–1,1 kg |
| Dimensioni | ~45 × 125 × 113 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo NOS/usato/surplus |
Codice prodotto:
LDA150W-12
Tipologia:
Senza Categoria
Marca:
COSEL
Servizi
Riparazione
Vendita ricondizionato
Alimentatore switching 150W 12V DC – COSEL LDA150W-12
Il LDA150W-12 è un alimentatore switching industriale a uscita singola 12 V DC / 12,5 A (“Switching Power Supply”) prodotto da COSEL, serie LDA150W. La sigla codifica la potenza nominale di uscita pari a 150 W e la tensione di uscita regolata a 12 V DC. L’ingresso è universale in corrente alternata (85–264 V AC, 47–63 Hz), compatibile sia con reti a 110 V sia con reti a 230 V senza alcuna commutazione manuale. L’unità è concepita per installazione in quadro elettrico su pannello forato o guida DIN e trova impiego come alimentatore ausiliario nei sistemi CNC di varia marca (Fanuc, Mitsubishi Electric, Mazak, Okuma e altri). Il codice commerciale alternativo è riportato esclusivamente nella tabella tecnica.
L’alimentatore ausiliario è il componente che converte la tensione di rete in tensione continua stabile, indispensabile per alimentare la logica di controllo del CNC, i moduli I/O, gli encoder, i sensori di posizione, il pannello operatore e i circuiti di sicurezza. Un guasto o una deriva della tensione di uscita genera comportamenti anomali o arresti della macchina particolarmente difficili da diagnosticare, poiché i sintomi si manifestano spesso in modo intermittente — errori di posizione, reset improvvisi, allarmi casuali — prima del cedimento definitivo dell’unità.
COSEL Co., Ltd. è un costruttore giapponese di alimentatori switching fondato nel 1969, con sede a Toyama, Giappone, specializzato in soluzioni di alimentazione ad alta affidabilità per applicazioni industriali, medicali e delle telecomunicazioni. I prodotti COSEL sono riconosciuti a livello internazionale per la qualità costruttiva elevata, la lunga vita operativa e la conformità alle principali certificazioni (UL, CE, TÜV). L’azienda è ancora attiva e indipendente; alcune revisioni o serie più datate potrebbero tuttavia essere legacy / fuori produzione: è consigliabile verificare la disponibilità del codice specifico presso il distributore ufficiale prima dell’ordine.
Dati tecnici principali
| Tipo | Alimentatore switching industriale DC a uscita singola (Switching Power Supply) |
| Codice | LDA150W-12 (LDA150W12) |
| Marca | COSEL Co., Ltd. (Giappone) |
| Applicazione nota | Alimentatore ausiliario in quadri CNC industriali (Fanuc, Mitsubishi, Mazak, Okuma e altri sistemi) |
| Funzione | Conversione AC/DC, tensione ausiliaria stabile 12 V DC per logica di controllo, moduli I/O, encoder e sensori |
| Tensione ingresso | 85–264 V AC, 47–63 Hz (ingresso universale, senza commutazione manuale) |
| Tensione uscita | 12 V DC (regolabile via trimmer ±10 %) |
| Corrente uscita massima | 12,5 A |
| Potenza nominale | 150 W |
| Efficienza tipica | ~85–88 % |
| Temperatura operativa | -10 °C – +70 °C (declassamento lineare oltre +50 °C) |
| Interfacce / Connettori | Morsettiere a vite per ingresso AC e uscita DC; trimmer di regolazione tensione su scheda |
| Certificazioni | UL, CE, TÜV (tipico serie COSEL industriale) |
| Peso | ~0,6–1,0 kg |
| Dimensioni | ~199×98×38 mm |
| Stato produzione | Verificare disponibilità — alcune revisioni potrebbero essere legacy / fuori produzione |
Codice prodotto:
DSRT15XA50
Tipologia:
Senza Categoria
Marca:
DAEWOO
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
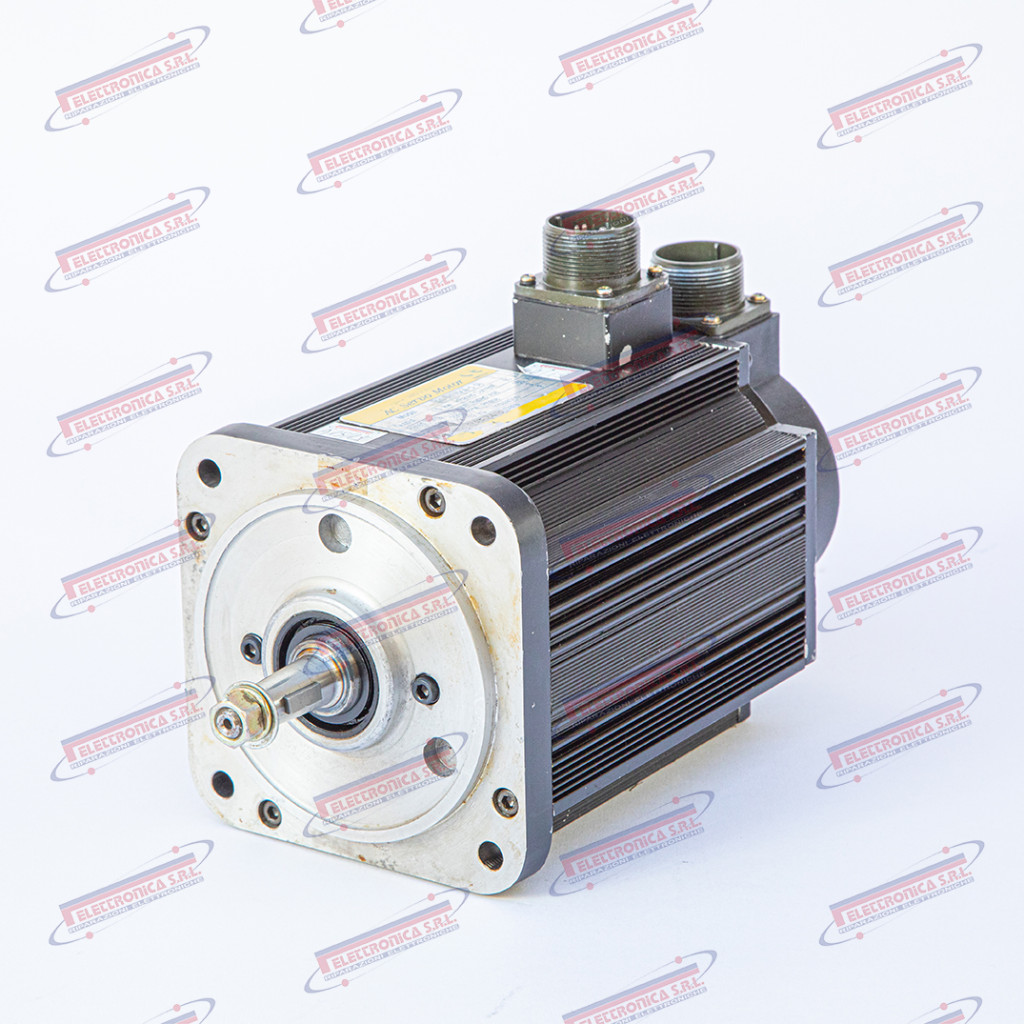
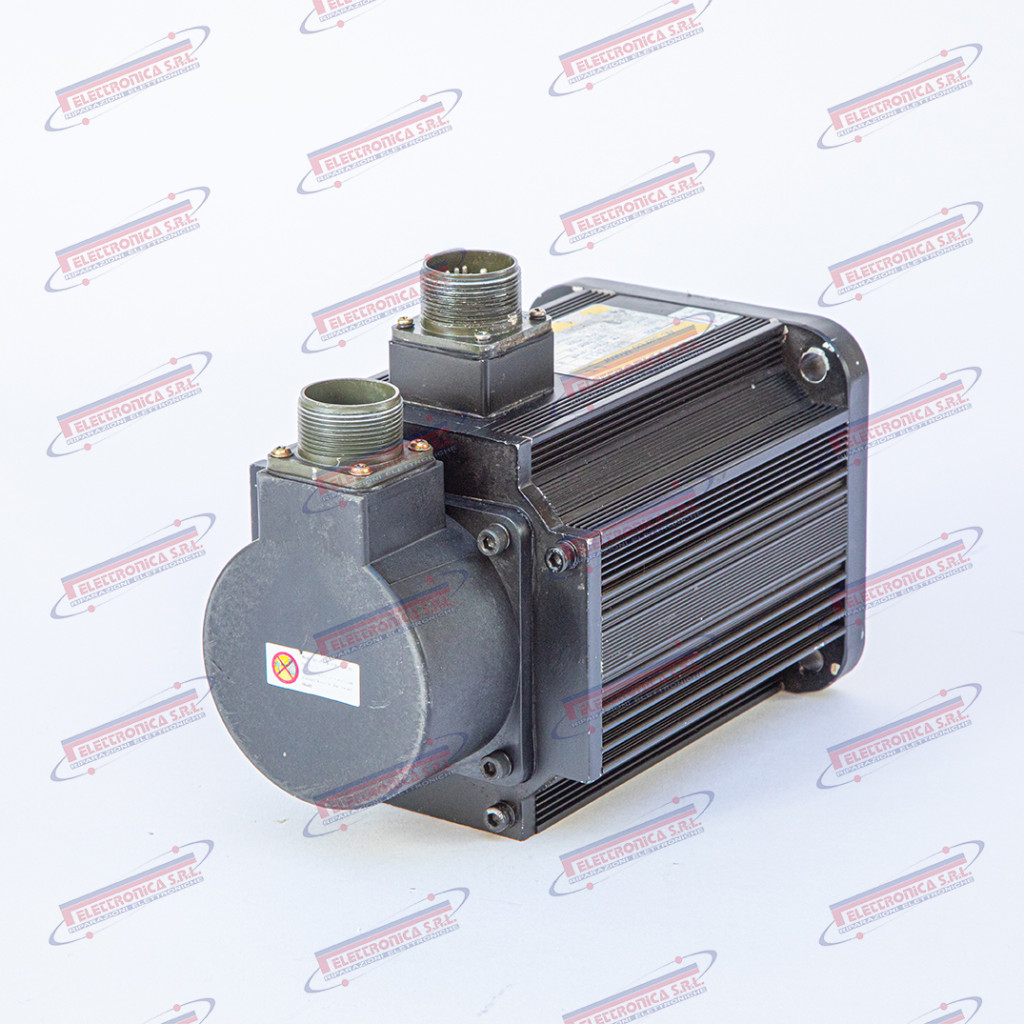
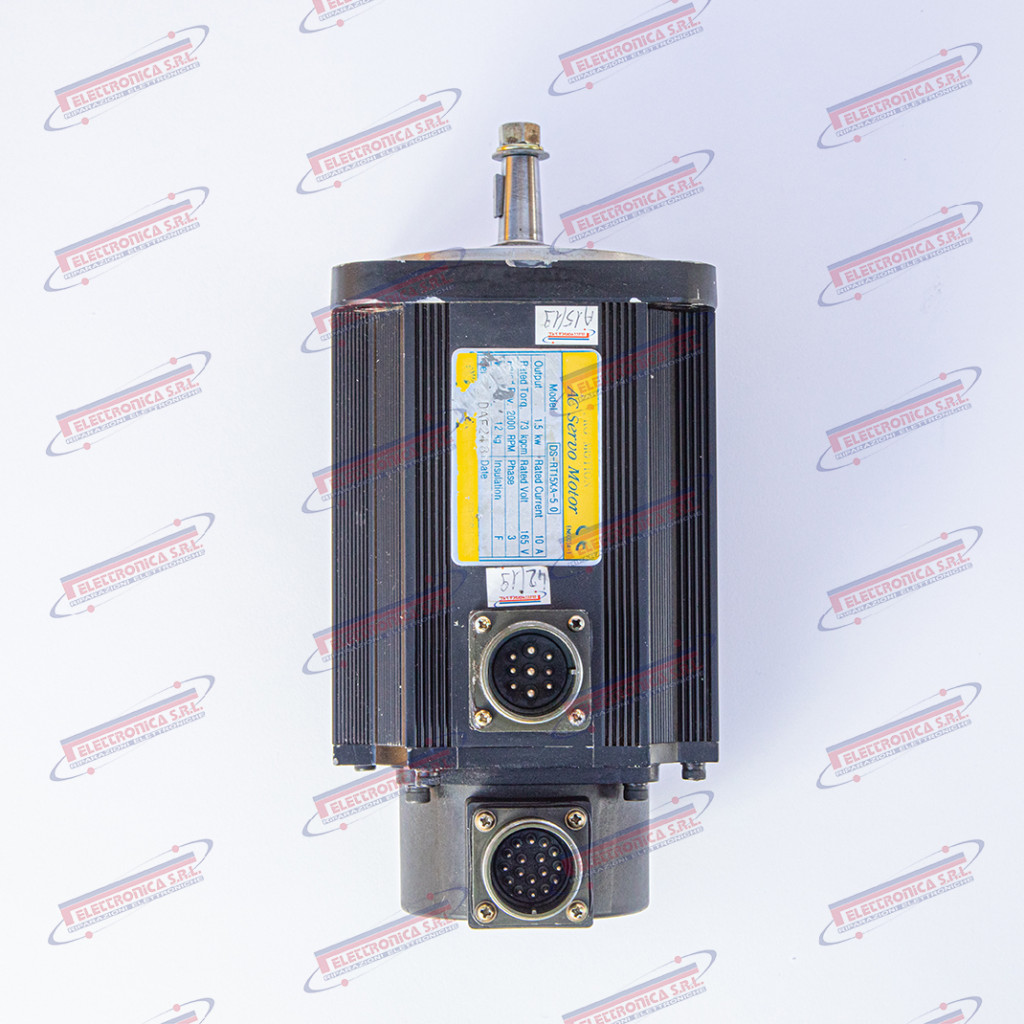
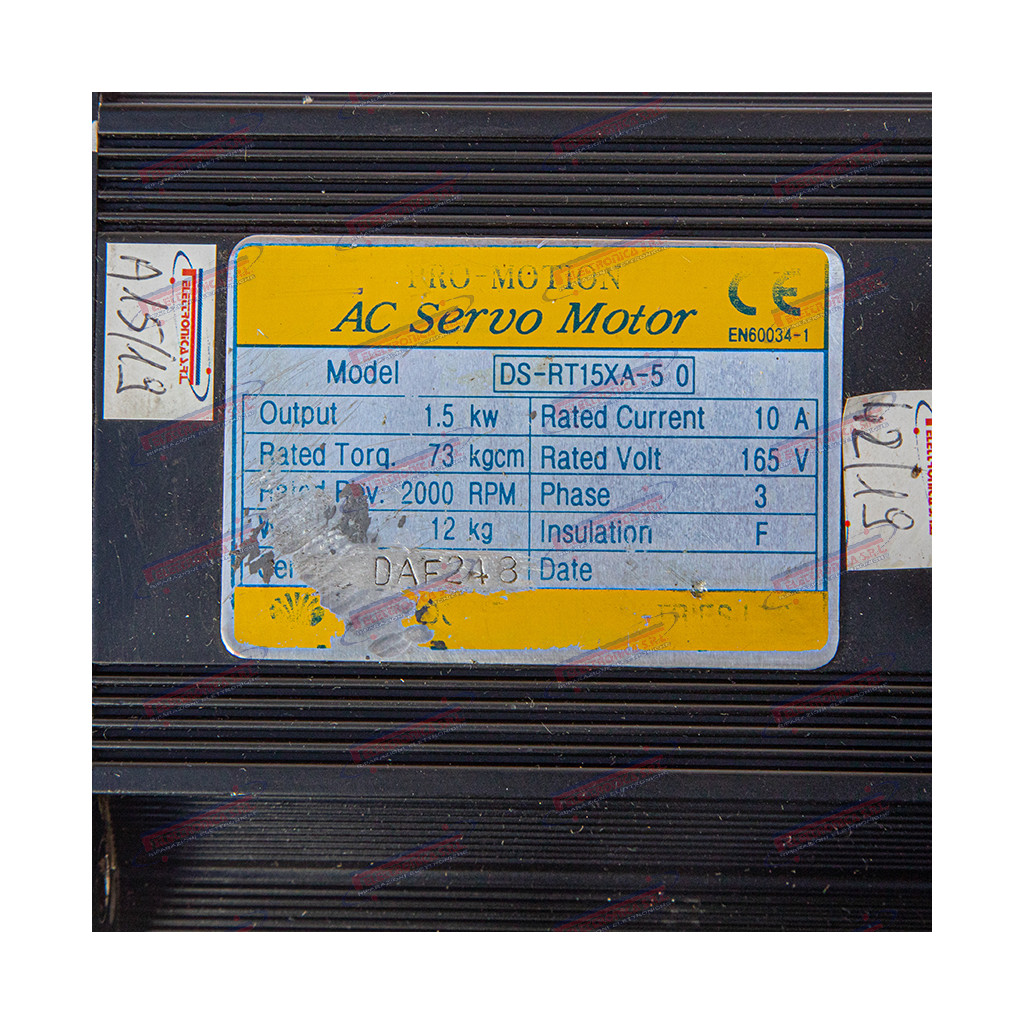
Motore Elettrico Heavy Duty – DAEWOO DSRT15XA50
Il DSRT15XA50 è un motore elettrico per macchine utensili CNC (“Heavy Duty Electric Motor”) prodotto da DAEWOO Heavy Industries, impiegato nelle macchine utensili della gamma DAEWOO HEAVY (centri di lavoro verticali e orizzontali, torni CNC e fresatrici di grande taglia). Il codice DSRT15XA50 identifica una specifica configurazione di potenza, tensione e flangiatura all’interno della famiglia di motori per applicazioni industriali pesanti DAEWOO. A seconda della macchina di installazione il componente può assolvere la funzione di motore asse di avanzamento o motore mandrino; la retroazione di posizione e velocità è tipicamente fornita da encoder o resolver integrato.
Il motore DSRT15XA50 è il componente elettromeccanico che converte la potenza elettrica in coppia meccanica per azionare gli assi di avanzamento o il mandrino della macchina utensile CNC. Svolge un ruolo critico nel sistema di controllo del moto: garantisce il posizionamento preciso e ripetibile degli assi o la rotazione costante del mandrino in risposta ai comandi del controllo numerico. Un guasto a questo motore provoca il fermo immediato della macchina; nessuna lavorazione è possibile fino alla sua sostituzione o riparazione, con conseguente impatto diretto sulla produzione.
DAEWOO Heavy Industries è stato uno dei principali conglomerati industriali sudcoreani, con una divisione macchine utensili (DAEWOO Machine Tool Co.) produttrice di torni CNC, centri di lavoro e fresatrici di alta gamma molto diffuse in ambito automotive e aerospaziale. A seguito della ristrutturazione del gruppo DAEWOO, la divisione è confluita in Doosan Infracore (oggi HD Hyundai Infracore), che ne ha continuato la produzione sotto nuovo marchio. I componenti originali DAEWOO Heavy sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Motore elettrico per macchine utensili CNC (Heavy Duty) |
| Codice | DSRT15XA50 |
| Marca | DAEWOO Heavy Industries (Doosan Infracore – HD Hyundai legacy) |
| Applicazione nota | Macchine utensili CNC DAEWOO Heavy (torni, centri di lavoro, fresatrici di grande taglia) |
| Funzione | Azionamento asse di avanzamento CNC o motore mandrino |
| Potenza nominale | ~1,5–5,5 kW |
| Tensione nominale | ~200–440 V AC |
| Retroazione | Encoder incrementale o resolver integrato |
| Interfacce / connettori | Connettori multipolo standard DAEWOO; flangia di montaggio |
| Peso | ~10–25 kg |
| Dimensioni | ~250–450 mm L |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
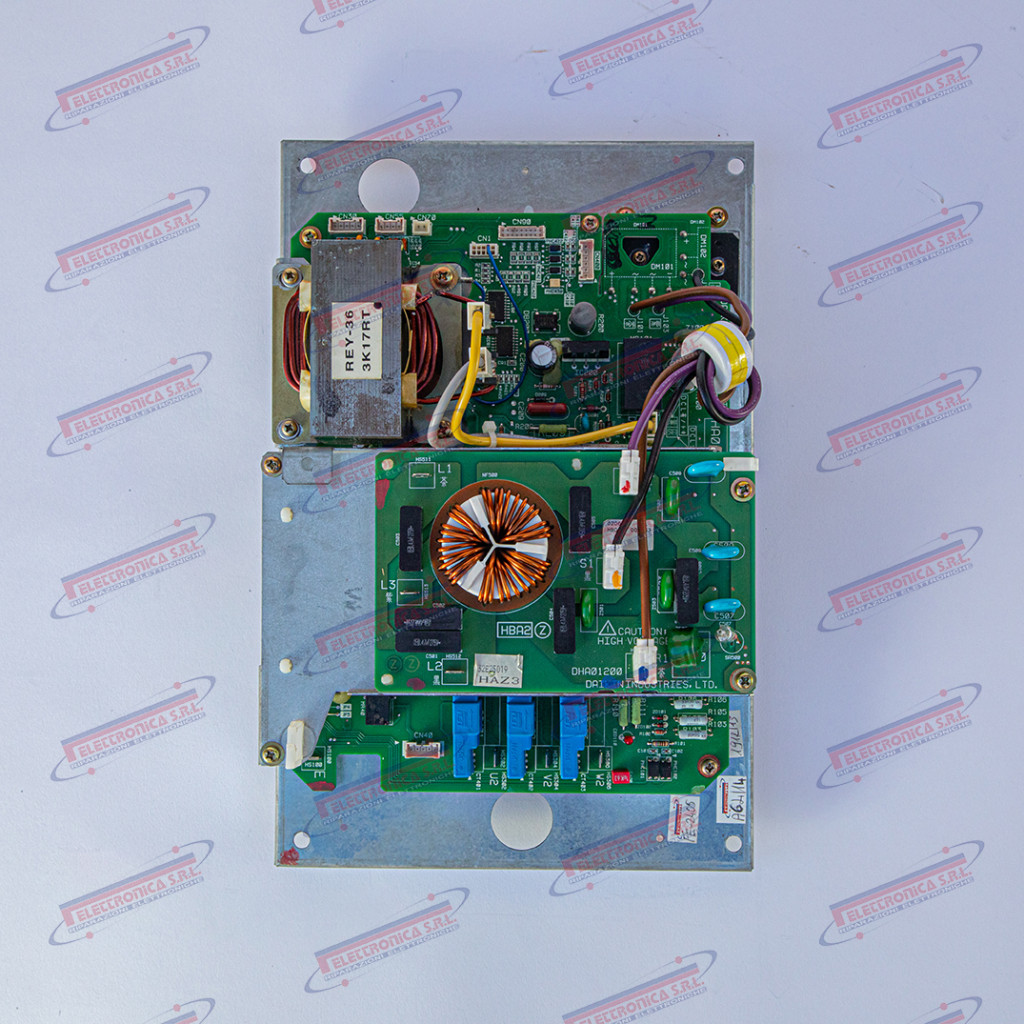
Codice prodotto:
DHA00900
Tipologia:
Senza Categoria
Marca:
DAIKIN
Servizi
Riparazione
Vendita con reso guasto
Centralina elettronica pompa idraulica – DAIKIN DHA00900
Il DHA00900 è una centralina elettronica di controllo per pompa idraulica (“Hydraulic Pump Control Unit”) prodotta da DAIKIN Industries, divisione sistemi oleodinamici industriali. Questo modulo costituisce il cuore logico dell’unità di potenza idraulica installata su macchine utensili CNC, centri di lavoro e impianti industriali che impiegano componenti oleodinamici DAIKIN per il bloccaggio del pezzo, il controbilanciamento degli assi, il cambio automatico utensile e altri attuatori idraulici. La centralina integra la logica di avvio/arresto del motore pompa, la regolazione della pressione di esercizio, la supervisione dei guasti (sovratemperatura, mancanza olio, anomalia pressione) e l’interfaccia di segnale verso il controllo CNC. Non sono note varianti o revisioni documentate pubblicamente; il codice DHA00900 identifica univocamente il componente.
La centralina governa l’intera unità pompa idraulica: avvia il motore elettrico, porta il circuito alla pressione di esercizio e sorveglia in continuo livello olio, temperatura e integrità del circuito di pressione. In caso di guasto, la macchina perde immediatamente la capacità di generare la pressione necessaria al bloccaggio pezzo, al cambio utensile automatico e al controbilanciamento degli assi verticali: il risultato è un fermo macchina immediato, con rischio concreto di perdita del pezzo in lavorazione o di danni meccanici agli assi non controbilanciati.
DAIKIN Industries è una multinazionale giapponese fondata nel 1924, nota principalmente come leader mondiale nei sistemi di climatizzazione e ventilazione. La divisione oleodinamica — DAIKIN Hydraulics — produce pompe a pistoni assiali, pompe a palette, centraline di potenza e controlli elettronici per applicazioni industriali e macchine utensili, distribuiti a livello globale con supporto tecnico specializzato. I moduli elettronici di questa generazione sono da considerarsi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato, al surplus industriale e alla riparazione specializzata.
Dati tecnici principali
| Tipo | Centralina elettronica di controllo pompa idraulica (Hydraulic Pump Control Unit) |
| Codice | DHA00900 |
| Marca | DAIKIN Industries – divisione Hydraulics |
| Applicazione nota | Unità di potenza idraulica DAIKIN per macchine utensili CNC e centri di lavoro |
| Funzione | Avvio/arresto pompa, regolazione pressione di esercizio, supervisione guasti, interfaccia segnali CNC |
| Tensione di alimentazione | 24 V DC / 100–240 V AC |
| Ingressi / uscite | I/O digitali per abilitazione, segnale guasto, pressione raggiunta; uscite comando valvole e contattore motore |
| Sensori gestiti | Pressostato, termostato olio, sensore livello olio (tipico centraline DAIKIN) |
| Interfacce / connettori | Morsettiera a vite e connettori multipli |
| Peso | ~0,5–2,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus o tramite riparazione specializzata |
Codice prodotto:
DVSD-TT-14A-05
Tipologia:
Senza Categoria
Marca:
DOOSAN
Servizi
Vendita con reso guasto
Vendita ricondizionato
Servo drive asse – DOOSAN DVSD-TT-14A-05
Il DVSD-TT-14A-05 è un servo drive digitale per asse CNC (“Digital Axis Servo Drive”) realizzato da DOOSAN, componente del sistema CNC proprietario VISION montato su centri di lavorazione e torni a controllo numerico della gamma DOOSAN/Daewoo. La sigla identifica un azionamento della serie DVSD con stadio di potenza tipo TT, corrente nominale 14 A e variante 05. Gestisce l’anello di corrente e di velocità del servomotore di un asse lineare o rotante, interfacciandosi con la CPU del controllo VISION tramite bus digitale interno. Non sono noti accessori standard inclusi nella fornitura.
Il servo drive è il nodo elettronico che chiude l’anello di corrente e di velocità sul motore dell’asse: riceve il riferimento di posizione/velocità dalla CPU CNC e pilota il servomotore con precisione microsecondo per microsecondo, garantendo accuratezza dimensionale e ripetibilità nella lavorazione. Un guasto al drive provoca l’arresto immediato dell’asse interessato con allarme CNC: la macchina non può lavorare finché il componente non viene sostituito o riparato, con conseguente fermo produzione.
DOOSAN è un conglomerato industriale sudcoreano la cui divisione machine tool si è consolidata attraverso l’acquisizione di Daewoo Heavy Industries nel 2005; produce torni CNC, centri di lavoro verticali e orizzontali e sistemi di controllo propri distribuiti a livello mondiale. I prodotti della serie VISION appartengono a una generazione ormai datata e sono legacy / fuori produzione: reperibili prevalentemente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo drive digitale per asse CNC (Digital Axis Servo Drive) |
| Codice | DVSD-TT-14A-05 (DVSDTT14A05) |
| Marca | DOOSAN (ex Daewoo Heavy Industries) |
| Applicazione nota | Centri di lavoro e torni CNC DOOSAN serie VISION (PUMA, Lynx, DNM e compatibili) |
| Funzione | Regolazione corrente e velocità servomotore asse |
| Corrente nominale | 14 A continui |
| Tipo stadio di potenza | TT — stadio transistor IGBT |
| Tensione bus DC | ~300–600 V DC |
| Interfaccia CNC | Bus digitale seriale interno — sistema VISION |
| Retroazione | Encoder incrementale/assoluto dal servomotore |
| Interfacce esterne | Connettori multipolari (bus encoder, bus potenza, I/O allarmi) |
| Peso | ~1,5–3,5 kg |
| Dimensioni | ~150–250 × 250–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
C25-81B15-2500AG00
Tipologia:
Senza Categoria
Marca:
DYNAMIC RESEARC CORP
Servizi
Vendita ricondizionato
Encoder ottico incrementale – DYNAMIC RESEARCH CORP C25-81B15-2500AG00
Il C25-81B15-2500AG00 è un encoder ottico incrementale (“Optical Incremental Encoder”) prodotto da Dynamic Research Corp, destinato all’impiego come trasduttore di posizione e velocità in sistemi CNC e macchine utensili a controllo numerico. Il codice identifica un encoder della serie C25 con risoluzione di 2500 impulsi/giro (PPR), uscita di tipo A e configurazione standard (suffisso G00). Fornisce i segnali in quadratura A, B e impulso di zero Z, compatibili con interfacce differenziali RS-422 / TTL per garantire elevata immunità ai disturbi elettromagnetici tipici degli ambienti industriali.
L’encoder rotativo è il trasduttore di retroazione che informa il CNC sulla posizione e sulla velocità effettiva dell’asse o del mandrino: senza di esso il controllo numerico non può chiudere l’anello di posizione e la macchina risulta inutilizzabile. Un encoder guasto o con segnale degradato provoca errori di posizionamento, allarmi di retroazione e — nei casi più gravi — movimenti incontrollati degli assi con rischio di collisione.
Dynamic Research Corp (DRC) era un costruttore statunitense specializzato nella produzione di encoder ottici incrementali per applicazioni di motion control e CNC, attivo principalmente negli anni ’80 e ’90. Tutti i prodotti di questa linea sono legacy / fuori produzione: reperibili esclusivamente come ricambio usato, NOS (new old stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Encoder ottico incrementale rotativo |
| Codice | C25-81B15-2500AG00 (C2581B152500AG00) |
| Marca | Dynamic Research Corp (DRC) |
| Applicazione nota | Macchine utensili CNC (assi lineari, mandrino); sistemi di motion control industriale |
| Funzione | Retroazione di posizione e velocità per anello chiuso CNC |
| Risoluzione | 2500 impulsi/giro (PPR) – 10 000 conteggi/giro in quadratura (x4) |
| Segnali di uscita | Quadratura A, B + impulso di zero Z; uscita differenziale RS-422 / TTL |
| Tensione di alimentazione | 5 V DC (tipico) o 5–12 V DC |
| Consumo / uscita | ~100–200 mA; uscita line driver differenziale |
| Interfacce / Connettori | Connettore multipolare (tipo e pinout specifici per codice; compatibile serie C25) |
| Peso | ~0,2–0,5 kg |
| Dimensioni | ~Ø60–80 mm, lunghezza 60–100 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
25-S031-B15-1800G0C0
Tipologia:
Senza Categoria
Marca:
DYNAMIC RESEARC CORP
Servizi
Vendita ricondizionato
Encoder ottico incrementale – DYNAMICS RESEARCH CORP 25-S031-B15-1800G0C0
Il 25-S031-B15-1800G0C0 è un encoder ottico incrementale (“Incremental Optical Encoder”) prodotto da Dynamics Research Corp (DRC), con risoluzione di 1800 linee/giro (CPR). Il codice costruttore identifica un encoder della serie S031, configurazione flangia/attacco B15, uscite differenziali in configurazione G0C0. Il componente è documentato su macchine utensili CNC di varia produzione che utilizzano retroazione encoder per assi lineari o mandrino. Esistono varianti di risoluzione e di uscita nella stessa famiglia; il presente articolo fa riferimento alla versione 1800 CPR.
L’encoder è il trasduttore di posizione e velocità che alimenta il regolatore CNC con il segnale di retroazione: converte la rotazione meccanica dell’albero motore in impulsi elettrici ad alta precisione, consentendo all’anello di posizione di correggere in tempo reale la traiettoria dell’asse o la velocità del mandrino. Senza il segnale encoder il CNC è cieco: l’asse va in allarme di inseguimento oppure il mandrino perde il controllo della velocità, rendendo impossibile qualsiasi lavorazione.
Dynamics Research Corp (DRC) è stata una storica azienda statunitense (sede a Wilmington, MA) specializzata nella produzione di encoder ottici di precisione per macchine utensili, robotica e automazione industriale. La società è stata acquisita da Danaher Corporation e i relativi prodotti encoder sono confluiti nel marchio Dynapar. Tutti i prodotti della serie originale DRC sono legacy / fuori produzione: la fornitura è garantita esclusivamente da stock usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Encoder ottico incrementale (Incremental Optical Encoder) |
| Codice | 25-S031-B15-1800G0C0 (25S031B151800G0C0) |
| Marca | Dynamics Research Corp – DRC (legacy Danaher / Dynapar) |
| Applicazione nota | Macchine utensili CNC – retroazione asse lineare / mandrino |
| Funzione | Trasduzione posizione e velocità rotazionale per anello di retroazione CNC |
| Risoluzione | 1800 CPR (linee/giro) – 7200 conteggi/giro in quadratura (x4) |
| Uscite | Differenziale RS-422 – canali A, /A, B, /B, Z, /Z (tipico) |
| Tensione alimentazione | 5 V DC ±5 % (tipico) oppure 5–26 V DC (verificare su targa) |
| Interfaccia / connettore | Connettore multipolare o uscita via cavo (configurazione C0) |
| Montaggio | Flangia servo-mount o face-mount (configurazione B15) |
| Peso | ~0,2–0,6 kg |
| Dimensioni | Ø 60–90 mm, L 50–90 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
SR 92A530
Tipologia:
Senza Categoria
Marca:
EFORE
Servizi
Vendita ricondizionato
Alimentatore switching – EFORE SR 92A530
Il SR 92A530 è un alimentatore switching industriale (“Switching Power Supply”) realizzato da EFORE, documentato come componente dei sistemi di controllo per robot industriali ABB Robotics. L’unità eroga tensioni continue regolate all’elettronica di controllo del cabinet robot, garantendo l’alimentazione stabile delle schede CPU, dei moduli I/O e dei drive servo. Il codice SR 92A530 identifica questa unità nella famiglia di alimentatori OEM EFORE per ABB; possono esistere revisioni hardware successive con lievi varianti circuitali.
L’alimentatore è il cuore energetico del cabinet di controllo robot: converte la tensione di rete AC in tensioni DC stabilizzate e filtrate, indispensabili per il funzionamento affidabile di tutta l’elettronica di bordo. Un guasto a questa unità provoca l’arresto immediato del robot — nessun asse si muove, il sistema perde le proprie variabili di stato e la linea di produzione si ferma. La qualità delle tensioni erogate influisce direttamente sulla stabilità dei servo drive e sulla durata delle schede elettroniche a valle.
EFORE è un costruttore finlandese di alimentatori switching industriali, specializzato in forniture OEM per settori critici quali robotica, automazione industriale, telecomunicazioni e medicale. Ha operato a lungo come fornitore strategico di alimentatori per i sistemi di controllo ABB Robotics. I prodotti della serie SR destinati ai controller ABB di precedente generazione sono da considerarsi legacy / fuori produzione: disponibili unicamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching industriale (Switching Power Supply) |
| Codice | SR 92A530 (SR92A530) |
| Marca | EFORE (fornitore OEM ABB Robotics) |
| Applicazione nota | Cabinet di controllo robot industriali ABB Robotics |
| Funzione | Conversione e regolazione tensioni DC per elettronica di controllo robot |
| Tensione ingresso | ~100–240 V AC, 50/60 Hz |
| Tensioni uscita | Multiple uscite DC regolate – es. +24 V, +5 V, ±15 V |
| Potenza totale | ~50–150 W |
| Interfacce/connettori | Connettori dedicati ABB e morsettiera per distribuzione tensioni nel cabinet |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
AZMLM2B
Tipologia:
Senza Categoria
Marca:
EL.GE
Servizi
Riparazione
Vendita con reso guasto
Azionamento servoasse – EL.GE AZMLM2B
Il AZMLM2B è un azionamento elettronico servoasse (“Servo Axis Drive”) prodotto da EL.GE (Elettronica Generale), costruttore italiano specializzato in sistemi di controllo per macchine utensili CNC. Il modulo appartiene alla famiglia di azionamenti modulari EL.GE per il controllo di servomotori brushless o DC in applicazioni di lavorazione meccanica di precisione. La sigla AZMLM2B identifica univocamente la versione e la taglia del drive all’interno della gamma del costruttore. Il drive può essere disponibile in diverse varianti di corrente o tensione in base alla configurazione macchina; non risultano codici alternativi ufficiali distinti rispetto al codice principale.
L’azionamento servoasse è il modulo elettronico che regola la coppia, la velocità e la posizione del servomotore collegato all’asse controllato: riceve i riferimenti dal CNC o dall’interpolatore e chiude in tempo reale gli anelli di corrente, velocità e posizione. In caso di guasto il relativo asse CNC diventa incontrollabile, la macchina va in allarme e la produzione si interrompe; su macchine pluriasse un singolo drive difettoso può bloccare l’intera linea di lavorazione, con costi di fermo potenzialmente elevati.
EL.GE (Elettronica Generale) è un’azienda italiana con decenni di esperienza nella progettazione e produzione di sistemi elettronici per macchine utensili, tra cui azionamenti servo e mandrino, alimentatori e schede di controllo CNC. I suoi prodotti equipaggiano diversi costruttori italiani di centri di lavoro, torni e fresatrici CNC. Una parte significativa della gamma storica è da considerarsi legacy / fuori produzione: disponibile principalmente come usato, rigenerato o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento servoasse (Servo Axis Drive) |
| Codice | AZMLM2B |
| Marca | EL.GE (Elettronica Generale) |
| Applicazione nota | Macchine utensili CNC con azionamenti EL.GE (torni, centri di lavoro, fresatrici CNC italiane) |
| Funzione | Regolazione di coppia, velocità e posizione del servomotore asse |
| Ingresso riferimento | Analogico ±10 V o digitale seriale (tipico gamma EL.GE) |
| Retroazione | Encoder incrementale / resolver (tipico) |
| Tensione di alimentazione | ~230–400 V AC trifase |
| Corrente di uscita | Da verificare su documentazione tecnica EL.GE |
| Tensioni logica | ±15 V e +5 V DC (tipico) |
| Interfacce / connettori | Connettori a pettine e morsettiere (tipico EL.GE) |
| Peso | ~1–4 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, rigenerato o tramite riparazione specializzata |
Codice prodotto:
K100A-24
Tipologia:
Senza Categoria
Marca:
ELCO
Servizi
Vendita ricondizionato
Alimentatore switching 24 V DC – ELCO K100A-24
Il K100A-24 è un alimentatore switching a 24 V DC (“DC Switching Power Supply”) prodotto da ELCO, concepito per l’alimentazione della componentistica elettronica di controllo in ambienti industriali e su macchine utensili CNC. Il suffisso -24 identifica la tensione di uscita nominale di 24 V DC regolata. L’unità è destinata all’alimentazione di moduli I/O, PLC, relè di sicurezza, encoder e valvole elettroidrauliche presenti nel quadro elettrico della macchina. Può essere presente in più varianti costruttive; verificare la revisione hardware prima della sostituzione.
L’alimentatore DC è il cuore della distribuzione energetica logica di una macchina CNC: converte la tensione di rete in 24 V DC stabili e filtrati, garantendo l’alimentazione continua a PLC, moduli I/O, encoder, relè di sicurezza e attuatori di bassa potenza. Il suo guasto provoca l’arresto immediato di tutti i circuiti di controllo con conseguente fermo macchina totale; una tensione di uscita instabile o fuori tolleranza può inoltre generare errori di comunicazione, reset imprevisti del CNC e comportamenti anomali degli assi.
ELCO è un costruttore specializzato in alimentatori industriali e componenti di elettronica di potenza per l’automazione industriale e le macchine utensili. I prodotti della serie K100A sono progettati per ambienti gravosi, con particolare attenzione all’affidabilità in presenza di carichi variabili e disturbi di rete. I modelli di questa famiglia risultano legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching DC (DC Switching Power Supply) |
| Codice | K100A-24 (K100A24) |
| Marca | ELCO |
| Applicazione nota | Macchine utensili CNC, quadri elettrici di controllo per automazione industriale |
| Funzione | Alimentazione regolata 24 V DC per circuiti di controllo, moduli I/O e attuatori |
| Tensione di uscita | 24 V DC regolata |
| Potenza di uscita | ~100 W |
| Corrente di uscita | ~4–5 A a 24 V DC |
| Tensione di ingresso | 100–240 V AC, 50/60 Hz |
| Interfacce/connettori | Morsettiere a vite per ingresso AC e uscita DC (tipico per la serie) |
| Protezioni | Sovracorrente, sovratensione, cortocircuito (tipico switching industriale) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
TK12M165HER2
Tipologia:
Senza Categoria
Marca:
EVERSONIC
Servizi
Vendita con reso guasto
Vendita ricondizionato
Monitor Monocromatico 12” – EVERSONIC DISPLAY 2000 TK12M165HER2
Il TK12M165HER2 è un monitor industriale CRT monocromatico da 12” (“12-inch Monochromatic Industrial CRT Monitor”) appartenente alla serie DISPLAY 2000 di EVERSONIC, costruttore taiwanese specializzato in display per automazione industriale e macchine utensili CNC. Il monitor è progettato per operare come interfaccia visiva dell’operatore su sistemi CNC di diverse marche e generazioni, con ingressi video compatibili con segnali TTL o composito standard dell’industria. Il codice TK12M165HER2 identifica la variante specifica con tubo a fosfori monocromatico (tipicamente verde o ambra) da 12” diagonale. Il componente non include funzionalità di elaborazione dati proprie: è un display passivo dedicato alla visualizzazione dei parametri e dello stato macchina.
Il monitor CNC è il pannello di visualizzazione che permette all’operatore di leggere lo stato della macchina, i programmi in esecuzione, gli allarmi e i parametri di lavorazione in tempo reale. La sua assenza o un guasto del tubo CRT rende impossibile qualsiasi operazione di impostazione, programmazione e controllo: la macchina diventa di fatto inutilizzabile fino alla sostituzione dell’unità.
EVERSONIC Technology Co., Ltd. è un produttore taiwanese attivo nel settore dei monitor industriali e professionali, specializzato in display per applicazioni CNC, medicali e di automazione. I monitor della serie DISPLAY 2000, basati su tecnologia CRT monocromatica, sono legacy / fuori produzione: la produzione di tubi CRT è cessata a livello mondiale e questi componenti sono reperibili esclusivamente come usato, NOS (new old stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Monitor industriale CRT monocromatico (12” Monochromatic Industrial CRT Monitor) |
| Codice | TK12M165HER2 |
| Marca | EVERSONIC Technology (serie DISPLAY 2000) |
| Applicazione nota | Macchine utensili CNC multi-marca – uso generico industriale (Fanuc, Mitsubishi, Siemens, ecc.) |
| Funzione | Visualizzazione interfaccia operatore: stato macchina, programmi NC, allarmi, parametri di lavorazione |
| Tecnologia display | CRT monocromatico – fosfori verdi o ambra (tipico) |
| Diagonale schermo | 12” (circa 305 mm diagonale) |
| Risoluzione | 640×480 pixel (tipico per monitor CNC industriali dell’era) |
| Ingresso video | TTL composito / RGB TTL (tipico per sistemi CNC anni ’80–’90) |
| Alimentazione | 220–240 V AC, 50/60 Hz (tipico) |
| Peso | ~8–12 kg |
| Dimensioni | ~320×300×380 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/NOS/riparazione |
Codice prodotto:
A61L-0001-0096
Tipologia:
Monitor
Marca:
FANUC
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Monitor CNC 14″ colore – FANUC A61L-0001-0096
Il A61L-0001-0096 è un monitor a colori da 14″ a tubo catodico (CRT) (“14-inch Colour CRT Monitor”) prodotto da FANUC, documentato come componente di visualizzazione per i sistemi CNC FANUC Serie 0, 15, 16, 18 e 21 montati su centri di lavoro, torni e fresatrici CNC. Il monitor gestisce la visualizzazione dell’interfaccia operatore: programmi pezzo, parametri di macchina, messaggi di allarme e diagnostica di sistema. La tecnologia display è CRT (Cathode Ray Tube) a colori; il segnale video è fornito direttamente dall’unità CNC tramite connessione dedicata. Possono esistere varianti con differenti revisioni interne del circuito di deflessione o configurazioni di connettori.
Il monitor operatore è l’interfaccia visiva primaria del sistema CNC: visualizza in tempo reale i programmi di lavorazione, i parametri di macchina, gli allarmi attivi e lo stato degli assi. Senza un monitor funzionante l’operatore non può programmare, modificare parametri, leggere allarmi né eseguire alcuna operazione di diagnostica, rendendo la macchina completamente inutilizzabile a prescindere dallo stato degli altri componenti.
FANUC (Fuji Automatic NUmerical Control) è il principale costruttore mondiale di sistemi CNC, servomotori, robot industriali e automazione di fabbrica, fondato in Giappone nel 1956. I monitor della serie A61L appartengono a una generazione di periferiche CNC ormai legacy / fuori produzione, sostituite nelle installazioni moderne da display LCD a pannello piatto; la disponibilità è limitata al mercato dell’usato e alla riparazione specializzata.
Dati tecnici principali
| Tipo | Monitor CRT a colori 14″ per sistemi CNC |
| Codice | A61L-0001-0096 (A61L00010096) |
| Marca | FANUC |
| Applicazione nota | Sistemi CNC FANUC Serie 0, 15, 16, 18, 21 — centri di lavoro, torni CNC, fresatrici CNC |
| Funzione | Interfaccia visiva operatore (HMI): visualizzazione programmi pezzo, parametri di macchina, allarmi, diagnostica |
| Tecnologia display | CRT (Cathode Ray Tube) a colori |
| Diagonale schermo | 14″ (circa 355 mm) |
| Risoluzione | ~640 × 480 pixel |
| Alimentazione | ~100–240 V AC, 50/60 Hz |
| Interfaccia video | Connettore video dedicato FANUC; segnale TTL RGB o analogico |
| Peso | ~12–18 kg |
| Dimensioni (L × H × P) | ~370–420 × 340–380 × 400–450 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
A61L-0001-0094
Tipologia:
Monitor
Marca:
FANUC
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Monitor CRT 14 pollici a colori – FANUC A61L-0001-0094
Il A61L-0001-0094 è un monitor CRT a colori da 14″ (“14-inch Colour CRT Monitor”) prodotto da FANUC, destinato ai sistemi di controllo numerico delle serie FANUC Series 0, 15, 16, 18 e 21. Il display a tubo catodico fornisce la visualizzazione grafica e testuale dell’interfaccia operatore (HMI) nei pannelli di controllo CNC. Il modello supporta segnale video RGB analogico con sincronismo composito o H/V separato ed è disponibile in varianti per alimentazione 100–120 V e 200–240 V CA, 50/60 Hz.
Il monitor è il componente visivo centrale del pannello operatore CNC: senza di esso l’operatore non può visualizzare lo stato della macchina, i programmi pezzo, gli allarmi né i parametri di lavorazione. Il guasto del monitor blocca di fatto la macchina poiché l’interfaccia HMI diventa completamente inaccessibile, impedendo qualsiasi avvio o gestione del ciclo produttivo.
FANUC (Fuji Automatic NUmerical Control) è il principale costruttore mondiale di sistemi CNC, robot industriali e automazione di fabbrica, fondato in Giappone nel 1956 da Seiuemon Inaba come divisione di Fujitsu e autonomo dal 1972. I monitor CRT della serie A61L sono legacy / fuori produzione: le unità LCD retrofit drop-in rappresentano oggi la soluzione sostitutiva più diffusa sul mercato dell’usato industriale.
Dati tecnici principali
| Tipo | Monitor CRT a colori 14″ per pannello operatore CNC (Colour CRT Monitor) |
| Codice | A61L-0001-0094 (A61L00010094) |
| Marca | FANUC |
| Applicazione nota | Pannelli operatore CNC FANUC Series 0, 15, 16, 18, 21 |
| Funzione | Visualizzazione HMI operatore: programmi pezzo, allarmi, stato macchina, parametri |
| Tecnologia display | CRT (Cathode Ray Tube) a colori |
| Diagonale schermo | 14″ (circa 355 mm) |
| Risoluzione | 640 × 480 pixel (tipico VGA) |
| Segnale video | RGB analogico; sync composita o H/V separato |
| Alimentazione | 100–240 V CA, 50/60 Hz (verificare variante specifica) |
| Interfacce / connettori | Connettore video proprietario FANUC; connettore alimentazione CA |
| Peso | ~15–25 kg |
| Dimensioni | ~380–450 mm L × 350–400 mm H × 380–450 mm P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus; disponibile sostituto LCD retrofit drop-in |
Codice prodotto:
A61L-0001-0093
Tipologia:
Monitor
Marca:
FANUC
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Monitor CRT 9″ monocromatico – FANUC A61L-0001-0093
Il A61L-0001-0093 è un monitor CRT da 9″ monocromatico (“9-inch Monochrome CRT Display”) prodotto da FANUC, impiegato come unità di visualizzazione standard nei controlli numerici FANUC Serie 0, Serie 6, Serie 10/11/12 e Serie 15. Il display, a tubo catodico monocromatico a fosfori (tipicamente verde P31 o ambra P39), visualizza l’interfaccia operatore del CNC: programmi attivi, stato macchina, messaggi di allarme e coordinate degli assi. Si collega all’unità di controllo tramite la scheda video interna al cabinet FANUC. Non comprende circuiteria CNC propria: è esclusivamente una periferica di visualizzazione dedicata.
Il monitor è l’interfaccia operatore primaria del controllo numerico: senza di esso l’operatore non può visualizzare il programma in esecuzione, leggere i messaggi di allarme, controllare le coordinate degli assi né interagire con il CNC tramite la tastiera. Un monitor guasto rende la macchina operativamente inutilizzabile, bloccando qualsiasi attività di produzione, diagnosi o messa a punto, con conseguente fermo impianto immediato.
FANUC è il leader mondiale nella produzione di controlli numerici, robot industriali e sistemi di automazione di fabbrica, fondata in Giappone nel 1956 come divisione di Fujitsu e indipendente dal 1972. Questo monitor appartiene alla linea classica per sistemi CNC degli anni ‘80–‘90 ed è legacy / fuori produzione: reperibile esclusivamente come usato, surplus o tramite servizi specializzati di riparazione CRT oppure kit retrofit LCD.
Dati tecnici principali
| Tipo | Monitor CRT da 9″ monocromatico (9-inch Monochrome CRT Display) |
| Codice | A61L-0001-0093 (A61L00010093) |
| Marca | FANUC |
| Applicazione nota | Controlli numerici FANUC Serie 0, Serie 6, Serie 10/11/12, Serie 15; centri di lavoro e torni CNC anni ‘80–‘90 |
| Funzione | Visualizzazione interfaccia operatore CNC: programmi, allarmi, coordinate assi, stato macchina |
| Diagonale schermo | 9″ (pollici), tubo catodico (CRT) |
| Tipo display | Monocromatico a fosfori (verde P31 o ambra P39, tipico) |
| Segnale video | Video composito / TTL dal modulo video del cabinet FANUC |
| Alimentazione | ~100–240 V AC (tipico per CRT industriale); alimentazione dal cabinet CNC |
| Interfacce / connettori | Connettore video dedicato FANUC; cavo alimentazione dal cabinet; senza ingressi VGA standard |
| Peso | ~4–7 kg |
| Dimensioni | ~280–330 mm L × 250–300 mm H × 310–390 mm P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione o retrofit LCD |
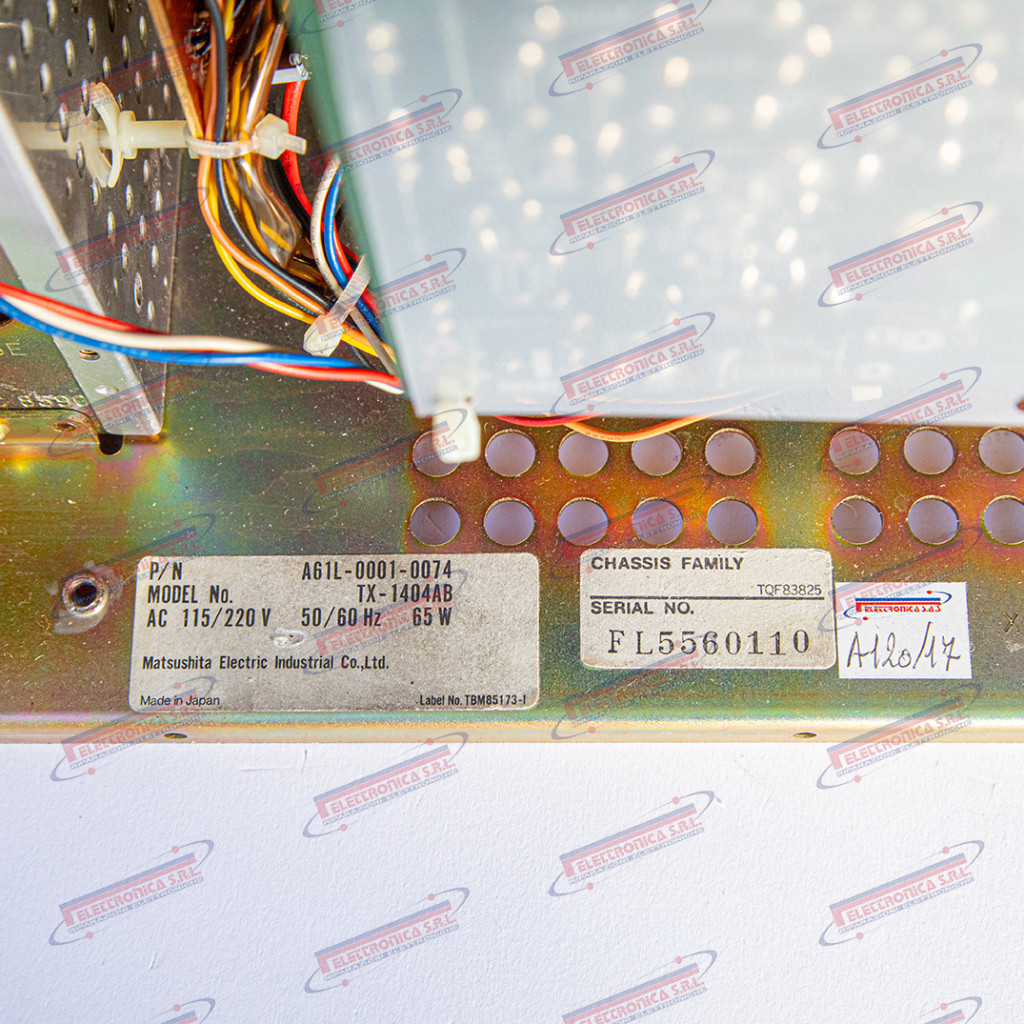
Codice prodotto:
A61L00010074
Tipologia:
Monitor
Marca:
FANUC
Servizi
Vendita con reso guasto
Vendita ricondizionato
Riparazione
Monitor a colori 14″ – FANUC A61L-0001-0074
Il A61L-0001-0074 è un monitor a tubo catodico (CRT) a colori da 14″ (“14″ Colour CRT Monitor”) prodotto da FANUC, impiegato come unità di visualizzazione nelle console MDI/CRT dei sistemi CNC FANUC Serie 0, Serie 6, Serie 10/11/12, Serie 15 e Serie 16/18/21, nonché in alcune celle robotizzate FANUC degli stessi anni. Il dispositivo riceve il segnale video dall’unità di controllo tramite cablaggio dedicato e connettore proprietario, visualizzando le schermate operative del CNC in tecnologia CRT a colori. Non sono documentate revisioni hardware con codici distinti; eventuali lotti produttivi differiscono unicamente per componenti interni minori.
Il monitor è l’interfaccia visiva primaria tra l’operatore e il sistema CNC: senza di esso non è possibile visualizzare programmi pezzo, parametri macchina, diagnostica né messaggi di allarme. Un guasto al monitor blocca di fatto l’operatività della macchina anche se l’elettronica di controllo è integra, rendendo impossibile qualsiasi interazione con i menù, il reset di allarmi o la modifica di parametri critici.
FANUC (Fuji Automatic NUmerical Control) è il principale costruttore mondiale di sistemi CNC e robotica industriale, con sede a Oshino, Yamanashi, Giappone. Fondata nel 1956 come divisione di Fujitsu e autonoma dal 1972, FANUC detiene la quota di mercato più alta nel settore CNC a livello globale. I monitor CRT della famiglia A61L sono legacy / fuori produzione: la tecnologia CRT non viene più fabbricata industrialmente e questi componenti sono reperibili esclusivamente come usato, surplus o tramite sostituzione con kit retrofit LCD compatibili.
Dati tecnici principali
| Tipo | Monitor CRT a colori 14″ per sistemi CNC (Colour CRT Monitor) |
| Codice | A61L00010074 |
| Marca | FANUC |
| Applicazione nota | CNC FANUC Serie 0, Serie 6, Serie 10/11/12, Serie 15, Serie 16/18/21; robot FANUC |
| Funzione | Visualizzazione interfaccia operatore: programmi pezzo, parametri macchina, diagnostica, allarmi |
| Tecnologia display | CRT (Cathode Ray Tube) a colori |
| Dimensione schermo | 14″ (circa 355 mm) diagonale |
| Risoluzione | ~640 × 480 pixel |
| Segnale video | RGB analogico / segnale proprietario FANUC |
| Alimentazione | ~100–240 V AC, 50/60 Hz |
| Interfacce | Connettore proprietario FANUC sul pannello posteriore; cablaggio dedicato verso rack CNC |
| Peso | ~8–14 kg |
| Dimensioni | ~380–430 × 300–360 × 380–450 mm L × H × P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/retrofit LCD |
Codice prodotto:
S04-00-19
Tipologia:
Senza Categoria
Marca:
FERROCONTROL
Servizi
Vendita con reso guasto
Vendita ricondizionato
Azionamento servoasse – FERROCONTROL S04-00-19
Il S04-00-19 è un azionamento servoasse (“Servo Axis Drive”) prodotto da FERROCONTROL, progettato per l’impiego nei sistemi CNC E°CNC di FERROCONTROL, diffusi su centri di lavoro per la lavorazione del legno, pannelli, vetro e pietra. Il modulo controlla gli assi servoazionati gestendo l’anello di corrente e di velocità del servomotore collegato. Il codice completo del componente è S04-00-19 (riferimento interno S040019).
L’azionamento servoasse è il cuore del sistema di posizionamento della macchina: converte i comandi di posizione e velocità provenienti dal controllo CNC in correnti di pilotaggio del servomotore, chiudendo l’anello di retroazione su encoder o resolver. Un guasto all’azionamento comporta il blocco immediato dell’asse interessato e l’impossibilità di eseguire qualsiasi lavorazione fino alla sostituzione o riparazione del modulo.
FERROCONTROL Steuerungssysteme GmbH & Co. KG è un costruttore tedesco con sede a Herford specializzato in sistemi CNC per l’industria della lavorazione del legno e dei pannelli. I sistemi E°CNC equipaggiano macchine di numerosi costruttori leader di settore tra cui Holzma, Weeke e Brandt. FERROCONTROL è parte del Gruppo HOMAG. I ricambi per sistemi datati sono legacy / fuori produzione e disponibili esclusivamente tramite canali specializzati o riparazione.
Dati tecnici principali
| Tipo | Azionamento servoasse (Servo Axis Drive) |
| Codice | S04-00-19 (S040019) |
| Marca | FERROCONTROL (Gruppo HOMAG) |
| Applicazione nota | Sistemi CNC FERROCONTROL E°CNC su centri di lavoro per lavorazione legno, pannelli, vetro |
| Funzione | Controllo posizione e velocità asse servo; gestione anello corrente/velocità del servomotore |
| Tensione alimentazione | 24 V DC (logica); stadio di potenza tipico 230/400 V AC o bus DC |
| Corrente nominale | Da verificare su datasheet specifico |
| Interfacce | Bus CNC interno (tipico CAN o seriale proprietario FERROCONTROL); connettori encoder/resolver; morsettiere potenza |
| Segnali di retroazione | Encoder incrementale o resolver (tipico); segnali di diagnostica verso il CNC |
| Peso | ~0,5–2,0 kg |
| Dimensioni | ~100–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FRN3. 7M5-2
Tipologia:
Senza Categoria
Marca:
FUJI
Servizi
Riparazione
Vendita con reso guasto
Azionamento inverter mandrino 3,7 kW – FUJI FRN3. 7M5-2
Il FRN3. 7M5-2 è un azionamento inverter per mandrino CNC (“Spindle Inverter Drive”) da 3,7 kW appartenente alla serie FRENIC 5000MS5, prodotto da Fuji Electric. Progettato specificamente per applicazioni di controllo mandrino in macchine utensili a controllo numerico (centri di lavoro verticali e orizzontali, torni CNC, fresatrici), il drive converte la tensione di rete trifase in uscita a frequenza e tensione variabili per il controllo della velocità e della coppia del motore mandrino. Incorpora funzionalità dedicate ai requisiti delle macchine utensili: orientamento del mandrino (spindle orientation) per il cambio utensile automatico, modalità C-axis e frenatura in corrente continua. Disponibile in più taglie di potenza all’interno della stessa famiglia MS5.
L’azionamento inverter mandrino FRENIC 5000MS5 è l’unità elettronica che converte la tensione di rete trifase in tensione e frequenza variabili per governare velocità e coppia del motore mandrino in ogni fase della lavorazione. Gestisce funzioni critiche come l’orientamento del mandrino per il cambio utensile automatico, il controllo ad anello chiuso tramite retroazione encoder e la frenatura rapida all’arresto. Un guasto a questa unità rende il mandrino completamente incontrollabile, bloccando la produzione e rendendo necessario un intervento specializzato immediato.
Fuji Electric Co., Ltd. è un gruppo industriale giapponese fondato nel 1923, tra i principali produttori mondiali di inverter industriali, azionamenti elettrici e sistemi di automazione per uso industriale. La serie FRENIC 5000MS5 era dedicata specificatamente all’industria delle macchine utensili CNC ed è oggi legacy / fuori produzione, sostituita da linee più recenti quali FRENIC-Ace e FRENIC-MEGA; i ricambi sono reperibili esclusivamente come unità usate, stock surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento inverter per mandrino CNC (Spindle Inverter Drive) |
| Codice | FRN3. 7M5-2 (FRN37M52) |
| Marca | Fuji Electric |
| Serie | FRENIC 5000MS5 |
| Applicazione nota | Centri di lavoro CNC, torni a CN e fresatrici con mandrino a velocità variabile |
| Funzione | Controllo velocità e coppia motore mandrino; orientamento mandrino; modalità C-axis; frenatura DC |
| Potenza nominale | 3,7 kW |
| Tensione di ingresso | 3 fasi 200–220 V AC, 50/60 Hz (classe 200 V) |
| Frequenza di uscita | 0–400 Hz (tipico per azionamenti mandrino) |
| Tensione di uscita | 0–200 V trifase variabile (modulazione PWM) |
| Retroazione | Encoder incrementale / tachimetrica dal motore mandrino |
| Interfacce / connettori | Morsettiera di controllo multifunzione; connettore encoder; morsettiere di potenza R/S/T – U/V/W |
| Peso | ~3–6 kg |
| Dimensioni | ~200×300×150 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FRN003M3-21
Tipologia:
Senza Categoria
Marca:
FUJI
Servizi
Riparazione
Vendita con reso guasto
Vendita nuovo
Inverter azionamento in frequenza – FUJI FRN003M3-21
Il FRN003M3-21 è un inverter / azionamento in frequenza (“Variable Frequency Drive” – VFD) della famiglia FRENIC realizzato da FUJI Electric. Il codice individua un convertitore di frequenza compatto appartenente alla classe di potenza nominale ~0,3–0,4 kW, tensione di classe 200 V, progettato per il controllo della velocità di motori asincroni trifase in ambito industriale e su macchine utensili CNC. Il componente appartiene a una delle serie compatte storiche FRENIC di FUJI Electric, prodotte a partire dagli anni ’90 per applicazioni di motion control in svariati settori manifatturieri.
L’inverter di frequenza è il componente che converte la tensione di rete a frequenza fissa in una tensione trifase a frequenza e ampiezza variabili, consentendo la regolazione continua e precisa della velocità del motore asincrono pilotato. In una macchina utensile CNC può assolvere al controllo del mandrino a bassa potenza, della pompa del refrigerante, del nastro trasportatore trucioli o di assi ausiliari. Il guasto all’inverter determina l’arresto immediato e incontrollato della funzione servita: senza di esso il motore non è in grado di avviarsi né di regolare la propria velocità, rendendo la sezione di macchina coinvolta completamente inoperativa.
FUJI Electric Co., Ltd. è un primario costruttore giapponese di power electronics, fondato nel 1923 come joint venture tra Furukawa Electric e Siemens. La famiglia FRENIC di inverter industriali copre potenze da pochi watt fino a centinaia di kW ed è impiegata in tutto il mondo in applicazioni CNC, HVAC e automazione industriale. I modelli della serie M3 e le varianti coeve sono da considerarsi legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter / Azionamento in frequenza (Variable Frequency Drive – VFD) |
| Codice | FRN003M3-21 (FRN003M321) |
| Marca | FUJI Electric – serie FRENIC |
| Applicazione nota | Macchine utensili CNC; controllo motori ausiliari, mandrino a bassa potenza, pompa refrigerante, nastro trucioli |
| Funzione | Controllo di velocità motore asincrono trifase tramite modulazione PWM (V/f e/o controllo vettoriale) |
| Potenza nominale | ~0,3–0,4 kW |
| Tensione ingresso | Trifase 200–240 V AC, 50/60 Hz |
| Tensione uscita | Trifase 0–240 V AC, modulazione PWM |
| Frequenza uscita | 0–400 Hz |
| Corrente nominale uscita | ~2,5 A |
| Interfacce / connettori | Morsettiera potenza R/S/T (ingresso) – U/V/W (uscita); connettore controllo con riferimento analogico (±10 V) e I/O digitali |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~100–180 mm (H) × 80–140 mm (L) × 80–120 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
FMD-11AC-21A
Tipologia:
Senza Categoria
Marca:
FUJI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Azionamento mandrino AC – FUJI FMD-11AC-21A
Il FMD-11AC-21A è un azionamento mandrino in corrente alternata (“AC Spindle Drive”) appartenente alla serie FRENIC 5000M2 di Fuji Electric. Progettato specificatamente per il controllo vettoriale di velocità e coppia di motori mandrino AC su macchine utensili CNC, si interpone tra la rete di alimentazione e il motore mandrino, convertendo la tensione di rete in tensione e frequenza variabili. Il prefisso FMD identifica la famiglia di azionamenti mandrino all’interno della serie FRENIC 5000M2; la cifra numerica codifica la classe di potenza (~11 kW), la sigla AC indica la tecnologia in corrente alternata e 21A specifica la variante di tensione (classe 200 V) e la revisione hardware. Il prodotto può esistere in più revisioni e varianti; moduli opzione quali schede di comunicazione seriale, filtri EMI e interfacce encoder erano disponibili come accessori separati.
L’azionamento mandrino AC è il nucleo elettronico del sistema di controllo della rotazione nella macchina utensile: riceve il riferimento di velocità dal CNC, chiude l’anello di velocità e coppia tramite retroazione encoder o tachimetrica, e alimenta il motore con la potenza necessaria per mantenere la velocità programmata costante anche sotto variazioni di carico durante la lavorazione. Un guasto a questo componente determina il blocco immediato del mandrino e il fermo macchina totale: nessuna lavorazione è possibile fino alla sua sostituzione o riparazione, con conseguenti perdite di produzione e rischi di scarto sul pezzo in lavorazione.
Fuji Electric è un gruppo industriale giapponese fondato nel 1923, leader mondiale nella progettazione e produzione di inverter, azionamenti AC/DC e sistemi di automazione industriale per applicazioni di precisione. La serie FRENIC 5000M2 rappresenta la generazione di azionamenti mandrino per macchine utensili CNC degli anni ’90–2000 ed è oggi legacy / fuori produzione: i ricambi sono reperibili esclusivamente come usato, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento mandrino AC – inverter vettoriale (AC Spindle Drive) |
| Codice | FMD-11AC-21A (FMD11AC21A) |
| Marca | Fuji Electric |
| Serie | FRENIC 5000M2 |
| Applicazione nota | Macchine utensili CNC con mandrino AC (centri di lavoro verticali/orizzontali, torni CNC) |
| Funzione | Controllo vettoriale di velocità e coppia motore mandrino AC |
| Classe di potenza | ~11 kW |
| Tensione di ingresso | 3~ 200 V AC ±10%, 50/60 Hz – classe 200 V |
| Tensione di uscita | 3~ variabile 0–200 V, frequenza variabile 0–400 Hz |
| Ingresso riferimento | Analogico ±10 V / 0–10 V; seriale RS-232 / RS-422 (opzionale) |
| Retroazione | Encoder incrementale / tachimetrica dal motore mandrino |
| Protezioni integrate | Sovracorrente, sovratemperatura, sottotensione, sovratensione, guasto di terra |
| Interfacce / connettori | Morsettiera di potenza, connettori segnale a pettine, porta seriale opzionale |
| Peso | ~8–15 kg |
| Dimensioni | ~300–500 mm × 200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
EP-3358C-C
Tipologia:
Senza Categoria
Marca:
FUJI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Scheda di posizionamento – FUJI EP-3358C-C
La EP-3358C-C è una scheda elettronica di controllo posizionamento (“Positioning Control Board”) realizzata da FUJI Electric, impiegata nei sistemi CNC e di automazione industriale della stessa casa costruttrice. La scheda gestisce il controllo di posizione degli assi e l’elaborazione della retroazione da encoder o resolver, interfacciandosi con i drive servo del medesimo sistema. Non si tratta di una CPU né di un modulo I/O generico, ma di un’unità di regolazione dedicata al posizionamento preciso degli assi macchina.
La scheda di posizionamento è il modulo elettronico che chiude l’anello di posizione nel sistema CNC: elabora i segnali di retroazione dall’encoder dell’asse, calcola l’errore di posizione e genera i riferimenti di correzione per i drive servo. Senza di essa il posizionamento preciso degli assi è impossibile: qualsiasi lavorazione richiedente tolleranze geometriche strette produrrebbe pezzi fuori tolleranza o rischierebbe collisioni per errori di quota.
FUJI Electric è un costruttore giapponese con oltre un secolo di storia nell’elettronica industriale, fondato nel 1923 come joint venture tra Furukawa Electric e Siemens. Specializzata in elettronica di potenza, azionamenti, sistemi CNC e automazione di fabbrica (FA), produce tra l’altro la serie di inverter FRENIC e i sistemi servo Alpha. I prodotti della famiglia EP-3358C-C appartengono a una generazione di controlli legacy / fuori produzione e sono reperibili esclusivamente come usato, NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo posizionamento (Positioning Control Board) |
| Codice | EP-3358C-C (EP3358CC) |
| Marca | FUJI Electric (legacy) |
| Applicazione nota | Sistemi CNC e automazione industriale FUJI Electric |
| Funzione | Controllo e regolazione posizionamento assi CNC |
| Retroazione | Encoder incrementale / resolver (tipico sistemi FUJI) |
| Tensioni logica | ±15 V e +5 V DC (tipico schede di controllo FUJI) |
| Interfacce | Connettori a pettine / flat cable verso CPU e drive servo |
| Numero assi gestibili | ~1–4 assi |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
EP-3308D-C
Tipologia:
Senza Categoria
Marca:
FUJI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Scheda di posizionamento assi – FUJI EP-3308D-C
Il EP-3308D-C è una scheda elettronica di controllo posizionamento assi (“Axis Positioning Control Board”) prodotta da FUJI Electric, appartenente alla famiglia di controllo numerico e automazione industriale della stessa casa costruttrice. La scheda elabora i comandi di posizione provenienti dalla CPU CNC, li confronta con i segnali di retroazione degli encoder di asse e calcola il riferimento di velocità da trasmettere agli azionamenti. L’identificativo di serie EP-3308 individua la famiglia di schede di posizionamento FUJI di questa generazione; il suffisso identifica la variante D e la revisione C.
La scheda di posizionamento assi è l’elemento centrale del controllo del moto: riceve i comandi di posizione dal processore CNC, li confronta con il segnale di retroazione (encoder o resolver) e calcola l’errore di inseguimento per correggere continuamente la traiettoria dell’asse. In assenza di questa scheda il sistema CNC perde completamente il governo degli assi: qualsiasi movimento diventa incontrollato, con conseguente rischio di collisione, scarto dimensionale del pezzo in lavorazione o gravi danni meccanici alla macchina.
FUJI Electric è un gruppo industriale giapponese fondato nel 1923, con forte specializzazione in elettronica di potenza, inverter, azionamenti, sistemi CNC e automazione industriale. Storicamente presente nel mercato delle macchine utensili con sistemi di controllo asse propri, il gruppo ha progressivamente orientato l’offerta verso soluzioni integrate di nuova generazione. I moduli e le schede di controllo CNC di questa serie sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo posizionamento assi (Axis Positioning Control Board) |
| Codice | EP-3308D-C (EP3308DC) |
| Marca | FUJI Electric |
| Applicazione nota | Sistemi CNC e automazione industriale FUJI Electric; macchine utensili con controllo numerico FUJI (centri di lavoro, torni CNC) |
| Funzione | Chiusura anello di posizione assi; elaborazione segnali encoder/resolver; calcolo errore di inseguimento; trasmissione riferimento velocità agli azionamenti |
| Variante / Revisione | Variante D – Revisione C |
| Retroazione supportata | Encoder incrementale / resolver (tipico per sistemi FUJI di questa generazione) |
| Tensioni di alimentazione | ±15 V e +5 V DC (tipico per schede di controllo FUJI) |
| Interfacce / Connettori | Connettori per bus backplane, ingressi encoder di asse, uscite verso azionamenti e segnali di I/O asse (tipico per rack FUJI) |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FRN018M3-21
Tipologia:
Azionamento
Marca:
FUJI
Servizi
Riparazione
Inverter a frequenza variabile – FUJI FRN018M3-21
Il FRN018M3-21 è un inverter a frequenza variabile (“Variable Frequency Drive” – VFD) della serie FRENIC®, prodotto da FUJI Electric. L’unità è concepita per il controllo scalare (V/f) o vettoriale di motori asincroni trifase in applicazioni industriali, ed è documentata su sistemi CNC e macchine utensili come azionamento mandrino o per assi di avanzamento. La denominazione FRN018M3-21 identifica: prefisso FRN (famiglia FRENIC), taglia nominale 018, serie M3 (FRENIC-5000 M, terza generazione), suffisso 21 (codice tensione/configurazione: classe 200 V). L’unità può presentare varianti di revisione hardware; accessori quali pannello operatore remoto e filtri EMC possono non essere inclusi nella fornitura standard.
L’inverter a frequenza variabile è il componente che regola la velocità di rotazione del motore asincrono modificando in continuo la frequenza e la tensione di alimentazione: in un centro di lavorazione CNC controlla il mandrino (regime di taglio) o gli assi di avanzamento (velocità di feed). Il guasto dell’azionamento determina l’arresto immediato dell’asse o del mandrino controllato, rendendo la macchina completamente inutilizzabile fino alla sostituzione o alla riparazione del modulo.
FUJI Electric Co., Ltd. è una multinazionale giapponese fondata nel 1923 come joint venture tra Furukawa Electric e Siemens, specializzata in azionamenti elettrici, componenti di potenza, UPS e automazione industriale. La serie FRENIC è la linea storica di inverter industriali Fuji, evoluta dal FRENIC-5000 fino agli attuali FRENIC-Ace e FRENIC-AQUA. I prodotti della famiglia FRENIC-5000 M sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS (new-old-stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter a frequenza variabile – VFD (Variable Frequency Drive) |
| Codice | FRN018M3-21 (FRN018M321) |
| Marca | FUJI Electric (serie FRENIC-5000 M – legacy) |
| Applicazione nota | Sistemi CNC e macchine utensili industriali (azionamento mandrino / assi di avanzamento) |
| Funzione | Controllo velocità motore asincrono trifase tramite variazione di frequenza e tensione (V/f o controllo vettoriale) |
| Potenza nominale | ~18 kW |
| Tensione di ingresso | ~200 V ±10% |
| Frequenza ingresso | 50/60 Hz (tipico) |
| Uscita | Trifase PWM, frequenza variabile 0–400 Hz (tipico FRENIC-5000 M) |
| Interfacce | Morsettiere di potenza e controllo; interfaccia pannello operatore; RS-485/RS-232 (tipico) |
| Peso | ~4–10 kg (per classe 18 kW) |
| Dimensioni | ~200–350 mm H (per classe 18 kW) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FRN15P11S-2
Tipologia:
Inverter
Marca:
FUJI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Inverter AC FRENIC 5000P11 15 kW – FUJI FRN15P11S-2
L’FRN15P11S-2 è un inverter AC a frequenza variabile (VFD – “AC Variable Speed Drive”) da 15 kW appartenente alla serie FRENIC 5000P11, realizzato da FUJI Electric e classificato per il livello di tensione 200 V in corrente alternata trifase. Il dispositivo implementa il controllo V/f e, nelle versioni avanzate, il controllo vettoriale sensorless del motore asincrono trifase. È documentato come componente di azionamento su numerosi centri di lavoro CNC e macchine industriali degli anni ’90 e 2000 equipaggiati con inverter FUJI della serie P11. Il connettore di controllo è del tipo a morsettiera standard compatibile con l’intera famiglia FRENIC 5000P11.
L’inverter FRENIC 5000P11 converte la tensione di rete in corrente alternata a frequenza variabile, consentendo il controllo preciso della velocità e della coppia del motore asincrono collegato. In un centro di lavoro CNC il suo guasto rende inoperabile l’asse o il mandrino governato: la produzione si arresta e la macchina non può eseguire alcun movimento controllato. La sostituzione con un modello differente richiede la riconfigurazione completa dei parametri interni e la verifica della compatibilità dei segnali di controllo analogici e digitali.
FUJI Electric è un costruttore giapponese fondato nel 1923, leader mondiale nella produzione di convertitori di frequenza, apparecchiature di potenza e sistemi di automazione industriale. La serie FRENIC 5000P11 è stata commercializzata dalla fine degli anni ’90; il modello è oggi classificato come legacy / fuori produzione e non è più supportato direttamente dal costruttore: la disponibilità è limitata a stock usato, ricambi surplus e servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter AC a frequenza variabile – VFD (Variable Frequency Drive) |
| Codice | FRN15P11S-2 (FRN15P11S2) |
| Marca | FUJI Electric |
| Applicazione nota | Centri di lavoro CNC e macchine industriali anni ’90–2000 equipaggiati con azionamenti FUJI serie P11; mandrino e assi ausiliari |
| Funzione | Controllo velocità e coppia motore asincrono trifase tramite modulazione V/f e controllo vettoriale sensorless |
| Potenza nominale | 15 kW |
| Tensione di ingresso | Trifase 200–230 V CA ±10%, 50/60 Hz |
| Tensione di uscita | Trifase 0–240 V CA (proporzionale all’ingresso) |
| Corrente di uscita nominale | ~57–60 A |
| Frequenza di uscita | 0,1–120 Hz (configurabile fino a 400 Hz) |
| Classe di tensione | 200 V (codice serie “-2”) |
| Grado di protezione | IP20 (montaggio su quadro / pannello) |
| Interfacce / connettori | Morsettiera di controllo multi-pin; ingressi analogici ±10 V e 4–20 mA; I/O digitali optoisolati; morsettiera di potenza trifase |
| Peso | ~15–22 kg |
| Dimensioni | ~250–310 mm (L) × 420–500 mm (A) × 180–250 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
FRN1.5G9S-2
Tipologia:
Inverter
Marca:
FUJI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Inverter vettoriale 1,5 kW – FUJI FRN1.5G9S-2
Il FRN1.5G9S-2 è un inverter a frequenza variabile (“Variable Frequency Drive – VFD”) della serie FRENIC 5000G9S di FUJI Electric, con potenza nominale di 1,5 kW e classe tensione di ingresso 200 V (trifase). La sigla G9S identifica la nona generazione della serie General Purpose; il suffisso “2” indica la classe tensione 200 V AC. L’unità implementa la modulazione PWM sinusoidale con legge V/f e controllo vettoriale sensorless, ed è documentata come azionamento per motori asincroni trifase in installazioni macchina utensile, linee di trasporto e sistemi ausiliari CNC. Non sono note revisioni hardware significative per questa taglia; il prodotto non prevede accessori opzionali inclusi di serie.
L’inverter regola la velocità e la coppia del motore elettrico variando in continuo la frequenza e la tensione di uscita: riceve il riferimento di velocità dal CNC (analogico ±10 V o digitale) e garantisce rampe di accelerazione/decelerazione controllate, protezione da sovracorrente e sovratemperatura. Un guasto dell’inverter causa l’arresto del motore controllato e l’impossibilità di riavviarlo: su un asse o un mandrino CNC questo comporta il fermo macchina immediato con conseguente perdita di produzione e possibili scarti dimensionali sul pezzo in lavorazione.
FUJI Electric è un gruppo industriale giapponese fondato nel 1923, specializzato in azionamenti elettrici, sistemi di potenza e automazione industriale; il marchio è riconosciuto a livello mondiale per l’affidabilità dei propri inverter nella fascia industriale. La serie FRENIC 5000G9S rappresenta una delle generazioni general-purpose degli anni ’90; la produzione attuale FUJI si concentra sulle famiglie FRENIC-Ace e FRENIC-MEGA. Il FRN1.5G9S-2 appartiene a una famiglia legacy / fuori produzione: reperibile esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Inverter a frequenza variabile (VFD) – General Purpose |
| Codice | FRN1.5G9S-2 (FRN15G9S2) |
| Marca | FUJI Electric – serie FRENIC 5000G9S |
| Applicazione nota | Macchine utensili CNC, impianti industriali generali, sistemi ausiliari (pompe, ventilatori, trasportatori) |
| Funzione | Controllo velocità e coppia motore asincrono trifase tramite variazione frequenza e tensione di uscita |
| Potenza nominale | 1,5 kW |
| Tensione ingresso | Trifase 200–240 V AC, 50/60 Hz (classe 200 V) |
| Tensione/frequenza uscita | Trifase 0–240 V AC, 0–400 Hz |
| Corrente uscita nominale | ~8 A (tipico per 1,5 kW / 200 V) |
| Metodo di controllo | PWM sinusoidale; V/f e controllo vettoriale sensorless |
| Interfacce / ingressi | Riferimento analogico ±10 V; ingressi digitali multifunzione; uscita relè; RS-485 (opzionale) |
| Grado di protezione | IP20 (tipico) |
| Peso | ~2,5–4,0 kg |
| Dimensioni | ~140 × 260 × 160 mm L × H × P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
UVR 140D
Tipologia:
Alimentatore
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Alimentatore CNC – HEIDENHAIN UVR 140D
Il UVR 140D è un alimentatore di controllo CNC (“CNC Power Supply Unit”) prodotto da HEIDENHAIN, progettato per fornire le tensioni continue regolate necessarie al funzionamento dei sistemi di controllo numerico HEIDENHAIN. L’unità converte la tensione di rete alternata in una o più uscite continue stabilizzate a bassa tensione, alimentando la logica di controllo, le schede assi e i moduli periferici del sistema. Tipicamente impiegato su controlli numerici della serie HEIDENHAIN TNC degli anni ’80 e ’90, quali TNC 150, TNC 155 e varianti contemporanee.
L’alimentatore è il cuore energetico del sistema CNC: senza tensioni stabili e regolate il controllo non si avvia, le schede assi non possono operare e il sistema di misura degli encoder perde la propria alimentazione di riferimento. Un guasto all’alimentatore si manifesta tipicamente con spegnimento improvviso del controllo, messaggi di errore di alimentazione o instabilità nella posizione degli assi, rendendo la macchina completamente inutilizzabile fino alla sostituzione o alla riparazione del componente.
HEIDENHAIN (Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1889 a Traunreut, leader mondiale nella produzione di encoder lineari e rotativi, sistemi di misura di precisione e controlli numerici CNC per macchine utensili. I componenti di alimentazione della serie TNC dell’era analogica e dei primi sistemi digitali sono oggi legacy / fuori produzione: reperibili esclusivamente come ricambi usati, unità rigenerate o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Alimentatore / modulo di alimentazione CNC (CNC Power Supply Unit) |
| Codice | UVR 140D (UVR140D) |
| Marca | HEIDENHAIN (Johannes Heidenhain GmbH) |
| Applicazione nota | Controlli numerici HEIDENHAIN serie TNC (anni ’80–’90): TNC 150, TNC 155 e sistemi contemporanei |
| Funzione | Conversione e regolazione delle tensioni di alimentazione per il controllo CNC, le schede assi e i moduli periferici |
| Tensione ingresso | ~220–240 V AC monofase o trifase |
| Tensioni uscita | Multiple uscite DC stabilizzate: tipicamente +5 V, ±15 V, +24 V |
| Protezioni | Protezione da sovratensione, sovracorrente e cortocircuito (tipico) |
| Interfacce / connettori | Connettori a pettine e morsettiere per integrazione nel cabinet CNC |
| Peso | ~1,0–3,0 kg |
| Dimensioni | ~200–380 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
UM 115D
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Servoazionamento CNC – HEIDENHAIN UM 115D
Il UM 115D è un modulo servoazionamento (“Servo Drive Module”) prodotto da HEIDENHAIN, appartenente alla famiglia di azionamenti modulari per assi lineari e rotativi di macchine utensili CNC equipaggiate con controlli HEIDENHAIN TNC (es. TNC 150, TNC 155, TNC 407/410/415). Il codice di catalogo è UM 115D (identificativo interno UM115D). La sigla “UM” richiama il termine tedesco Umrichter (convertitore/azionamento); il suffisso “D” indica una variante specifica della serie, verosimilmente legata alla tensione di alimentazione nominale di ingresso (~115 V AC) o a una revisione costruttiva. Il modulo si inserisce nel backplane o nel rack dell’armadio di controllo e riceve i riferimenti di posizione/velocità dal CNC tramite bus proprietario HEIDENHAIN.
Il servoazionamento è il cuore del circuito di controllo asse: riceve il setpoint di posizione e velocità elaborato dall’unità CNC, chiude l’anello di corrente e velocità sul servomotore e garantisce che ogni asse esegua gli spostamenti con la precisione micrometrica richiesta dalla lavorazione. Un guasto all’azionamento blocca completamente l’asse corrispondente: la macchina va in allarme, l’asse non risponde ai comandi e il ciclo di lavorazione non può proseguire. La sostituzione o riparazione tempestiva è pertanto indispensabile per il ripristino della produzione.
HEIDENHAIN è un’azienda tedesca fondata nel 1889 a Traunreut (Baviera), leader mondiale nella tecnologia di misura di posizione (righe ottiche, encoder rotativi e angolari) e nei controlli numerici CNC della serie TNC. Il reparto azionamenti è stato progressivamente integrato e aggiornato; i moduli della serie UM appartengono a una generazione legacy / fuori produzione, non più fornita direttamente da HEIDENHAIN ma ancora supportata da centri di riparazione specializzati e disponibile come usato/surplus sul mercato secondario.
Dati tecnici principali
| Tipo | Servoazionamento / modulo drive per asse CNC (Servo Drive Module) |
| Codice | UM 115D (UM115D) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Macchine utensili CNC (fresatrici, centri di lavoro) con controllo HEIDENHAIN TNC 150 / TNC 155 / TNC 407–415 |
| Funzione | Regolazione di corrente, velocità e posizione per servomotore asse lineare o rotativo |
| Tensione di ingresso (nominale) | ~115 V AC |
| Retroazione | Encoder / riga ottica HEIDENHAIN (segnali 1 Vpp o TTL) |
| Interfacce di controllo | Bus proprietario HEIDENHAIN verso unità CNC TNC; connettori encoder; morsettiere potenza |
| Corrente di uscita | ~3–15 A |
| Peso | ~1,0–3,0 kg |
| Dimensioni | ~150–300 mm × 100–200 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus o tramite riparazione specializzata |
Codice prodotto:
UM 112D
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Modulo azionamento servo – HEIDENHAIN UM 112D
Il UM 112D è un modulo azionamento servo (“Servo Drive Amplifier Module”) prodotto da HEIDENHAIN, documentato come componente degli impianti CNC HEIDENHAIN con controlli della serie TNC (TNC 155, TNC 360, TNC 407 e sistemi analoghi). Il modulo riceve il riferimento analogico di velocità dal controllo numerico e pilota il motore servo dell’asse macchina, chiudendo l’anello di posizione/velocità tramite la retroazione fornita dall’encoder HEIDENHAIN. La famiglia UM comprende diverse varianti di taglia corrente; il suffisso D identifica la specifica revisione o variante del modulo.
Il modulo azionamento servo è il cuore elettronico del circuito di regolazione degli assi: amplifica il segnale di riferimento del CNC e converte la potenza elettrica in coppia sul motore servo, garantendo posizionamento preciso e dinamica di movimento controllata. Un guasto al modulo rende l’asse corrispondente inutilizzabile, bloccando la macchina e richiedendo la sostituzione immediata per ripristinare la produzione.
HEIDENHAIN è un’azienda tedesca fondata nel 1889, leader mondiale nella produzione di sistemi di misura di posizione (encoder lineari e rotativi), controlli numerici (serie TNC) e azionamenti per macchine utensili di precisione. I moduli della serie UM appartengono alla generazione analogica dei drive HEIDENHAIN e sono oggi legacy / fuori produzione: il supporto è garantito solo tramite ricambi usati o servizi di riparazione specializzati.
Dati tecnici principali
| Tipo | Modulo azionamento servo analogico (Servo Drive Amplifier Module) |
| Codice | UM 112D (UM112D) |
| Marca | HEIDENHAIN |
| Applicazione nota | Sistemi CNC HEIDENHAIN serie TNC (TNC 155, TNC 360, TNC 407 e compatibili) |
| Funzione | Amplificazione e regolazione corrente/velocità motore servo di asse |
| Ingresso riferimento | Riferimento di velocità analogico ±10 V DC |
| Retroazione | Encoder HEIDENHAIN (segnali sinusoidali 1 Vpp o TTL) |
| Alimentazione | Alimentazione DC da unità di potenza centralizzata (tipico: 24 V logica, bus DC potenza) |
| Interfacce | Connettori a pettine / morsettiera; interfaccia encoder HEIDENHAIN |
| Formato | Modulo innestabile su rack / armadio CNC HEIDENHAIN |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 × 100–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
UM 111
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Modulo azionamento servo – HEIDENHAIN UM 111
Il UM 111 è un modulo di azionamento servo (“Servo Drive Module” / Vorschubumrichter) realizzato da HEIDENHAIN, documentato come componente per il controllo degli assi di avanzamento in fresatrici e centri di lavoro equipaggiati con controlli numerici HEIDENHAIN TNC (serie TNC 145, TNC 155, TNC 360 e generazioni affini). Il modulo gestisce gli anelli di regolazione di corrente e velocità del motore servo DC dell’asse, interfacciandosi con l’unità CNC tramite bus di riferimento velocità. Non è una scheda CPU né un modulo I/O, ma un azionamento dedicato al controllo degli assi lineari.
Il modulo UM 111 è l’azionamento elettronico che chiude l’anello di corrente e velocità sul motore servo dell’asse di avanzamento: riceve il riferimento di velocità dal controllo HEIDENHAIN TNC e alimenta il motore con corrente precisamente controllata, garantendo posizionamento e interpolazione accurati. In caso di guasto il CNC segnala un allarme di asse e la macchina si arresta completamente; la perdita di questo modulo rende impossibile qualsiasi lavorazione con avanzamento programmato.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un costruttore tedesco di tecnologia di precisione fondato nel 1889, con sede a Traunreut (Baviera), specializzato in encoder lineari e rotativi, controlli CNC (serie TNC) e sistemi di azionamento. L’azienda è tuttora indipendente e attiva. I prodotti della serie UM sono componenti legacy / fuori produzione, associati alle generazioni di controllo TNC degli anni ’80–’90, disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo DC per asse (Vorschubumrichter) |
| Codice | UM 111 (UM111) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Fresatrici e centri di lavoro con controllo HEIDENHAIN TNC (TNC 145, TNC 155, TNC 360 e serie affini) |
| Funzione | Regolazione corrente e velocità motore servo DC di asse; chiusura dell’anello di controllo degli assi lineari |
| Alimentazione | ~200–240 V AC trifase |
| Ingresso riferimento | Riferimento velocità analogico ±10 V DC (tipico sistemi TNC) |
| Retroazione | Encoder / segnale tachimetrico dal motore servo di asse |
| Interfacce / connettori | Connettori multipoli su bus CNC; morsettiera potenza motore |
| Peso | ~1,5–4,0 kg |
| Dimensioni | ~150–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
UM121B
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Modulo di controllo 2 assi – HEIDENHAIN UM121B
Il UM121B è un modulo di controllo a 2 assi (“2-Axis Control Module”) prodotto da HEIDENHAIN, componente dei sistemi CNC modulari della serie TNC (tipicamente TNC 155 / TNC 355 e derivati). Il modulo gestisce gli anelli di posizione e velocità per due assi servo, elaborando i segnali degli encoder incrementali HEIDENHAIN e generando i riferimenti di coppia verso gli stadi di potenza degli azionamenti. La variante “B” identifica una revisione hardware specifica; il componente si inserisce nello chassis del controllo tramite connettore di bordo.
Il modulo 2 assi è il cuore del regolatore di posizione del CNC: acquisisce in tempo reale la retroazione degli encoder lineari o rotativi sui due assi assegnati e chiude l’anello di controllo, garantendo che la traiettoria programmata venga eseguita con la precisione al micron tipica di HEIDENHAIN. In caso di guasto il controllo entra immediatamente in allarme e blocca i due assi interessati: nessuna lavorazione è possibile finché il modulo non viene sostituito o riparato, rendendo il componente strettamente critico per la continuità produttiva.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1889, leader mondiale nella produzione di encoder lineari e rotativi, sistemi di misura a griglia e controlli numerici per macchine utensili di alta precisione. I controlli della serie TNC sono installati su centri di lavoro, fresatrici e rettifiche in tutto il mondo. I moduli della famiglia UM sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo di controllo posizione/velocità a 2 assi (2-Axis Control Module) |
| Codice | UM121B (UM 121B) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Controlli CNC HEIDENHAIN serie TNC (TNC 155, TNC 355 e derivati) |
| Funzione | Chiusura anello di posizione e velocità per 2 assi servo; elaborazione segnali encoder; generazione riferimento coppia verso azionamenti |
| Numero assi gestiti | 2 |
| Retroazione encoder | Encoder incrementali HEIDENHAIN (segnali TTL / 1 Vpp, tipico) |
| Tensione di alimentazione | ±15 V e +5 V DC dal bus chassis |
| Interfacce / connettori | Connettore di bordo (card-edge) per chassis CNC; connettori encoder e azionamento su pannello frontale |
| Revisione hardware | Variante B |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
PL 410B
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Vendita con reso guasto
Vendita ricondizionato
Scheda di espansione PLC – HEIDENHAIN PL 410B
La PL 410B è una scheda di espansione PLC (“PLC Expansion Board”) prodotta da HEIDENHAIN, progettata per ampliare le capacità di ingresso/uscita digitale dei controlli CNC della serie TNC (tipicamente TNC 360, TNC 415, TNC 425 e varianti compatibili). La scheda si integra nel sistema di controllo tramite connettore a nastro o backplane e gestisce segnali digitali bidirezionali tra il controllo e i dispositivi periferici della macchina utensile: finecorsa, sensori di prossimità, attuatori ed elettrovalvole. Il suffisso “B” identifica una specifica revisione hardware della scheda.
La scheda di espansione PLC costituisce il tramite fisico tra il programma PLC del controllo HEIDENHAIN e i dispositivi reali della macchina: legge lo stato degli ingressi (finecorsa, sensori, pulsanti di ciclo) e commuta le uscite (relè, valvole, segnalazioni luminose). In caso di guasto, il controllo CNC perde la capacità di gestire la logica di macchina: gli assi restano bloccati in sicurezza, i cicli automatici non vengono eseguiti e si generano allarmi PLC che rendono l’impianto completamente inutilizzabile fino alla sostituzione o riparazione del modulo.
HEIDENHAIN è un’azienda tedesca fondata nel 1948, leader mondiale nella produzione di encoder lineari e rotativi, sistemi di misura e controlli CNC per macchine utensili di precisione. Rimasta indipendente, è riconosciuta a livello internazionale per l’affidabilità e la precisione dei propri sistemi. I moduli della serie PL 410 appartengono a una generazione di controlli oggi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato e alla riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di espansione PLC (PLC Expansion Board) |
| Codice | PL 410B (PL410B) |
| Marca | HEIDENHAIN |
| Applicazione nota | Controlli CNC HEIDENHAIN serie TNC (TNC 360, TNC 415, TNC 425 e compatibili) |
| Funzione | Espansione ingressi/uscite digitali per PLC di macchina |
| Tensione I/O | 24 V DC (tipico per I/O macchina utensile) |
| Canali I/O digitali | 16–32 ingressi/uscite digitali |
| Interfacce | Connettore a nastro / backplane verso unità principale; morsettiera lato macchina |
| Logica | 24 V DC / TTL compatibile (tipico HEIDENHAIN TNC) |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
PL 300
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Vendita con reso guasto
Vendita ricondizionato
Scheda I/O PLC – HEIDENHAIN PL 300
Il PL 300 è una scheda di espansione ingressi/uscite PLC (“PLC I/O Board”) prodotta da HEIDENHAIN, documentata come modulo di espansione per i sistemi di controllo CNC della serie TNC (es. TNC 360, TNC 415, TNC 425). Gestisce l’interfaccia tra l’unità di controllo CNC e i dispositivi periferici della macchina utensile: finecorsa, sensori, elettrovalvole, attuatori. Non è una CPU né un azionamento, ma un modulo di espansione I/O dedicato al PLC di macchina.
La scheda I/O PLC è il ponte digitale tra il controllo CNC e la macchina: acquisisce i segnali di ingresso provenienti da finecorsa, pulsanti e sensori di processo, e genera i comandi in uscita verso elettrovalvole, relè, sistemi di lubrificazione e cambio utensile automatico. Un guasto su questo modulo determina la perdita parziale o totale del controllo dei dispositivi periferici di macchina, con immediato fermo produttivo e impossibilità di eseguire cicli automatici in sicurezza.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1948 a Traunreut, Baviera, specializzata in sistemi di misura di precisione (encoder lineari e rotativi, visualizzatori di quota) e controlli CNC per macchine utensili (serie TNC). Rimasta indipendente a conduzione familiare, è uno dei principali costruttori mondiali nel settore. Il modulo PL 300 appartiene a una famiglia di prodotti legacy / fuori produzione: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di espansione I/O PLC (PLC I/O Board) |
| Codice | PL 300 (PL300) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Controlli CNC HEIDENHAIN serie TNC (TNC 360, TNC 415, TNC 425) |
| Funzione | Espansione ingressi/uscite digitali per PLC di macchina CNC |
| Tensione di alimentazione | 24 V DC (tipico) |
| Ingressi digitali | 24 V DC, con isolamento galvanico |
| Uscite digitali | Transistor o relè 24 V DC |
| Interfacce/Connettori | Connettore a nastro e/o morsettiera per segnali I/O |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
BF 370
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Pannello Operatore LCD – HEIDENHAIN BF 370
Il BF 370 è un pannello operatore con display LCD (“LCD Operator Panel”) prodotto da HEIDENHAIN, progettato come unità di interfaccia uomo-macchina per i controlli CNC della serie TNC (compatibile con TNC 410, TNC 415, TNC 426, TNC 430 e controlli correlati). Integra un display TFT a colori, una tastiera con tasti funzione, softkey configurabili, tastierino numerico e tasti di selezione assi, connettendosi al controllo CNC tramite il cablaggio proprietario HEIDENHAIN. Non include un’unità di elaborazione autonoma: è un terminale di visualizzazione e inserimento dati dipendente dal controllo principale.
Il pannello operatore è l’interfaccia uomo-macchina primaria del centro di lavoro CNC: visualizza programmi pezzo, dati di lavorazione, messaggi diagnostici e simulazioni grafiche del percorso utensile, consentendo all’operatore di inserire programmi, monitorare il ciclo di lavoro e impostare gli offset di utensile. In caso di guasto la macchina risulta completamente inaccessibile per la programmazione e la conduzione manuale, rendendo questo componente un collo di bottiglia critico per la produzione.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca di tecnologia di precisione fondata nel 1889, con sede a Traunreut (Baviera), specializzata in encoder lineari e rotativi, sistemi di misura e controlli CNC per macchine utensili. La serie TNC rappresenta da decenni lo standard di riferimento per il controllo di fresatrici e centri di lavoro ad alta precisione. I pannelli BF di questa generazione sono legacy / fuori produzione: disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Pannello operatore con display LCD/TFT (LCD Operator Panel) |
| Codice | BF 370 (BF370) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Controlli CNC HEIDENHAIN serie TNC (TNC 410, TNC 415, TNC 426, TNC 430) |
| Funzione | Interfaccia uomo-macchina: visualizzazione dati CNC, inserimento programmi, monitoraggio lavorazione |
| Tipo display | TFT a colori, ~15” |
| Interfaccia | Cablaggio proprietario HEIDENHAIN verso unità CNC; connettori a pannello dedicati |
| Alimentazione | 24 V DC / fornita dall’unità CNC |
| Softkey / tasti funzione | Softkey contestuali, tasti selezione asse, tastierino alfanumerico integrato |
| Grado protezione | Frontale adatto ad ambienti di officina |
| Peso | ~3–7 kg |
| Dimensioni | ~400–520 × 300–420 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
289 133-15
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Modulo alimentatore CNC – HEIDENHAIN 289 133-15
Il 289 133-15 è un modulo alimentatore (“Power Supply Unit”) prodotto da HEIDENHAIN, installato all’interno dell’armadio dei sistemi di controllo numerico computerizzato HEIDENHAIN serie TNC. L’unità genera e distribuisce le tensioni continue stabilizzate necessarie alla logica di controllo, alle interfacce encoder e ai circuiti ausiliari del CNC. Non è un drive né una scheda CPU: la sua funzione è esclusivamente l’alimentazione dell’elettronica di sistema. Nessun accessorio aggiuntivo è normalmente incluso nella fornitura standard.
L’alimentatore è il cuore energetico del sistema di controllo: converte la tensione di rete in tensioni continue stabilizzate indispensabili per CPU, interfacce, servoazionamenti e periferiche del CNC. Un guasto all’alimentatore provoca l’arresto immediato e completo della macchina; senza di esso nessun asse è movimentabile e nessun programma è eseguibile, con conseguente fermo produzione totale.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1948 a Traunreut, Bavaria, leader mondiale nella produzione di encoder ottici lineari e rotativi, sistemi di misura di precisione e controlli numerici per macchine utensili (serie TNC). I suoi prodotti sono sinonimo di altissima precisione e affidabilità nel settore della lavorazione meccanica di precisione. I componenti delle generazioni di controllo più datate (TNC 155, TNC 360, TNC 407/410/415/425) sono legacy / fuori produzione, reperibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo alimentatore per controllo CNC (Power Supply Unit) |
| Codice | 289 133-15 (28913315) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Sistemi di controllo CNC HEIDENHAIN serie TNC (applicazione esatta da verificare sul manuale macchina) |
| Funzione | Generazione e distribuzione tensioni stabilizzate DC per logica CNC e circuiti ausiliari |
| Tensione ingresso | 115 / 230 V AC, 50/60 Hz |
| Tensioni uscita | ±15 V, +5 V, +24 V DC |
| Potenza erogata | ~50–150 W |
| Interfacce / connettori | Connettori multipolari verso backplane del controllo HEIDENHAIN |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
238 289 01
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Scheda elettronica di controllo CNC – HEIDENHAIN 238 289 01
Il 238 289 01 è una scheda elettronica di controllo (“Electronic Control Board”) prodotta da HEIDENHAIN, costruttore tedesco leader nella metrologia di precisione e nei sistemi CNC. Il componente appartiene alla famiglia di elettronica interna dei sistemi di controllo HEIDENHAIN TNC, progettata per la gestione e l’interfacciamento dei segnali all’interno dell’unità di controllo. Il codice incorpora un suffisso di revisione hardware (01) che identifica la variante specifica della scheda; sono possibili revisioni successive. Il componente è installato nel rack elettronico del controllo ed opera in abbinamento con le altre schede del backplane TNC.
Le schede elettroniche interne dei controlli HEIDENHAIN TNC svolgono funzioni essenziali: elaborazione dei segnali di posizione provenienti dagli encoder, gestione degli assi interpolati, interfacciamento con l’elettronica di potenza e comunicazione tra i moduli del CNC. Un guasto a questo componente provoca tipicamente il blocco totale o parziale del controllo, con arresti macchina imprevisti, perdita del riferimento di posizione o errori di sistema che rendono impossibile qualsiasi lavorazione fino alla sostituzione o riparazione del circuito.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1948 a Traunreut (Baviera), specializzata in sistemi di misura di posizione (encoder lineari e rotativi, righe ottiche), controlli numerici serie TNC e strumentazione di precisione per macchine utensili. A differenza di molti concorrenti, HEIDENHAIN è rimasta indipendente ed è tuttora attiva; le schede della serie 238 xxx appartengono però a generazioni di controllo oggi legacy / fuori produzione e sono reperibili esclusivamente come usato, ricambio NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda elettronica di controllo CNC (Electronic Control Board) |
| Codice | 238 289 01 (23828901) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Sistemi di controllo CNC HEIDENHAIN serie TNC (fresatrici, centri di lavoro CNC) |
| Funzione | Elaborazione segnali di posizione, gestione assi e controllo interno del sistema CNC |
| Revisione hardware | 01 (inclusa nel codice prodotto; possibili revisioni successive) |
| Tensioni di alimentazione | ±15 V, +5 V DC (tipico per elettronica interna HEIDENHAIN TNC) |
| Interfacce / connettori | Edge connector su backplane rack TNC; connettori interni Eurocard |
| Standard costruttivo | Scheda formato Eurocard su rack; componentistica industriale selezionata |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~160–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
237 930 01
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Vendita con reso guasto
Vendita ricondizionato
Scheda elettronica di controllo CNC – HEIDENHAIN 237 930 01
Il 237 930 01 è una scheda elettronica di controllo CNC (“CNC Control Board”) prodotta da HEIDENHAIN, appartenente alla famiglia di componenti per i sistemi di controllo numerico TNC della serie legacy. È progettata per operare all’interno dell’armadio di controllo di centri di lavorazione CNC a fresatura o sistemi equivalenti equipaggiati con controllo HEIDENHAIN. Svolge funzioni di elaborazione, interfaccia o gestione degli assi in funzione del sistema in cui è montata; la specifica funzione va verificata sulla documentazione tecnica della macchina di riferimento. Il componente appartiene alla produzione storica HEIDENHAIN ed è privo di revisioni o varianti ufficialmente documentate sul mercato secondario.
Le schede elettroniche nei sistemi CNC HEIDENHAIN costituiscono il cuore elaborativo e di interfaccia del controllo numerico: gestiscono la comunicazione tra l’unità di calcolo, i servoazionamenti, gli encoder di posizione e l’interfaccia operatore. Un guasto su questa scheda si traduce in blocco immediato della macchina, errori di posizionamento, perdita della comunicazione con gli assi o impossibilità di avviare il ciclo di lavorazione, con conseguente fermo produttivo non recuperabile senza sostituzione o riparazione del componente.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1889, leader mondiale nella produzione di sistemi di misura di posizione — encoder lineari, rotativi e angolari — e controlli numerici CNC della serie TNC, utilizzati prevalentemente su fresatrici, centri di lavorazione e rettificatrici di alta precisione. I prodotti della generazione TNC 2500 e delle serie coeve sono legacy / fuori produzione: reperibili esclusivamente come componenti usati, NOS (New Old Stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda elettronica di controllo CNC (CNC Control Board) |
| Codice | 237 930 01 (23793001) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Sistemi CNC HEIDENHAIN serie TNC (fresatrici, centri di lavorazione) — verificare sulla documentazione della macchina |
| Funzione | Elaborazione, interfaccia o controllo assi all’interno del sistema CNC HEIDENHAIN |
| Famiglia prodotto | HEIDENHAIN TNC (serie legacy) |
| Parametri elettrici principali | 5 V DC / ±12 V DC / ±15 V DC (tipico per schede TNC legacy) |
| Interfacce / connettori | Connettori a scheda / bus interno HEIDENHAIN (tipologia da verificare su schema macchina) |
| Standard costruttivo | PCB a inserzione su rack / eurocard (tipico HEIDENHAIN TNC) |
| Compatibilità | Da verificare su documentazione tecnica HEIDENHAIN o lista ricambi macchina |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
236 484 10
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Alimentatore per controllo CNC – HEIDENHAIN 236 484 10
Il 236 484 10 è un alimentatore switching multiuscita per sistema di controllo CNC (“Power Supply Unit”) prodotto da HEIDENHAIN (Dr. Johannes Heidenhain GmbH, Traunreut, Germania). Il modulo converte la tensione di rete in corrente continua stabilizzata a più livelli (±15 V, +5 V, +24 V tipici), distribuita alle schede logiche, alle interfacce encoder e ai moduli I/O del controllo. Il componente è documentato nell’ambito dei controlli CNC HEIDENHAIN TNC di generazione analogico-digitale (tipicamente TNC 155, TNC 360 e derivati) e dei sistemi di misura e visualizzatori della stessa famiglia. Il prodotto appartiene alla linea di alimentatori della generazione anni ‘80–‘90 e non prevede varianti note di revisione documentate pubblicamente.
L’alimentatore è il cuore energetico del controllo CNC: senza tensioni di alimentazione stabili e prive di disturbi nessuna scheda logica, interfaccia encoder o modulo I/O può funzionare correttamente. Un guasto all’alimentatore si manifesta tipicamente con il blocco totale del controllo, errori di sistema non diagnosticabili, reset spontanei o dati corrotti provenienti dalla misura. La sostituzione con un modulo originale è l’unico intervento che garantisce il ripristino completo della funzionalità della macchina.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1948 a Traunreut (Baviera), leader mondiale nei sistemi di misura di precisione (encoder lineari, encoder rotativi, griglie di misura ottica) e nei controlli CNC serie TNC, standard di riferimento in fresatura e rettifica di precisione. I prodotti appartenenti a questa generazione sono legacy / fuori produzione: non più disponibili come nuovi presso la casa madre e reperibili esclusivamente come usato, NOS (new old stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching multiuscita per controllo CNC (Power Supply Unit) |
| Codice | 236 484 10 (23648410) |
| Marca | HEIDENHAIN – Dr. Johannes Heidenhain GmbH, Traunreut (DE) |
| Applicazione nota | Controlli CNC HEIDENHAIN TNC (TNC 155, TNC 360 e equivalenti); sistemi di misura e visualizzatori HEIDENHAIN serie coeva |
| Funzione | Alimentazione stabilizzata multiuscita per schede logiche, interfacce encoder e moduli I/O del controllo CNC |
| Tensione di ingresso | 220–240 V AC, 50/60 Hz |
| Tensioni di uscita | ±15 V DC, +5 V DC, +24 V DC (tipiche per sistemi TNC) |
| Topologia | Switching (SMPS) – alimentatore a commutazione |
| Protezioni | Sovratensione, sovracorrente, cortocircuito (tipiche per SMPS industriale) |
| Interfacce / connettori | Connettori a pettine e/o morsettiere per integrazione nel cabinet CNC HEIDENHAIN |
| Montaggio | A pannello o su guida nel quadro elettrico della macchina |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–260 × 100–160 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, NOS o tramite riparazione specializzata |
Codice prodotto:
236 484 02
Tipologia:
Senza Categoria
Marca:
HEIDENHAIN
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Alimentatore per sistemi di controllo CNC – HEIDENHAIN 236 484 02
Il 236 484 02 è un modulo alimentatore per sistemi di controllo CNC e visualizzazione (“Power Supply Unit”) realizzato da HEIDENHAIN, documentato come componente di alimentazione per unità della gamma TNC (controlli numerici) e/o ND (visualizzatori di quota) di HEIDENHAIN. Il modulo converte e regola la tensione di rete fornendo le tensioni continue stabilizzate richieste dall’elettronica di controllo, dai moduli encoder e dalle schede logiche del sistema. Il suffisso -02 identifica la revisione o variante della configurazione di uscita rispetto all’articolo base.
L’alimentatore è il componente critico che garantisce la stabilità e la qualità dell’energia elettrica distribuita a tutti i sottosistemi del controllo CNC: dalla logica di elaborazione agli interfacciamenti con encoder e motori. Un guasto all’alimentatore provoca l’arresto immediato del controllo, con conseguente fermo macchina totale; tensioni non regolate o rumorose possono causare errori di lettura encoder, perdita di posizione e danni ai circuiti sensibili a valle.
HEIDENHAIN (“Dr. Johannes Heidenhain GmbH”) è un’azienda tedesca fondata nel 1948 a Traunreut (Baviera), leader mondiale nella produzione di encoder lineari e rotativi ad alta precisione, scale ottiche, controlli numerici CNC della serie TNC e sistemi di misura industriale. Azienda indipendente tuttora attiva, i suoi prodotti equipaggiano i principali costruttori di macchine utensili (Hermle, DMG Mori, Deckel Maho, Mikron, ecc.). I componenti appartenenti alle serie TNC e ND più datate sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo alimentatore per sistemi di controllo CNC / visualizzatori di quota (Power Supply Unit) |
| Codice | 236 484 02 (23648402) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Sistemi di controllo numerico HEIDENHAIN serie TNC e/o visualizzatori di quota serie ND |
| Funzione | Alimentazione stabilizzata a tensioni multiple per l’elettronica di controllo, schede logiche e moduli encoder |
| Tensione di ingresso | ~85–264 V AC, 50/60 Hz |
| Tensioni di uscita | ±15 V DC, +5 V DC, +24 V DC |
| Potenza nominale | ~30–100 W |
| Interfacce / connettori | Connettori proprietari HEIDENHAIN a pettine / morsettiera (tipico della serie) |
| Revisione / variante | Revisione -02 (seconda revisione o variante di configurazione uscita) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
BC 110B
Tipologia:
Monitor
Marca:
HEIDENHAIN
Servizi
Vendita ricondizionato
Vendita con reso guasto
Riparazione
Monitor a colori 14″ per CNC – HEIDENHAIN BC 110B
Il BC 110B è un monitor a colori da 14″ a tubo catodico (“14-inch Colour CRT Monitor”) realizzato da HEIDENHAIN, progettato come unità di visualizzazione dedicata per i controlli numerici della serie TNC (in particolare TNC 426 e TNC 430). Il monitor è integrato nell’armadio di controllo della macchina utensile e fornisce all’operatore tutte le informazioni di lavorazione, la grafica di programmazione e le schermate diagnostiche del CNC in tempo reale. Il componente adotta tecnologia CRT (tubo catodico a colori) con risoluzione tipica per l’epoca di 640×480 pixel; è alimentato in corrente alternata ed è dotato di connettori proprietari HEIDENHAIN per il collegamento all’unità di controllo.
Il monitor è l’interfaccia principale tra l’operatore e il controllo numerico: visualizza in tempo reale le coordinate degli assi, i programmi NC, le schermate di ciclo e le pagine di diagnostica del sistema. Un guasto al monitor rende la macchina completamente inutilizzabile, in quanto l’operatore non può leggere lo stato degli assi, inserire le quote di correzione utensile né interpretare eventuali allarmi attivi; la sostituzione con un’unità identica o compatibile è l’unica soluzione rapida per ripristinare la produzione.
HEIDENHAIN è un’azienda tedesca fondata nel 1889 a Traunreut (Baviera), leader mondiale nella produzione di encoder rotativi e lineari, sistemi di misura di precisione e controlli numerici per macchine utensili. I controlli TNC sono ampiamente diffusi su centri di fresatura, rettificatrici e macchine a 5 assi di fascia alta. Il BC 110B appartiene a una generazione di prodotti ormai legacy / fuori produzione: la tecnologia CRT è stata progressivamente sostituita da pannelli LCD piatti, e le unità funzionanti sono disponibili esclusivamente come usato o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Monitor a colori CRT da 14″ per CNC (14-inch Colour CRT Monitor) |
| Codice | BC 110B (BC110B) |
| Marca | HEIDENHAIN |
| Applicazione nota | Controlli numerici HEIDENHAIN serie TNC (TNC 426, TNC 430 e sistemi correlati); centri di fresatura e macchine a 5 assi |
| Funzione | Visualizzazione operatore: coordinate assi, programmi NC, diagnostica, grafica di programmazione |
| Tecnologia display | CRT (tubo catodico) a colori |
| Diagonale schermo | 14″ (circa 355 mm) |
| Risoluzione | 640×480 pixel (tipica per controlli TNC di questa generazione) |
| Alimentazione | 230 V AC, 50/60 Hz (tipica) |
| Interfaccia segnale video | Connettore proprietario HEIDENHAIN (segnale RGB analogico o RGBS verso l’unità di controllo TNC) |
| Consumo tipico | ~80–120 W |
| Peso | ~12–18 kg |
| Dimensioni | ~380×350×420 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
UM 114D
Tipologia:
Azionamento
Marca:
HEIDENHAIN
Servizi
Vendita con reso guasto
Riparazione
Modulo azionamento servo – HEIDENHAIN UM 114D
Il UM 114D è un modulo elettronico di azionamento servo (“Servo Drive Module”) prodotto da HEIDENHAIN, concepito per la regolazione di assi o mandrino nei sistemi CNC HEIDENHAIN. Appartiene alla famiglia di moduli di elettronica di potenza impiegati per pilotare e regolare i motori servo (brushless e DC) all’interno della catena di automazione CNC, interfacciandosi con l’unità di controllo principale tramite bus proprietario HEIDENHAIN. Il suffisso D identifica una variante specifica (ad es. configurazione di tensione nominale o layout connettori); il componente può essere presente in diverse revisioni hardware.
Il modulo di azionamento è il cuore dell’anello di regolazione degli assi: riceve il riferimento di posizione o velocità dal controllo numerico e genera la corrente di pilotaggio per il motore servo, garantendo precisione di posizionamento e risposta dinamica stabile durante la lavorazione. Senza di esso l’asse controllato risulta completamente inerte e la macchina non è in grado di eseguire alcun ciclo; un guasto si manifesta tipicamente con allarmi di posizione, drifting dell’asse o blocco immediato del programma CNC.
HEIDENHAIN (Dr. Johannes Heidenhain GmbH) è un’azienda tedesca fondata nel 1948 a Traunreut (Baviera), leader mondiale nella produzione di sistemi di misura lineare e rotativa ad alta precisione, controlli numerici della serie TNC e moduli di azionamento per macchine utensili. L’azienda è tuttora a conduzione familiare e privata. I prodotti della serie UM sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS (new old stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo (Servo Drive Module) |
| Codice | UM 114D (UM114D) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Sistemi CNC HEIDENHAIN (serie TNC e azionamenti legacy) |
| Funzione | Regolazione in anello chiuso di corrente e velocità asse/mandrino |
| Alimentazione logica | 24 V DC (tipico) – verificare documentazione specifica revisione |
| Alimentazione potenza | Trifase o monofase AC (tipico) – dipendente dalla revisione hardware |
| Retroazione compatibile | Encoder HEIDENHAIN (lineare/rotativo), tachimetrica analogica |
| Interfacce / connettori | Connettori proprietari HEIDENHAIN; bus di sistema interno |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
UM 114
Tipologia:
Azionamento
Marca:
HEIDENHAIN
Servizi
Vendita con reso guasto
Riparazione
Modulo azionamento asse – HEIDENHAIN UM 114
Il UM 114 è un modulo di azionamento asse (“Axis Drive Module”) prodotto da HEIDENHAIN, appartenente alla famiglia di azionamenti modulari integrabili nei sistemi CNC della serie TNC. Il modulo gestisce gli anelli di regolazione di corrente e velocità per servomotori brushless o DC collegati agli assi della macchina, interfacciandosi con l’unità di controllo tramite il bus proprietario HEIDENHAIN. È compatibile con encoder HEIDENHAIN (resolver o encoder incrementale/assoluto). Il codice commerciale di riferimento è UM 114.
Il modulo azionamento asse è il regolatore elettronico che chiude l’anello di velocità e corrente sul servomotore dell’asse: riceve il riferimento di posizione/velocità dall’unità CNC e genera la corrente necessaria per muovere l’asse con precisione e ripetibilità. Senza di esso l’asse non è controllabile; qualsiasi guasto si traduce nell’immediato blocco della macchina e nell’impossibilità di eseguire lavorazioni.
HEIDENHAIN è un’azienda tedesca fondata nel 1889, leader mondiale nella produzione di encoder lineari e rotativi, sistemi di controllo CNC (serie TNC) e azionamenti per macchine utensili di alta precisione. I prodotti della famiglia UM appartengono a una generazione storica di azionamenti: legacy / fuori produzione, disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento asse servo (Axis Drive Module) |
| Codice | UM 114 (UM114) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Sistemi CNC HEIDENHAIN serie TNC (fresatrici, centri di lavoro, rettificatrici CNC) |
| Funzione | Regolazione corrente e velocità servomotore asse; chiusura anelli di controllo |
| Tensione di alimentazione | ~200–240 V AC, trifase |
| Retroazione | Encoder incrementale/assoluto o resolver HEIDENHAIN |
| Interfaccia controllo | Bus proprietario HEIDENHAIN; connettori multipolari a pettine |
| Corrente di uscita | ~5–15 A |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
UE 211B
Tipologia:
Azionamento
Marca:
HEIDENHAIN
Servizi
Vendita con reso guasto
Riparazione
Modulo azionamento servo asse – HEIDENHAIN UE 211B
Il UE 211B è un modulo azionamento servo asse (“Servo Axis Drive Module”) realizzato da HEIDENHAIN, appartenente alla famiglia di azionamenti compatti progettata per i controlli numerici HEIDENHAIN TNC (documentato su sistemi TNC 155, TNC 355 e varianti compatibili). Il modulo gestisce la regolazione di corrente e velocità del servomotore di un asse macchina, interfacciandosi con l’unità CNC tramite il bus proprietario HEIDENHAIN. La sigla UE 211B identifica la revisione B della serie 211; il componente è montato internamente nell’armadio di controllo o nell’unità azionamenti della macchina.
Il modulo azionamento servo asse è il componente che traduce i riferimenti di posizione e velocità generati dal CNC in corrente di pilotaggio per il servomotore: chiude l’anello di corrente e contribuisce all’anello di velocità, garantendo la risposta dinamica necessaria per lavorazioni di precisione. In caso di guasto l’asse controllato diventa inoperativo e la macchina non può eseguire alcuna lavorazione; la sostituzione con un’unità identica è spesso l’unica soluzione rapida, poiché questi moduli non sono intercambiabili con unità di serie diverse.
HEIDENHAIN è un’azienda tedesca a conduzione familiare fondata nel 1889, con sede a Traunreut (Baviera), leader mondiale nella produzione di sistemi di misura lineari e angolari, encoder rotanti e controlli CNC di alta precisione per macchine utensili. I moduli della serie UE appartengono a una generazione legacy di azionamenti: legacy / fuori produzione, disponibili esclusivamente tramite mercato dell’usato, surplus industriale o servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo asse (Servo Axis Drive Module) |
| Codice | UE 211B (UE211B) |
| Marca | HEIDENHAIN |
| Applicazione nota | Macchine utensili CNC con controllo HEIDENHAIN TNC (TNC 155, TNC 355 e varianti compatibili) |
| Funzione | Regolazione corrente e velocità servomotore asse |
| Alimentazione | ~24 V DC logica; bus DC da modulo alimentazione centralizzato |
| Potenza nominale | ~1–3 kW |
| Interfacce | Bus proprietario HEIDENHAIN; connettori multipolari per motore e segnali di retroazione encoder |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~200–300 × 100–150 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
289 133-13
Tipologia:
Alimentatore
Marca:
HEIDENHAIN
Servizi
Riparazione
Alimentatore switching CNC – HEIDENHAIN 289 133-13
Il 289 133-13 è un alimentatore switching per sistemi CNC (“Power Supply Unit”) prodotto da HEIDENHAIN, progettato per alimentare le schede logiche, i moduli di interfaccia e le periferiche interne dei controlli numerici della serie TNC (documentato su sistemi quali TNC 155, TNC 360 e affini). L’unità genera le tensioni regolate in continua necessarie al funzionamento dell’elettronica di controllo: tipicamente +5 V, ±12 V e +24 V DC. Il codice alternativo è riportato esclusivamente nella tabella tecnica.
L’alimentatore è il cuore energetico del controllo numerico: converte la tensione di rete in tensioni stabilizzate e filtrate indispensabili per la CPU, le schede assi, i moduli I/O e gli encoder. Un guasto all’alimentatore provoca l’arresto immediato e totale della macchina: il CNC non si avvia, la comunicazione con gli azionamenti cessa e qualsiasi lavorazione in corso viene interrotta bruscamente, con rischio di scarto del pezzo e, in alcuni casi, di danneggiamento degli utensili o della tavola.
HEIDENHAIN è un costruttore tedesco fondato nel 1948, leader mondiale nella produzione di encoder lineari e rotativi, sistemi di misura a griglia e controlli numerici di alta precisione per macchine utensili. I controlli della serie TNC sono ampiamente diffusi su fresatrici, centri di lavoro e rettifiche di precisione. I componenti interni di vecchie serie TNC sono legacy / fuori produzione: reperibili unicamente come ricambio usato, NOS surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching per controllo numerico (Power Supply Unit) |
| Codice | 289 133-13 (28913313) |
| Marca | HEIDENHAIN (Dr. Johannes Heidenhain GmbH) |
| Applicazione nota | Controlli numerici HEIDENHAIN serie TNC (TNC 155, TNC 360 e affini); fresatrici e centri di lavoro CNC |
| Funzione | Conversione e stabilizzazione delle tensioni di alimentazione per CPU, schede assi, moduli I/O e interfacce encoder |
| Tensione di ingresso | 115 / 230 V AC, 50–60 Hz |
| Tensioni di uscita | +5 V DC, ±12 V DC, +24 V DC |
| Potenza erogata | ~50–150 W |
| Interfacce / connettori | Connettori a pettine / morsettiera interna sul backplane del rack TNC |
| Protezioni | Sovraccarico, cortocircuito, sovratemperatura (tipico per PSU switching industriali) |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
CD1472D1M
Tipologia:
Monitor
Marca:
HITACHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Monitor industriale CNC 14” a colori – HITACHI CD1472D1M
Il CD1472D1M è un monitor industriale a colori da 14” (“14-inch Colour CRT Monitor”) prodotto da Hitachi, impiegato come dispositivo di visualizzazione nella postazione operatore di macchine utensili CNC dagli anni ’80 fino ai primi anni ’2000. Adotta tecnologia a tubo catodico (CRT) a colori con ingresso video RGB analogico o TTL RGB secondo la variante. Il suffisso “D1M” identifica la variante con connettore e parametri di sincronismo ottimizzati per l’integrazione con i controlli numerici dell’epoca. Era adottato come standard da numerosi costruttori OEM di macchine utensili che utilizzavano monitor Hitachi come fornitore qualificato, tra cui centri di lavoro e torni CNC equipaggiati con sistemi Fanuc, Mitsubishi e Mazak.
Il monitor è il principale dispositivo di interfaccia visiva tra l’operatore e il controllo numerico: visualizza in tempo reale i programmi CN, le quote degli assi, i messaggi di allarme e i menù di configurazione. Un guasto al monitor — schermo spento, geometria distorta, perdita dei colori, righe orizzontali o immagine instabile — rende impossibile la lettura di qualsiasi parametro di macchina e blocca di fatto la produzione: senza visibilità del pannello CNC l’operatore non può avviare cicli, correggere utensili né rispondere agli allarmi.
Hitachi è un conglomerato industriale giapponese fondato nel 1910, storicamente presente nei settori dell’elettronica industriale, dei monitor professionali e dell’automazione di fabbrica. I monitor CRT Hitachi per CNC erano ampiamente adottati dagli OEM giapponesi ed europei negli anni ’80–’90 grazie all’affidabilità e alla longevità riconosciute. Tutti i prodotti CRT di questa famiglia sono legacy / fuori produzione: non più disponibili come nuovi, reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Monitor industriale CRT a colori 14” |
| Codice | CD1472D1M |
| Marca | Hitachi |
| Applicazione nota | Macchine utensili CNC — postazione operatore; compatibile con sistemi Fanuc, Mitsubishi, Mazak e altri OEM che adottavano monitor Hitachi come standard |
| Funzione | Visualizzazione interfaccia operatore CNC: programmi, quote assi, allarmi, menù parametri |
| Tecnologia display | CRT (tubo catodico) a colori |
| Diagonale schermo | 14” (355 mm nominale) |
| Risoluzione | ~640×480 pixel (VGA) o risoluzione CNC proprietaria |
| Ingresso video | RGB analogico e/o TTL RGB; connettore BNC multiplo o Sub-D 15 pin |
| Frequenza orizzontale | ~15,6–31,5 kHz |
| Alimentazione | 100–240 V AC, 50/60 Hz |
| Peso | ~12–18 kg |
| Dimensioni | ~370×390×420 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
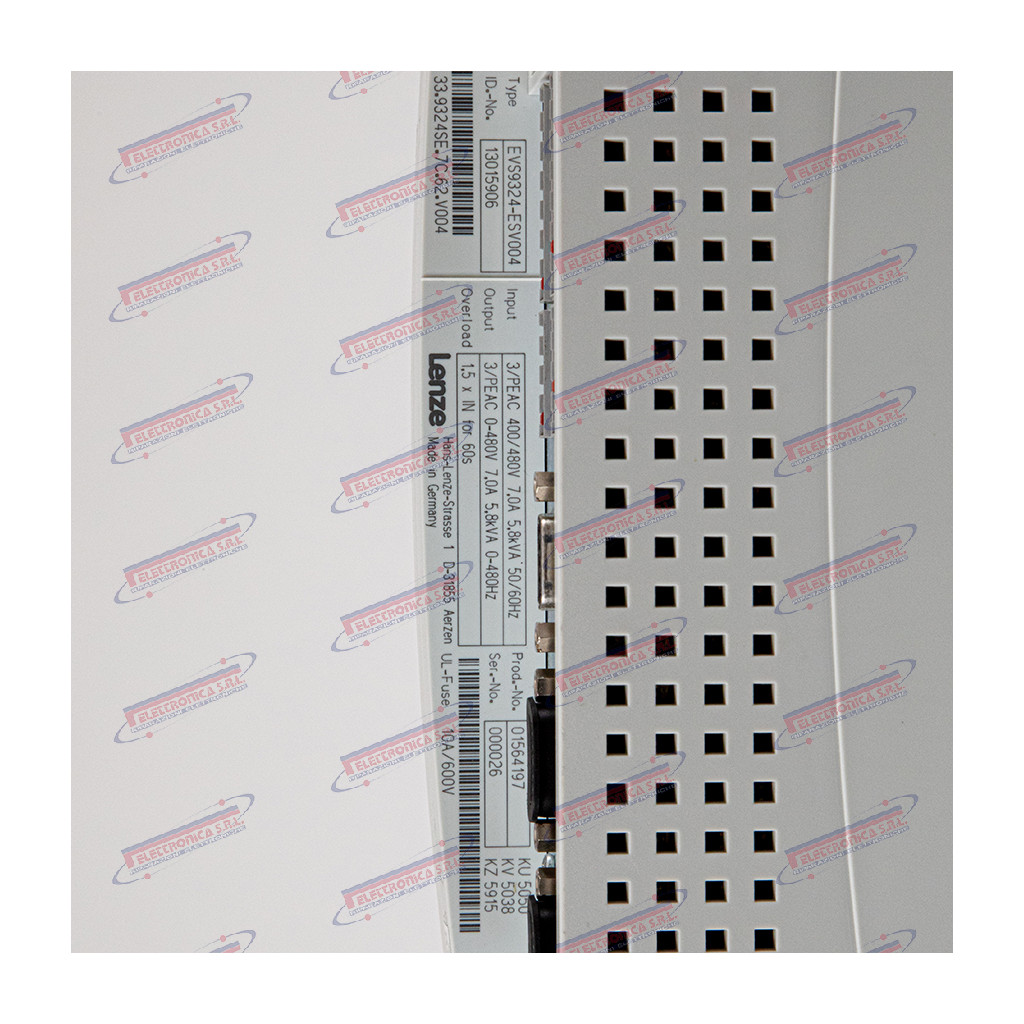
Codice prodotto:
EVS9324-ESV004
Tipologia:
Senza Categoria
Marca:
LENZE
Servizi
Riparazione
Vendita con reso guasto
Servo Inverter AC – LENZE EVS9324-ESV004
Il EVS9324-ESV004 è un servo inverter AC (“AC Servo Drive”) della serie 9300 realizzato da LENZE, progettato per il controllo vettoriale orientato al campo di motori servo brushless/sincroni AC in applicazioni CNC e di automazione industriale. Il codice identifica un’unità della famiglia EVS9300 con filtro EMC integrato (suffisso E), nella variante hardware/software SV004. La serie è documentata su centri di lavoro CNC, torni a controllo numerico, macchine per l’imballaggio e sistemi di motion control multi-asse. Il drive esegue il controllo preciso di velocità e coppia del servomotore con retroazione tramite encoder incrementale o resolver. Esistono più varianti nella serie EVS9300, differenziate per taglia di potenza e opzioni di comunicazione fieldbus.
Il servo inverter è il cuore dell’azionamento di un asse CNC: converte la tensione di rete in tensione e corrente variabili per il motore, eseguendo in tempo reale il controllo vettoriale ad orientamento di campo (FOC – Field Oriented Control) sulla base dei comandi del CNC e del segnale di retroazione dell’encoder. Un guasto al servo inverter blocca completamente l’asse controllato: la macchina non può né posizionare né interpolare quell’asse, rendendo impossibile qualsiasi lavorazione fino alla sostituzione o riparazione dell’unità.
LENZE è un costruttore tedesco fondato nel 1947, specializzato in azionamenti elettrici, inverter, motoriduttori e sistemi di automazione per macchine industriali; il gruppo è rimasto indipendente e è ancora operativo con sede ad Aerzen (Germania). La serie EVS9300, introdotta negli anni ’90, è stata tra le più diffuse nel settore CNC e packaging europeo; l’intera famiglia è oggi legacy / fuori produzione, sostituita dalle piattaforme i550 e i650.
Dati tecnici principali
| Tipo | Servo inverter AC — AC Servo Drive (serie EVS9300) |
| Codice | EVS9324-ESV004 (EVS9324ESV004) |
| Marca | LENZE (Lenze SE, Germania) |
| Applicazione nota | Centri di lavoro CNC, torni CN, macchine packaging, sistemi di motion control multi-asse |
| Funzione | Controllo vettoriale di velocità e coppia motore servo AC (FOC – Field Oriented Control) |
| Potenza nominale | ~3,0 kW |
| Tensione di ingresso | 3 × 400 V AC, 50/60 Hz (tipico) |
| Corrente di uscita nominale | ~8 A |
| Metodo di controllo | Controllo vettoriale ad orientamento di campo (FOC) – modulazione PWM |
| Interfaccia encoder | Encoder incrementale / resolver (TTL); connettore Sub-D |
| Interfacce di comunicazione | RS-232 / RS-485; opzionale PROFIBUS-DP, CANopen, DeviceNet (moduli aggiuntivi) |
| Peso | ~2–4 kg |
| Dimensioni | ~270–350 × 70–110 × 200–260 mm A×L×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
EVS9323-ES
Tipologia:
Senza Categoria
Marca:
LENZE
Servizi
Riparazione
Vendita con reso guasto
Servoazionamento Inverter CA – LENZE EVS9323-ES
Il EVS9323-ES è un servoazionamento inverter in corrente alternata (“AC Servo Inverter”) della serie 9300 prodotto da Lenze, concepito per il controllo vettoriale ad orientamento di campo di motori servomotori CA sincroni e asincroni in impianti di automazione industriale e macchine utensili CNC. L’unità implementa la modulazione PWM con regolazione di velocità e coppia ad alta dinamica; la variante ES identifica una specifica configurazione funzionale e di comunicazione all’interno della famiglia EVS9300. Il dispositivo è predisposto per la retroazione tramite encoder incrementale o resolver e supporta protocolli fieldbus per l’integrazione nel sistema di controllo macchina.
Il EVS9323-ES è il regolatore di asse che riceve il riferimento di posizione o velocità dal controllo CNC e genera la tensione e la frequenza di uscita necessarie per pilotare il motore con precisione micrometrica in velocità e coppia. Un guasto a questo componente rende l’asse gestito completamente non operativo: la macchina si arresta in allarme, la lavorazione in corso va interrotta con conseguente rischio di scarto del pezzo, e il ripristino richiede la sostituzione o la riparazione del modulo prima di poter riavviare il ciclo produttivo.
Lenze SE è un’azienda tedesca con sede ad Aerzen (Bassa Sassonia), fondata nel 1947 e specializzata in tecnologia degli azionamenti e dell’automazione industriale: inverter di frequenza, servoazionamenti, motoriduttori e sistemi di controllo per l’industria manifatturiera. La serie EVS9300 è stata progressivamente sostituita da piattaforme di nuova generazione (tra cui la serie i700); i prodotti della famiglia EVS9300 sono ormai considerati legacy / fuori produzione e reperibili esclusivamente come ricambio usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento inverter trifase CA – AC Servo Inverter (serie 9300) |
| Codice | EVS9323-ES (EVS9323ES) |
| Marca | Lenze (Lenze SE, Germania) |
| Serie | EVS9300 – Servoazionamento monofase |
| Applicazione nota | Macchine utensili CNC, impianti di automazione industriale con servomotori CA sincroni e asincroni |
| Funzione | Controllo vettoriale ad orientamento di campo (FOC) di velocità e coppia su servomotore CA sincrono / asincrono |
| Tensione di ingresso | 3×400 V CA ±10 %, 50/60 Hz |
| Potenza nominale | ~4–7,5 kW |
| Tipo di controllo | Vettoriale FOC con modulazione PWM; anelli di posizione, velocità e corrente |
| Retroazione | Encoder incrementale (TTL/HTL) o resolver; supporto sin/cos (tipico serie 9300) |
| Interfacce di comunicazione | CANopen / LECOM / fieldbus opzionale (dipende dalla variante ES) |
| I/O digitali / analogici | Ingressi/uscite digitali e analogici per abilitazione, allarme e riferimento di velocità (tipico serie 9300) |
| Peso | ~3–7 kg |
| Dimensioni | ~200–400 mm × 100–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
LDS-3WAS
Tipologia:
Senza Categoria
Marca:
MAZAK
Servizi
Riparazione
Vendita con reso guasto
Lettore Floppy Disk Industriale per CNC – LAND LDS-3WAS
Il LDS-3WAS è un lettore/scrittore di floppy disk industriale da 3,5” (“Industrial Floppy Disk Drive”) realizzato da LAND, progettato specificamente per l’impiego su macchine a controllo numerico. Il dispositivo supporta i formati standard DD (720 KB) e HD (1,44 MB) ed è equipaggiato con interfaccia a 34 pin compatibile con i bus floppy convenzionali adottati dai principali costruttori di CNC. Il dispositivo è concepito come ricambio diretto (drop-in replacement) per le unità floppy originali presenti sui pannelli di controllo di sistemi CNC delle generazioni anni ’80–’90–2000.
Il lettore floppy è il dispositivo di memorizzazione di massa che permette il trasferimento dei programmi pezzo (file ISO/DIN) da e verso il controllo numerico, nonché il salvataggio e il ripristino dei parametri macchina, degli offset utensile e dei dati di configurazione. Un guasto al lettore impedisce il caricamento di nuovi programmi e il backup dei dati critici, bloccando la produzione o esponendo la macchina al rischio di perdita irreversibile della configurazione in caso di intervento sul controllo.
LAND è un produttore specializzato in unità floppy disk e periferiche di memorizzazione per applicazioni industriali, con un catalogo orientato al mondo CNC, alla metrologia e all’automazione di fabbrica. I prodotti della gamma LDS sono progettati come ricambi diretti per le unità originali montate da costruttori quali Fanuc, Siemens, Mitsubishi e Yasnac. Questa tipologia di prodotto è legacy / fuori produzione nelle versioni originali a floppy magnetico; sul mercato si trova prevalentemente come usato/surplus o sostituita da emulatori USB drop-in.
Dati tecnici principali
| Tipo | Lettore/scrittore floppy disk industriale 3,5” per CNC |
| Codice | LDS-3WAS (LDS3WAS) |
| Marca | LAND |
| Applicazione nota | Macchine CNC varie (centri di lavoro, torni, fresatrici) – compatibile con sistemi Fanuc, Siemens, Mitsubishi, Yasnac e altri costruttori con bus floppy standard |
| Funzione | Lettura e scrittura programmi CN (ISO/DIN), backup e ripristino parametri macchina, offset utensile e dati di configurazione |
| Formato disco | 3,5” – DD 720 KB e HD 1,44 MB |
| Interfaccia | Connettore standard floppy 34 pin |
| Alimentazione | +5 V DC |
| Velocità rotazione disco | 300 RPM (standard floppy 3,5”) |
| Peso | ~0,3–0,5 kg |
| Dimensioni | ~101 × 42 × 146 mm (standard half-height 3,5”) |
| Stato produzione | Legacy / fuori produzione — disponibile come usato/surplus; valutare emulatore USB sostitutivo |
Codice prodotto:
D72JV007910
Tipologia:
Senza Categoria
Marca:
MAZAK
Servizi
Riparazione
Modulo Servo Drive Asse – MAZAK D72JV007910
Il D72JV007910 è un modulo elettronico di azionamento servo asse (“Servo Axis Drive Unit”) prodotto da MAZAK (Yamazaki Mazak Corporation), impiegato nei centri di lavoro e torni CNC equipaggiati con il sistema di controllo proprietario MAZATROL. Il modulo gestisce gli anelli di regolazione di posizione, velocità e corrente del motore servo asse, interfacciandosi con la scheda CN della macchina e con il motore tramite encoder o resolver. Il codice di fabbrica D72JV007910 identifica univocamente questa unità nell’architettura di ricambio MAZAK; non sono documentate varianti con codice alternativo distinto.
Il modulo servo drive asse è il nucleo elettronico che converte i comandi di posizione emessi dal CNC in correnti di fase precise verso il motore servo: gestisce in tempo reale l’anello di corrente, l’anello di velocità e l’anello di posizione, garantendo la precisione dimensionale e la ripetibilità degli spostamenti degli assi. Un guasto a questo componente blocca completamente il movimento dell’asse controllato, rendendo la macchina inutilizzabile; in caso di degrado parziale si manifestano oscillazioni, errori di quota e allarmi drive sul pannello MAZATROL.
Yamazaki Mazak Corporation, fondata in Giappone nel 1919 e con sede ad Oguchi (Aichi), è uno dei maggiori costruttori mondiali di macchine utensili CNC: centri di lavoro verticali e orizzontali, torni multitasking e impianti FMS. Il sistema di controllo MAZATROL è sviluppato internamente e caratterizza l’intera gamma. I componenti elettronici della serie D72JV appartengono a generazioni di controllo non più in produzione: legacy / fuori produzione, disponibili esclusivamente come usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Modulo azionamento servo asse (Servo Axis Drive Unit) |
| Codice | D72JV007910 |
| Marca | MAZAK – Yamazaki Mazak Corporation |
| Applicazione nota | Centri di lavoro e torni CNC MAZAK con controllo MAZATROL (serie compatibile D72JV) |
| Funzione | Regolazione posizione, velocità e corrente motore servo asse |
| Riferimento di velocità | Bus digitale seriale MAZATROL / segnale analogico ±10 V (tipico) |
| Retroazione | Encoder incrementale o resolver dal motore servo asse |
| Tensioni di alimentazione | 200–240 V AC trifase / bus DC interno (tipico impianto MAZAK) |
| Tensioni logica | ±15 V e +5 V DC (tipico) |
| Interfacce / connettori | Connettori a pettine e morsettiere per bus CN, retroazione encoder, alimentazione e motore |
| Peso | ~1,0–3,0 kg |
| Dimensioni | ~150–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MV4-200 W
Tipologia:
Azionamento
Marca:
MAZAK
Servizi
Vendita con reso guasto
Riparazione
Azionamento Servo CNC – MAZAK MV4-200 W
Il MV4-200 W è un modulo azionamento servo per controllo CNC (“Servo Drive / Servo Amplifier”) prodotto da Mazak (Yamazaki Mazak Co., Ltd.), documentato come componente del sistema di movimentazione assi nei centri di lavoro verticali CNC della serie MV (in particolare MV-4) equipaggiati con il controllo numerico Mazatrol. Il modulo integra le funzioni di amplificazione di potenza e regolazione di velocità/corrente per il servomotore d’asse, interfacciandosi con l’unità CNC Mazatrol tramite bus dedicato. La sigla “200 W” indica la potenza nominale di uscita verso il servomotore.
L’azionamento servo è il componente elettronico che riceve i comandi di posizione e velocità dall’unità CNC Mazatrol e li converte in corrente di potenza per il servomotore dell’asse: chiude gli anelli di posizione, velocità e corrente garantendo precisione e ripetibilità nei movimenti della macchina. Un guasto dell’azionamento causa il blocco immediato dell’asse controllato, la generazione di un allarme sul CNC e l’impossibilità di eseguire qualsiasi lavorazione fino a sostituzione o riparazione del modulo.
Yamazaki Mazak Co., Ltd. è uno dei principali costruttori mondiali di macchine utensili CNC, fondato nel 1919 a Oguchi (Giappone); produce centri di lavoro, torni CNC, sistemi laser e il controllo numerico proprietario Mazatrol. I componenti della serie MV degli anni ’80–’90 sono legacy / fuori produzione: la reperibilità è limitata al mercato dell’usato, a stock NOS surplus o tramite servizi specializzati di riparazione.
Dati tecnici principali
| Tipo | Azionamento servo CNC – Modulo amplificatore di potenza asse (Servo Drive / Servo Amplifier) |
| Codice | MV4-200 W (MV4200W) |
| Marca | Mazak – Yamazaki Mazak Co., Ltd. |
| Applicazione nota | Centro di lavoro verticale CNC Mazak serie MV (MV-4 e compatibili), controllo Mazatrol |
| Funzione | Amplificazione di potenza e regolazione velocità/corrente per servomotore asse CNC |
| Potenza nominale | ~200 W (da codice; verificare su piastra dati) |
| Tensione di alimentazione | ~200–230 V AC trifase |
| Interfacce / Connettori | Connettori dedicati verso unità CNC Mazatrol e servomotore asse; morsettiera alimentazione |
| Sistema CNC | Mazatrol (T-2, M-2 o varianti compatibili della serie MV) |
| Peso | ~1–3 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus NOS o tramite riparazione specializzata |
Codice prodotto:
S-25-12
Tipologia:
Senza Categoria
Marca:
MEAN WELL
Servizi
Riparazione
Alimentatore switching 25 W 12 V DC – MEAN WELL S-25-12
L’S-25-12 è un alimentatore switching a singola uscita 25 W / 12 V DC (“Single Output Switching Power Supply”) prodotto da MEAN WELL. Appartiene alla serie S-25, caratterizzata da ingresso universale in corrente alternata 85–264 V AC (o 120–370 V DC) e uscita stabilizzata a 12 V DC / 2,1 A. È documentato come componente di quadri di controllo CNC, sistemi di automazione industriale e apparecchiature elettroniche in genere. Il circuito è privo di ventola (raffreddamento per convezione naturale) e conforme alle normative CE/UL. La tensione di uscita è regolabile tramite trimmer nel range 10–13 V; non esistono varianti di revisione significative nella versione standard.
L’alimentatore S-25-12 fornisce la tensione ausiliaria stabilizzata a 12 V DC necessaria per l’alimentazione di schede logiche, relè, trasduttori, visualizzatori e altri sottosistemi del quadro CNC. Il suo guasto comporta l’assenza di tensione su tutti i circuiti a 12 V: la macchina si blocca, gli azionamenti perdono l’alimentazione ausiliaria e il CNC non può eseguire la sequenza di abilitazione. In molti quadri di controllo è componente critico non ridondato.
MEAN WELL è un costruttore taiwanese di alimentatori switching fondato nel 1982, oggi tra i leader mondiali del settore con oltre 10.000 modelli a catalogo e distribuzione capillare in tutto il mondo. I prodotti della serie S-25 sono in produzione attiva e ampiamente disponibili presso i principali distributori elettronici globali.
Dati tecnici principali
| Tipo | Alimentatore switching a singola uscita (Single Output SMPS) |
| Codice | S-25-12 (S2512) |
| Marca | MEAN WELL |
| Applicazione nota | Quadri di controllo CNC, automazione industriale, apparecchiature elettroniche |
| Funzione | Alimentazione stabilizzata 12 V DC per circuiti logici e ausiliari |
| Tensione di ingresso | 85–264 V AC / 120–370 V DC (universale) |
| Tensione di uscita | 12 V DC (regolabile 10–13 V tramite trimmer) |
| Corrente di uscita | 2,1 A nominale |
| Potenza di uscita | 25,2 W |
| Rendimento | ~78% (tipico a pieno carico) |
| Protezioni | Sovracorrente, sovratensione, cortocircuito |
| Raffreddamento | Convezione naturale (fanless — nessuna ventola) |
| Interfacce / connettori | Morsettiere a vite lato ingresso AC e lato uscita DC |
| Peso | ~0,2 kg |
| Dimensioni | 99 × 82 × 30 mm |
| Stato produzione | In produzione — disponibile da catalogo |
Codice prodotto:
PS-25-12
Tipologia:
Senza Categoria
Marca:
MEAN WELL
Servizi
Riparazione
Alimentatore switching 25 W / 12 V DC – MEAN WELL PS-25-12
Il PS-25-12 è un alimentatore switching monofase in contenitore chiuso (“Single Output Switching Power Supply”) da 25 W, prodotto da MEAN WELL, con uscita stabilizzata a 12 V DC / 2,1 A e ingresso universale 85–264 V AC. Appartiene alla serie PS di MEAN WELL, progettata per applicazioni industriali, pannelli di controllo CNC, macchine utensili e automazione. Il codice interno è PS2512. Non prevede varianti di tensione d’uscita nel medesimo codice: la cifra finale (“12”) identifica univocamente l’uscita a 12 V.
L’alimentatore fornisce la tensione stabilizzata di 12 V DC ai circuiti logici, relè, sensori e schede di controllo presenti nel quadro elettrico della macchina CNC. Un guasto all’alimentatore disabilita immediatamente tutti i sottosistemi alimentati a 12 V: la macchina perde il controllo di I/O, sicurezze e comunicazioni interne, rendendo impossibile qualsiasi operazione di lavorazione.
MEAN WELL è un costruttore taiwanese fondato nel 1982, leader mondiale nella produzione di alimentatori switching standard. Con oltre 10.000 modelli a catalogo, i suoi prodotti sono impiegati in automazione industriale, macchine utensili, illuminazione LED e sistemi di controllo distribuito. La serie PS è legacy / fuori produzione: è stata sostituita dalle serie più recenti (RS, MDR, HDR), ma rimane ampiamente reperibile come usato e surplus.
Dati tecnici principali
| Tipo | Alimentatore switching monofase in contenitore chiuso (Single Output Switching Power Supply) |
| Codice | PS-25-12 (PS2512) |
| Marca | MEAN WELL |
| Applicazione nota | Pannelli CNC, macchine utensili, automazione industriale, quadri elettrici di controllo |
| Funzione | Alimentazione stabilizzata 12 V DC per circuiti logici, relè, sensori e schede di controllo |
| Tensione d’ingresso | 85–264 V AC / 120–373 V DC (ingresso universale) |
| Tensione d’uscita | 12 V DC (±2%) |
| Corrente d’uscita | 2,1 A max |
| Potenza d’uscita | 25 W |
| Rendimento | ~77% |
| Protezioni | Cortocircuito, sovraccarico, sovratensione |
| Interfacce / connettori | Morsettiere a vite (ingresso AC, uscita DC); montaggio libero o a pannello |
| Peso | ~0,27 kg |
| Dimensioni | 99 × 82 × 36 mm (L × P × H) |
| Stato produzione | Legacy / fuori produzione — disponibile come usato, surplus o sostituzione con serie RS / MDR / HDR |
Codice prodotto:
SDR-480-24
Tipologia:
Alimentatore
Marca:
MEAN WELL
Servizi
Vendita con reso guasto
Riparazione
Alimentatore switching DIN rail – MEAN WELL SDR-480-24
L’SDR-480-24 è un alimentatore switching monogruppo a guida DIN (“Single Output DIN Rail Switching Power Supply”) realizzato da MEAN WELL, appartenente alla serie SDR. Eroga 480 W di potenza nominale con tensione di uscita 24 V DC e corrente massima di 20 A. L’ingresso è universale (90–264 V AC, 47–63 Hz), dotato di correzione attiva del fattore di potenza (PFC attivo) e raffreddamento tramite ventola integrata. La tensione di uscita è regolabile nel range 22–27 V DC tramite trimmer. Impiegato come alimentatore principale nei quadri di controllo CNC, macchine utensili, sistemi di automazione industriale e impianti di distribuzione DC a 24 V.
L’alimentatore è il componente che converte la tensione di rete AC in tensione continua stabile per alimentare la logica di controllo CNC, i moduli I/O, i pannelli operatore e i componenti ausiliari del quadro elettrico. Un guasto all’alimentatore interrompe istantaneamente l’intera catena di controllo della macchina: il CNC perde il riferimento, gli assi si arrestano in sicurezza e la macchina non riprende il ciclo fino alla sostituzione del componente. La stabilità della tensione DC influenza direttamente l’affidabilità della comunicazione tra i moduli e la precisione degli assi.
MEAN WELL è un costruttore taiwanese di alimentatori switching fondato nel 1982, tra i più grandi produttori mondiali di alimentatori standard in ambito industriale e di automazione. I prodotti sono certificati UL, CE e TÜV e ampiamente impiegati in quadri elettrici, macchine CNC e sistemi embedded. La serie SDR è attualmente in produzione attiva.
Dati tecnici principali
| Tipo | Alimentatore switching monogruppo a guida DIN (Single Output DIN Rail Switching Power Supply) |
| Codice | SDR-480-24 (SDR48024) |
| Marca | MEAN WELL |
| Applicazione nota | Quadri di controllo CNC, macchine utensili, automazione industriale, distribuzione DC 24 V |
| Funzione | Conversione AC/DC: alimentazione logica di controllo CNC e componenti ausiliari di quadro |
| Tensione ingresso | 90–264 V AC, 47–63 Hz (ingresso universale) |
| Tensione uscita | 24 V DC (regolabile 22–27 V tramite trimmer) |
| Corrente uscita | 20 A |
| Potenza nominale | 480 W |
| PFC | Attivo (>0,95 a carico pieno) |
| Rendimento tipico | ~91 % |
| Raffreddamento | Ventola integrata a flusso d’aria forzato |
| Protezioni | OVP (sovratensione), OCP (sovracorrente), SCP (cortocircuito), OTP (sovratemperatura) |
| Montaggio | Guida DIN TS-35 |
| Temperatura operativa | –20 °C ÷ +70 °C |
| Certificazioni | UL, CE, TÜV |
| Peso | ~1,2–1,8 kg |
| Dimensioni | ~85 × 125 × 130 mm L × H × P |
| Stato produzione | In produzione attiva |
Codice prodotto:
TT-A-11
Tipologia:
Encoder
Marca:
MITSUBISHI
Servizi
Vendita ricondizionato
Encoder rotativo – MITSUBISHI TT-A-11
Il TT-A-11 è un encoder rotativo (“Rotary Encoder”) prodotto da Mitsubishi Electric, componente di retroazione impiegato nei sistemi CNC Mitsubishi MELDAS e negli azionamenti servo della serie MELSERVO. Fornisce il segnale di posizione angolare e velocità al controllore, consentendo la chiusura degli anelli di regolazione di posizione e velocità. Il dispositivo è compatibile con le unità di azionamento servo Mitsubishi ed è documentato come componente di retroazione su macchine utensili CNC di diversa tipologia.
L’encoder è il sensore di retroazione che comunica al CNC la posizione angolare precisa e la velocità dell’asse o del motore: senza di esso l’anello di controllo non può chiudersi e l’asse risulta incontrollabile. Un encoder guasto o che genera segnali errati causa allarmi immediati sul CNC, errori di posizionamento o comportamenti irregolari degli assi, con rischio di danni al pezzo in lavorazione o alla macchina stessa.
Mitsubishi Electric è una delle principali multinazionali giapponesi nell’automazione industriale, con una gamma completa di CNC (serie MELDAS/M700), azionamenti servo (serie MELSERVO MR-J) e motori per macchine utensili. I prodotti della serie TT sono legacy / fuori produzione: la sostituzione avviene tipicamente con encoder delle serie OSA/OSE o equivalenti compatibili disponibili presso fornitori specializzati.
Dati tecnici principali
| Tipo | Encoder rotativo incrementale (Rotary Encoder) |
| Codice | TT-A-11 (TTA11) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS; azionamenti servo MELSERVO |
| Funzione | Retroazione di posizione angolare e velocità per chiusura anelli di controllo |
| Tensione di alimentazione | 5 V DC (tipico) |
| Risoluzione | ~2.000–10.000 impulsi/giro |
| Segnale di uscita | Impulsi in quadratura (A, B, Z) differenziali RS-422 (tipico) |
| Interfacce / connettori | Connettore multipolare compatibile con azionamenti MELSERVO |
| Peso | ~0,2–0,5 kg |
| Dimensioni | diametro ~50–80 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
RF203
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Scheda CPU CNC – MITSUBISHI RF203
La RF203 è una scheda CPU per controllo numerico CNC (“CNC CPU Board”) prodotta da Mitsubishi Electric, componente della linea di controlli numerici MELDAS per centri di lavoro e macchine utensili a controllo numerico. La scheda gestisce l’elaborazione principale del programma pezzo, la gestione degli assi e la comunicazione con i moduli periferici del sistema CNC. Sono documentate varianti e revisioni hardware successive; la scheda si integra nel rack di controllo tramite bus dedicato interno.
La scheda CPU è il cuore computazionale del controllo numerico: interpreta il programma ISO/G-code, calcola in tempo reale le traiettorie degli assi e coordina tutti i sottosistemi del CNC (servoazionamenti, moduli I/O, interfaccia operatore). Un guasto alla CPU causa l’arresto immediato della macchina e l’impossibilità di eseguire qualsiasi lavorazione; la diagnosi è critica in quanto i fault si manifestano spesso come errori di sistema non immediatamente riconducibili alla scheda stessa.
Mitsubishi Electric è uno dei principali costruttori mondiali di controlli numerici CNC, con la linea MELDAS presente da oltre quarant’anni in officine meccaniche di tutto il mondo. I prodotti di questa generazione sono legacy / fuori produzione: il supporto ufficiale è terminato e il ricambio è disponibile esclusivamente tramite canali usato, surplus o riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda CPU per controllo numerico CNC (CNC CPU Board) |
| Codice | RF203 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Controlli CNC Mitsubishi serie MELDAS (verificare compatibilità su documentazione macchina) |
| Funzione | Elaborazione programma pezzo, gestione assi, coordinamento sottosistemi CNC |
| Processore | CPU dedicata per elaborazione real-time (specifiche da verificare su documentazione originale) |
| Tensione di alimentazione | +5 V DC / ±12 V DC tramite bus rack (tipico) |
| Interfacce | Bus interno rack CNC; connettori seriali e paralleli verso moduli I/O e servoazionamenti |
| Memoria | RAM e ROM/EPROM per firmware e programmi pezzo (capacità da verificare su documentazione) |
| Compatibilità assi | Multi-asse (numero esatto da verificare su documentazione originale) |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
SE-I01
Tipologia:
Scheda
Marca:
MITSUBISHI
Servizi
Vendita ricondizionato
Scheda CPU azionamento – MITSUBISHI SE-I01
Il SE-I01 è una scheda CPU di controllo azionamento (“Drive CPU Board”) realizzata da Mitsubishi Electric, componente della famiglia di azionamenti per sistemi CNC MELDAS / MELSERVO. La scheda integra il microprocessore principale responsabile dell’elaborazione degli algoritmi di controllo del drive (anelli di corrente e velocità), la gestione delle comunicazioni seriali con l’unità CNC e la supervisione delle protezioni hardware del convertitore. Può essere installata in azionamenti servo e/o mandrino della serie compatibile.
La scheda CPU di azionamento è il cuore elaborativo del drive: riceve i riferimenti di posizione o velocità dal controllore CNC, esegue in tempo reale gli algoritmi di regolazione e genera i comandi per lo stadio di potenza. Un guasto a questo componente rende il drive completamente inoperativo, impedendo qualsiasi movimento controllato dell’asse o del mandrino e causando l’arresto immediato della macchina utensile.
Mitsubishi Electric è uno dei principali produttori mondiali di sistemi CNC, servo drive e automazione industriale; la divisione FA (Factory Automation) sviluppa dal 1970 i controllori numerici della serie MELDAS e gli azionamenti della serie MELSERVO, ampiamente diffusi in fresatrici, torni e centri di lavoro. Le schede di questa generazione sono legacy / fuori produzione: reperibili esclusivamente come ricambio usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Scheda CPU di controllo azionamento (Drive CPU Board) |
| Codice | SE-I01 (SEI01) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Azionamenti CNC serie MELDAS / MELSERVO (Mitsubishi Electric) |
| Funzione | Elaborazione algoritmi di regolazione (corrente, velocità), gestione comunicazioni CNC–drive, supervisione protezioni hardware |
| Processore | MCU / DSP dedicato al controllo asse (architettura proprietaria Mitsubishi) |
| Comunicazione | Interfaccia seriale verso unità CNC (protocollo proprietario Mitsubishi) |
| Alimentazione logica | +5 V / ±15 V DC (tipico) |
| Interfacce | Connettori a pettine / flat cable verso scheda potenza e I/O azionamento |
| Peso | ~0,2–0,5 kg |
| Dimensioni | ~150–260 mm × 100–180 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
SE-CPU2
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Scheda CPU CNC – MITSUBISHI SE-CPU2
Il SE-CPU2 è una scheda CPU per controllo numerico CNC (“CNC CPU Board”) prodotta da Mitsubishi Electric, componente centrale dei sistemi di controllo numerico della serie MELDAS. La scheda integra il processore principale, la memoria di programma (Flash/EEPROM) e la memoria di lavoro (RAM), gestendo l’elaborazione del programma pezzo, l’interpolazione degli assi e la comunicazione con i moduli periferici tramite il bus proprietario del sistema. Disponibile nella variante denominata SE-CPU2, può presentare revisioni hardware differenti; è indispensabile verificare la compatibilità con la versione software del sistema CNC installato prima della sostituzione.
La scheda CPU è il cuore elaborativo del controllo numerico: esegue in tempo reale l’interpolazione degli assi, interpreta il programma ISO/G-code e coordina il funzionamento di tutti i moduli del sistema (assi, mandrino, I/O, comunicazioni seriali). Un guasto alla CPU comporta il blocco totale della macchina utensile: nessun movimento è possibile senza questo componente, rendendo la sua sostituzione o riparazione assolutamente prioritaria per il ripristino della produzione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e automazione industriale, con la linea MELDAS — oggi evoluta nelle serie MELDASMAGIC e M800/M80 — installata in migliaia di macchine utensili a livello globale. I prodotti della serie SE sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Scheda CPU per controllo numerico CNC (CNC CPU Board) |
| Codice | SE-CPU2 (SECPU2) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS (macchine utensili a controllo numerico) |
| Funzione | Elaborazione centrale CNC: interpolazione assi in tempo reale, esecuzione programma pezzo ISO/G-code, gestione bus di sistema e moduli periferici |
| Tensione di alimentazione | +5 V DC (logica), ±12 V DC (tipico per la serie) |
| Memoria | Flash/EEPROM per OS e firmware + RAM per dati di lavoro |
| Interfacce | Bus proprietario Mitsubishi MELDAS; connettori su backplane del rack CNC |
| Comunicazioni seriali | RS-232C / RS-422 (tipico per la serie MELDAS) |
| Compatibilità software | Verificare revisione hardware e versione OS MELDAS prima della sostituzione |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
RF01
Tipologia:
Scheda
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Scheda elettronica CNC – MITSUBISHI RF01
Il codice RF01 identifica una scheda elettronica (“Control Circuit Board”) prodotta da Mitsubishi Electric, appartenente alla gamma di sistemi CNC e di automazione industriale del costruttore giapponese. La documentazione tecnica specifica relativa al codice RF01 è limitata: la scheda è compatibile con i sistemi CNC Mitsubishi delle serie MELDAS e/o MELSERVO e può svolgere funzioni di controllo assi, gestione I/O, retroazione encoder o regolazione servoazionamento a seconda del contesto di installazione. Non si escludono varianti di revisione; verificare la compatibilità con la documentazione della macchina di riferimento prima dell’installazione.
Le schede elettroniche di controllo nei sistemi CNC Mitsubishi gestiscono le funzioni di regolazione, supervisione e comunicazione tra il controllore principale e i componenti di potenza o di campo. Un guasto su questo tipo di scheda determina in genere l’arresto immediato della macchina, errori di allarme non azzerabili e impossibilità di eseguire qualsiasi ciclo di lavorazione fino alla sostituzione o riparazione del modulo.
Mitsubishi Electric è una multinazionale giapponese fondata nel 1921, tra i leader mondiali nell’automazione industriale, nell’azionamento di motori e nei sistemi CNC. Il brand è attivo e i prodotti recenti sono supportati; tuttavia i moduli delle serie storiche MELDAS e MELSERVO degli anni ’80–’90 sono legacy / fuori produzione e disponibili solo tramite canali usato o riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda elettronica di controllo CNC (Control Circuit Board) |
| Codice | RF01 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS / MELSERVO (da verificare sul manuale macchina) |
| Funzione | Controllo e regolazione CNC (funzione specifica da verificare su schema macchina) |
| Tensione alimentazione logica | ±15 V / +5 V DC |
| Interfacce / connettori | Connettori a pettine / morsettiera interna (da verificare) |
| Retroazione | Encoder / resolver / tachimetrica (da verificare su schema) |
| Peso | ~0,2–0,8 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
QX084
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Alimentatore switching CNC – MITSUBISHI QX084
Il QX084 è un alimentatore switching da pannello (“Switching Power Supply Unit”) prodotto da Mitsubishi Electric, destinato ai sistemi di controllo CNC e di automazione industriale della serie MELDAS e affini. Il modulo converte la tensione di rete in ingresso in tensioni continue regolate necessarie ai circuiti di controllo della macchina utensile (schede CPU, schede I/O, moduli assi). Fornisce le alimentazioni stabilizzate richieste dai rack di controllo; eventuali revisioni o varianti del codice possono presentare differenze nei connettori o nel range di ingresso.
L’alimentatore è il componente basilare dell’intero sistema CNC: senza di esso nessuna scheda di elaborazione, nessun drive e nessun modulo I/O riceve tensione di lavoro. Un guasto dell’alimentatore determina il fermo macchina immediato e totale; la qualità delle tensioni generate influisce direttamente sull’affidabilità e sulla durata di tutti gli altri circuiti elettronici del controllo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC (serie MELDAS, M70, M80), controllori logici programmabili (MELSEC) e azionamenti servo (MELSERVO). Fondata nel 1921 come divisione del gruppo Mitsubishi, ha sviluppato una gamma completa di prodotti per l’automazione industriale. I modelli legacy come il QX084 sono fuori produzione: reperibili solo come ricambi usati, NOS (New Old Stock) o tramite revisione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching da pannello (Switching Power Supply Unit) |
| Codice | QX084 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS / M series; rack di controllo FA |
| Funzione | Conversione e regolazione delle tensioni di alimentazione per i circuiti di controllo CNC |
| Tensione ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni uscita | +5 V DC, ±12 V DC o ±15 V DC, +24 V DC (tipico per sistemi MELDAS; verificare la documentazione specifica) |
| Potenza totale | ~50–200 W |
| Interfacce / connettori | Connettori multipli a pettine e/o morsettiere per distribuzione tensioni al rack di controllo |
| Protezioni | Sovratensione, sovracorrente, cortocircuito (tipico per alimentatori industriali switching) |
| Peso | ~0,8–2,5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
OSE105S2
Tipologia:
Encoder
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Encoder seriale ottico – MITSUBISHI OSE105S2
L’OSE105S2 è un encoder rotativo ottico seriale (“Optical Serial Encoder”) prodotto da Mitsubishi Electric, progettato come elemento di retroazione per i servomotori della serie HC (HC-KFS, HC-MFS, HC-SFS) abbinati agli amplificatori MELSERVO MR-J2S e ai sistemi CNC MELDASMAGIC / MELDAS. Il dispositivo trasmette al servo amplificatore il segnale di posizione angolare e di velocità del rotore tramite protocollo seriale proprietario Mitsubishi. È disponibile come unità singola per montaggio diretto sull’albero motore; il cavo encoder non è incluso nella fornitura.
L’encoder di posizione è il sensore che chiude l’anello di retroazione del servo amplificatore: trasmette in tempo reale la posizione angolare e la velocità del motore, consentendo al sistema di controllo di correggere istantaneamente ogni errore di posizione o velocità. Senza di esso il servo amplificatore genera un allarme encoder e blocca il motore; una retroazione errata o assente provoca perdita di precisione posizionale, vibrazioni sugli assi e potenziali collisioni della macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale e sistemi CNC, presente nel settore con le linee MELSERVO (azionamenti servo), MELDAS / MELDASMAGIC (controlli CNC) e MELSEC (PLC). I motori della serie HC abbinati agli amplificatori MR-J2S sono legacy / fuori produzione: la piattaforma è stata sostituita da MR-J3, MR-J4 e MR-J5; gli encoder OSE per questi motori sono reperibili esclusivamente come usato, surplus o ricambi originali di magazzino.
Dati tecnici principali
| Tipo | Encoder rotativo ottico seriale (Optical Serial Encoder) |
| Codice | OSE105S2 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Servomotori HC-KFS, HC-MFS, HC-SFS – amplificatori MELSERVO MR-J2S; sistemi CNC MELDAS / MELDASMAGIC |
| Funzione | Retroazione di posizione angolare e velocità rotore per servo amplificatore |
| Risoluzione | 131 072 impulsi/giro (17 bit) – tipico serie OSE Mitsubishi |
| Alimentazione | 5 V DC (±5 %) |
| Segnale di uscita | Seriale – protocollo proprietario Mitsubishi (SSE) |
| Connettore | Connettore encoder Mitsubishi dedicato (6 contatti, tipico) |
| Temperatura operativa | 0 – 55 °C (tipico) |
| Peso | ~0,2–0,4 kg |
| Dimensioni | Ø ~60–80 mm × lunghezza ~40–60 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
OSA104S2
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Encoder assoluto ottico – MITSUBISHI OSA104S2
Il OSA104S2 è un encoder assoluto ottico multigiro (“Optical Serial Absolute Encoder”) prodotto da Mitsubishi Electric, progettato per essere montato direttamente sull’albero dei servomotori AC serie HC e HA, compatibili con gli azionamenti servo MR-J2S e MR-J3. Il dispositivo trasmette la posizione angolare assoluta multiprogiro al CNC o all’azionamento tramite protocollo seriale proprietario Mitsubishi. Il suffisso S2 identifica la variante di connettore lato motore.
L’encoder assoluto è il trasduttore di posizione che consente all’azionamento servo di conoscere in ogni istante la posizione angolare esatta del motore, senza necessità di procedura di homing all’accensione. In caso di guasto, l’asse diventa incontrollabile: il CNC segnala allarme di posizione e blocca la macchina, rendendo impossibile qualsiasi lavorazione fino alla sostituzione del componente.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, con una gamma consolidata di sistemi servo (serie MR-J) e controlli CNC (serie MELDAS / M800). I prodotti della serie OSA104 sono stati ampiamente impiegati nei sistemi servo degli anni 1990–2010; alcune varianti sono legacy / fuori produzione e reperibili solo come usato, surplus o sostituto compatibile.
Dati tecnici principali
| Tipo | Encoder assoluto ottico multigiro (Optical Serial Absolute Encoder) |
| Codice | OSA104S2 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Servomotori AC serie HC / HA con azionamenti MR-J2S, MR-J3 – sistemi CNC MELDAS |
| Funzione | Trasduzione posizione angolare assoluta multiprogiro per chiusura anello di posizione e velocità |
| Risoluzione | 131 072 p/g – 17 bit |
| Tipo segnale uscita | Seriale asincrono proprietario Mitsubishi (protocollo SSA) |
| Tensione di alimentazione | 5 V DC ±5 % (tipico) |
| Corrente assorbita | ~200 mA |
| Connettore | Tipo S2 – connettore specifico Mitsubishi lato motore |
| Temperatura operativa | 0 – +55 °C (tipico serie) |
| Peso | ~0,2–0,5 kg |
| Dimensioni | ~ø60–80 × 40–60 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato / surplus / riparazione |
Codice prodotto:
MR-S1-200-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento servo AC – MITSUBISHI MR-S1-200-E01
Il MR-S1-200-E01 è un azionamento servo in corrente alternata (“AC Servo Amplifier”) della serie MELSERVO MR-S1 di Mitsubishi Electric, con potenza nominale di 200 W. È documentato come componente di sistemi CNC con unità di controllo Mitsubishi MELDAS, dove regola un asse servo nelle macchine utensili. Il suffisso E01 identifica una variante hardware specifica della serie; il codice principale di magazzino è MRS1200E01.
L’azionamento servo è il modulo di potenza e regolazione che chiude gli anelli di posizione, velocità e corrente su un asse della macchina utensile: riceve il riferimento di posizione o velocità dal CNC e pilota il motore servo garantendo accuratezza di posizionamento e ripetibilità del ciclo di lavoro. In caso di guasto, l’asse controllato risulta fuori servizio e la macchina non è in grado di eseguire lavorazioni; nei sistemi a più assi, un singolo drive difettoso blocca l’intera produzione.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale ed elettronica di potenza, con la linea MELSERVO tra le più diffuse nel settore dei servoazionamenti per macchine utensili CNC. La serie MR-S1 è stata sostituita dalle generazioni successive (MR-J2S, MR-J3, MR-J4, MR-J5); tutti i prodotti di questa famiglia sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo AC (AC Servo Amplifier) |
| Codice | MR-S1-200-E01 (MRS1200E01) |
| Marca | Mitsubishi Electric – linea MELSERVO |
| Applicazione nota | Macchine utensili CNC con sistemi di controllo Mitsubishi MELDAS |
| Funzione | Regolazione posizione, velocità e corrente motore servo asse CNC |
| Potenza nominale | 200 W |
| Alimentazione | 200–230 V AC, monofase (tipico serie MR-S1) |
| Interfaccia di riferimento | Treno di impulsi / analogico ±10 V |
| Retroazione | Encoder incrementale dal servomotore serie HC/HA Mitsubishi |
| Connettori | CN1 (comando CNC), CN2 (encoder motore), CN3 (I/O digitale) |
| Peso | ~1,0–2,0 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S11-200-E01
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo AC – MITSUBISHI MR-S11-200-E01
Il MR-S11-200-E01 è un azionamento servo AC (“AC Servo Amplifier”) della serie MELSERVO MR-S11 realizzato da Mitsubishi Electric, documentato in applicazioni con sistemi CNC MELDAS (Mitsubishi Electric CNC). Il suffisso 200 indica la classe di potenza nominale di 200 W, mentre E01 identifica la variante o revisione firmware / parametri motore. L’unità gestisce gli anelli di velocità e di posizione dell’asse, ricevendo riferimenti analogici o a treno di impulsi dal controllore CNC e pilotando i motori brushless della serie HC di Mitsubishi. Possibili varianti includono versioni con interfaccia encoder differente o profilo corrente alternativo.
L’azionamento servo è il componente che converte il riferimento di posizione e velocità emesso dal CNC in corrente trifase modulata per il motore: controlla in tempo reale velocità, accelerazione e coppia dell’asse di lavoro. In caso di guasto, l’asse controllato perde completamente il movimento preciso, rendendo impossibile qualsiasi lavorazione; il CNC segnala allarmi di posizione o di inseguimento (follow error) e blocca la macchina in stato di protezione.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, con la divisione Factory Automation (FA) specializzata in controllori CNC (serie MELDAS, M70, M80), servo drive (MELSERVO), inverter e PLC (MELSEC). I prodotti della serie MR-S11 sono legacy / fuori produzione, sostituiti dalle successive generazioni MR-J2S, MR-J3, MR-J4 e MR-J5: disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo AC (AC Servo Amplifier) |
| Codice | MR-S11-200-E01 (MRS11200E01) |
| Marca | Mitsubishi Electric – divisione MELSERVO |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS; macchine utensili con assi servo brushless serie HC |
| Funzione | Controllo asse servo: regolazione velocità, posizione e coppia motore brushless |
| Potenza nominale | 200 W |
| Alimentazione | Trifase 200–230 V AC, 50/60 Hz (tipico serie MR-S11) |
| Interfaccia comando | Riferimento analogico (±10 V) o treno di impulsi; segnali I/O digitali |
| Motore compatibile | Servo motori brushless Mitsubishi serie HC (es. HC-MF, HC-SF) – 200 W |
| Retroazione | Encoder incrementale seriale (interfaccia proprietaria Mitsubishi) |
| Peso | ~0,8–1,5 kg |
| Dimensioni | ~130–180 mm × 60–80 mm × 130–160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S12-80A-E01
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Servo amplificatore asse CNC – MITSUBISHI MR-S12-80A-E01
Il MR-S12-80A-E01 è un servo amplificatore CA per assi CNC (“AC Servo Amplifier”) della serie MELSERVO MR-S, realizzato da Mitsubishi Electric. L’unità, con corrente nominale di uscita di 80 A, è progettata per il pilotaggio di servomotori AC negli assi di avanzamento di macchine utensili CNC equipaggiate con controllo MELDAS (serie M60/M64/M500 e derivati). Il suffisso E01 identifica la variante e revisione specifica del prodotto. La comunicazione con il controllo numerico avviene tramite bus seriale dedicato (SSCNET) o riferimento analogico ±10 V; il feedback di posizione è gestito tramite encoder incrementale o assoluto montato sul motore servo.
Il servo amplificatore è il componente che converte i comandi di posizione e velocità del CNC in corrente elettrica di potenza applicata agli avvolgimenti del motore servo: chiude contemporaneamente l’anello di corrente, di velocità e di posizione garantendo la tracciatura fedele del profilo di lavorazione. In caso di guasto l’asse controllato viene immobilizzato o perde la precisione di posizionamento, rendendo impossibile qualsiasi lavorazione; nei sistemi multi-asse, il guasto di un singolo azionamento blocca l’intera macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di motion control e CNC, con la divisione MELSERVO attiva dagli anni ’80 nella produzione di servo amplificatori e motori AC per automazione industriale e macchine utensili. La serie MR-S è una famiglia legacy / fuori produzione, sostituita dalle generazioni MR-J2, MR-J3 e MR-J4: i ricambi sono disponibili esclusivamente come usato, NOS (new old stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servo amplificatore CA – AC Servo Amplifier (serie MELSERVO MR-S) |
| Codice | MR-S12-80A-E01 (MRS1280AE01) |
| Marca | Mitsubishi Electric – MELSERVO (serie legacy MR-S) |
| Applicazione nota | Macchine utensili CNC con controllo Mitsubishi MELDAS (serie M60, M64, M64S, M500) |
| Funzione | Pilotaggio servomotore CA per asse CNC – regolazione corrente, velocità e posizione |
| Corrente nominale uscita | 80 A |
| Alimentazione | 3× CA 200–230 V, 50/60 Hz (tipico) |
| Tensione bus DC | ~280–320 V DC (tipico) |
| Interfaccia CNC | SSCNET (bus seriale dedicato) / riferimento analogico ±10 V |
| Retroazione | Encoder incrementale o assoluto sul motore servo |
| Protezioni integrate | Sovracorrente, sovratemperatura, sovratensione bus DC, errore encoder |
| Peso | ~4–8 kg |
| Dimensioni | ~150×300×200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

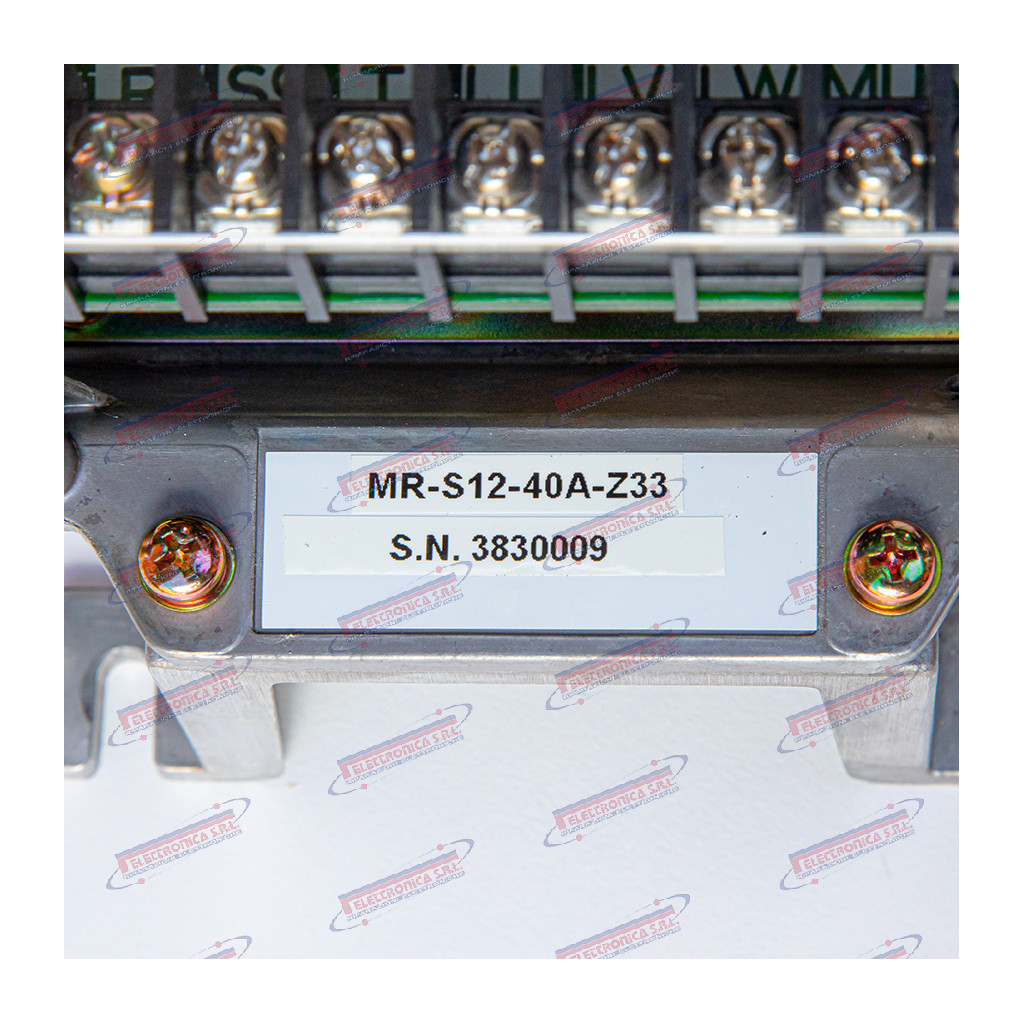
Codice prodotto:
MR-S12-40A
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo – MITSUBISHI MR-S12-40A
Il MR-S12-40A è un azionamento servo analogico (“Servo Amplifier” / “Servo Drive”) della serie MELSERVO MR-S prodotto da Mitsubishi Electric. Appartiene alla generazione analogica degli azionamenti Mitsubishi ed è progettato per il controllo in anello chiuso di motori brushless AC in applicazioni CNC (centri di lavoro, torni, fresatrici). Accetta un riferimento di velocità analogico, gestisce gli anelli di corrente e velocità e restituisce segnali di stato al controllo. La sigla identifica una corrente nominale di uscita di 40 A, adatta a motori servo di media potenza tipicamente abbinati agli assi lineari principali. Si tratta di un componente legacy, predecessore diretto delle serie MR-J, MR-J2S e MR-J4.
L’azionamento servo è il cuore elettronico della catena di controllo assi: riceve il riferimento di posizione o velocità dal CNC, chiude l’anello di retroazione sull’encoder del motore e genera la corrente necessaria per mantenere il posizionamento preciso durante le lavorazioni. Un guasto all’azionamento blocca completamente l’asse corrispondente, rendendo la macchina inutilizzabile; un funzionamento degradato provoca errori di posizione, vibrazioni e scarti dimensionali sul pezzo lavorato.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale e motion control, con la linea MELSERVO presente nel mercato CNC dal 1981. La serie MR-S rappresenta la generazione analogica degli azionamenti Mitsubishi, ora interamente sostituita dalle piattaforme digitali MR-J4 e MR-J5. Tutti i prodotti della famiglia MR-S12 sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento servo analogico (Servo Amplifier / Servo Drive) |
| Codice | MR-S12-40A (MRS1240A) |
| Marca | Mitsubishi Electric – serie MELSERVO MR-S |
| Applicazione nota | Centri di lavoro CNC, torni e fresatrici con controllo Mitsubishi MELDAS / M-Series (generazione anni ’90–2000) |
| Funzione | Regolazione velocità e corrente motore servo; chiusura anello di posizione in cascata col CNC |
| Alimentazione | Trifase 200–230 V CA, 50/60 Hz (tipico serie MR-S) |
| Corrente nominale uscita | 40 A (continua) |
| Ingresso riferimento | Analogico ±10 V (velocità / coppia) o treno di impulsi (posizione) |
| Retroazione | Encoder incrementale da motore servo Mitsubishi serie HC / HA |
| Interfacce / connettori | Connettori a pettine e morsettiere; segnali I/O digitali di allarme, abilitazione e pronto macchina |
| Peso | ~3–7 kg |
| Dimensioni | ~300×160×190 mm H×L×P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
MR-J2-100CT
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Servo Drive AC 1 kW – MITSUBISHI MR-J2-100CT
L’MR-J2-100CT è un servo amplificatore AC (“AC Servo Amplifier”) della serie MELSERVO-J2 prodotto da Mitsubishi Electric, con potenza nominale di 1 kW. Appartiene alla seconda generazione della famiglia MELSERVO ed è progettato per il controllo vettoriale in coppia, velocità e posizione di servomotori AC brushless Mitsubishi delle serie HC-SF / HC-KF. Il suffisso CT identifica una variante specifica all’interno della gamma MR-J2. L’azionamento è documentato come componente di centri di lavoro, torni CNC, rettificatrici e impianti di automazione industriale equipaggiati con controllo numerico Mitsubishi MELDAS.
Il servo drive è il cuore dell’asse controllato: riceve il riferimento di posizione o velocità dal CNC, legge la retroazione encoder dal motore e genera la corrente necessaria per seguire il profilo di moto con la massima precisione. In caso di guasto, l’asse perde completamente il movimento: la macchina si ferma in allarme e non è in grado di riprendere la lavorazione fino alla sostituzione o riparazione del drive.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servo drive e inverter industriali, con oltre un secolo di storia nell’elettronica di potenza e nell’automazione. La serie MELSERVO-J2 è stata introdotta alla fine degli anni ’90 e ha equipaggiato milioni di macchine in tutto il mondo prima di essere sostituita dalle generazioni J3, J4 e J5. I prodotti MR-J2 sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC (AC Servo Amplifier) |
| Codice | MR-J2-100CT (MRJ2100CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Centri di lavoro, torni CNC, rettificatrici con CNC Mitsubishi MELDAS |
| Funzione | Controllo velocità, coppia e posizione di servomotore AC brushless |
| Potenza nominale | 1 kW |
| Alimentazione circuito principale | 3 fasi 200–230 V AC, 50/60 Hz |
| Corrente nominale uscita | ~5,0 A |
| Retroazione | Encoder incrementale dal servomotore (connettore CN2) |
| Interfacce | CN1 (I/O comando / analogico), CN2 (encoder), CN3 (RS-422) |
| Peso | ~1,5–2,5 kg |
| Dimensioni | ~55 × 170 × 155 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-D2-CV-370
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Alimentatore convertitore servoazionamenti – MITSUBISHI MDS-D2-CV-370
Il MDS-D2-CV-370 è un’unità convertitore/alimentatore rigenerativo (“Servo Drive Converter Unit”) prodotta da Mitsubishi Electric, componente della serie MDS-D2 di azionamenti servo per macchine utensili CNC. Il modulo converte l’alimentazione AC trifase in bus DC per alimentare i moduli servoazionamento della stessa famiglia (MDS-D2-SP, MDS-D2-V1, MDS-D2-V2), ed è documentato come componente dei sistemi CNC Mitsubishi serie M700, M70 e M800. Il suffisso “370” indica una potenza nominale di circa 37 kW; il modulo integra circuiti di frenatura rigenerativa che restituiscono l’energia di decelerazione alla rete AC, con comunicazione verso il CNC tramite interfaccia SSCNET III/H.
Il convertitore/alimentatore è il nucleo del sistema di distribuzione dell’energia agli assi CNC: fornisce il bus DC stabilizzato a tutti i moduli servoazionamento collegati e gestisce l’energia rigenerativa prodotta durante le decelerazioni rapide degli assi, prevenendo sovratensioni sul bus e sovraccarichi termici. Un guasto a questo modulo causa l’arresto immediato di tutti gli assi controllati e del mandrino, rendendo la macchina completamente inutilizzabile fino alla sua sostituzione o riparazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e servoazionamenti per macchine utensili, con sede a Tokyo (Giappone) e presenza globale attraverso la divisione Mitsubishi Electric FA. La serie MDS-D2 è stata sostituita dalle serie MDS-EJ/EX; i prodotti di questa famiglia sono ora legacy / fuori produzione e disponibili principalmente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Convertitore/alimentatore rigenerativo per servoazionamenti (Servo Drive Converter Unit) |
| Codice | MDS-D2-CV-370 (MDSD2CV370) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M700, M70, M800 con azionamenti MDS-D2 |
| Funzione | Conversione AC→DC bus per servoazionamenti; gestione energia di frenatura rigenerativa |
| Potenza nominale | ~37 kW |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz (tipico serie MDS-D2) |
| Tensione bus DC uscita | ~300 V DC (bus intermedio per servoazionamenti) |
| Interfacce | Connettori bus DC, morsettiera AC, interfaccia SSCNET III/H (comunicazione CNC) |
| Rigenerazione | Sì — restituzione energia di frenatura alla rete AC |
| Peso | ~10–20 kg |
| Dimensioni | ~300–500 mm H × 200–350 mm W |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-C1-V1-35
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Servo Drive Monoasse – MITSUBISHI MDS-C1-V1-35
Il MDS-C1-V1-35 è un amplificatore servo AC monoasse (“Single-Axis AC Servo Amplifier”) della serie MDS-C1 realizzato da Mitsubishi Electric, documentato come componente dei sistemi CNC MELDAS M60, M64 e M700 per macchine utensili a controllo numerico. Riceve il bus in tensione continua dall’unità di alimentazione MDS-C1-CV e pilota il motore servo tramite modulazione PWM, comunicando con il controllore CNC attraverso il bus seriale ottico SSCNET II. È compatibile con i servomotori delle serie HF e HC di Mitsubishi Electric. Il suffisso “-35” indica la corrente di picco nominale di 35 A; la sigla V1 identifica il modulo monoasse, in contrapposizione alla variante bi-asse V2.
L’amplificatore servo è il modulo di potenza che converte i comandi di posizione e velocità generati dal CNC in corrente di fase per il motore: chiude l’anello di corrente e, in cascata, quelli di velocità e posizione, garantendo la precisione di interpolazione degli assi durante la lavorazione. In caso di guasto l’asse controllato perde completamente il movimento servo, con conseguente blocco immediato della macchina; nei casi più critici una risposta di corrente anomala può provocare movimenti incontrollati e danni meccanici gravi.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con oltre quarant’anni di esperienza nel motion control industriale. La serie MDS-C1 è stata sostituita dalle famiglie MDS-D e MDS-E/EX; tutti i prodotti della famiglia C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servo AC monoasse (Single-Axis AC Servo Amplifier) |
| Codice | MDS-C1-V1-35 (MDSC1V135) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60, M64, M700; centri di lavoro e torni CNC |
| Funzione | Regolazione di corrente, velocità e posizione per un asse servo |
| Corrente di picco nominale | 35 A |
| Alimentazione | Bus DC dall’unità MDS-C1-CV (~283–300 V DC) |
| Interfaccia comunicazione | SSCNET II (rete seriale sincrona ottica Mitsubishi) |
| Numero assi gestiti | 1 (monoasse; variante V2 per due assi) |
| Motori compatibili | Servomotori Mitsubishi Electric serie HF e HC (AC brushless) |
| Peso | ~1,5–3,5 kg |
| Dimensioni | ~60–120 × 180–260 × 150–210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SPH-300
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento mandrino AC digitale – MITSUBISHI MDS-C1-SPH-300
Il MDS-C1-SPH-300 è un azionamento digitale AC per mandrino (“Digital AC Spindle Drive”) realizzato da Mitsubishi Electric, appartenente alla serie MDS-C1. La sigla SPH identifica la variante ad alta prestazione (“Spindle High-performance”) degli azionamenti mandrino della serie; il suffisso 300 indica una potenza nominale di circa 30 kW. Il componente è documentato su centri di lavoro e torni CNC equipaggiati con controllo Mitsubishi CNC serie M64, M65 e M700 (MELDASMAGIC). L’unità gestisce il motore mandrino in modo digitale tramite controllo vettoriale, interfacciandosi con il CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). Può operare in configurazione a bus DC condiviso con unità servomotore MDS-C1-V e unità di alimentazione/rigenerativa MDS-C1-CV.
L’azionamento mandrino riceve i comandi di velocità e coppia dal CNC tramite il bus SSCNET e regola con precisione il motore AC del mandrino attraverso algoritmi di controllo vettoriale in anello chiuso. Senza questa unità il mandrino non può essere azionato né controllato in velocità: qualsiasi guasto provoca l’arresto immediato delle operazioni di lavorazione e genera allarmi di sistema che bloccano l’intera installazione CNC.
Mitsubishi Electric è una divisione del gruppo Mitsubishi, tra i maggiori produttori mondiali di automazione industriale, azionamenti e sistemi CNC. La serie MDS-C1 è una linea di azionamenti digitali AC introdotta negli anni ’90, oggi legacy / fuori produzione, sostituita dalle serie MDS-C2, MDS-D e MDS-EJ2: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento digitale AC per mandrino, alta prestazione (Digital AC Spindle Drive – High-performance) |
| Codice | MDS-C1-SPH-300 (MDSC1SPH300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi serie M64, M65, M700 (MELDASMAGIC) |
| Funzione | Regolazione digitale di velocità e coppia motore mandrino AC tramite controllo vettoriale |
| Potenza nominale | ~30 kW |
| Tensione di alimentazione | 3 fasi CA 200 V / 400 V (verificare la targa) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork – Mitsubishi proprietario) |
| Retroazione | Encoder incrementale OSE dal motore mandrino |
| Raffreddamento | Ventola interna ad aria forzata |
| Peso | ~8–15 kg |
| Dimensioni | ~150 × 350 × 350 mm L×P×H |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SPH-185
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento Mandrino – MITSUBISHI MDS-C1-SPH-185
L’MDS-C1-SPH-185 è un azionamento mandrino AC (“Spindle Drive Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, progettato per il controllo vettoriale ad alta prestazione di motori mandrino AC su macchine utensili CNC. La denominazione identifica: MDS (Mitsubishi Drive System), C1 (seconda generazione della famiglia MDS-C), SP (Spindle – mandrino), H (variante ad alta corrente/potenza) e 185 (potenza nominale ~18,5 kW). Il componente è documentato su sistemi CNC Mitsubishi serie M64, M65, M66, C6, E60 ed E68, installato su centri di lavoro verticali e orizzontali, torni CNC e fresatrici di vari costruttori OEM che adottano il controllo Mitsubishi. Riceve i riferimenti di velocità, coppia e posizione dal CNC tramite bus seriale SSCNET (fibra ottica o connettore seriale dedicato) e pilota il motore mandrino attraverso uno stadio di potenza IGBT integrato.
L’azionamento mandrino MDS-C1-SPH-185 è il regolatore elettronico che governa velocità, coppia e posizione angolare del motore mandrino in modalità vettoriale: interpreta i comandi del CNC e mantiene la rotazione stabile e precisa durante le operazioni di taglio, anche al variare del carico. In caso di guasto il mandrino diventa incontrollabile e la macchina si blocca in allarme; funzioni critiche come la filettatura rigida (rigid tapping), l’orientamento mandrino (spindle orientation), il posizionamento sull’asse C e il cambio utensile automatico risultano impossibili, causando il fermo totale della produzione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servoazionamenti e motori per macchine utensili, parte del gruppo Mitsubishi con sede a Tokyo, Giappone. La serie MDS-C1 è legacy / fuori produzione: introdotta negli anni ’90 e sostituita dalle generazioni successive MDS-D, MDS-D2 ed MDS-EX, rimane tuttavia ampiamente diffusa su macchine installate tra la fine degli anni ’90 e i primi anni 2000, per le quali è reperibile solo come pezzo usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Drive Amplifier) |
| Codice | MDS-C1-SPH-185 (MDSC1SPH185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M64, M65, M66, C6, E60, E68; centri di lavoro verticali/orizzontali, torni CNC |
| Funzione | Controllo vettoriale velocità, coppia e corrente motore mandrino AC; supporto asse C, orientamento mandrino, filettatura rigida |
| Potenza nominale | ~18,5 kW |
| Tensione di ingresso | 3~ 200 V AC ±10%, 50/60 Hz |
| Interfaccia CNC | Bus seriale SSCNET (fibra ottica / connettore seriale dedicato) |
| Tecnologia stadio potenza | IGBT (Insulated Gate Bipolar Transistor), modulazione PWM |
| Modalità operative | Controllo velocità, controllo coppia, posizionamento asse C, orientamento mandrino, filettatura rigida |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 × 200–280 × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SP-185
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento mandrino – MITSUBISHI MDS-C1-SP-185
Il MDS-C1-SP-185 è un servoamplificatore mandrino (“Spindle Servo Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, documentato come componente dei sistemi CNC Mitsubishi M700, M64 e M65 nonché di macchine utensili OEM — tra cui centri di lavoro Mazak e altri costruttori che adottano la piattaforma Mitsubishi. La sigla SP identifica la funzione mandrino (Spindle), mentre 185 indica la classe di potenza nominale (~18,5 kW). L’unità realizza il controllo vettoriale ad alta performance del motore mandrino, supporta la modalità di orientamento (orientazione mandrino), il funzionamento come asse C e il controllo di coppia. La comunicazione con il CNC avviene tramite bus ottico in fibra proprietario Mitsubishi.
L’azionamento MDS-C1-SP-185 gestisce l’intero anello di controllo del motore mandrino: riceve dal CNC il riferimento di velocità e coppia tramite fibra ottica, pilota lo stadio di potenza trifase e chiude l’anello di retroazione tramite encoder o generatore tachimetrico. In caso di guasto il mandrino perde completamente il controllo vettoriale, rendendo impossibile qualsiasi lavorazione; il CNC genera allarme di comunicazione o di overcurrent e blocca immediatamente il ciclo produttivo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione e controllo CNC, con oltre un secolo di storia nel settore elettrico e dell’automazione industriale. La serie MDS-C1 è una generazione di azionamenti ormai legacy / fuori produzione, sostituita dalle serie MDS-D, MDS-D2 ed MDS-E: disponibile esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servoamplificatore mandrino (Spindle Servo Amplifier) |
| Codice | MDS-C1-SP-185 (MDSC1SP185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M700, M64, M65; centri di lavoro Mazak e macchine OEM su piattaforma Mitsubishi |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino; modalità orientamento; asse C |
| Potenza nominale | ~18,5 kW (classe SP-185) |
| Tensione di alimentazione | Trifase 200–230 V AC, 50/60 Hz |
| Alimentazione logica | 24 V DC (esterna, da unità alimentazione MDS) |
| Comunicazione CNC | Bus ottico in fibra proprietario Mitsubishi (MDS optical bus) |
| Retroazione | Encoder Mitsubishi OSE/OSA o segnale tachimetrico dal motore mandrino |
| Interfacce / connettori | Connettori CN (potenza), CNA/CNB (encoder), fibra ottica bus CNC; morsettiere ausiliarie |
| Peso | ~8–14 kg |
| Dimensioni | ~300–450 mm × 150–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MDS-C1-CV-300
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Unità Convertitore Rigenerativo – MITSUBISHI MDS-C1-CV-300
Il MDS-C1-CV-300 è un’unità convertitore rigenerativo (“Regenerative Converter Unit”) prodotta da Mitsubishi Electric, appartenente alla serie di azionamenti MDS-C1. Converte la tensione trifase di rete in tensione di bus DC regolata, alimentando i moduli amplificatori servo e mandrino collegati sullo stesso bus. Il suffisso CV-300 indica la classe di potenza dell’unità (circa 30 kW). È documentata come componente di centri di lavoro, torni e macchine CNC pluriasse equipaggiati con controllo Mitsubishi MELDAS M64 / M640. Il codice principale di magazzino è MDSC1CV300.
L’unità convertitrice CV è il nucleo di alimentazione dell’intero sistema di azionamento MDS-C1: fornisce la tensione di bus DC a tutti i moduli servo e mandrino collegati e gestisce il recupero dell’energia rigenerativa durante le fasi di decelerazione dei motori, reimmettendola nel bus anziché dissipandola come calore. In caso di guasto di questo modulo, l’intera catena degli azionamenti risulta inoperativa, bloccando simultaneamente tutti gli assi e il mandrino della macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servomotori, inverter e automazione industriale, con oltre un secolo di storia nel settore elettrotecnico. La serie MDS-C1 è una linea legacy / fuori produzione, oggi sostituita dalle serie più recenti MDS-D, MDS-E e MDS-EJ: la disponibilità è limitata al mercato dell’usato, del surplus e della riparazione specializzata.
Dati tecnici principali
| Tipo | Unità convertitore rigenerativo (Regenerative Converter Unit) |
| Codice | MDS-C1-CV-300 (MDSC1CV300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi MELDAS M64 / M640 |
| Funzione | Conversione AC→DC bus; alimentazione moduli servo e mandrino; recupero energia rigenerativa |
| Tensione ingresso | 3× 200–230 V AC, 50/60 Hz (classe 200 V) |
| Tensione bus DC | ~280–330 V DC |
| Potenza nominale | ~30 kW (classe CV-300) |
| Interfacce/connettori | Bus DC verso moduli servo/mandrino; connettori CN di controllo; morsettiera AC ingresso |
| Peso | ~8–15 kg |
| Dimensioni | ~250×350×180 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-CV-110
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Unità alimentatore convertitore DC bus – MITSUBISHI MDS-C1-CV-110
Il MDS-C1-CV-110 è un convertitore / unità di alimentazione DC bus (“Converter Unit”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi di azionamento servo e mandrino CNC. L’unità converte la tensione alternata trifase di rete in tensione continua di bus (DC bus) che alimenta in parallelo i moduli servo e mandrino collegati (serie MDS-C1-SP e MDS-C1-V). La sigla CV identifica il modulo convertitore all’interno dell’architettura modulare MDS-C1; il suffisso 110 indica la taglia di potenza nominale. Documentata su macchine CNC equipaggiate con controllo Mitsubishi M64, M70 e serie M700; comune su centri di lavoro e torni CNC di marchi OEM quali Mazak, Mori Seiki e altri. Include morsettiere di connessione al bus DC, connettori di alimentazione AC trifase e segnali di stato/allarme verso il CNC.
Il convertitore DC bus è il cuore dell’alimentazione di potenza dell’intero sistema di azionamento: senza di esso tutti i servo drive e il drive mandrino collegati restano privi di tensione di bus e la macchina si ferma completamente. Un guasto al modulo CV si manifesta con allarmi di bus mancante, impossibilità di abilitare gli assi e arresto di emergenza automatico; la macchina non può né eseguire movimenti né avviare il mandrino fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, attivo nel settore da oltre 50 anni con le linee MELDAS e MELSERVO. La serie MDS-C1 è una generazione precedente rispetto agli attuali MDS-D2 / MDS-E2, pertanto questi prodotti sono da considerarsi legacy / fuori produzione: non più disponibili come nuovi da catalogo ufficiale, reperibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Convertitore / unità alimentatore DC bus (Converter Unit) |
| Codice | MDS-C1-CV-110 (MDSC1CV110) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi M64, M70, M700; centri di lavoro e torni CNC OEM (Mazak, Mori Seiki) |
| Funzione | Conversione AC/DC – alimentazione bus DC per moduli servo e mandrino serie MDS-C1 |
| Tensione di ingresso | 3~ 200–230 V AC, 50/60 Hz |
| Tensione bus DC | ~280–300 V DC (bus interno serie MDS-C1) |
| Potenza nominale | Taglia 110 (~11 kW – verificare datasheet ufficiale) |
| Rigenerazione | Unità con capacità di frenatura rigenerativa (tipica della serie CV) |
| Interfacce | Connettori bus DC, morsettiere AC di ingresso trifase, segnali di stato/allarme verso CNC |
| Peso | ~4–8 kg |
| Dimensioni | ~135–200 × 300–450 × 180–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V14-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo – MITSUBISHI MDS-B-V14-70
Il MDS-B-V14-70 (codice interno MDSBV1470) è un azionamento servo digitale AC (“Servo Drive Amplifier”) della serie MDS-B di Mitsubishi Electric, progettato per il controllo in velocità e posizione degli assi servo nei sistemi CNC MELDAS (serie M60, M64, M64S, M65 e compatibili). Il modello V14-70 identifica la configurazione assi e la taglia di corrente dell’amplificatore; l’unità pilota il motore tramite un’uscita PWM trifase verso il motore AC servo Mitsubishi HF/HA, ricevendo i riferimenti di posizione e velocità dal CNC attraverso il bus seriale proprietario SSCNET (Servo System Controller NETwork). La serie MDS-B è disponibile in diverse taglie di corrente; il suffisso 70 indica una corrente nominale di circa 7,0 A continui o 70 A di picco (verificare sul datasheet specifico del modello).
L’azionamento servo è il cuore elettronico del controllo degli assi macchina: riceve i comandi di posizione e velocità dal CNC, li converte in corrente di fase per il motore e chiude in tempo reale gli anelli di retroazione di posizione, velocità e corrente. Un guasto all’azionamento comporta il blocco immediato dell’asse controllato e il conseguente fermo macchina; nei casi più gravi un guasto parziale può generare derive di posizione silenziose che compromettono le tolleranze dimensionali dei pezzi lavorati senza dare allarme immediato.
Mitsubishi Electric è uno dei principali costruttori giapponesi nel settore dell’automazione industriale e del CNC, con oltre un secolo di storia nel motion control e nell’elettronica industriale. La serie MDS-B è stata prodotta negli anni ’90 e nei primi anni 2000 per i controlli numerici MELDAS ed è oggi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato, del surplus NOS e della riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo digitale AC (Servo Drive Amplifier) |
| Codice | MDS-B-V14-70 (MDSBV1470) |
| Marca | Mitsubishi Electric |
| Serie / Famiglia | MDS-B (MELDAS Drive System, serie B) |
| Applicazione nota | CNC Mitsubishi MELDAS M60 / M64 / M64S / M65 e sistemi compatibili |
| Funzione | Controllo servo asse: chiusura anelli di posizione, velocità e corrente; pilotaggio motore AC servo |
| Alimentazione | 200–230 V AC trifase, 50/60 Hz (tipico serie MDS-B) |
| Corrente nominale | ~7,0 A continui – suffisso 70 (verificare datasheet specifico) |
| Interfaccia CNC | Bus seriale SSCNET (Servo System Controller NETwork) Mitsubishi |
| Retroazione | Encoder assoluto / incrementale da motore AC servo serie HF / HA Mitsubishi |
| Uscita verso motore | PWM trifase modulato; connettori a pettine / morsettiera interna su backplane |
| Peso | ~2–4 kg |
| Dimensioni | ~120–200 mm × 60–100 mm × 160–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MDS-B-SP-185
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Azionamento mandrino – MITSUBISHI MDS-B-SP-185
Il MDS-B-SP-185 è un azionamento mandrino AC (“Spindle Amplifier”) della serie MDS-B prodotta da Mitsubishi Electric, progettato per il controllo vettoriale di motori mandrino in corrente alternata nelle macchine utensili CNC. È documentato come componente dei sistemi CNC MELDAS 600, MELDAS 640 e M64 di Mitsubishi, dove svolge la funzione di regolazione di velocità e coppia del motore mandrino principale. La sigla “SP” identifica la variante spindle (mandrino) della famiglia MDS-B, mentre “185” indica la corrente nominale di uscita di 185 A. Non è intercambiabile con le varianti servo-asse MDS-B-V1 e MDS-B-V2. Disponibile in diverse varianti di tensione di ingresso (classe 200 V e classe 400 V).
L’azionamento MDS-B-SP-185 è il cuore del sistema di regolazione del mandrino: riceve il riferimento di velocità e coppia dal controllo CNC tramite bus seriale ad alta velocità proprietario Mitsubishi e chiude gli anelli di corrente e velocità sul motore AC del mandrino, garantendo rotazione stabile e potenza di taglio costante durante la lavorazione. Un guasto all’azionamento provoca il blocco immediato del mandrino e l’arresto della macchina: senza questo modulo non è possibile avviare alcun ciclo di lavorazione, con conseguente fermo produzione completo e necessità di intervento di manutenzione straordinaria.
Mitsubishi Electric è una delle principali multinazionali giapponesi dell’elettronica industriale, con la divisione FA (Factory Automation) specializzata in sistemi CNC, servo drive, inverter e robot industriali da oltre cinquant’anni. La serie MDS-B è stata prodotta dagli anni ’90 fino ai primi anni 2000 ed è oggi legacy / fuori produzione: i modelli di sostituzione appartengono alle famiglie MDS-C1 e MDS-D, non sempre compatibili plug-in con i cablaggi esistenti.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Amplifier) |
| Codice | MDS-B-SP-185 (MDSBSP185) |
| Marca | Mitsubishi Electric – Divisione FA (Factory Automation) |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600 / MELDAS 640 / M64 – centri di lavoro e torni CNC |
| Funzione | Regolazione vettoriale velocità e coppia motore mandrino AC |
| Tensione di ingresso | 3~ 200–230 V AC oppure 380–480 V AC, 50/60 Hz (verificare la targa) |
| Corrente nominale uscita | 185 A |
| Potenza nominale | ~18,5 kW |
| Interfaccia CNC | Bus seriale ad alta velocità proprietario Mitsubishi (High-Speed Serial Servo Bus) |
| Retroazione | Encoder / trasduttore di velocità dal motore mandrino |
| Raffreddamento | Ventilazione forzata interna |
| Peso | ~10–20 kg |
| Dimensioni | ~300–400 mm × 450–550 mm × 150–200 mm (L × H × P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
HC-MF 13-UE
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Vendita ricondizionato
Servomotore AC brushless asse CNC – MITSUBISHI HC-MF 13-UE
Il HC-MF 13-UE è un servomotore AC brushless (“AC Servo Motor”) appartenente alla serie HC-MF prodotta da MITSUBISHI Electric, all’interno della famiglia MELSERVO. È documentato come motore di azionamento asse per macchine utensili CNC equipaggiate con servo amplificatori Mitsubishi delle serie MR-SA, MR-J o compatibili. Il suffisso UE identifica una variante specifica in termini di configurazione encoder o albero di uscita. La serie HC-MF è caratterizzata da bassa inerzia e alta risposta dinamica, concepita per applicazioni di posizionamento rapido e preciso su centri di lavoro, fresatrici e torni CNC di piccolo e medio formato.
Il servomotore è l’attuatore elettromeccanico che converte il riferimento di coppia e velocità generato dal servo amplificatore in movimento meccanico preciso dell’asse lineare o rotante. In una macchina utensile CNC la sua avaria comporta l’arresto completo dell’asse interessato: qualsiasi lavorazione che coinvolga quell’asse diventa impossibile, con fermo macchina immediato e perdita di produzione. La perdita del segnale encoder integrato può inoltre provocare allarmi gravi sul CNC e danni alle guide se non gestita correttamente.
MITSUBISHI Electric è una multinazionale giapponese leader a livello mondiale nell’automazione industriale, nel motion control e nell’elettronica di potenza. La famiglia MELSERVO (serie HC-MF, HC-SF, HC-RF e derivati) è un riferimento consolidato nel settore CNC dagli anni ’80. I prodotti della serie HC-MF sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servomotore AC brushless (AC Servo Motor) – serie HC-MF |
| Codice | HC-MF 13-UE (HCMF13UE) |
| Marca | MITSUBISHI Electric – MELSERVO |
| Applicazione nota | Macchine utensili CNC con servo amplificatori Mitsubishi MR-SA / MR-J (centri di lavoro, fresatrici, torni CNC, robot industriali) |
| Funzione | Azionamento asse CNC: conversione del riferimento elettrico in movimento meccanico preciso (posizione / velocità / coppia) |
| Potenza nominale | ~100–200 W |
| Velocità nominale | 3 000 rpm (tipico serie HC-MF) |
| Coppia nominale | ~0,32–0,64 Nm |
| Alimentazione | Tramite servo amplificatore dedicato (trifase / monofase); non collegare direttamente alla rete |
| Encoder / retroazione | Encoder incrementale integrato (suffisso UE); connettore standard serie HC MELSERVO |
| Interfacce / connettori | Connettore potenza + connettore encoder (cablaggio standard MELSERVO) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm L |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus NOS / riparazione specializzata |
Codice prodotto:
FR-SE-2-7.5K
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Inverter di Frequenza 7,5 kW – MITSUBISHI FR-SE-2-7.5K
Il FR-SE-2-7.5K è un inverter di frequenza AC da 7,5 kW (“AC Frequency Inverter”) realizzato da Mitsubishi Electric, appartenente alla serie FR-SE (Freqrol), progettata per il controllo di velocità di motori asincroni trifase in applicazioni industriali e su macchine utensili CNC. Il componente varia dinamicamente frequenza e tensione di uscita tramite modulazione PWM (Pulse Width Modulation) per adeguare la velocità del motore al ciclo di lavorazione impostato dal controllo numerico. Il modello da 7,5 kW è adatto al controllo di mandrini di media potenza, pompe idrauliche e assi ausiliari. Il prodotto può essere presente in diverse revisioni hardware; alcune versioni includono pannellino operatore integrato e ingressi/uscite digitali e analogici dedicati.
L’inverter di frequenza regola la velocità del motore AC variando dinamicamente la frequenza e la tensione di alimentazione: questa funzione è critica nelle macchine utensili CNC dove la velocità del mandrino o degli assi ausiliari deve seguire con precisione i parametri impostati dal controllo numerico. In caso di guasto, il motore controllato perde completamente la regolazione di velocità e non può più seguire il riferimento del CNC, rendendo impossibile qualsiasi lavorazione di precisione e rischiando danni all’utensile, al pezzo o alla macchina stessa.
Mitsubishi Electric è una delle principali multinazionali giapponesi nell’automazione industriale, presente nel mercato degli inverter di frequenza con la linea Freqrol (FR) sin dagli anni ’80. La serie FR-SE era una famiglia compatta destinata ad applicazioni industriali robuste e semplici; i modelli di questa serie sono legacy / fuori produzione e sono stati sostituiti dalle più recenti serie FR-E800 e FR-D800.
Dati tecnici principali
| Tipo | Inverter di frequenza AC (AC Frequency Inverter) – serie FR-SE |
| Codice | FR-SE-2-7.5K (FRSE275K) |
| Marca | Mitsubishi Electric – Freqrol FR-SE (legacy) |
| Applicazione nota | Macchine utensili CNC; controllo mandrino di media potenza, assi ausiliari, pompe idrauliche e di raffreddamento |
| Funzione | Variazione di velocità motore AC trifase tramite modulazione PWM; regolazione frequenza e tensione di uscita |
| Potenza nominale | 7,5 kW |
| Tensione di ingresso | 3~ 200–230 V CA, 50/60 Hz — classe 200 V |
| Corrente di uscita nominale | ~38–42 A |
| Frequenza di uscita | 0–400 Hz (tipico serie FR-SE) |
| Interfacce / connettori | Morsettiera di potenza (R/S/T – U/V/W); morsettiera di controllo (ingressi/uscite digitali e analogici ±10 V); pannello operatore opzionale |
| Peso | ~3–5 kg |
| Dimensioni | ~200 × 150 × 200 mm (H × L × P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FR-AF740-00770-EC
Tipologia:
Inverter
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Inverter di frequenza 37 kW – MITSUBISHI FR-AF740-00770-EC
Il FR-AF740-00770-EC è un inverter di frequenza (“Variable Frequency Drive” – VFD) da 37 kW prodotto da Mitsubishi Electric, appartenente alla serie FREQROL-F740. Il suffisso EC identifica la versione europea (marchio CE, conforme alle direttive EN applicabili). Progettato per carichi industriali pesanti quali motori mandrino, pompe e ventilatori, opera su alimentazione trifase 380–480 V AC erogando in uscita tensione e frequenza variabili verso il motore AC controllato. La serie F740 supporta sia la regolazione V/f sia il controllo vettoriale sensorless (Advanced Magnetic Flux Vector), con possibilità di espansione tramite schede opzionali per i principali protocolli di comunicazione industriale.
L’inverter di frequenza converte la tensione di rete a frequenza fissa (50/60 Hz) in una tensione trifase a frequenza e ampiezza variabili, consentendo il controllo preciso della velocità di rotazione di un motore asincrono AC. Nelle macchine utensili CNC viene tipicamente impiegato per il mandrino principale, le pompe di lubrificazione o i ventilatori di raffreddamento dell’unità. Un guasto all’inverter comporta l’arresto immediato del motore controllato e il blocco del processo di lavorazione, rendendolo un componente critico per la continuità produttiva dell’impianto.
Mitsubishi Electric è una divisione del gruppo Mitsubishi (fondato nel 1921), tra i principali produttori mondiali di azionamenti industriali, automazione di fabbrica e power electronics. La serie FREQROL-F740 è stata sviluppata per applicazioni ad alta efficienza energetica nei settori HVAC, pompaggio e macchine utensili. Questa famiglia è stata successivamente sostituita dalla serie FR-F800; i prodotti F740 sono pertanto legacy / fuori produzione e disponibili prevalentemente come stock residuo, usato testato o tramite riparazione specializzata.
Dati tecnici principali
Tipo |
Inverter di frequenza – Variable Frequency Drive (VFD) |
Codice |
FR-AF740-00770-EC (FRAF74000770EC) |
Marca |
Mitsubishi Electric |
Serie |
FREQROL-F740 |
Applicazione nota |
Macchine utensili CNC, impianti HVAC, pompaggio industriale, ventilatori e soffiatori |
Funzione |
Controllo velocità motore AC trifase tramite variazione di frequenza e tensione di uscita |
Potenza nominale |
37 kW |
Tensione di ingresso |
Trifase 380–480 V AC, 50/60 Hz |
Corrente di uscita nominale |
~77 A |
Frequenza di uscita |
0,2–400 Hz |
Metodo di controllo |
V/f, controllo vettoriale sensorless (Advanced Magnetic Flux Vector) |
Interfacce / comunicazione |
RS-485 con Modbus RTU integrato; CC-Link, PROFIBUS-DP, DeviceNet tramite schede opzionali; morsettiere di controllo analogico e digitale |
Ingresso riferimento velocità |
Analogico 0–10 V / 4–20 mA; frequenza multistep digitale |
Grado di protezione |
IP20 |
Versione |
EC – versione europea, marcatura CE |
Peso |
~13–17 kg |
Dimensioni |
~260 × 460 × 195 mm |
Stato produzione |
Legacy / fuori produzione — sostituito dalla serie FR-F800; disponibile solo come usato, surplus o tramite riparazione |

Codice prodotto:
ETU-3MK0IZ
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Alimentatore per CNC – MITSUBISHI ETU-3MK0IZ
Il ETU-3MK0IZ è un alimentatore per controllo numerico (“CNC Power Supply Unit”) prodotto da Mitsubishi Electric, progettato per fornire le tensioni di alimentazione regolate ai moduli del sistema CNC (scheda CPU, schede I/O, servo drive e unità assi). Il codice identifica un’unità della famiglia di alimentatori per sistemi MELDAS o sistemi CNC equivalenti della serie Mitsubishi Electric. Il componente è un’unità switching dedicata, con connettori specifici per il bus interno del rack CNC. Eventuali varianti di revisione possono differire per tensioni di uscita o connettoristica.
L’alimentatore è il cuore dell’elettronica di controllo: genera e stabilizza le tensioni continue necessarie a tutti i moduli del sistema CNC. Senza di esso l’intero sistema rimane inattivo; un guasto anche parziale — come un’uscita fuori tolleranza — può provocare anomalie impreviste nei cicli di lavoro, perdita di parametri o danni ai moduli a valle.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale, con una divisione CNC che opera sotto il marchio MELDAS (poi MELDASMAGIC e serie M70/M700/M800). Il supporto ai prodotti legacy è limitato; i componenti delle serie più datate sono legacy / fuori produzione e reperibili solo come usato o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore per sistema CNC (CNC Power Supply Unit) |
| Codice | ETU-3MK0IZ (ETU3MK0IZ) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi Electric serie MELDAS / M-series |
| Funzione | Generazione e stabilizzazione delle tensioni di alimentazione DC per moduli CNC (CPU, I/O, assi) |
| Tensione di ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni di uscita | ±15 V DC, +5 V DC, +24 V DC |
| Potenza nominale | ~50–200 W |
| Interfacce / connettori | Connettori dedicati al bus/rack CNC Mitsubishi; morsettiera ingresso AC |
| Protezioni integrate | Sovratensione, sovracorrente, cortocircuito (tipico per alimentatori switching industriali) |
| Peso | ~0,8–2,5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
ADC-04D
Tipologia:
Senza Categoria
Marca:
MITSUBISHI
Servizi
Riparazione
Vendita con reso guasto
Vendita ricondizionato
Modulo convertitore analogico-digitale – MITSUBISHI ADC-04D
Il ADC-04D è un modulo convertitore analogico-digitale (“Analog-to-Digital Converter Module”) prodotto da Mitsubishi Electric, destinato ai sistemi di controllo numerico e automazione industriale della serie MELDAS e architetture compatibili. Il componente acquisisce segnali analogici di tensione o corrente provenienti da sensori, trasduttori o potenziometri e li converte in valori digitali elaborabili dall’unità CNC. La designazione ADC-04D identifica un convertitore a 4 canali di ingresso analogico indipendenti; la lettera finale “D” denota la variante o revisione hardware. A seconda dell’architettura del sistema ospite, può essere installato come scheda plug-in su backplane o come modulo standalone.
Il modulo convertitore A/D svolge una funzione essenziale nell’interfacciamento tra il mondo fisico dei segnali analogici e la logica digitale del controllo numerico: senza di esso il CNC non è in grado di leggere grandezze continue quali posizioni, temperature, pressioni o velocità. Un guasto al convertitore si manifesta con letture errate o assenti sui canali di retroazione, allarmi di feedback e arresti immediati della macchina, rendendo impossibile qualsiasi ciclo di lavorazione.
Mitsubishi Electric è una delle più grandi multinazionali giapponesi dell’elettronica e dell’automazione industriale, con oltre un secolo di storia. La divisione FA (Factory Automation) produce i controller CNC delle serie MELDAS / M700 / M800, i servo drive MELSERVO e i PLC MELSEC, tutti di riferimento mondiale. I prodotti della famiglia ADC-04D appartengono a generazioni di controllo più datate e sono da considerarsi legacy / fuori produzione: la disponibilità è limitata al mercato dell’usato e alla riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo convertitore analogico-digitale (Analog-to-Digital Converter Module) |
| Codice | ADC-04D (ADC04D) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC/FA Mitsubishi Electric serie MELDAS e compatibili |
| Funzione | Conversione segnali analogici in digitale per l’unità CNC – 4 canali indipendenti |
| Numero di canali | 4 canali di ingresso analogico indipendenti |
| Range ingresso analogico | ±10 V DC o 0–10 V DC (tipico sistemi CNC Mitsubishi) |
| Risoluzione | 12 bit, tipico per convertitori A/D industriali della serie |
| Alimentazione | +5 V DC e ±15 V DC (tipico backplane CNC Mitsubishi) |
| Interfacce/connettori | Connettore su backplane bus CNC interno; morsettiera ingressi analogici |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
TRS 75B
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento a transistori – MITSUBISHI TRS 75B
Il TRS 75B è un azionamento a transistori per motore servo/mandrino (“Transistor Drive Unit”) prodotto da Mitsubishi Electric, appartenente alla serie TRS degli amplificatori di azionamento transistorizzati. È documentato come unità di controllo azionamento in impianti CNC basati su sistemi Mitsubishi MELDAS e centri di lavoro / torni di produzione giapponese degli anni ’80–’90. Gestisce la regolazione di velocità e corrente del motore, interfacciandosi con il modulo di potenza e il controllo numerico. Il suffisso 75B identifica la taglia di corrente/potenza e la revisione della scheda all’interno della serie.
L’azionamento a transistori è il cuore del sistema di controllo assi o mandrino: riceve il riferimento di velocità dal CNC, chiude l’anello di retroazione con l’encoder o il tachimetro del motore e comanda i transistori di potenza per erogare la corrente necessaria alla coppia richiesta. Un guasto a questa unità causa la perdita totale del controllo del motore collegato, con blocco immediato dell’asse o del mandrino e impossibilità di proseguire qualsiasi lavorazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti e motori servo per macchine utensili, con oltre 50 anni di esperienza nel settore. La serie TRS appartiene alla generazione legacy dell’offerta Mitsubishi; questi prodotti sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento a transistori per servo/mandrino (Transistor Drive Unit) |
| Codice | TRS 75B (TRS75B) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con sistema Mitsubishi MELDAS; macchine utensili giapponesi anni ’80–’90 |
| Funzione | Regolazione velocità e corrente motore servo/mandrino tramite stadio transistorizzato PWM |
| Tensione di alimentazione | ~200–230 V AC trifase (tipico per la serie; verificare su targhetta) |
| Corrente / Potenza | Vedere targhetta — suffisso 75 identifica la taglia di corrente/potenza della serie |
| Metodo di controllo | PWM transistorizzato; anello chiuso di velocità e corrente |
| Retroazione | Encoder / tachimetro dal motore servo o mandrino |
| Interfacce / connettori | Connettori a pettine e morsettiere; interfaccia verso CNC e stadio di potenza |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
SF-PWH
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI SF-PWH
Il SF-PWH (codice interno SFPWH) è un modulo alimentatore switching per sistemi CNC (“CNC Power Supply Unit”) prodotto da Mitsubishi Electric. Il componente appartiene alla famiglia di unità di alimentazione progettate per le schede di controllo dei sistemi MELDAS e delle serie correlate di controlli numerici Mitsubishi. Eroga le tensioni continue regolate necessarie alle logiche di controllo, ai moduli asse e alle interfacce del pannello operatore; il suffisso PWH identifica la variante di potenza e formato meccanico specifici. Verificare la revisione hardware in dotazione prima della sostituzione, in quanto possono esistere varianti con connettoristica differente.
L’alimentatore è il cuore energetico del rack CNC: converte la tensione di rete (o bus DC) in più uscite stabilizzate indispensabili al funzionamento di CPU, schede I/O, driver degli assi e display. Un guasto dell’alimentatore — anche parziale su una sola linea — può causare blocchi imprevedibili, errori di sistema non diagnosticabili o danni secondari alle schede a valle; il suo stato condiziona l’intera disponibilità della macchina utensile.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, motion control e controlli numerici. La divisione FA (Factory Automation) produce da decenni le serie CNC MELDAS, MELDASMAGIC e le più recenti M70/M80. I componenti della serie SF-PWH appartengono a generazioni precedenti di controlli e sono da considerarsi legacy / fuori produzione: la disponibilità è limitata al canale usato, surplus e riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo alimentatore switching per controllo CNC (CNC Power Supply Unit) |
| Codice | SF-PWH (SFPWH) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS e controlli numerici correlati |
| Funzione | Erogazione tensioni DC stabilizzate per CPU, I/O, driver assi e pannello operatore |
| Tensione ingresso | ~100–240 V AC 50/60 Hz oppure bus DC interno |
| Uscite principali | +5 V, ±15 V, +24 V DC (tipico per alimentatori MELDAS; verificare sul manuale) |
| Tecnologia | Switching (SMPS) con regolazione lineare sulle uscite logica |
| Interfacce / connettori | Connettori a pettine / morsettiera su backplane rack CNC Mitsubishi |
| Protezioni | Sovratensione, sovracorrente, cortocircuito (tipico per la famiglia) |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
SF-PW30
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI SF-PW30
Il SF-PW30 è un modulo alimentatore switching (“Power Supply Unit”) prodotto da Mitsubishi Electric, appartenente alla serie SF di componenti per sistemi CNC e azionamenti servocomando. Il codice interno è SFPW30. L’unità fornisce le tensioni di alimentazione stabilizzate necessarie alle schede logiche e ai moduli di controllo del rack CNC, interfacciandosi con il telaio principale del sistema o del drive. È documentato su sistemi MELDAS e su azionamenti della serie SF di Mitsubishi Electric; il suffisso “30” indica presumibilmente la potenza nominale in watt o la variante di taglia.
L’alimentatore è il cuore energetico del sistema CNC: converte e stabilizza la tensione di rete in tensioni DC precise (+5 V, ±15 V, +24 V) che alimentano CPU, schede di controllo assi e circuiti logici. Un guasto all’alimentatore causa l’arresto immediato dell’intera macchina: senza tensioni stabili nessun modulo del CNC può operare correttamente, rendendo questo componente critico per la continuità produttiva e la sicurezza del sistema.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servoazionamenti e automazione industriale, con oltre un secolo di storia nel settore elettrico ed elettronico. La divisione FA (Factory Automation) produce i sistemi MELDAS e MELSERVO, largamente impiegati nell’industria manifatturiera globale. I prodotti della serie SF nelle versioni più datate sono considerati legacy / fuori produzione: la disponibilità va verificata presso rivenditori specializzati in ricambi CNC.
Dati tecnici principali
| Tipo | Modulo alimentatore switching CNC (Power Supply Unit) |
| Codice | SF-PW30 (SFPW30) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC serie SF / MELDAS – Mitsubishi Electric |
| Funzione | Alimentazione DC stabilizzata per schede logiche e moduli di controllo CNC |
| Tensione ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni uscita | +5 V, ±15 V, +24 V DC |
| Potenza nominale | ~30 W |
| Interfacce | Connettori a pettine e morsettiera su rack CNC |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
SE-PW
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Modulo alimentatore CNC – MITSUBISHI SE-PW
Il SE-PW è un modulo alimentatore elettronico per controllo numerico (“CNC Power Supply Module”) realizzato da Mitsubishi Electric, documentato come componente dei sistemi CNC della serie MELDAS di Mitsubishi. Il modulo converte la tensione di rete in tensioni continue regolate e filtrate, distribuite alle schede del controllo numerico (logica digitale, interfacce analogiche, I/O). Non è una scheda di regolazione né un azionamento servo, ma un’unità di alimentazione dedicata a servizio dell’intera elettronica di controllo della macchina.
Il modulo alimentatore CNC è il componente che converte e distribuisce l’energia elettrica a tutti i circuiti del controllo numerico: senza tensioni di uscita stabili e filtrate, l’unità CNC non si avvia e non è in grado di operare. Un guasto all’alimentatore causa l’arresto immediato e totale della macchina; tensioni fuori tolleranza possono inoltre danneggiare le schede collegate, rendendo l’intervento di sostituzione urgente e prioritario rispetto a qualsiasi altra anomalia elettronica.
Mitsubishi Electric è uno dei principali costruttori giapponesi di sistemi per l’automazione industriale, attivo nel settore CNC con la linea MELDAS dal 1970. La divisione FA (Factory Automation) produce controlli numerici, servomotori e azionamenti diffusi in tutto il mondo nell’industria metalmeccanica. I componenti della serie SE sono da considerarsi legacy / fuori produzione: reperibili principalmente come usato, surplus o tramite servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo alimentatore per controllo numerico CNC (CNC Power Supply Module) |
| Codice | SE-PW (SEPW) |
| Marca | Mitsubishi Electric (serie MELDAS) |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS (centri di lavoro, torni CNC, rettifiche CNC) |
| Funzione | Conversione e distribuzione di tensioni DC regolate alle schede del controllo numerico |
| Tensione di ingresso | ~100–240 V AC, 50/60 Hz |
| Tensioni di uscita | +5 V, ±12 V, +24 V DC — tipico sistemi MELDAS |
| Potenza | ~50–200 W |
| Interfacce / connettori | Connettori a pettine e/o morsettiera per distribuzione tensioni alle schede CNC |
| Peso | ~0,5–2,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
SF-PW
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI SF-PW
L’SF-PW è un alimentatore per unità di controllo numerico CNC (“CNC Power Supply Unit”) prodotto da Mitsubishi Electric, progettato per fornire le tensioni di alimentazione stabilizzate alle schede interne dei sistemi di controllo numerico della serie MELDAS e affini. L’unità converte la tensione di rete in più uscite DC regolate (+5 V, ±12 V, ±15 V, +24 V tipicamente) necessarie alla logica di controllo, alle interfacce e alle schede asse. Il codice commerciale è SF-PW (codice articolo interno: SFPW).
L’alimentatore è il cuore energetico del sistema CNC: senza tensioni stabili e ben regolate, l’intera unità di controllo non è in grado di operare. Un guasto si manifesta tipicamente con mancata accensione, allarmi di tensione fuori soglia, reset spontanei o danneggiamento secondario delle schede a valle. La sostituzione o riparazione di questo componente è spesso il primo passo diagnostico in caso di fermo macchina completo.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti servo e spindle, e automazione industriale. La divisione FA (Factory Automation) produce controllori numerici dalla serie MELDAS fino alle moderne piattaforme M800/M80. I prodotti delle serie storiche MELDAS sono da considerarsi legacy / fuori produzione come parti nuove: disponibili principalmente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore per unità CNC (CNC Power Supply Unit) |
| Codice | SF-PW (SFPW) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS e serie M (centri di lavoro, torni CNC) |
| Funzione | Alimentazione stabilizzata multi-uscita per schede di controllo CNC |
| Tensione ingresso | 100–240 V AC, 50/60 Hz (tipico) |
| Tensioni uscita | +5 V, ±12 V, ±15 V, +24 V DC |
| Interfacce | Connettori a pettine / morsettiere verso backplane CNC |
| Protezioni | Sovratensione, sovracorrente, cortocircuito, sovratemperatura (tipico) |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~150–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
QX086
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI QX086
Il QX086 è un modulo alimentatore switching (“Power Supply Unit”) realizzato da Mitsubishi Electric, componente dei sistemi CNC della famiglia MELDAS o serie M. Fornisce le tensioni DC stabilizzate necessarie alle schede logiche, di controllo e di comunicazione del sistema CNC. Il codice QX086 identifica il modulo in modo univoco all’interno del catalogo Mitsubishi Electric; è compatibile con i cabinet di controllo CNC che adottano il bus di alimentazione proprietario Mitsubishi. Si raccomanda di verificare la compatibilità con la macchina specifica prima dell’installazione.
L’alimentatore è il componente che converte la tensione di rete in tensioni DC stabilizzate indispensabili per il funzionamento di tutte le schede elettroniche del sistema CNC. Un guasto all’alimentatore causa l’arresto immediato dell’intera unità di controllo: la macchina non è in grado di eseguire alcun programma né di muovere gli assi. La mancanza di alimentazione stabile può inoltre danneggiare le schede logiche a valle per sovratensioni o sottotensioni transitorie, rendendo il componente assolutamente critico per la continuità produttiva e per la protezione degli altri moduli del sistema.
Mitsubishi Electric è una delle principali divisioni del gruppo industriale giapponese Mitsubishi, attiva nel settore dell’automazione industriale, dei controlli numerici CNC (linea MELDAS e serie M, M70, M700, M800) e degli azionamenti servo. I prodotti CNC della serie MELDAS degli anni ’80–’90 e le prime versioni della serie M sono oggi legacy / fuori produzione: la disponibilità è limitata a componentistica usata, NOS (new old stock) e riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo alimentatore switching CNC (Power Supply Unit) |
| Codice | QX086 |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS / serie M (verificare compatibilità con la macchina specifica) |
| Funzione | Alimentazione stabilizzata DC per schede logiche e di controllo CNC |
| Tensione di ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni di uscita | +5 V, ±12 V / ±15 V, +24 V DC (tipiche; verificare datasheet) |
| Potenza | ~50–150 W |
| Interfacce / Connettori | Connettori a pettine / morsettiera proprietaria Mitsubishi |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
PD23A
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI PD23A
Il PD23A è un’unità di alimentazione per sistemi CNC (“CNC Power Supply Unit”) prodotta da Mitsubishi Electric, documentata come componente dei controlli numerici della serie MELDAS. Il modulo provvede alla conversione della tensione di rete in più uscite in corrente continua stabilizzate, distribuite alle schede logiche, ai moduli di interfaccia e ai servoazionamenti del sistema CNC. Non è un modulo di potenza per assi o mandrino, ma la sorgente di alimentazione primaria dell’elettronica di controllo.
L’alimentatore CNC è il componente che fornisce energia regolata a tutte le schede e ai moduli del sistema di controllo: senza di esso il CNC non è in grado di avviarsi né di eseguire alcuna funzione. Un guasto all’alimentatore si manifesta con la perdita totale del pannello operatore, assenza di comunicazione con gli assi e blocco immediato della macchina; è pertanto uno dei componenti più critici per la continuità produttiva.
Mitsubishi Electric è una delle principali aziende mondiali nella produzione di sistemi CNC, servoazionamenti e automazione industriale, con una presenza storica nel settore della macchina utensile fin dagli anni ’70. La divisione Mitsubishi CNC produce i controlli delle serie MELDAS, M70, M700 e M800. I componenti delle serie più datate come il PD23A sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Unità di alimentazione CNC (CNC Power Supply Unit) |
| Codice | PD23A |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS |
| Funzione | Conversione e distribuzione delle tensioni di alimentazione all’elettronica di controllo CNC |
| Tensione di ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni di uscita | +5 V, ±12 V, +24 V DC |
| Potenza erogata | ~50–150 W |
| Interfacce | Connettori a pettine / morsettiera interna al rack CNC |
| Peso | ~1–3 kg |
| Dimensioni | ~180–280 mm × 150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
PD21B
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI PD21B
Il PD21B è un modulo alimentatore (“Power Supply Unit”) prodotto da Mitsubishi Electric, impiegato nelle unità di controllo CNC della serie MELDAS. Il modulo riceve la tensione di alimentazione dalla rete AC e la converte in tensioni DC stabilizzate e filtrate necessarie all’alimentazione delle schede di controllo, dei processori e dei moduli di interfaccia del sistema CNC. Non si tratta di un drive né di una scheda CPU: è un modulo di potenza/conversione dedicato all’alimentazione dell’intera elettronica di controllo.
L’alimentatore è l’elemento fondamentale del sistema elettrico CNC: fornisce le tensioni regolate (tipicamente +5 V, ±15 V, +24 V DC) indispensabili al funzionamento di tutte le schede di controllo, degli assi e dei moduli I/O. Un guasto a questo modulo causa l’arresto immediato dell’intera unità CNC, rendendo la macchina completamente inoperativa fino alla sostituzione o riparazione del componente.
Mitsubishi Electric è uno dei principali costruttori giapponesi di elettronica industriale, sistemi CNC, inverter, servosistemi e automazione di fabbrica. La divisione CNC — storicamente nota con il brand MELDAS — produce controllori per macchine utensili dagli anni ’70. I prodotti della serie PD sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo alimentatore CNC (Power Supply Unit) |
| Codice | PD21B |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS |
| Funzione | Alimentazione regolata DC per schede di controllo e moduli CNC |
| Ingresso | AC 200–240 V, 50/60 Hz (tipico) |
| Uscite principali | +5 V DC, ±15 V DC, +24 V DC (tipico) |
| Interfacce | Connettori a pettine / bus interno rack CNC Mitsubishi |
| Montaggio | Modulo inseribile su rack CNC Mitsubishi |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
PD14C-1
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI PD14C-1
Il PD14C-1 è un modulo alimentatore per controllo CNC (“CNC Power Supply Unit”) prodotto da Mitsubishi Electric, appartenente alla famiglia di componenti per i sistemi di controllo numerico della serie MELDAS. Il modulo genera e distribuisce le tensioni continue stabilizzate necessarie alle schede logiche, ai moduli di I/O e ai circuiti di pilotaggio degli assi del controllo CNC. Il codice alternativo commerciale è PD14C-1 (codice articolo interno: PD14C1). Il componente è realizzato per l’installazione su rack o pannello interno dell’armadio elettrico della macchina utensile.
L’alimentatore è l’organo che converte la tensione di rete alternata nelle tensioni continue regolate indispensabili al funzionamento di tutte le schede elettroniche del CNC. In caso di guasto — anche parziale, su una sola uscita — il controllo può perdere la logica di sicurezza, bloccare gli assi o non avviarsi affatto, rendendo la macchina completamente fuori servizio. La stabilità delle uscite condiziona direttamente la precisione dei riferimenti analogici inviati ai drive e, di conseguenza, l’accuratezza dimensionale dei pezzi lavorati.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, inverter industriali e azionamenti servo, con oltre 50 anni di presenza nel settore del motion control. La divisione MELDAS ha equipaggiato decine di migliaia di macchine utensili in tutto il mondo; i componenti delle serie più datate sono legacy / fuori produzione e disponibili esclusivamente come ricambio usato, surplus NOS o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Modulo alimentatore per controllo CNC (CNC Power Supply Unit) |
| Codice | PD14C-1 (PD14C1) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie MELDAS (macchine utensili) |
| Funzione | Conversione e distribuzione tensioni DC stabilizzate per schede logiche, I/O e drive CNC |
| Tensione di ingresso | AC 100–240 V, 50/60 Hz |
| Tensioni di uscita | +5 V, ±12 V, +24 V DC (tipico per sistemi MELDAS; verificare su schema) |
| Interfacce / connettori | Connettori a pettine / morsettiera su PCB; montaggio su rack armadio CNC |
| Protezioni | Protezione da sovracorrente e surriscaldamento (tipica per la serie) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
PD14-A
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore CNC – MITSUBISHI PD14-A
Il PD14-A è un alimentatore switching per sistemi CNC (“CNC Power Supply Unit”) prodotto da Mitsubishi Electric, documentato come modulo di alimentazione per i sistemi di controllo numerico della serie MELDAS M5xx/M6xx. Fornisce le tensioni DC stabilizzate necessarie ai circuiti logici del rack CNC: schede CPU, moduli I/O e interfacce per gli assi. Disponibile nella variante denominata PD14-A; alcune versioni possono differire per portata di corrente o revisione hardware.
L’alimentatore è il cuore dell’infrastruttura energetica del CNC: converte la tensione di rete AC in più uscite DC stabilizzate che alimentano la scheda CPU, i moduli I/O, le interfacce per i servoazionamenti e i circuiti ausiliari. Un guasto dell’alimentatore causa l’arresto completo e immediato del controllo numerico, rendendo la macchina inutilizzabile; la qualità e la stabilità delle sue uscite influenzano direttamente l’affidabilità di tutto il sistema.
Mitsubishi Electric è un’azienda giapponese leader nella produzione di sistemi di automazione industriale, compresi i controlli numerici della linea MELDAS (oggi evoluta nella serie M800/M80). I prodotti della famiglia PD14 sono legacy / fuori produzione: non più reperibili come nuovi, disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching CNC (CNC Power Supply Unit) |
| Codice | PD14-A (PD14A) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M5xx/M6xx |
| Funzione | Alimentazione DC stabilizzata al rack di controllo CNC |
| Tensione ingresso | AC 200 V ±10%, 50/60 Hz (monofase, tipico) |
| Uscite DC | +5 V, ±15 V, +24 V (tipico; più uscite ausiliarie) |
| Protezioni | Sovratensione, sovracorrente, cortocircuito (tipico) |
| Interfacce/connettori | Connettori rack a pettine / morsettiere interne |
| Peso | ~1,5–3,0 kg |
| Dimensioni | ~250–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
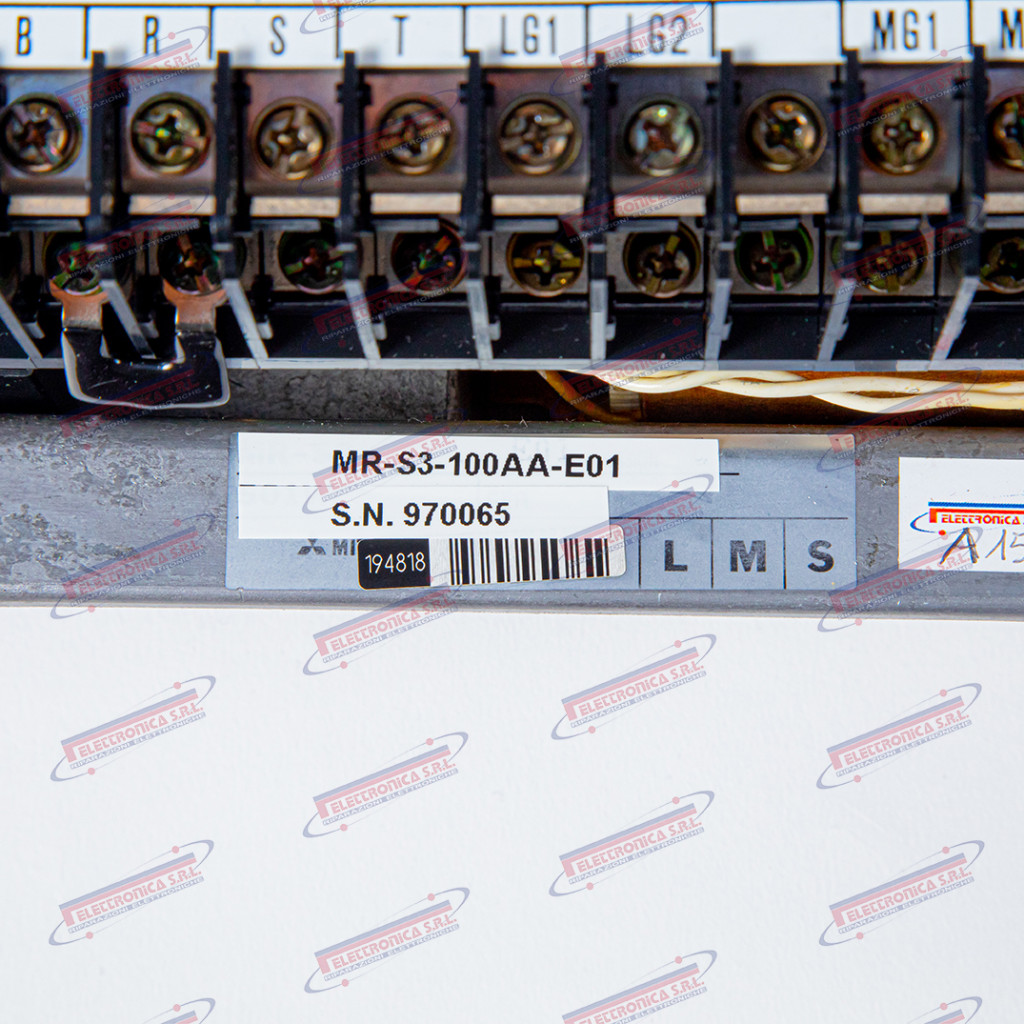
Codice prodotto:
MR-S3-100AA-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Amplificatore AC – MITSUBISHI MR-S3-100AA-E01
Il MR-S3-100AA-E01 è un servo amplificatore AC digitale (“AC Servo Amplifier”) prodotto da Mitsubishi Electric nella linea MELSERVO®, variante europea (suffisso E01). Il codice interno di magazzino è MRS3100AAE01. L’unità appartiene alla serie MR-S3, progettata per il controllo digitale di servo motori AC brushless, tipicamente abbinata ai sistemi CNC MELDAS di Mitsubishi e ad altre macchine utensili a controllo numerico degli anni ’90 e 2000. Regola velocità, coppia e posizione del servo motore tramite retroazione encoder; la variante “AA” identifica la configurazione specifica di uscita e alimentazione all’interno della serie, mentre “E01” ne certifica la conformità alle direttive europee.
Il servo amplificatore è il cuore del sistema di assi della macchina utensile: riceve il riferimento di posizione o velocità dal CNC, chiude l’anello di controllo confrontando il segnale dell’encoder del motore e genera la corrente di uscita necessaria per mantenere la traiettoria programmata con la precisione richiesta. Senza un servo amplificatore funzionante, l’asse controllato risulta inerte o in allarme: la macchina non è in grado di eseguire alcuna lavorazione e il CNC segnala immediatamente un errore di posizione o di comunicazione con il drive, bloccando la produzione.
Mitsubishi Electric è una multinazionale giapponese attiva nell’automazione industriale dal dopoguerra, con la linea MELSERVO® tra i riferimenti storici nel motion control per macchine utensili CNC. La serie MR-S3 è legacy / fuori produzione: Mitsubishi ha progressivamente sostituito queste unità con le generazioni MR-J2, MR-J3 e MR-J4, ancora oggi supportate. Il ricambio è disponibile esclusivamente come usato, NOS (new old stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC digitale (AC Servo Amplifier) |
| Codice | MR-S3-100AA-E01 (MRS3100AAE01) |
| Marca | Mitsubishi Electric – linea MELSERVO® |
| Applicazione nota | Macchine utensili CNC con controllo MELDAS (Mitsubishi); centri di lavoro, tornio e fresatrici con servo assi AC, anni ’90–2000 |
| Funzione | Regolazione posizione, velocità e coppia del servo motore AC brushless; chiusura anello di controllo tramite retroazione encoder |
| Potenza nominale | ~1,0 kW |
| Tensione di alimentazione | 3× AC 200–230 V, 50/60 Hz (tipico serie MR-S3) |
| Retroazione | Encoder seriale o incrementale dal servo motore |
| Interfacce / connettori | Connettore CN1 (comando CNC), CN2 (encoder motore), morsettiera di potenza; riferimento analogico ±10 V o treno di impulsi |
| Variante / revisione | E01 – variante europea (omologazione CE) |
| Peso | ~1,5–3,0 kg |
| Dimensioni | ~150×250×120 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, NOS o tramite riparazione specializzata |
Codice prodotto:
MR-S2-40A-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servoazionamento CA – MITSUBISHI MR-S2-40A-E01
Il MR-S2-40A-E01 è un servoazionamento a corrente alternata (“AC Servo Amplifier”) della serie MR-S2 prodotto da Mitsubishi Electric, appartenente alla famiglia MELSERVO. È progettato per il controllo di servomotori CA trifase in applicazioni di macchine utensili CNC, ed è documentato come componente dei sistemi CNC MELDAS di Mitsubishi. Il codice 40A indica una corrente nominale di uscita di 40 A continuativi; il suffisso E01 identifica una variante o revisione specifica del prodotto. L’unità gestisce gli anelli di corrente e di velocità del servomotore, ricevendo i riferimenti dal controllore CNC tramite bus seriale o interfaccia digitale.
Il servoazionamento è il cuore del sistema di motion control: converte i comandi di posizione e velocità provenienti dal CNC in correnti trifase controllate che azionano il servomotore con precisione. Senza di esso gli assi della macchina non possono muoversi in modo controllato; qualsiasi guasto provoca l’arresto immediato della lavorazione, con conseguente rischio di danni al pezzo lavorato e all’utensile.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, motion control e CNC, con oltre un secolo di storia nel settore. La serie MR-S2 appartiene alla generazione di servoazionamenti sviluppata negli anni ’90 per i sistemi MELDAS; questi prodotti sono attualmente legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento CA trifase (AC Servo Amplifier) |
| Codice | MR-S2-40A-E01 (MRS240AE01) |
| Marca | Mitsubishi Electric – famiglia MELSERVO |
| Applicazione nota | Macchine utensili CNC con sistema MELDAS (Mitsubishi Electric) |
| Funzione | Controllo velocità e coppia servomotore CA – regolazione anelli di corrente e velocità |
| Tensione di alimentazione | 200–230 V CA trifase (tipico serie MR-S2) |
| Corrente nominale di uscita | 40 A (continuativa) |
| Potenza nominale | ~5–11 kW |
| Retroazione | Encoder / resolver dal servomotore CA (interfaccia seriale MELSERVO) |
| Interfacce | Bus MELDAS / connettori CN1, CN2, CN3; I/O digitali per segnali di controllo asse |
| Variante | Suffisso E01 – variante/revisione specifica di prodotto |
| Peso | ~3–6 kg |
| Dimensioni | ~150–260 mm × 100–180 mm × 150–250 mm H × L × P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S12-40A-Z33
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Servoazionamento CA – MITSUBISHI MR-S12-40A-Z33
Il MR-S12-40A-Z33 è un servoazionamento CA (“AC Servo Amplifier”) prodotto da Mitsubishi Electric, appartenente alla famiglia MELSERVO-S1, progettato per il controllo ad alta dinamica di servomotori CA in macchine utensili CNC e sistemi di posizionamento industriale. Il modulo, identificato anche con il codice MRS1240AZ33, eroga una corrente di uscita nominale di 40 A verso il servomotore associato. La variante Z33 identifica una specifica revisione hardware del modulo; il componente si abbina tipicamente ai servomotori delle serie HC e HF di Mitsubishi Electric utilizzati negli assi lineari e rotativi delle macchine con controllo MELDAS.
Il servoazionamento è il nucleo elettronico dell’asse macchina: riceve i riferimenti di posizione e velocità dal controllo CNC e regola in tempo reale la corrente erogata al servomotore, chiudendo simultaneamente gli anelli di posizione, velocità e corrente. Un guasto al servoazionamento blocca immediatamente l’asse controllato, rendendo la macchina inutilizzabile e causando fermi produzione potenzialmente gravi; la sua sostituzione o riparazione è pertanto critica per il ripristino operativo dell’impianto.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, motion control e sistemi CNC. La famiglia MELSERVO-S1 è una linea legacy / fuori produzione che ha equipaggiato per decenni centri di lavoro, fresatrici e torni CNC abbinati ai controlli MELDAS di Mitsubishi. I prodotti di questa famiglia sono oggi disponibili esclusivamente come usato, surplus o tramite servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento CA (AC Servo Amplifier) |
| Codice | MR-S12-40A-Z33 (MRS1240AZ33) |
| Marca | Mitsubishi Electric |
| Serie | MELSERVO-S1 |
| Applicazione nota | Macchine utensili CNC con controllo MELDAS (Mitsubishi Electric); assi lineari e rotativi su centri di lavoro, fresatrici e torni |
| Funzione | Regolazione posizione, velocità e corrente servomotore CA asse CNC |
| Corrente nominale uscita | 40 A |
| Tensione di ingresso | 3~ 200–230 V CA, 50/60 Hz (tipico) |
| Motore compatibile | Servomotori CA serie HC / HF (Mitsubishi Electric) |
| Interfacce / connettori | CN1 (encoder / retroazione), CN2 (I/O digitali), CN3 (bus CNC); morsettiera potenza |
| Peso | ~3–6 kg |
| Dimensioni | ~150–250 mm × 60–100 mm × 200–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S11-300-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive AC 300 W – MITSUBISHI MR-S11-300-E01
Il MR-S11-300-E01 è un servo amplificatore / servo drive AC (“AC Servo Amplifier”) da 300 W realizzato da Mitsubishi Electric, appartenente alla serie MR-S11. È progettato per il controllo di motori servo brushless AC negli assi di macchine utensili CNC, in particolare sistemi con controllo MELDAS o architetture equivalenti Mitsubishi. Il dispositivo gestisce la catena completa di regolazione dell’asse: riceve il riferimento di posizione/velocità dal CNC e pilota il motore servo tramite modulazione PWM. Il suffisso “E01” identifica la variante/revisione del modello base.
Il servo drive è il componente elettronico che chiude gli anelli di posizione, velocità e corrente sull’asse macchina: converte i comandi numerici del CNC in movimenti precisi del motore, garantendo accuratezza di posizionamento e ripetibilità del ciclo. In caso di guasto, l’asse controllato diventa inoperativo e il CNC segnala tipicamente un allarme servo bloccando ogni lavorazione; un guasto al servo drive si traduce in un fermo macchina immediato con impossibilità di proseguire il ciclo produttivo.
Mitsubishi Electric è una multinazionale giapponese leader nella produzione di automazione industriale, motion control e sistemi CNC. La serie MR-S11 appartiene alla generazione di servo drive degli anni ’90–2000, oggi sostituita dalle serie MR-J2S, MR-J3, MR-J4 e MR-J5. Tutti i prodotti della famiglia MR-S11 sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore AC brushless (servo drive) 300 W |
| Codice | MR-S11-300-E01 (MRS11300E01) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine utensili CNC con controllo MELDAS (Mitsubishi Electric); sistemi di azionamento asse anni ’90–2000 |
| Funzione | Controllo asse servo AC brushless; regolazione ad anello chiuso di posizione, velocità e corrente |
| Potenza nominale uscita | 300 W |
| Alimentazione ingresso | 200–230 V AC, monofase (tipico serie MR-S11) |
| Corrente nominale uscita | ~3 A |
| Retroazione | Encoder incrementale dal motore servo |
| Interfacce / Connettori | CN1 (comando CNC / I/O digitali), CN2 (encoder motore), morsettiere di potenza |
| Peso | ~1,5–2,5 kg |
| Dimensioni | ~150–200 × 80–130 × 180–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-S11-103-E01
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Amplificatore MELSERVO – MITSUBISHI MR-S11-103-E01
Il MR-S11-103-E01 è un azionamento servo digitale compatto (“Compact Servo Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MELSERVO MR-S11. È progettato per il controllo in velocità e coppia di motori brushless AC (serie HA-SE e compatibili), tipicamente impiegato in macchine utensili CNC equipaggiate con sistemi MELDAS di Mitsubishi Electric. Il suffisso E01 identifica la variante per alimentazione europea (200–230 V AC) alla revisione hardware 01; il codice interno di magazzino è MRS11103E01. Il numero 103 identifica la classe di potenza dell’unità.
L’azionamento servo è l’elemento che chiude gli anelli di velocità e di corrente sul motore assi: riceve il riferimento dal controllore CNC (segnale analogico ±10 V oppure treno di impulsi) e mantiene la rotazione stabile e precisa adattandosi in tempo reale alle variazioni di carico. In caso di guasto l’asse controllato risulta completamente inoperativo, con fermo immediato della macchina e impossibilità di eseguire qualsiasi lavorazione CNC.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di motion control, CNC e automazione industriale, con la linea MELSERVO attiva dalla fine degli anni ’80 e continuamente aggiornata fino alle attuali serie MR-J5. I prodotti della serie MR-S11 sono oggi legacy / fuori produzione: reperibili esclusivamente come pezzi usati, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento servo digitale compatto (Compact Servo Amplifier) |
| Codice | MR-S11-103-E01 (MRS11103E01) |
| Marca | Mitsubishi Electric – serie MELSERVO MR-S11 |
| Applicazione nota | Macchine utensili CNC con sistemi MELDAS (Mitsubishi Electric); motori brushless HA-SE e compatibili |
| Funzione | Regolazione velocità e corrente motore servo brushless AC |
| Alimentazione | 200–230 V AC, monofase/trifase – variante europea (E01) |
| Potenza / Corrente | ~100 W nominali; corrente picco ~3 A |
| Ingresso riferimento | Analogico ±10 V oppure treno di impulsi (pulse train) da CNC |
| Retroazione | Encoder incrementale dal motore servo |
| Interfacce | CN1 (riferimento analogico / I/O digitali), CN2 (encoder), morsettiera potenza; comunicazione RS-422 (tipico) |
| Peso | ~0,5–1,2 kg |
| Dimensioni | ~60–80 × 150–180 × 130–160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-J2S-200A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Amplificatore 2 kW – MITSUBISHI MR-J2S-200A
Il MR-J2S-200A è un servo amplificatore digitale (“Servo Amplifier”) da 2 kW appartenente alla serie MELSERVO-J2-Super di Mitsubishi Electric. Progettato per applicazioni CNC e di automazione industriale, accetta comandi in treno di impulsi o analogici ed è compatibile con i servomotori brushless delle famiglie HC-KFS, HC-SFS e HF-SE. Il suffisso “A” identifica la variante general purpose con interfaccia a impulsi/analogica, in contrapposizione alla versione “B” con rete SSCNET. Il drive integra in un unico modulo le modalità di controllo posizione, velocità e coppia, con retroazione encoder seriale incrementale a 17 bit (131 072 p/giro).
Il servo amplificatore regola in tempo reale la posizione, la velocità e la coppia del servomotore d’asse CNC: riceve i riferimenti dal controllo numerico e chiude l’anello di retroazione tramite l’encoder del motore, garantendo precisione e ripetibilità nei movimenti di lavorazione. In caso di guasto, l’asse controllato diventa ingestibile — la macchina entra in allarme e la produzione si interrompe fino alla sostituzione o alla riparazione del drive.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale e controllo numerico. La linea MELSERVO è attiva da decenni nel segmento dei servo azionamenti ad alte prestazioni. La serie J2-Super è stata soppiantata dalla serie MR-J4 e successivamente da MR-J5; il prodotto è pertanto legacy / fuori produzione, ancora reperibile come usato, NOS (new old stock) o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Servo amplificatore digitale (Servo Amplifier) |
| Codice | MR-J2S-200A (MRJ2S200A) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2-Super |
| Applicazione nota | Macchine utensili CNC, robot industriali, sistemi di automazione di movimento con controlli MELSEC / Mitsubishi CNC |
| Funzione | Controllo posizione, velocità e coppia del servomotore asse CNC (anello chiuso) |
| Potenza nominale | 2,0 kW (2000 W) |
| Alimentazione | Trifase 200–230 V CA, 50/60 Hz |
| Corrente nominale uscita | ~9,4 A continuo (tipico) |
| Modalità di controllo | Posizione (treno di impulsi), Velocità (analogico ±10 V), Coppia (analogico) |
| Interfaccia encoder | Encoder incrementale seriale – 131 072 p/giro (17 bit) |
| Interfacce | CN1 (I/O digitali e riferimento analogico), CN2 (encoder motore), CN3 (RS-422 parametrizzazione), morsettiera potenza |
| Peso | ~3,0–4,5 kg |
| Dimensioni | ~170 × 380 × 170 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-J2S-10A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive 100 W – MITSUBISHI MR-J2S-10A
Il MR-J2S-10A è un servo amplificatore AC da 100 W (“Servo Amplifier”) della serie MELSERVO-J2S (J2 Super), prodotto da Mitsubishi Electric. È progettato per il controllo di posizione, velocità e coppia in macchine utensili CNC, robot industriali e sistemi di automazione generale. Il suffisso A indica interfaccia General-Purpose analogica/treno di impulsi, compatibile con motori brushless della serie HC-KFS e HC-MFS da 100 W. Supporta encoder ad alta risoluzione a 17 bit (131 072 impulsi/giro) e comunicazione seriale RS-232C per la configurazione tramite il software MR Configurator.
Il servo amplificatore è l’unità di potenza e controllo che regola in tempo reale la posizione, la velocità e la coppia del motore servo collegato: interpreta i comandi provenienti dal CNC o dal PLC sotto forma di treno di impulsi o segnale analogico e chiude gli anelli di regolazione garantendo movimenti precisi e ripetibili. Un guasto all’MR-J2S-10A blocca completamente l’asse controllato, rendendo la macchina inutilizzabile fino alla sostituzione o alla riparazione dell’unità.
Mitsubishi Electric è una delle principali aziende giapponesi nel settore dell’automazione industriale e del motion control, parte del gruppo Mitsubishi. La linea MELSERVO-J2S ha avuto larghissima diffusione tra gli anni ’90 e 2000 in tutto il mondo; l’intera serie è oggi legacy / fuori produzione, ufficialmente sostituita dalle serie MR-J4 e MR-J5. Ricambi usati e riparazioni specializzate sono ancora reperibili sul mercato secondario.
Dati tecnici principali
| Tipo | Servo amplificatore AC (Servo Amplifier), interfaccia analogica/treno di impulsi |
| Codice | MR-J2S-10A (MRJ2S10A) |
| Marca | Mitsubishi Electric – MELSERVO |
| Serie | MELSERVO-J2S (J2 Super) |
| Applicazione nota | Macchine utensili CNC, robot industriali, sistemi di automazione generale |
| Funzione | Controllo di posizione, velocità e coppia del motore servo |
| Potenza nominale | 100 W |
| Alimentazione | Monofase / trifase 200–230 V AC, 50/60 Hz |
| Corrente di uscita | ~1,1 A continuo (tipico per 100 W) |
| Interfaccia di comando | Treno di impulsi (controllo posizione) / analogico ±10 V (velocità/coppia) |
| Encoder compatibile | 17 bit – 131 072 impulsi/giro |
| Motori compatibili | HC-KFS13, HC-MFS13 (classe 100 W) |
| Comunicazione | RS-232C (configurazione tramite MR Configurator) |
| Peso | ~0,6 kg |
| Dimensioni (L×H×P) | ~40×130×95 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MR-J2-70A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servoazionamento CA 700 W – MITSUBISHI MR-J2-70A
Il MR-J2-70A è un servoazionamento a corrente alternata da 700 W (“AC Servo Amplifier”) della serie MELSERVO-J2 prodotto da Mitsubishi Electric. Gestisce il controllo di posizione, velocità e coppia del servomotore CA, con ingresso a treno di impulsi per la modalità posizionamento e riferimento analogico ±10 V per le modalità velocità e coppia. È compatibile con i motori delle famiglie HC-KFS e HC-MFS della serie J2. Il connettore CN3 consente la configurazione parametrica tramite RS-232C o RS-422 e il monitoraggio dello stato in tempo reale.
Il servoazionamento è il componente che chiude l’anello di controllo tra il controllore CNC e il servomotore: riceve il riferimento di posizione o velocità, legge il feedback dell’encoder e genera la corrente necessaria a muovere l’asse macchina con precisione. Un guasto all’MR-J2-70A comporta l’arresto immediato dell’asse controllato, rendendo la macchina inutilizzabile: nessun movimento può essere eseguito senza un azionamento funzionante.
Mitsubishi Electric è un’azienda giapponese con oltre un secolo di storia nell’automazione industriale e nel motion control. La serie MELSERVO-J2 è stata tra le piattaforme servo più diffuse negli anni ’90 e 2000 su macchine CNC, robot e sistemi di automazione in tutto il mondo. La famiglia J2 è oggi legacy / fuori produzione, progressivamente sostituita dalle serie J2S, J3, J4 e J5: la disponibilità è limitata al mercato dell’usato, del surplus e della riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento CA – AC Servo Amplifier |
| Codice | MR-J2-70A (MRJ270A) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine CNC e sistemi di automazione industriale con motori MELSERVO serie J2 (HC-KFS, HC-MFS) |
| Funzione | Controllo di posizione, velocità e coppia del servomotore CA |
| Potenza nominale | 700 W (0,7 kW) |
| Alimentazione | Trifase / monofase 200–230 V AC, 50/60 Hz |
| Corrente nominale uscita | ~5,0 A (picco ~15 A) |
| Modi operativi | Posizione (treno di impulsi), Velocità (±10 V analogico), Coppia |
| Feedback encoder | Encoder incrementale serie J2 (HC-KFS, HC-MFS); risoluzione 16.384 p/giro |
| Interfacce | CN1 (comando / I/O), CN2 (encoder motore), CN3 (RS-232C / RS-422 parametrizzazione) |
| Peso | ~1,5–2,0 kg |
| Dimensioni | ~135 × 170 × 155 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MR-J2-350CT
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servoazionamento 3,5 kW – MITSUBISHI MR-J2-350CT
Il MR-J2-350CT è un amplificatore servoazionamento (“Servo Amplifier”) della serie MELSERVO-J2 di Mitsubishi Electric, con potenza nominale di 3,5 kW. Il suffisso CT identifica una specifica variante di configurazione del modello base MR-J2-350, documentata su macchine utensili CNC equipaggiate con servomotori Mitsubishi sugli assi di avanzamento. Il componente gestisce gli anelli di regolazione di posizione, velocità e coppia, interfacciandosi tra il controllore CNC e il servomotore tramite retroazione encoder; supporta modalità di comando combinate (posizione/velocità/coppia). Appartiene alla generazione MELSERVO-J2, predecessore delle linee MR-J2S, MR-J3, MR-J4 e MR-J5.
Il servoazionamento è il controllore elettronico di potenza che converte i comandi di movimento del CNC — riferimenti di posizione, velocità e coppia — nella corrente trifase necessaria ad azionare il servomotore dell’asse. Chiude l’anello di regolazione ad alta frequenza per garantire precisione di posizionamento e reattività dinamica. In caso di guasto il componente provoca il fermo immediato dell’asse controllato: la macchina non può eseguire lavorazioni né movimenti di posizionamento, con allarme immediato sull’unità CNC.
Mitsubishi Electric è uno dei principali produttori giapponesi di elettronica industriale, leader nell’automazione di fabbrica, nel motion control e nei sistemi CNC (linee MELDAS e MELSERVO). La serie MELSERVO-J2 è stata progressivamente superata dalle famiglie J2S, J3, J4 e J5; tutti i prodotti MR-J2 sono attualmente legacy / fuori produzione: reperibili solo come usato, NOS (new-old-stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servoazionamento / Amplificatore servo (Servo Amplifier) |
| Codice | MR-J2-350CT (MRJ2350CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Macchine utensili CNC con assi servo Mitsubishi (sistemi MELDAS / MELSERVO) |
| Funzione | Controllo posizione, velocità e coppia del servomotore |
| Potenza nominale | 3,5 kW |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz |
| Corrente uscita nominale | ~11–12 A continua (tipico) |
| Interfacce | CN1 (I/O, 50 pin), CN2 (encoder), CN3 (RS-232C / RS-422 parametri) |
| Retroazione encoder | Encoder pulsato (2500 p/giro) o encoder seriale Mitsubishi |
| Modi di controllo | Posizione (P), velocità (S), coppia (T) e combinazioni P/S, S/T |
| Peso | ~3,5–5 kg |
| Dimensioni | ~150×280×170 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |

Codice prodotto:
MR-J2-200CT
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo drive CA 2 kW – MITSUBISHI MR-J2-200CT
Il MR-J2-200CT è un amplificatore servoazionamento in corrente alternata (“AC Servo Amplifier”) da 2,0 kW realizzato da Mitsubishi Electric, appartenente alla serie MELSERVO-J2. Il suffisso “CT” identifica la variante con interfaccia di comando dedicata. Il drive è progettato per pilotare servomotori CA delle famiglie HC-SF e HC-RF di Mitsubishi, ed è tipicamente integrato in centri di lavoro CNC, macchine transfer e impianti di automazione industriale che adottano sistemi di controllo MELDASMAGIC o controllori compatibili. Gestisce i tre anelli di regolazione (posizione, velocità, corrente) e supporta encoder seriali ad alta risoluzione. Sono documentate varianti e revisioni hardware; verificare la compatibilità con il motore prima della sostituzione.
Il servo drive è il cuore del sistema di movimento in una macchina CNC: riceve il comando di posizione o velocità dal controllo numerico, confronta il segnale con la retroazione dell’encoder montato sul motore e genera la corrente necessaria a correggere istantaneamente qualsiasi scostamento. Sul MR-J2-200CT da 2 kW, un guasto si traduce nell’impossibilità totale di controllare l’asse servito: la macchina entra in allarme, l’asse viene disabilitato e la produzione si arresta fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è una delle principali aziende giapponesi di elettronica e automazione industriale, fondata nel 1921. La divisione MELSERVO produce azionamenti servo dalla fine degli anni ’80; la serie J2 è stata introdotta negli anni ’90 ed è stata succeduta da MR-J2S, MR-J3, MR-J4 e infine MR-J5. Il modello MR-J2-200CT è legacy / fuori produzione: disponibile solo come pezzo usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servoazionamento CA (AC Servo Amplifier) |
| Codice | MR-J2-200CT (MRJ2200CT) |
| Marca | Mitsubishi Electric – serie MELSERVO-J2 |
| Applicazione nota | Centri di lavoro CNC, macchine transfer, impianti di automazione con controllo Mitsubishi MELDASMAGIC / compatibile |
| Funzione | Regolazione posizione, velocità e corrente servomotore CA 2 kW |
| Potenza nominale | 2,0 kW |
| Tensione di alimentazione | Trifase 200–230 V CA, 50/60 Hz |
| Corrente di uscita massima | ~12 A |
| Motori compatibili | Mitsubishi HC-SF202, HC-RF203 e serie equivalenti da 2 kW |
| Retroazione encoder | Encoder seriale ad alta risoluzione (compatibile serie J2) |
| Interfacce | Connettori CN1 (I/O comando), CN2 (encoder), CN3 (RS-232C), morsettiera potenza |
| Grado di protezione | IP20 (montaggio in quadro) |
| Peso | ~2,5–4,0 kg |
| Dimensioni | ~130 × 270 × 160 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MDS-CH-SPH-260
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento Mandrino CNC – MITSUBISHI MDS-CH-SPH-260
Il MDS-CH-SPH-260 è un azionamento mandrino digitale (“Spindle Drive Amplifier”) della serie MDS-CH prodotto da MITSUBISHI ELECTRIC, progettato per sistemi CNC MELDAS (es. MELDAS 64, MELDAS 700, MELDAS 720/730). Il codice identifica la famiglia SPH (Spindle High-performance) con classe di potenza 260, corrispondente a una potenza nominale di uscita di circa 26 kW. L’unità integra il convertitore PWM, gli anelli di regolazione digitale di velocità e coppia, e comunica con il controllore CNC tramite collegamento in fibra ottica ad alta velocità.
L’azionamento MDS-CH-SPH-260 è il modulo di potenza e controllo che converte i riferimenti digitali del CNC in velocità e coppia effettiva al motore del mandrino, gestendo accelerazione, costanza di velocità in lavorazione e frenatura rigenerativa. Un guasto a questa unità rende il mandrino completamente inutilizzabile con fermo macchina immediato; i sintomi tipici includono allarmi di sovraccorrente, sovratemperatura o perdita di retroazione encoder.
MITSUBISHI ELECTRIC è uno dei principali costruttori mondiali di automazione industriale e CNC: la divisione FA produce da oltre quarant’anni controllori MELDAS e la famiglia di azionamenti MDS (servo e mandrino). La serie MDS-CH rappresenta una generazione di azionamenti compatti ad alta integrazione; i modelli di questa famiglia sono da considerarsi legacy / fuori produzione, disponibili esclusivamente come usato, NOS o tramite revisione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino digitale (Spindle Drive Amplifier) – serie MDS-CH |
| Codice | MDS-CH-SPH-260 (MDSCHSPH260) |
| Marca | MITSUBISHI ELECTRIC |
| Applicazione nota | CNC MELDAS 64, MELDAS 700 / 720 / 730 e varianti compatibili |
| Funzione | Regolazione digitale di velocità e coppia motore mandrino; frenatura rigenerativa |
| Tensione ingresso | 3~ 200 V AC ±10%, 50/60 Hz (serie 200 V; versione 400 V disponibile) |
| Potenza nominale uscita | ~26 kW |
| Interfaccia CNC | Fibra ottica – comunicazione seriale digitale ad alta velocità |
| Retroazione | Encoder incrementale / resolver dal motore mandrino |
| Raffreddamento | Ventilazione forzata interna (ventola integrata) |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 mm (H) × 150–250 mm (L) × 200–300 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/NOS/riparazione |
Codice prodotto:
MDS-C1-V2-3520
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino AC – MITSUBISHI MDS-C1-V2-3520
Il MDS-C1-V2-3520 è un azionamento mandrino in corrente alternata (“AC Spindle Drive”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-C1 per sistemi CNC MELDAS. Progettato per il controllo vettoriale del motore mandrino AC, il modulo integra gli anelli di regolazione di velocità e coppia e interfaccia il controllore CNC con lo stadio motore tramite bus SSCNET (Serial Servo Control Network) o riferimento analogico ±10 V. Il suffisso V2-3520 identifica la variante con taglia di potenza nominale nel range dei 35 kVA, indicata per applicazioni di media-alta potenza su centri di lavoro e torni CNC. Il modulo può presentare varianti hardware (revisioni) e richiede parametrizzazione tramite il controllore CNC abbinato.
L’azionamento mandrino è il cuore del controllo motore spindle: riceve dal CNC il riferimento di velocità, chiude l’anello di regolazione in retroazione e genera le correnti trifasi necessarie per mantenere la rotazione stabile e precisa durante la lavorazione. Un guasto all’unità rende il mandrino completamente incontrollabile, con perdita immediata della capacità produttiva; anche anomalie parziali si traducono in instabilità di velocità, variazioni di coppia e difetti dimensionali sul pezzo lavorato.
Mitsubishi Electric è uno dei principali costruttori mondiali di apparecchiature per l’automazione industriale, con sede a Tokyo, fondata nel 1921. La divisione FA (Factory Automation) produce sistemi CNC MELDAS, servo drive, motori e PLC ampiamente adottati nell’industria meccanica globale. La serie MDS-C1 è legacy / fuori produzione: sostituita dalle generazioni MDS-D1, MDS-DH2 ed MDS-EX, è oggi disponibile esclusivamente come ricambio usato, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive) |
| Codice | MDS-C1-V2-3520 (MDSC1V23520) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60/M64/M65/M66; centri di lavoro verticali e orizzontali, torni CNC |
| Funzione | Controllo vettoriale velocità e coppia motore mandrino AC; chiusura anello velocità e corrente |
| Tensione ingresso | 3~ 200 V AC, 50/60 Hz (serie MDS-C1 versione 200 V) |
| Potenza nominale | ~35 kVA |
| Interfaccia CNC | SSCNET (Serial Servo Control Network) / riferimento analogico ±10 V |
| Retroazione | Encoder incrementale / tachimetrica dal motore mandrino |
| Alimentazione logica | 24 V DC (tipico per sezione logica/controllo) |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~300×250×180 mm |
| Stato produzione | Legacy / fuori produzione — serie MDS-C1 sostituita da MDS-D1, MDS-DH2, MDS-EX |
Codice prodotto:
MDS-C1-V2-2020
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo azionamento biasse – MITSUBISHI MDS-C1-V2-2020
Il MDS-C1-V2-2020 è un servo azionamento a doppio asse (“Dual-Axis Servo Amplifier”) realizzato da Mitsubishi Electric, appartenente alla serie MDS-C1. È documentato come componente dei sistemi CNC Mitsubishi MELDAS 600, M64, M65 e serie correlate. Il suffisso V2 indica la configurazione a doppio asse (due motori servo controllati da un unico modulo); 2020 identifica la corrente nominale di uscita pari a 20 A per ciascuno dei due assi. La comunicazione con il controllo numerico avviene tramite bus seriale ottico SSCNET (Servo System Controller NETwork), che garantisce elevata immunità ai disturbi elettromagnetici. Il modulo è compatibile con i servomotori Mitsubishi delle serie HF e HA.
Il servo azionamento MDS-C1-V2-2020 chiude gli anelli di posizione, velocità e corrente su due assi servo contemporaneamente: riceve i riferimenti di posizione dal CNC via SSCNET e genera la corrente di pilotaggio necessaria ai motori per eseguire con precisione i movimenti interpolati degli assi macchina. Un guasto a questo modulo causa il blocco immediato di entrambi gli assi controllati con conseguente arresto totale della produzione, poiché nessuna lavorazione può essere eseguita senza il controllo attivo degli assi.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti industriali e automazione di fabbrica, con oltre un secolo di storia nel settore elettronico. La serie MDS-C1 è stata progressivamente sostituita dalle serie successive MDS-D e MDS-E/EX; tutti i prodotti della famiglia MDS-C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, NOS (New Old Stock) o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Servo azionamento biasse (Dual-Axis Servo Amplifier) – serie MDS-C1 |
| Codice | MDS-C1-V2-2020 (MDSC1V22020) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600, M64, M65 e serie correlate |
| Funzione | Controllo posizione, velocità e corrente di due assi servo indipendenti |
| Tensione di alimentazione | Trifase 200 V AC (170–253 V), 50/60 Hz |
| Corrente nominale uscita | 20 A per asse × 2 assi (40 A totale) |
| Bus di comunicazione | SSCNET – rete seriale ottica (Servo System Controller NETwork) |
| Motori compatibili | Servomotori Mitsubishi serie HF, HA |
| Frenatura rigenerativa | Circuito di dissipazione integrato; resistenza esterna aggiuntiva supportata |
| Peso | ~4–7 kg |
| Dimensioni | ~175 × 270 × 210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |
Codice prodotto:
MDS-C1-V1-90
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive Monoasse – MITSUBISHI MDS-C1-V1-90
Il MDS-C1-V1-90 è un azionamento servo monoasse (“Single Axis Servo Amplifier”) della serie MDS-C1 di Mitsubishi Electric, componente dell’architettura di controllo assi per sistemi CNC Mitsubishi M64, M65 e M66. Il suffisso V1 identifica la variante monoasse, mentre il valore 90 indica la corrente nominale di uscita (90 A), destinata al pilotaggio di servomotori di potenza media-alta. L’unità opera in abbinamento all’alimentatore di bus MDS-C1-CV e si interfaccia direttamente con la CPU di controllo tramite bus seriale dedicato (SHJ / SSCNET). Non sono note varianti di revisione documentate pubblicamente, ma possono esistere unità con firmware aggiornato.
L’azionamento servo è il modulo che riceve il riferimento di posizione e velocità dalla CPU CNC e ne chiude l’anello di regolazione sul servomotore dell’asse: confronta continuamente la posizione rilevata dall’encoder con il target, erogando la corrente necessaria per inseguire la traiettoria e la coppia richieste. Un guasto all’azionamento blocca completamente l’asse associato, rendendo la macchina ferma e impossibilitata a completare qualsiasi lavorazione; all’avvio provoca allarmi di posizione, deviazioni di traiettoria o arresti di emergenza.
Mitsubishi Electric è uno dei principali gruppi giapponesi nell’automazione industriale, con sede a Tokyo; la divisione Mitsubishi CNC progetta sistemi di controllo numerico e azionamenti dagli anni ’70. La serie MDS-C1 risale alla fine degli anni ’90 ed è oggi legacy / fuori produzione: disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo monoasse (Single Axis Servo Amplifier) |
| Codice | MDS-C1-V1-90 (MDSC1V190) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi M64, M65, M66; centri di lavoro e torni con architettura MDS-C1 |
| Funzione | Regolazione in anello chiuso di posizione, velocità e corrente per un asse servo |
| Corrente nominale uscita | 90 A |
| Tensione bus DC | ~300–400 V DC |
| Alimentazione logica | 24 V DC (dall’alimentatore di sistema) |
| Interfaccia CNC | Bus seriale SHJ / SSCNET (Servo System Controller NETwork) |
| Retroazione encoder | Connettore encoder motore (compatibile encoder seriale Mitsubishi) |
| Connettori principali | Connettori a morsettiera e a pettine per bus DC, segnali di controllo e feedback encoder |
| Peso | ~3,5–5,5 kg |
| Dimensioni | ~80–110 × 280–370 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-V1-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino CNC – MITSUBISHI MDS-C1-V1-70
Il MDS-C1-V1-70 è un azionamento mandrino (“Spindle Drive Amplifier”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi CNC MELDAS (M60, M64, M65, M68, M700). L’unità controlla il motore mandrino AC in velocità e coppia, ricevendo i riferimenti dal CNC tramite bus seriale proprietario MDS. La sigla V1 identifica la famiglia di azionamenti mandrino a controllo vettoriale della serie C1; il suffisso 70 indica la taglia di potenza (nominalmente ~7,0 kW di uscita continua). Compatibile con motori mandrino Mitsubishi serie SJ e HF; può essere integrato in configurazioni multi-asse con unità di alimentazione comune MDS-C1-CV.
L’azionamento mandrino MDS-C1-V1-70 è l’unità di potenza e regolazione che traduce i comandi di velocità del CNC MELDAS in corrente di fase sul motore mandrino, mantenendo l’anello di velocità stabile sotto carico variabile. È un componente critico del processo: un guasto provoca l’arresto immediato del mandrino e la perdita totale del controllo di velocità, rendendo la macchina inutilizzabile per qualsiasi operazione di lavorazione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con la linea MELDAS attiva dal 1970. La serie MDS-C1 è stata prodotta tra gli anni ’90 e i primi anni 2000, successivamente sostituita dalla serie MDS-D/DH. I prodotti MDS-C1 sono legacy / fuori produzione: non più reperibili come nuovi dal canale ufficiale, disponibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Drive Amplifier) |
| Codice | MDS-C1-V1-70 (MDSC1V170) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC MELDAS M60, M64, M65, M68, M700; centri di lavoro e torni CNC con controllo Mitsubishi |
| Funzione | Controllo velocità e coppia motore mandrino AC (anello di velocità e di corrente) |
| Taglia potenza | ~7,0 kW nominali continui |
| Tensione ingresso | 3~ 200–240 V AC, 50/60 Hz |
| Interfaccia CNC | Bus seriale MDS proprietario (Mitsubishi); connettore dedicato verso unità CNC |
| Retroazione | Encoder/resolver mandrino; ingresso segnale OSE/PLG |
| Interfacce connettori | Connettori multipolari CN1/CN2/CN3 + morsettiere di potenza U/V/W |
| Peso | ~5–8 kg |
| Dimensioni | ~150×250×300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-C1-SPH-150
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento Mandrino AC – MITSUBISHI MDS-C1-SPH-150
Il MDS-C1-SPH-150 è un azionamento mandrino in corrente alternata (“AC Spindle Drive Amplifier”) della serie MDS-C1 di Mitsubishi Electric, progettato per i sistemi CNC MELDAS (serie M60, M64, M65, M70, C64). La sigla SPH identifica la variante ad alta potenza dell’azionamento mandrino, mentre il suffisso 150 indica una potenza nominale di circa 15 kW. Il modulo appartiene a una famiglia di drive a comunicazione seriale in fibra ottica che consente un’integrazione diretta con l’unità CNC senza cablaggi di retroazione analogici separati.
L’azionamento MDS-C1-SPH-150 converte la tensione alternata di rete in tensione trifase a frequenza variabile per pilotare il motore mandrino secondo il riferimento di velocità impartito dal CNC. Gestisce sia l’anello di velocità sia quello di corrente, garantendo coppia e rotazione stabili durante le lavorazioni. Un guasto a questo modulo causa la perdita totale del controllo del mandrino, con conseguente impossibilità di avviare il ciclo di lavoro e arresto immediato della macchina.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale e sistemi CNC, con oltre un secolo di esperienza nel settore elettrico e dell’automazione. La serie MDS-C1 è stata ampiamente impiegata su centri di lavoro e torni CNC dalla fine degli anni ’90 fino agli anni 2000, ed è oggi legacy / fuori produzione: il supporto ufficiale è limitato e i componenti sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive Amplifier) |
| Codice | MDS-C1-SPH-150 (MDSC1SPH150) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS serie M60, M64, M65, M70, C64; centri di lavoro e torni CNC |
| Funzione | Regolazione velocità e corrente motore mandrino AC; controllo ad anello chiuso tramite CNC |
| Potenza nominale | ~15 kW |
| Tensione di ingresso | Trifase 200–240 V AC, 50/60 Hz (tipico serie MDS-C1) |
| Tensione di uscita | Trifase variabile a modulazione PWM per motore mandrino AC |
| Interfaccia CNC | Bus seriale ad alta velocità in fibra ottica (bus MDS) |
| Connettori | Connettori multipolari su bus; fibra ottica TX/RX; morsettiere di potenza |
| Peso | ~3–6 kg |
| Dimensioni | ~150–250 mm × 300–450 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-C1-SP-300
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Azionamento Mandrino – MITSUBISHI MDS-C1-SP-300
Il MDS-C1-SP-300 è un azionamento mandrino (“Spindle Amplifier”) della serie MDS-C1 prodotto da Mitsubishi Electric, progettato per il controllo vettoriale di motori mandrino in impianti CNC industriali. Con una potenza nominale di 30 kW, appartiene alla fascia alta della serie MDS-C1-SP ed è documentato come componente dei sistemi CNC MELDAS M60/M64 di Mitsubishi Electric. Il modulo gestisce gli anelli di corrente e di velocità del motore mandrino tramite comunicazione seriale proprietaria SSCNET (Serial Servo Communication Network), interfacciandosi direttamente con l’unità CNC. Il codice articolo interno è MDSC1SP300.
L’azionamento mandrino MDS-C1-SP-300 è il cuore elettronico del controllo del mandrino: riceve il riferimento di velocità e coppia dal CNC attraverso il bus SSCNET e regola con precisione la corrente erogata al motore, garantendo accelerazione rapida, mantenimento stabile della velocità di taglio e frenatura controllata. In caso di guasto, il mandrino diventa incontrollabile: la macchina si arresta in emergenza e la produzione si interrompe completamente, con impatto critico sui tempi di fermo impianto.
Mitsubishi Electric è uno dei principali costruttori mondiali di azionamenti e sistemi CNC per macchine utensili, con decenni di esperienza nel motion control industriale. La serie MDS-C1 è stata introdotta negli anni ’90 ed è ampiamente diffusa su fresatrici, centri di lavoro e torni di numerosi costruttori OEM. Questa serie è legacy / fuori produzione: è stata sostituita progressivamente dalle serie MDS-D, MDS-D2 e successivamente MDS-EX; i ricambi sono disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Amplifier – serie MDS-C1) |
| Codice | MDS-C1-SP-300 (MDSC1SP300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS M60 / M64; centri di lavoro e fresatrici OEM |
| Funzione | Regolazione velocità e corrente motore mandrino tramite bus SSCNET |
| Potenza nominale | 30 kW (nominale asse mandrino) |
| Tensione di alimentazione | 3 fasi AC 200–230 V, 50/60 Hz (classe 200 V) |
| Interfaccia comunicazione | SSCNET (Serial Servo Communication Network) – bus seriale proprietario Mitsubishi |
| Compatibilità CNC | Mitsubishi MELDAS M60, M64, M60S, M64S |
| Motori compatibili | Motori mandrino Mitsubishi serie SJ (SJ-PF / SJ-V) |
| Protezioni integrate | Sovracorrente, sovratemperatura, sottotensione, guasto encoder, errore bus SSCNET |
| Peso | ~10–20 kg |
| Dimensioni | ~250–400 mm L × 400–600 mm H |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-SP-220
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino AC digitale – MITSUBISHI MDS-C1-SP-220
Il MDS-C1-SP-220 è un azionamento mandrino AC digitale (“AC Digital Spindle Drive Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-C1-SP. È documentato come componente degli impianti CNC con controllo MELDAS (serie M64, M700, M720 e affini) su centri di lavoro, torni CNC e centri di fresatura. Il modulo gestisce il controllo vettoriale della velocità e della coppia del motore mandrino AC, ricevendo i comandi dall’unità CNC tramite collegamento seriale in fibra ottica. Il suffisso SP identifica la famiglia mandrino (“Spindle”), mentre il numero 220 indica la taglia di corrente nominale; le varianti della serie includono modelli SP-80, SP-150, SP-220 e SP-300.
L’azionamento mandrino converte il riferimento di velocità inviato dall’unità CNC in potenza AC a frequenza variabile erogata al motore mandrino, mantenendo velocità e coppia stabili e precise durante la lavorazione. È il componente critico nell’anello di controllo del mandrino: un suo guasto comporta l’arresto immediato del mandrino e il fermo macchina totale, rendendo impossibile qualsiasi lavorazione fino alla sua sostituzione o riparazione specializzata.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, controlli CNC (linea MELDAS / MELDASMAGIC) e azionamenti della serie MDS. La serie MDS-C1 è stata progressivamente sostituita dalle serie MDS-C2, MDS-D e MDS-E; i prodotti della famiglia C1 sono pertanto legacy / fuori produzione e reperibili esclusivamente come usato, NOS/surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC digitale (AC Digital Spindle Drive Amplifier) |
| Codice | MDS-C1-SP-220 (MDSC1SP220) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Macchine utensili CNC con controllo Mitsubishi MELDAS (M64, M700, M720 e serie affini); centri di lavoro, torni CNC, centri di fresatura |
| Funzione | Controllo vettoriale di velocità e coppia del motore mandrino AC; conversione di potenza a frequenza variabile |
| Tensione di ingresso | 3 fasi 200–230 V AC, 50/60 Hz (tipico serie MDS-C1; verificare la variante per reti 400 V) |
| Corrente nominale | ~220 A nominali (taglia SP-220; classe di potenza ~22 kW) |
| Comunicazione CNC | Collegamento seriale in fibra ottica verso unità CNC MELDAS (connettori CN1A / CN1B) |
| Interfacce / connettori | Connettori bus fibra CN1A/CN1B, connettore encoder/feedback mandrino CN2, morsettiere di potenza R/S/T (ingresso AC) e U/V/W (uscita motore), ingressi/uscite digitali ausiliari |
| Peso | ~8–15 kg |
| Dimensioni | ~300–450 × 200–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-CV-260
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore convertitore DC bus – MITSUBISHI MDS-C1-CV-260
Il MDS-C1-CV-260 è un’unità convertitore DC bus (“DC Bus Converter Unit”) della serie MDS-C1, prodotta da Mitsubishi Electric. Appartiene al sistema di azionamento MELSERVO MDS-C1, progettato per controllori CNC Mitsubishi delle serie M640, M64 e compatibili, impiegato su centri di lavoro, torni e fresatrici CNC. L’unità converte la tensione di rete trifase AC in tensione di bus DC stabilizzata, dalla quale si alimentano in parallelo le unità amplificatrici servo (SV) e mandrino (SP) collegate sullo stesso bus interno. Il suffisso 260 indica la capacità nominale; esistono varianti con taglie diverse all’interno della famiglia MDS-C1-CV.
Il convertitore MDS-C1-CV-260 costituisce il cuore dell’impianto di potenza del sistema di azionamento: senza di esso nessun asse servo né il mandrino possono ricevere alimentazione, rendendo la macchina completamente inoperativa. Oltre a fornire il bus DC agli amplificatori collegati, l’unità gestisce la frenatura rigenerativa, restituendo in rete l’energia cinetica sviluppata dagli assi in decelerazione e riducendo il consumo energetico globale. Un guasto all’unità CV si manifesta immediatamente con un allarme di bus DC e la perdita totale del movimento di tutti gli assi macchina.
Mitsubishi Electric è uno dei principali produttori mondiali di sistemi CNC, azionamenti e automazione industriale, presente nel settore macchine utensili con la linea MELDAS / MELDASMAGIC e i drive MDS. La serie MDS-C1 è stata sostituita dalle famiglie MDS-D2 e MDS-EJ / EX; tutti i prodotti della serie C1 sono pertanto legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzata.
Dati tecnici principali
| Tipo | Unità convertitore DC bus (DC Bus Converter Unit) |
| Codice | MDS-C1-CV-260 (MDSC1CV260) |
| Marca | Mitsubishi Electric |
| Serie | MDS-C1 (Motor Drive System C1) |
| Applicazione nota | Controllori CNC Mitsubishi M640, M64, M6x; centri di lavoro, torni e fresatrici CNC |
| Funzione | Conversione AC trifase → DC bus; alimentazione unità amplificatrici SV e SP; frenatura rigenerativa |
| Tensione ingresso | 3~ 200 V AC ±10 % – 50/60 Hz (tipico serie 200 V) |
| Tensione DC bus uscita | ~280 V DC (tipico, serie 200 V) |
| Capacità nominale | 260 A (corrente di picco DC bus – vedere documentazione tecnica Mitsubishi) |
| Interfacce / connettori | Morsettiera rete trifase (R/S/T); bus DC verso amplificatori SV/SP; connettori CN per segnali di controllo e comunicazione |
| Peso | ~5–15 kg |
| Dimensioni | ~300–450 × 150–250 × 200–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MDS-B-V2-3535
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Amplificatore Servo Biasse – MITSUBISHI MDS-B-V2-3535
Il MDS-B-V2-3535 è un amplificatore servo biasse (“Dual-Axis Servo Amplifier”) della famiglia MDS-B di Mitsubishi Electric, progettato per pilotare due assi di servomotori AC in modo indipendente e simultaneo. La sigla V2 identifica la versione a due canali, mentre 3535 indica una corrente nominale continua di 35 A per ciascun asse. Il drive si integra nei sistemi CNC Mitsubishi serie M60, M64, M65, M70, M700 attraverso la rete seriale in fibra ottica SSCNET (Serial Servo Communication NETwork), che garantisce comunicazione ad alta velocità e immunità ai disturbi elettromagnetici tipici dell’ambiente macchina utensile.
L’amplificatore servo è il componente che converte i riferimenti di posizione, velocità e coppia generati dal CNC in corrente erogata ai motori degli assi, chiudendo in tempo reale gli anelli di posizione, velocità e corrente. Un guasto al MDS-B-V2-3535 interrompe immediatamente il controllo di uno o entrambi gli assi gestiti: la macchina va in allarme e non può proseguire la lavorazione, con conseguente rischio di scarto del pezzo in lavorazione e fermo produttivo prolungato.
Mitsubishi Electric è una delle principali divisioni del gruppo Mitsubishi, attiva nell’automazione industriale, nei controlli numerici e negli azionamenti da oltre cinquant’anni. La divisione FA (Factory Automation) produce sistemi integrati — CN, amplificatori e servomotori — riconosciuti per affidabilità e prestazioni ad alta velocità. La famiglia MDS-B nelle varianti più datate è da considerarsi legacy / fuori produzione: la disponibilità di ricambi è garantita principalmente attraverso il mercato dell’usato, programmi di ricondizionamento e riparazione specializzata.
Dati tecnici principali
| Tipo | Amplificatore servo biasse (Dual-Axis Servo Amplifier) |
| Codice | MDS-B-V2-3535 (MDSBV23535) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M60, M64, M65, M70, M700 |
| Funzione | Controllo assi servomotori AC (posizione, velocità, coppia) |
| Numero assi | 2 (biasse / dual-axis) |
| Corrente nominale per asse | 35 A (continua) |
| Tensione di alimentazione | 3 fasi 200–230 V AC, 50/60 Hz (tipico) |
| Comunicazione CNC | SSCNET — Serial Servo Communication NETwork (fibra ottica) |
| Interfacce / connettori | Connettori fibra ottica SSCNET, morsettiere potenza, connettori encoder e freno asse |
| Peso | ~3–6 kg |
| Dimensioni | ~150–200 mm (L) × 300–400 mm (H) × 200–280 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V2-1010
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento servo biasse – MITSUBISHI MDS-B-V2-1010
Il MDS-B-V2-1010 è un azionamento servo biasse (“Dual-Axis Servo Drive Unit”) della serie MDS-B prodotta da Mitsubishi Electric. È documentato come componente degli impianti CNC con controllo Mitsubishi M64, M65, M640, M650 e sistemi compatibili con bus SSCNET. Gestisce in modo digitale la regolazione di coppia, velocità e posizione di due assi servomotore simultaneamente, operando in abbinamento all’unità convertitrice MDS-B-CV che fornisce il bus DC condiviso. Il suffisso V2 indica la configurazione a due assi; il codice 1010 indica una corrente nominale di 10 A per ciascun asse.
L’azionamento servo biasse è il cuore del controllo assi della macchina: riceve i riferimenti di posizione dal CNC tramite SSCNET, chiude gli anelli di corrente, velocità e posizione su ciascun motore e garantisce la sincronizzazione necessaria per interpolazioni precise. Un guasto all’MDS-B-V2-1010 rende inutilizzabili entrambi gli assi controllati, bloccando completamente la lavorazione e generando allarmi di posizione o di sovracorrente sul pannello operatore.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servomotori e azionamenti per macchine utensili. La serie MDS-B è stata prodotta tra la fine degli anni ’90 e l’inizio degli anni 2000 ed è oggi legacy / fuori produzione, sostituita dalle serie MDS-C1, MDS-D e MDS-EJ. I ricambi sono reperibili esclusivamente come usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Azionamento servo biasse (Dual-Axis Servo Drive Unit) |
| Codice | MDS-B-V2-1010 (MDSBV21010) |
| Marca | Mitsubishi Electric |
| Applicazione nota | CNC Mitsubishi M64, M65, M640, M650 – centri di lavoro, fresatrici, torni CNC |
| Funzione | Regolazione di coppia, velocità e posizione di 2 assi servomotore |
| Alimentazione bus DC | Bus DC condiviso da unità convertitrice MDS-B-CV (tipico 300–400 V DC) |
| Corrente nominale | 10 A per asse (2 × 10 A) |
| Interfaccia CNC | SSCNET (Serial Servo Communication Network) – seriale ottico/elettrico |
| Retroazione | Encoder seriale su ciascun asse |
| Connettori | Connettori potenza asse (U/V/W ×2), connettori encoder ×2, connettore SSCNET, connettore bus DC |
| Peso | ~3–6 kg |
| Dimensioni | ~200 × 100 × 250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-B-V1-70
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo-azionamento mandrino – MITSUBISHI MDS-B-V1-70
Il MDS-B-V1-70 è un azionamento mandrino (“Spindle Amplifier”) della serie MDS-B (Motion Drive System – serie B) di MITSUBISHI Electric, progettato per il controllo in anello chiuso del motore mandrino in sistemi CNC MELDAS. Il suffisso V1 identifica un’unità a mandrino singolo; il valore 70 indica la classe di corrente nominale di uscita (≈ 70 A, corrispondente a circa 7–14 kW in funzione del motore accoppiato). Il modulo è documentato su centri di lavoro verticali e orizzontali, torni CNC e rettificatrici di diversi costruttori OEM — tra cui Mori Seiki, Mazak e DMG — che adottano la piattaforma MELDAS M600 / M700 e correlate.
Il servo-azionamento MDS-B-V1-70 chiude l’anello di velocità e corrente del motore mandrino: riceve il riferimento di velocità dal CNC tramite bus seriale proprietario MDS e regola la coppia erogata per mantenere la rotazione stabile sotto carico variabile durante la lavorazione. Un guasto all’unità rende il mandrino incontrollabile, impedisce qualsiasi ciclo di lavorazione e può attivare allarmi di sovratemperatura o sovraccorrente che bloccano l’intera macchina.
MITSUBISHI Electric è uno dei maggiori costruttori mondiali di sistemi di automazione industriale, controlli CNC e azionamenti per macchine utensili; la divisione FA (Factory Automation) sviluppa la linea MELDAS dagli anni ’70 con aggiornamenti generazionali continui. La serie MDS-B è una generazione consolidata, progressivamente sostituita dalle serie MDS-C1, MDS-D e MDS-E; i prodotti MDS-B sono da considerarsi legacy / fuori produzione.
Dati tecnici principali
| Tipo | Azionamento mandrino singolo (Spindle Amplifier) |
| Codice | MDS-B-V1-70 (MDSBV170) |
| Marca | MITSUBISHI Electric – Divisione FA |
| Applicazione nota | Centri di lavoro, torni CNC e rettificatrici con CNC MELDAS M600 / M700 (Mori Seiki, Mazak, DMG e altri OEM) |
| Funzione | Regolazione velocità e corrente motore mandrino (anello chiuso) |
| Tensione ingresso | 3 fase AC 200–230 V, 50/60 Hz (tipico serie MDS-B) |
| Corrente / Potenza nominale | ≈ 70 A uscita massima — circa 7–14 kW |
| Comunicazione CNC | Bus seriale proprietario Mitsubishi MDS (collegamento CNC–drive) |
| Interfacce | Connettori serie CN, morsettiere di potenza, connettore encoder / feedback mandrino |
| Peso | ~4–8 kg |
| Dimensioni | ~130 × 320 × 220 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus o tramite riparazione specializzata |
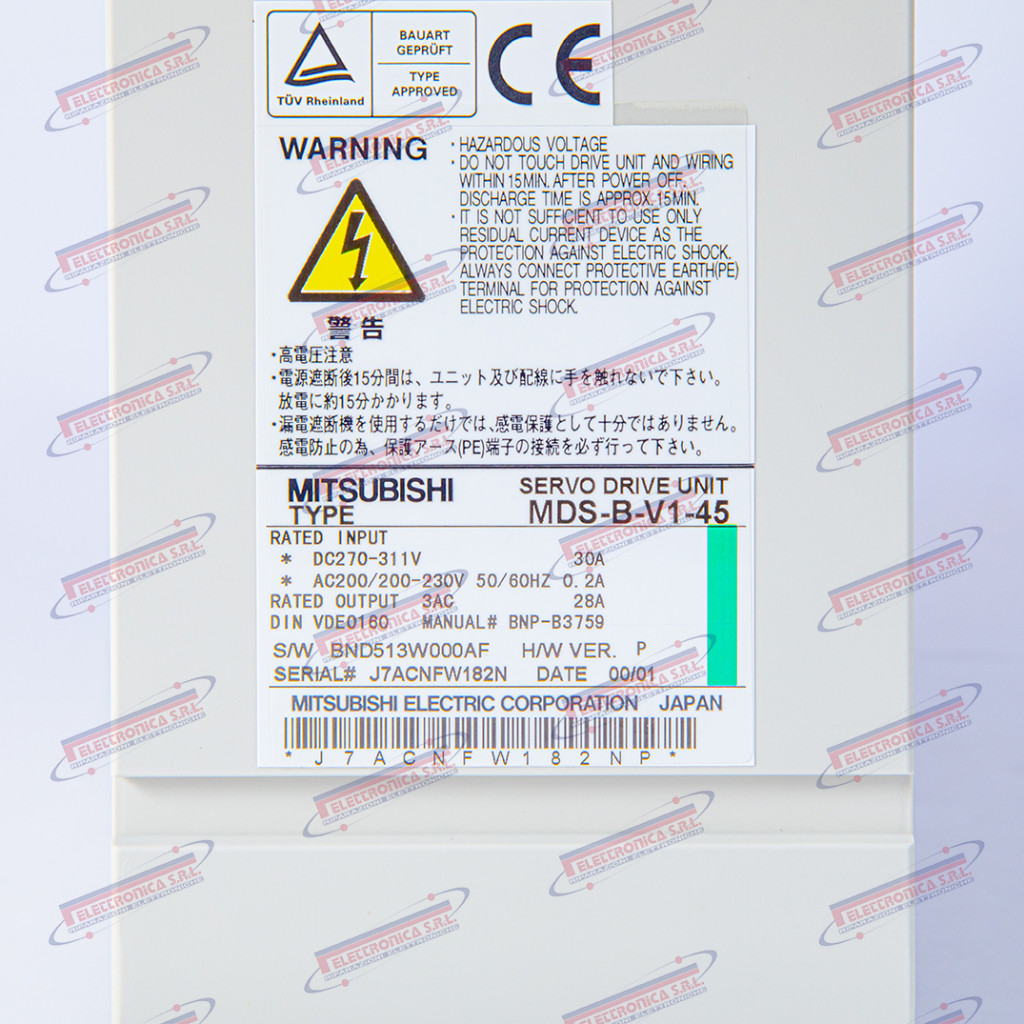
Codice prodotto:
MDS-B-V1-45
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive Asse Singolo – MITSUBISHI MDS-B-V1-45
Il MDS-B-V1-45 è un servo drive monoasse in corrente alternata (“Single-Axis AC Servo Amplifier”) della serie MDS-B prodotto da Mitsubishi Electric, progettato per sistemi CNC MELDAS (serie 600/700). Riceve i comandi dall’unità CNC tramite la rete seriale dedicata SSCNET a fibra ottica e alimenta il servomotore AC dell’asse interpolato. La sigla “V1” indica azionamento di un singolo asse; “45” corrisponde alla corrente nominale di uscita (45 A). Richiede un’unità di alimentazione esterna MDS-B-CV per la tensione del bus DC. Compatibile con servomotori HC-SF e HA-LF della stessa marca.
Il servo drive è il cuore dell’azionamento di ogni asse della macchina CNC: riceve i riferimenti di posizione e velocità dall’unità di controllo e li converte in corrente di pilotaggio per il motore, chiudendo in tempo reale gli anelli di posizione, velocità e corrente. Un guasto al MDS-B-V1-45 causa l’arresto immediato dell’asse con allarme CNC: la macchina non può eseguire alcuna lavorazione fino alla sostituzione o alla riparazione del drive.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e motion control, con la linea MELDAS/MELSERVO attiva dalla fine degli anni ’70. La serie MDS-B è stata prodotta dalla fine degli anni ’90 ai primi anni 2000 ed è oggi legacy / fuori produzione, soppiantata dalle serie MDS-C1, MDS-D e MDS-E; il reperimento avviene esclusivamente tramite canali usato, surplus o servizi di riparazione specializzati.
Dati tecnici principali
| Tipo | Servo drive monoasse AC (Single-Axis AC Servo Amplifier) |
| Codice | MDS-B-V1-45 (MDSBV145) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi MELDAS 600 / 700; centri di lavoro e torni CNC |
| Funzione | Azionamento e regolazione posizione/velocità/corrente di un asse servomotore AC |
| Corrente nominale | 45 A (corrente di picco ~135 A) |
| Tensione di ingresso | Bus DC da unità MDS-B-CV (alimentazione trifase 200–230 V CA) |
| Comunicazione CNC | SSCNET (Serial Servo Communication NET) – fibra ottica proprietaria Mitsubishi |
| Motori compatibili | Servomotori AC Mitsubishi serie HC-SF, HA-LF |
| Interfacce / connettori | Connettore fibra ottica SSCNET, morsettiera potenza, connettore encoder/resolver |
| Peso | ~3–6 kg |
| Dimensioni | ~80 × 380 × 240 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V1-20
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento servo-mandrino – MITSUBISHI MDS-B-V1-20
Il MDS-B-V1-20 è un amplificatore di azionamento servo-mandrino (“Spindle/Servo Drive Amplifier”) della serie MDS-B (Mitsubishi Drive System – serie B) di Mitsubishi Electric. Progettato per operare in abbinamento ai controlli numerici MELDAS M64, M64S e M65, è documentato su centri di lavoro verticali e torni CNC equipaggiati con sistemi Mitsubishi. L’unità implementa il controllo vettoriale di corrente e velocità del motore, comunicando con il CNC tramite bus seriale in fibra ottica SSCNET; il suffisso 20 indica la classe di corrente nominale dell’azionamento. Appartiene alla famiglia V1, progettata per mandrini a velocità variabile con retroazione encoder.
L’azionamento servo-mandrino è l’unità di potenza che converte i comandi digitali del controllo numerico in corrente controllata per il motore: chiude gli anelli di velocità e coppia garantendo rotazione stabile e precisa durante la lavorazione. Un guasto all’azionamento causa l’arresto immediato del mandrino o dell’asse servito, rendendo la macchina completamente inutilizzabile; qualsiasi tentativo di esercizio senza regolazione precisa provoca scarti dimensionali, vibrazioni e rischi meccanici gravi.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, sistemi CNC e servoazionamenti, attiva nel settore dall’industria elettrica dal 1921. La serie MDS-B rappresenta una generazione consolidata di azionamenti CNC oggi legacy / fuori produzione, superata dalle serie MDS-C1, MDS-D e MDS-EJ; i ricambi sono reperibili prevalentemente come usato, NOS da stock surplus, o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Amplificatore di azionamento servo-mandrino (Spindle/Servo Drive Amplifier) |
| Codice | MDS-B-V1-20 (MDSBV120) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro verticali e torni CNC con controllo Mitsubishi MELDAS M64, M64S, M65 |
| Funzione | Controllo vettoriale velocità e corrente motore servo/mandrino; gestione anelli chiusi di coppia e velocità |
| Tensione di alimentazione | 3 fasi, 200–230 V AC, 50/60 Hz (tipico serie MDS-B) |
| Corrente nominale | ~20 A (indicata dal suffisso “20”) |
| Bus di comunicazione | SSCNET (Servo System Controller NETwork) – fibra ottica |
| Interfacce / connettori | Connettore fibra ottica SSCNET, morsettiere di potenza, connettori encoder e I/O digitali |
| Peso | ~2,0–4,5 kg |
| Dimensioni | ~130–200 mm L × 250–370 mm H × 130–170 mm P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V1-10
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo amplificatore asse singolo – MITSUBISHI MDS-B-V1-10
Il MDS-B-V1-10 è un servo amplificatore monoasse (“Single-Axis Servo Amplifier”) della serie MDS-B realizzato da Mitsubishi Electric, progettato per l’azionamento di motori servoassistiti AC nei sistemi CNC Meldas (serie M64, M65, M66, M600 e compatibili). Il codice MDS-B-V1-10 identifica la variante monoasse (V1) con corrente nominale di 10 A, alimentazione trifase 200–230 V AC e comunicazione seriale in fibra ottica con l’unità CNC. L’azionamento gestisce gli anelli di corrente, velocità e posizione di un singolo asse (tipicamente X, Y o Z) ed è interamente digitale: i parametri di regolazione sono configurati via CNC senza potenziometri analogici.
Il servo amplificatore è il cuore del controllo di movimento di ciascun asse lineare o rotante della macchina utensile: riceve il riferimento di posizione e velocità dal CNC tramite bus seriale in fibra ottica e chiude l’anello di regolazione sul motore, garantendo precisione di posizionamento, ripetibilità e risposta dinamica. Un guasto al MDS-B-V1-10 causa la perdita totale di controllo dell’asse corrispondente, interrompendo qualsiasi ciclo di lavorazione e generando un allarme CNC di tipo “servo alarm” che blocca la macchina.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, controlli numerici e azionamenti servoassistiti. La serie MDS-B è stata prodotta a partire dagli anni ’90 per i sistemi Meldas ed è oggi legacy / fuori produzione: è stata sostituita dalle serie MDS-C1, MDS-D e MDS-R. La disponibilità è limitata al mercato dell’usato e surplus e alla riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore monoasse AC (Single-Axis Servo Amplifier) |
| Codice | MDS-B-V1-10 (MDSBV110) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi Meldas (M64, M65, M66, M600 e compatibili) |
| Funzione | Controllo posizione, velocità e corrente su asse servo AC singolo |
| Numero assi | 1 asse (V1) |
| Corrente nominale | 10 A |
| Tensione di alimentazione | Trifase 200–230 V AC, 50/60 Hz |
| Interfaccia CNC | Bus seriale in fibra ottica (protocollo proprietario Mitsubishi) |
| Motori compatibili | Servomotori AC Mitsubishi serie HA, HF (e compatibili) |
| Peso | ~1,5–3,0 kg |
| Dimensioni (H×L×P) | ~280×55×250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-B-SP-260
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino – MITSUBISHI MDS-B-SP-260
Il MDS-B-SP-260 è un azionamento mandrino (“Spindle Drive Amplifier”) della serie MDS-B di Mitsubishi Electric, progettato per il controllo in velocità e posizione del motore mandrino nei centri di lavoro e torni CNC equipaggiati con controllo numerico Mitsubishi M700, M500 e sistemi MDS-B compatibili. L’unità appartiene alla famiglia SP (Spindle) della serie MDS-B, con potenza nominale di circa ~26 kW; gestisce gli anelli di corrente e di velocità del motore mandrino mediante bus seriale ad alta velocità verso l’unità CNC. È compatibile con i motori mandrino serie Mitsubishi SJ e accetta retroazione tachimetrica o encoder integrato nel motore.
L’azionamento mandrino è l’unità di potenza e regolazione che riceve il riferimento di velocità dal CNC e alimenta il motore mandrino con la corrente e la tensione necessarie a mantenere la rotazione stabile durante le lavorazioni. In caso di guasto il mandrino diventa incontrollabile: non è possibile avviare il ciclo di lavorazione e la macchina si arresta inevitabilmente. La sua integrità è condizione necessaria per qualsiasi operazione di fresatura, tornitura o foratura.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC e azionamenti per macchine utensili, con una presenza consolidata nel settore dagli anni 1980. La serie MDS-B è stata progressivamente sostituita dalla serie MDS-C1 e successivamente dalla serie MDS-D / MDS-EX; i prodotti MDS-B sono pertanto da considerarsi legacy / fuori produzione, reperibili solo come usato, surplus NOS o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento mandrino (Spindle Drive Amplifier), serie MDS-B-SP |
| Codice | MDS-B-SP-260 (MDSBSP260) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi M700, M500 e sistemi MDS-B compatibili |
| Funzione | Regolazione velocità e corrente motore mandrino; supporto modalità asse C (posizionamento mandrino) |
| Alimentazione ingresso | 3 fasi AC 200 V ±10%, 50/60 Hz (tipico) |
| Potenza nominale | ~26 kW |
| Retroazione | Encoder / tachimetrico dal motore mandrino (compatibile serie SJ) |
| Interfaccia CNC | Bus seriale ad alta velocità FCUA / connettore dedicato Mitsubishi |
| Raffreddamento | Ventilazione forzata integrata |
| Peso | ~8–15 kg |
| Dimensioni | ~250–400 mm H × 150–250 mm W |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |


Codice prodotto:
MDS-B-SP-110
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino – MITSUBISHI MDS-B-SP-110
Il MDS-B-SP-110 è un azionamento mandrino AC (“Spindle Amplifier Unit”) prodotto da Mitsubishi Electric, appartenente alla famiglia MDS-B (Mitsubishi Drive System – Serie B). Il componente è documentato per l’impiego in centri di lavoro, fresatrici e torni CNC equipaggiati con controllo numerico MELDAS (serie M64, M65, M70). Il suffisso SP identifica la variante azionamento mandrino (Spindle), mentre il numero 110 indica la classe di potenza da 11 kW. La comunicazione con l’unità CNC avviene tramite bus seriale MDS (fibra ottica o cavo schermato dedicato); l’uscita è una tensione trifase a frequenza variabile verso il motore mandrino compatibile della serie SJ o HA.
L’azionamento mandrino è il componente che converte la potenza elettrica di rete in un’uscita a frequenza e tensione variabile, regolando con precisione velocità e coppia del motore mandrino secondo il riferimento del CNC. Senza di esso il mandrino non può funzionare in nessuna modalità (velocità, orientamento, asse C): qualsiasi guasto provoca l’arresto immediato della macchina e l’impossibilità di eseguire qualsiasi operazione di lavorazione, con gravi impatti sulla produzione.
Mitsubishi Electric è uno dei principali produttori mondiali di automazione industriale, sistemi CNC e azionamenti per macchine utensili, con sede a Tokyo. La serie MDS-B è stata progressivamente sostituita dalle famiglie MDS-C1, MDS-D e MDS-EJ. I prodotti della serie MDS-B sono legacy / fuori produzione: disponibili esclusivamente come ricambi usati, NOS (new old stock/surplus) o tramite servizio di riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (Spindle Amplifier Unit) |
| Codice | MDS-B-SP-110 (MDSBSP110) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro, fresatrici e torni CNC con controllo Mitsubishi MELDAS M64 / M65 / M70 |
| Funzione | Regolazione velocità e coppia motore mandrino AC a frequenza variabile |
| Potenza nominale | 11 kW |
| Alimentazione ingresso | Trifase 200–230 V AC, 50/60 Hz (variante 400 V disponibile) |
| Uscita | Trifase AC a frequenza variabile verso motore mandrino compatibile |
| Interfaccia controllo | Bus seriale MDS (fibra ottica / cavo schermato); connettori CN1, CN4, CN5 |
| Retroazione | Encoder / resolver da motore mandrino (connettore CN2) |
| Peso | ~8–15 kg |
| Dimensioni | ~250×350×200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-CVE-185
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Alimentatore convertitore rigenerativo – MITSUBISHI MDS-B-CVE-185
Il MDS-B-CVE-185 è un alimentatore convertitore rigenerativo (“Regenerative Converter Power Supply”) prodotto da Mitsubishi Electric, componente centrale del sistema di azionamento MDS-B per centri di lavoro e torni CNC. L’unità converte la tensione di rete trifase in tensione di bus DC, alimentando in cascata le unità di azionamento assi (MDS-B-V) e mandrino (MDS-B-SP) collegate sullo stesso bus. La sigla CVE identifica la funzione di convertitore con recupero energetico rigenerativo (“energy recovery”); il numero 185 indica la corrente nominale di bus DC in Ampere. Il prodotto è documentato nelle architetture di controllo Mitsubishi M64, M700 e C70. Non sono note revisioni hardware o accessori inclusi di serie.
L’alimentatore convertitore rigenerativo è l’unità di potenza principale dell’intero sistema di azionamento: senza di essa nessun asse e nessun mandrino può ricevere energia, con il conseguente arresto completo della macchina. La funzione rigenerativa, oltre ad alimentare i drive, restituisce alla rete l’energia cinetica accumulata durante le decelerazioni, riducendo i picchi di assorbimento e proteggendo il bus DC da sovratensioni pericolose.
Mitsubishi Electric è una delle principali divisioni del gruppo Mitsubishi, attiva nel controllo numerico e nell’automazione industriale sin dagli anni ’70. La serie MDS-B rappresenta una generazione consolidata di azionamenti digitali, oggi tecnicamente superata dai sistemi MDS-C1, MDS-D ed MDS-EJ. I prodotti MDS-B sono legacy / fuori produzione: l’approvvigionamento avviene esclusivamente tramite surplus, usato o riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore convertitore rigenerativo (Regenerative Converter Power Supply) |
| Codice | MDS-B-CVE-185 (MDSBCVE185) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e torni CNC con controllo Mitsubishi M64, M700, C70 |
| Funzione | Conversione AC→DC bus; alimentazione azionamenti assi e mandrino; recupero energetico rigenerativo |
| Tensione ingresso | 3 ~ 200 V AC ±10%, 50/60 Hz (tipico MDS-B) |
| Tensione bus DC | ~270–300 V DC (tipico) |
| Corrente nominale bus | 185 A DC |
| Potenza | ~37–55 kW |
| Interfacce / comunicazione | Bus seriale ottico MDS-B; connettori di potenza e segnale dedicati |
| Peso | ~8–15 kg |
| Dimensioni | ~250×350×200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-A-V2-3535
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive doppio asse – MITSUBISHI MDS-A-V2-3535
Il MDS-A-V2-3535 è un servo amplificatore digitale a due assi (“Dual-Axis AC Servo Amplifier”) prodotto da MITSUBISHI Electric, appartenente alla serie MDS-A (Mitsubishi Drive System – serie A). Il codice 3535 indica una corrente nominale di uscita di 35 A per ciascuno dei due assi. Il modulo è progettato per sistemi CNC Mitsubishi delle serie M64, M65, M700 e compatibili, con cui si interfaccia tramite bus seriale proprietario SSCNET (Serial Servo Communication Network). Integra in un singolo rack due canali indipendenti di azionamento servo, riducendo lo spazio nell’armadio elettrico rispetto a due moduli separati. La retroazione è fornita dagli encoder seriali/assoluti dei servomotori Mitsubishi serie HF, HC e HA.
Il servo drive MDS-A-V2-3535 è il modulo di potenza che converte i comandi di posizione e velocità generati dal CNC in corrente trifase per i motori servo degli assi macchina, chiudendo in tempo reale gli anelli di posizione, velocità e corrente. Garantisce la precisione di posizionamento e la risposta dinamica indispensabili durante le fasi di lavorazione. Un guasto al modulo rende inoperativi entrambi gli assi serviti, bloccando completamente la macchina e rendendo necessaria la sostituzione o la riparazione urgente per il ripristino della produzione.
MITSUBISHI Electric è uno dei principali costruttori mondiali di sistemi CNC, azionamenti servo e motori per macchine utensili, con oltre 50 anni di esperienza nel settore dell’automazione industriale e della motion control. La serie MDS-A è stata progressivamente sostituita dalle serie più recenti MDS-B, MDS-C, MDS-D e MDS-EJ; il prodotto MDS-A-V2-3535 è pertanto legacy / fuori produzione, disponibile esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore digitale a due assi (Dual-Axis AC Servo Amplifier) |
| Codice | MDS-A-V2-3535 (MDSAV23535) |
| Marca | MITSUBISHI Electric |
| Applicazione nota | Centri di lavoro e torni CNC Mitsubishi serie M64, M65, M700 e compatibili |
| Funzione | Azionamento servo digitale a due assi – controllo di posizione, velocità e coppia |
| Corrente nominale | 35 A continuativi per asse (2 assi × 35 A) |
| Alimentazione ingresso | 3× 200–230 V AC, 50/60 Hz |
| Interfaccia bus CNC | SSCNET (Serial Servo Communication Network) – bus seriale proprietario Mitsubishi |
| Retroazione | Encoder seriale/assoluto da servomotori Mitsubishi serie HF, HC, HA |
| Connettori | Connettori SSCNET, connettori potenza motori, morsettiera ausiliaria segnali |
| Peso | ~8–12 kg |
| Dimensioni | ~450 × 90 × 300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-A-V2-1010
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Servo Drive Biasse – MITSUBISHI MDS-A-V2-1010
Il MDS-A-V2-1010 è un servo amplificatore biasse a controllo di velocità (“Dual-Axis Servo Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-A per sistemi CNC MELDAS. Gestisce in modo autonomo due assi servo con una corrente di uscita di 10 A per asse (2 × 10 A), ricevendo i comandi di posizione e velocità dall’unità CNC tramite bus seriale ad alta velocità proprietario. La sigla V2 indica la tipologia biasse (“two-axis velocity”) e il codice 1010 identifica la capacità di corrente nominale per ciascun asse. Il componente è compatibile con i controlli numerici MELDAS M6, M50, M60, M64 e sistemi affini, documentato su fresatrici a controllo numerico, centri di lavoro verticali e orizzontali e torni CNC di diversi costruttori OEM.
Il servo drive biasse è il cuore del sistema di movimento degli assi macchina: riceve i riferimenti di posizione e velocità dal CNC tramite bus seriale, chiude l’anello di retroazione attraverso i segnali encoder dei motori collegati e genera la corrente necessaria a muovere con precisione e dinamica elevata gli assi lineari o rotativi. Un guasto all’MDS-A-V2-1010 blocca il controllo di uno o entrambi gli assi gestiti, rendendo la macchina completamente inutilizzabile e causando l’interruzione immediata della produzione.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servo drive e inverter per l’automazione industriale, con decenni di presenza nei settori della lavorazione metalli e dell’elettronica di potenza. I prodotti della serie MDS-A sono stati ampiamente adottati dai costruttori OEM di macchine utensili dagli anni ’90 fino ai primi anni 2000, sostituiti progressivamente dalle serie MDS-B, MDS-C e MDS-D. Questa serie è oggi legacy / fuori produzione: reperibile esclusivamente come usato, NOS o tramite officine specializzate in riparazione.
Dati tecnici principali
| Tipo | Servo amplificatore biasse a controllo di velocità (Dual-Axis Servo Amplifier) |
| Codice | MDS-A-V2-1010 (MDSAV21010) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC MELDAS M6, M50, M60, M64; fresatrici, centri di lavoro verticali/orizzontali, torni CNC OEM |
| Funzione | Amplificazione di corrente e controllo di velocità per due assi servo indipendenti |
| Numero di assi | 2 (biasse, tipo V2) |
| Corrente di uscita | 10 A per asse (2 × 10 A – codice capacità 1010) |
| Tensione di ingresso | 3 fasi 200–230 V AC, 50/60 Hz (alimentazione tramite bus DC condiviso con unità di alimentazione MDS) |
| Interfaccia CNC | Bus seriale ad alta velocità proprietario Mitsubishi (SSCNET / seriale MDS) |
| Retroazione | Encoder incrementale / assoluto dai motori servo (connettori CN2/CN4) |
| Connettori principali | CN1 (bus seriale CNC), CN2/CN4 (encoder motori), morsettiera potenza bus DC e uscita motore |
| Peso | ~2,5–4,5 kg |
| Dimensioni | ~80–120 × 240–300 × 200–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |


Codice prodotto:
MDS-A-SP-110
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento Mandrino – MITSUBISHI MDS-A-SP-110
Il MDS-A-SP-110 è un azionamento mandrino in corrente alternata (“AC Spindle Drive Unit”) della serie MDS-A di Mitsubishi Electric, progettato per il controllo di motori mandrino AC su centri di lavoro e centri di tornitura equipaggiati con sistemi CNC Mitsubishi (serie M64, M65, M700). La sigla “SP” identifica la famiglia mandrino all’interno della serie MDS-A, mentre “110” indica la classe di potenza nominale da 11 kW. La comunicazione con il controllo numerico avviene tramite la rete seriale ad alta velocità SSCNET (Servo System Controller NETwork), protocollo proprietario Mitsubishi Electric. Il modulo appartiene alla prima generazione della famiglia MDS di Mitsubishi, oggi sostituita dalle serie MDS-B, MDS-C, MDS-D ed MDS-E.
L’azionamento mandrino è il cuore del controllo del mandrino: riceve il riferimento di velocità dal CNC tramite SSCNET e regola in tempo reale coppia e velocità del motore mandrino AC, gestendo sia il funzionamento in modalità velocità (fresatura, tornitura) sia il posizionamento angolare per l’orientamento del mandrino e la maschiatura rigida. Un guasto all’MDS-A-SP-110 rende il mandrino completamente incontrollabile, causando il fermo macchina immediato e l’impossibilità di eseguire qualsiasi lavorazione.
Mitsubishi Electric è una delle principali multinazionali giapponesi del settore elettronico e dell’automazione industriale, attiva nella produzione di sistemi CNC e azionamenti sin dagli anni ’70 del Novecento. La serie MDS-A è legacy / fuori produzione: il supporto diretto del costruttore è cessato e i ricambi sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC – Spindle Drive Unit |
| Codice | MDS-A-SP-110 (MDSASP110) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro e centri di tornitura con CNC Mitsubishi serie M64, M65, M700 |
| Funzione | Controllo velocità e coppia motore mandrino AC; orientamento mandrino; maschiatura rigida |
| Serie prodotto | MDS-A – Motor Drive System serie A (prima generazione) |
| Tensione di alimentazione | 3~ 200–230 V AC, 50–60 Hz (tipico serie MDS-A) |
| Potenza nominale | 11 kW (classe “110” della serie MDS-A-SP) |
| Interfaccia CNC | SSCNET – Servo System Controller NETwork (seriale proprietario Mitsubishi, ottico/elettrico) |
| Retroazione | Encoder / resolver dal motore mandrino (serie OSE/OSA Mitsubishi) |
| Connettori | Morsettiere di potenza L1/L2/L3, U/V/W; connettori CN1/CN3 segnali; connettore SSCNET |
| Peso | ~5–10 kg |
| Dimensioni | ~150 × 330 × 250 mm L × H × P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
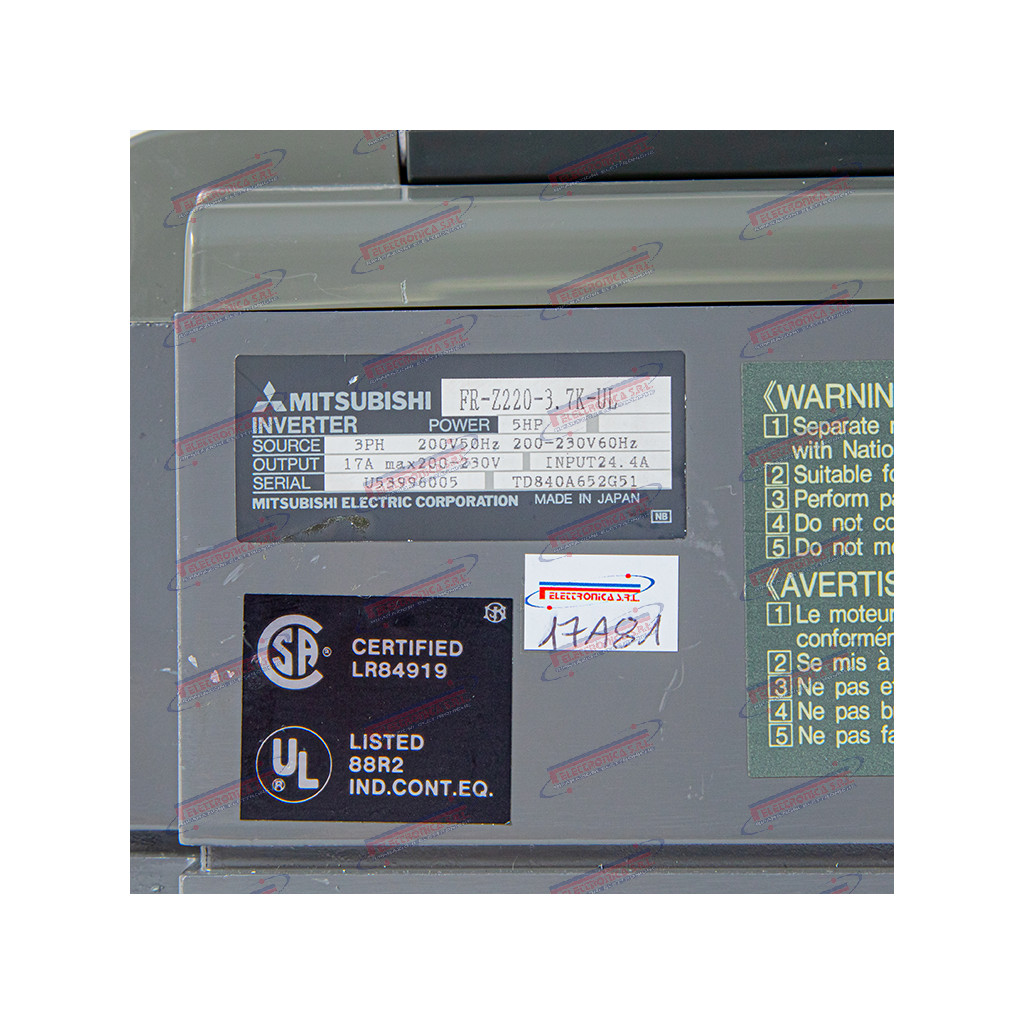
Codice prodotto:
FR-Z220-3.7K
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Riparazione
Inverter / Variatore di Frequenza FREQROL-Z200 – MITSUBISHI FR-Z220-3.7K
Il FR-Z220-3.7K è un inverter PWM a frequenza variabile (“Variable Frequency Drive” / “AC Inverter Drive”) della serie FREQROL-Z200, costruito da MITSUBISHI Electric, con potenza nominale di 3,7 kW nella classe di tensione 200–230 V AC trifase. Il componente è documentato su centri di lavoro, fresatrici e tornii CNC equipaggiati con azionamenti Mitsubishi degli anni ’80–’90. Gestisce il controllo V/f del motore asincrono trifase collegato, regolando frequenza e tensione di uscita per consentire la variazione continua della velocità. Alcune versioni della serie includono ingresso per resistenza di frenatura reostatica e morsettiera di controllo con ingressi analogici per riferimento esterno di velocità.
L’inverter di frequenza converte la tensione di rete in una tensione trifase a frequenza variabile, permettendo la regolazione continua della velocità del motore asincrono collegato (mandrino o asse di avanzamento). In assenza di questo componente il motore funzionerebbe solo alla velocità fissa di rete, rendendo impossibile qualsiasi controllo CNC della velocità: un guasto si manifesta immediatamente come arresto del mandrino, allarmi drive fault sul pannello operatore o mancato raggiungimento della velocità programmata, con interruzione immediata della produzione.
MITSUBISHI Electric è uno dei principali costruttori mondiali di automazione industriale e motion control; la divisione Factory Automation produce la famiglia di inverter FREQROL da oltre quattro decenni, con serie in continua evoluzione (FR-A, FR-E, FR-F, FR-D, FR-CS). La serie FREQROL-Z200 appartiene alla generazione degli anni ’80–’90 ed è legacy / fuori produzione: il supporto ufficiale è cessato e i ricambi sono disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter / Variatore di frequenza AC PWM (Variable Frequency Drive) |
| Codice | FR-Z220-3.7K (FRZ22037K) |
| Marca | MITSUBISHI Electric – serie FREQROL-Z200 |
| Applicazione nota | Macchine utensili CNC (centri di lavoro, fresatrici, tornii) con azionamenti Mitsubishi degli anni ’80–’90 |
| Funzione | Regolazione velocità motore asincrono AC tramite variazione di frequenza e tensione (controllo V/f) |
| Potenza nominale | 3,7 kW |
| Tensione di ingresso | 3 fasi 200–230 V AC, 50/60 Hz |
| Tensione di uscita | 3 fasi 0–220 V AC variabile |
| Corrente di uscita nominale | ~17,5 A (tipico per 3,7 kW / classe 200 V) |
| Campo di frequenza uscita | 0,5–120 Hz (tipico serie Z200) |
| Riferimento velocità | Ingresso analogico ±10 V (tipico); ingressi digitali multistep |
| Interfacce | Morsettiera di potenza (R/S/T, U/V/W, P/B); morsettiera di controllo con I/O digitali e analogici |
| Peso | ~3–6 kg |
| Dimensioni | ~220–320 mm H × 130–190 mm W × 130–170 mm D |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FR-Z024-0.75K
Tipologia:
Inverter
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Inverter Freqrol 0,75 kW – MITSUBISHI FR-Z024-0.75K
Il FR-Z024-0.75K è un inverter (variatore di frequenza) della serie FREQROL FR-Z (“Variable Frequency Drive” – “Frequency Inverter”), prodotto da Mitsubishi Electric, dimensionato per motori asincroni trifase da 0,75 kW. L’unità appartiene alla classe tensione 200–240 V ed è documentata per applicazioni su macchine utensili CNC e apparecchiature industriali che richiedono il controllo elettronico della velocità di motori in corrente alternata. Non sono note revisioni o varianti accessorie documentate; il codice identifica un’unica configurazione di targa.
L’inverter converte la tensione di rete a frequenza fissa in una tensione trifase a frequenza e ampiezza variabili, consentendo la regolazione continua della velocità del motore asincrono. Su una macchina utensile CNC può pilotare il mandrino ausiliario, la pompa del refrigerante, l’unità idraulica o altri azionamenti accessori. Il guasto dell’inverter blocca immediatamente il dispositivo controllato, interrompendo il ciclo di lavorazione o disabilitando funzioni critiche della macchina.
Mitsubishi Electric è una multinazionale giapponese del gruppo Mitsubishi, tra i principali costruttori mondiali di sistemi di automazione industriale. La divisione Factory Automation produce gli inverter FREQROL, i sistemi CNC MELDAS / MELDASMAGIC e i servodrive MELSERVO. La serie FR-Z è legacy / fuori produzione, sostituita dalle più moderne serie FR-E, FR-A e FR-F; i ricambi sono reperibili solo come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter / variatore di frequenza (Variable Frequency Drive – VFD) |
| Codice | FR-Z024-0.75K (FRZ024075K) |
| Marca | Mitsubishi Electric – serie FREQROL FR-Z (legacy) |
| Applicazione nota | Macchine utensili CNC, apparecchiature industriali, azionamenti ausiliari (pompe, mandrini, unità idrauliche) |
| Funzione | Controllo velocità motore AC trifase tramite variazione di frequenza e tensione |
| Potenza motore applicabile | 0,75 kW (1 HP) |
| Tensione ingresso | Monofase o trifase 200–240 V AC, 50 / 60 Hz (classe 200 V) |
| Tensione / corrente uscita | Trifase 200–240 V AC, ~4–5 A nominali |
| Frequenza uscita | 0–120 Hz (tipico), impostabile via parametri |
| Metodo di controllo | Controllo V/f (tensione / frequenza) |
| Interfacce / connettori | Morsettiere per ingresso rete, uscita motore, segnali di controllo analogici e digitali; pannello operatore frontale per impostazione parametri |
| Peso | ~1,0–2,0 kg |
| Dimensioni (L×H×P) | ~120 × 230 × 130 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
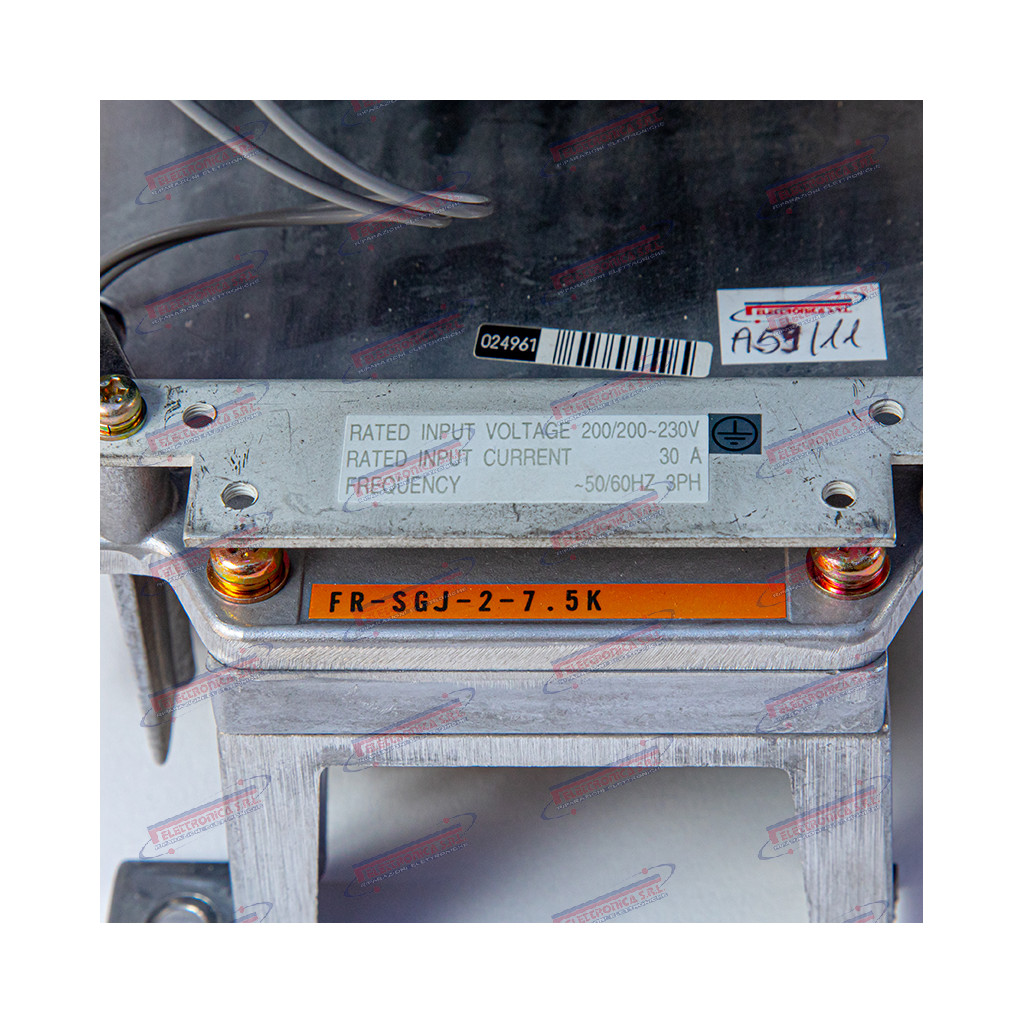
Codice prodotto:
FR-SGJ-2-7.5K
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento variatore di frequenza FREQROL 7,5 kW – MITSUBISHI FR-SGJ-2-7.5K
Il FR-SGJ-2-7.5K è un azionamento variatore di frequenza (“Variable Frequency Drive” / “AC Inverter Drive”) della serie FREQROL SGJ prodotto da Mitsubishi Electric, con potenza nominale di 7,5 kW in classe tensione 200 V trifase. Documentato per l’impiego su macchine utensili CNC e sistemi di automazione industriale che richiedono il controllo di velocità di motori AC trifase. Il codice costruttore identifica la serie (“SGJ”), la classe di tensione (“2” = 200 V) e la potenza (“7.5K” = 7,5 kW). Il prodotto appartiene alla generazione storica della linea FREQROL di Mitsubishi Electric, predecessore delle attuali serie FR-A, FR-F ed FR-E.
Il variatore di frequenza controlla la velocità del motore AC trifase modulando in continuo frequenza e tensione di uscita secondo il riferimento imposto dal CNC o dal PLC di macchina. In un centro di lavoro o tornio CNC governa tipicamente il mandrino o gli assi ausiliari, garantendo accelerazioni e decelerazioni controllate, coppia costante sull’intero campo di velocità e protezione del motore da sovracorrenti e surriscaldamento. Un guasto all’azionamento provoca l’arresto immediato del motore interessato, rendendo la macchina completamente inutilizzabile fino alla sostituzione o alla riparazione dell’unità.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, motion control e azionamenti elettrici. La linea FREQROL® è attiva dal 1965 come una delle prime serie industriali di variatori di frequenza per motori AC e comprende decine di famiglie evolutesi nel tempo. I prodotti della famiglia FR-SGJ sono legacy / fuori produzione: disponibili esclusivamente come usato, NOS (new old stock) o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Variatore di frequenza AC (Variable Frequency Drive / Inverter Drive) |
| Codice | FR-SGJ-2-7.5K (FRSGJ275K) |
| Marca | Mitsubishi Electric – serie FREQROL |
| Applicazione nota | Macchine utensili CNC, centri di lavoro, torni, automazione industriale con motori AC trifase a velocità variabile |
| Funzione | Controllo velocità motore AC trifase tramite modulazione V/f e regolazione di frequenza in uscita |
| Potenza nominale | 7,5 kW |
| Tensione ingresso | Trifase 200–220 V AC, 50/60 Hz (classe 200 V) |
| Tensione uscita | Trifase 0–200 V variabile |
| Frequenza uscita | 0–400 Hz |
| Corrente uscita nominale | ~34–40 A |
| Interfacce / connettori | Morsettiere di potenza e controllo; ingresso riferimento analogico ±10 V; ingressi/uscite digitali |
| Peso | ~4–8 kg |
| Dimensioni | ~250–350 mm × 200–300 mm × 130–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / NOS / riparazione |


Codice prodotto:
FR-SF-2-18.5K
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento mandrino AC 18,5 kW – MITSUBISHI FR-SF-2-18.5K
Il FR-SF-2-18.5K è un azionamento mandrino in corrente alternata (“AC Spindle Drive”) da 18,5 kW, classe tensione 200 V, realizzato da Mitsubishi Electric nella serie FR-SF (FREQROL-SF). Progettato specificamente per il controllo di motori mandrino AC nelle macchine utensili CNC — centri di lavoro, torni CNC, fresatrici — gestisce la regolazione di velocità e coppia del mandrino su un ampio campo di velocità con elevata precisione. Il componente è compatibile con i sistemi CNC Mitsubishi MELDAS e con controllori di terze parti tramite interfaccia analogica (±10 V) e seriale; supporta la funzione di orientamento mandrino (spindle orientation) per operazioni di cambio utensile e foratura.
L’azionamento mandrino converte la tensione di rete trifase in tensione e frequenza variabile per pilotare il motore mandrino alla velocità programmata dal CNC: interpreta il riferimento di velocità analogico o digitale e mantiene la rotazione stabile e precisa anche sotto carico variabile durante le lavorazioni. In caso di guasto il mandrino si blocca o perde il controllo di velocità, rendendo impossibile qualsiasi operazione di taglio e rischiando di compromettere il pezzo in lavorazione o la macchina stessa.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, inverter e controlli numerici, con radici nel gruppo Mitsubishi risalenti al 1921; la linea inverter FREQROL è distribuita globalmente ed è un riferimento consolidato per l’automazione di macchine utensili. La serie FR-SF è da considerarsi legacy / fuori produzione: sostituita da serie più recenti (FR-SF-4R, FR-A800 ecc.), è reperibile sul mercato esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive) |
| Codice | FR-SF-2-18.5K (FRSF2185K) |
| Marca | Mitsubishi Electric – serie FREQROL FR-SF |
| Applicazione nota | Macchine utensili CNC: centri di lavoro, torni CNC, fresatrici con motore mandrino AC; compatibile con CNC Mitsubishi MELDAS |
| Funzione | Regolazione velocità e coppia motore mandrino AC; orientamento mandrino (spindle orientation) |
| Potenza nominale | 18,5 kW |
| Tensione di ingresso | Trifase 200–230 V AC, 50/60 Hz (±10%) |
| Tensione di uscita | 0–230 V AC trifase (proporzionale all’ingresso) |
| Corrente di uscita nominale | ~58–70 A |
| Campo frequenza uscita | 0–400 Hz (tipico serie FR-SF) |
| Interfacce / connettori | Morsettiera di potenza; morsettiera segnali; ingresso analogico ±10 V; seriale RS-422/RS-485; retroazione encoder/resolver dal motore |
| Peso | ~10–16 kg |
| Dimensioni (L×H×P) | ~220–260 × 450–550 × 180–220 mm |
| Stato produzione | Legacy / fuori produzione — solo usato, surplus NOS o riparazione specializzata |
Codice prodotto:
FR-SF-2-11KP
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Inverter Mandrino CNC – MITSUBISHI FR-SF-2-11KP
Il FR-SF-2-11KP è un inverter di frequenza per azionamento mandrino (“Spindle Inverter Drive”) da 11 kW prodotto da Mitsubishi Electric, appartenente alla serie FR-SF2 (Freqrol Spindle, seconda generazione). È un azionamento a frequenza variabile progettato specificamente per il controllo vettoriale dei motori mandrino nelle macchine utensili CNC: centri di lavoro verticali e orizzontali, fresatrici e torni CNC. Supporta tensione di ingresso trifase in classe 200 V o 400 V (a seconda della variante) e fornisce uscita trifase a frequenza variabile fino a 400 Hz, garantendo l’ampia gamma di velocità richiesta dai mandrini ad alta velocità.
L’inverter mandrino è il cuore del sistema di azionamento del mandrino: riceve il riferimento di velocità dal controllo CNC e regola con precisione la frequenza e la tensione applicate al motore, assicurando stabilità di rotazione, coppia costante e risposta dinamica durante la lavorazione. Un guasto al FR-SF-2-11KP rende il mandrino completamente inoperativo — nessuna rotazione è possibile — con conseguente fermo macchina immediato e blocco totale della produzione.
Mitsubishi Electric Corporation è uno dei principali gruppi industriali giapponesi nei settori dell’automazione industriale, dell’elettronica di potenza e del motion control. La linea FR (Freqrol) comprende gli inverter di riferimento dell’azienda; la serie FR-SF e FR-SF2 è stata sviluppata specificamente per il controllo dei mandrini CNC ad alte prestazioni. I modelli di questa generazione sono da considerarsi legacy / fuori produzione: sostituiti dalle serie più recenti (FR-A800, FR-F800), sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter di frequenza per mandrino CNC (Spindle Inverter Drive) |
| Codice | FR-SF-2-11KP (FRSF211KP) |
| Marca | Mitsubishi Electric |
| Serie | FR-SF2 (Freqrol Spindle – seconda generazione) |
| Applicazione nota | Centri di lavoro CNC verticali e orizzontali, fresatrici CNC, torni CNC con mandrino a velocità variabile |
| Funzione | Controllo vettoriale motore mandrino; regolazione velocità, coppia e orientamento mandrino (spindle orientation) |
| Potenza nominale | 11 kW |
| Tensione di ingresso | Trifase 200–230 V AC o 380–460 V AC, 50/60 Hz (a seconda della variante) |
| Frequenza di uscita | 0–400 Hz (tipico per mandrini ad alta velocità) |
| Metodo di controllo | Controllo vettoriale senza sensore / V/f; funzione di orientamento mandrino |
| Interfacce | Connettori di potenza trifase, morsettiera di controllo analogico/digitale, interfaccia encoder/tachimetrica, terminali allarme |
| Peso | ~8–15 kg |
| Dimensioni | ~250–420 × 190–320 mm H×L |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato/surplus/riparazione |
Codice prodotto:
FR-SE-2-15K
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento inverter mandrino 15 kW – MITSUBISHI FR-SE-2-15K
Il FR-SE-2-15K è un azionamento inverter mandrino da 15 kW, classe tensione 200 V (“Spindle Drive Inverter”) appartenente alla serie FR-SE della gamma Freqrol® di Mitsubishi Electric. La codifica FR-SE-2-15K identifica la famiglia SE (Spindle Edition), la classe di alimentazione 200 V trifase (codice “2”) e la potenza nominale di 15 kW. L’unità è documentata come componente di controllo mandrino per centri di lavorazione, fresatrici e torni CNC equipaggiati con sistema Mitsubishi MELDAS o controlli compatibili. Converte la tensione di rete trifase in tensione trifase a frequenza variabile per pilotare il motore mandrino; accetta riferimento di velocità analogico dal CNC e gestisce la retroazione da encoder o generatore tachimetrico per chiudere l’anello di velocità.
L’azionamento mandrino è il regolatore elettronico che impone e mantiene la velocità di rotazione dell’utensile durante tutta la lavorazione: riceve il riferimento di velocità dal CNC, elabora la retroazione dall’encoder mandrino e genera la tensione trifase modulata (PWM) che alimenta il motore. Senza di esso il mandrino non può avviarsi, mantenere la velocità di regime durante il taglio né frenare in modo controllato; qualsiasi guasto provoca l’immediato fermo macchina e rende impossibile qualsiasi operazione di lavorazione.
Mitsubishi Electric è uno dei maggiori gruppi mondiali di elettrotecnica e automazione industriale, fondato nel 1921. La divisione FA (Factory Automation) produce inverter Freqrol®, servo drive MELSERVO® e sistemi CNC MELDAS® ampiamente diffusi nel settore delle macchine utensili. I prodotti della serie FR-SE dedicati al controllo mandrino CNC sono legacy / fuori produzione, sostituiti dalle generazioni successive FR-A700, FR-A800 e dai moduli spindle amplifier integrati nei sistemi CNC di nuova generazione; disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento inverter mandrino (Spindle Drive Inverter) – serie FR-SE |
| Codice | FR-SE-2-15K (FRSE215K) |
| Marca | Mitsubishi Electric – gamma Freqrol® |
| Applicazione nota | Centri di lavoro, fresatrici e torni CNC con sistema Mitsubishi MELDAS o compatibile |
| Funzione | Controllo velocità motore mandrino tramite inversione di frequenza (VFD) con anello chiuso |
| Potenza nominale | 15 kW |
| Classe tensione di alimentazione | 200 V (trifase 200–240 V AC, 50/60 Hz) |
| Corrente nominale uscita | ~52–60 A |
| Frequenza uscita | 0–400 Hz (tipico serie FR-SE; verificare sul manuale specifico) |
| Interfaccia CNC | Riferimento velocità analogico (±10 V); I/O digitali di comando/stato; bus seriale MELDAS |
| Retroazione | Encoder mandrino o generatore tachimetrico (anello di velocità chiuso) |
| Peso | ~8–14 kg |
| Dimensioni | ~200–260 mm (L) × 400–520 mm (H) × 150–210 mm (P) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
FR-A520-5.5K
Tipologia:
Inverter
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Vendita ricondizionato
Inverter Vettoriale Trifase 5,5 kW – MITSUBISHI FR-A520-5.5K
Il FR-A520-5.5K è un inverter di frequenza vettoriale trifase da 5,5 kW (“Variable Frequency Drive”, classe tensione 200 V) realizzato da Mitsubishi Electric, appartenente alla serie FREQROL-A500 (linea FR-A520). Progettato per applicazioni industriali e macchine utensili CNC, converte la tensione di rete trifase in una tensione alternata a frequenza variabile (0,5–400 Hz) con metodo di controllo a flusso magnetico avanzato. Supporta le modalità V/f e controllo vettoriale sensorless e con retroazione encoder; dispone di ingressi analogici per il riferimento di velocità e di un’interfaccia seriale per la comunicazione con il sistema CNC.
L’inverter di frequenza è il cuore del sistema di azionamento dei motori asincroni trifase: trasforma la tensione di rete a frequenza fissa in una tensione variabile in frequenza e ampiezza, consentendo il controllo preciso di velocità e coppia del motore. In caso di guasto, il motore controllato diventa ingovernabile, provocando l’arresto immediato dell’asse o del mandrino e rendendo la macchina completamente inutilizzabile fino alla sostituzione o riparazione del componente.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi di automazione industriale, rinomato per l’affidabilità e la longevità degli inverter della linea FREQROL®. La serie A500 è legacy / fuori produzione, sostituita dalle serie A700 e A800; i ricambi sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter di frequenza vettoriale trifase (Variable Frequency Drive / VFD) |
| Codice | FR-A520-5.5K (FRA52055K) |
| Marca | Mitsubishi Electric – linea FREQROL |
| Serie / Famiglia | FREQROL-A500, linea FR-A520 (classe tensione 200 V) |
| Applicazione nota | Macchine utensili CNC, pompe, compressori, ventilatori, nastri trasportatori industriali |
| Funzione | Controllo velocità e coppia motore AC trifase tramite variazione di frequenza e tensione |
| Tensione di ingresso | 3F 200–240 V CA ±10%, 50/60 Hz |
| Potenza nominale | 5,5 kW |
| Corrente di uscita nominale | ~24–25 A |
| Frequenza di uscita | 0,5–400 Hz |
| Metodo di controllo | V/f; controllo vettoriale a flusso magnetico avanzato (sensorless / con retroazione encoder) |
| Ingresso riferimento velocità | Analogico ±10 V e 4–20 mA; ingressi digitali multifunzione |
| Interfacce / connettori | Morsettiera di controllo; porta seriale RS-485 (opzionale); connettore per pannello operatore esterno |
| Grado di protezione | IP20 (montaggio a pannello) |
| Peso | ~4–7 kg |
| Dimensioni | ~165–200 × 320–380 × 165–200 mm L×H×P |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FR-A220E-7.5K
Tipologia:
Inverter
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Drive Inverter FREQROL-A200 7,5 kW – MITSUBISHI FR-A220E-7.5K
Il FR-A220E-7.5K è un inverter trifase a frequenza variabile (“AC Variable Frequency Drive”) da 7,5 kW appartenente alla serie FREQROL-A200 di Mitsubishi Electric. Progettato per il controllo di velocità di motori asincroni trifase in applicazioni industriali e su macchine utensili CNC, il FR-A220E-7.5K appartiene alla classe tensione 200 V (ingresso 3~ 200–240 V AC, 50/60 Hz) e fornisce un’uscita trifase a frequenza e ampiezza variabili, tipicamente compresa tra 0,5 e 400 Hz. Il modulo integra la logica di controllo V/f e dispone di ingressi/uscite digitali e analogici per l’interfacciamento con il CNC o con il PLC di macchina. È disponibile in più revisioni hardware; alcune versioni supportano l’opzione di controllo vettoriale con retroazione da encoder (opzione PG).
L’inverter converte la tensione di rete in una tensione trifase a frequenza e ampiezza variabili, consentendo il controllo preciso della velocità del motore. Su una macchina utensile garantisce le rampe di accelerazione e decelerazione del mandrino o degli assi ausiliari, la protezione termica del motore da sovraccarichi e la stabilità di rotazione sotto carico variabile. Un guasto dell’inverter provoca l’arresto immediato degli assi o del mandrino controllati, rendendo la macchina inutilizzabile fino alla sostituzione o riparazione dell’unità.
Mitsubishi Electric è uno dei principali costruttori mondiali di automazione industriale, motion control e azionamenti elettrici. La linea FREQROL è il marchio storico degli inverter Mitsubishi, prodotti dagli anni ’80 e tuttora in evoluzione con le serie FR-F800, FR-E800 e FR-A800. La serie FREQROL-A200 (“FR-A220E”) è legacy / fuori produzione: non viene più fabbricata né supportata ufficialmente ed è reperibile esclusivamente come ricambio usato, surplus NOS o tramite servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Inverter / variatore di frequenza trifase per motore CA (AC Variable Frequency Drive) |
| Codice | FR-A220E-7.5K (FRA220E75K) |
| Marca | Mitsubishi Electric (serie FREQROL-A200) |
| Applicazione nota | Macchine utensili CNC, impianti industriali con motori asincroni trifase 200–240 V |
| Funzione | Controllo velocità motore CA tramite modulazione V/f; gestione rampe accel./decel.; protezione termica e da sovracorrente |
| Potenza nominale | 7,5 kW |
| Tensione di ingresso | 3~ 200–240 V AC, 50/60 Hz |
| Tensione di uscita | 3~ 0–240 V AC a frequenza variabile |
| Campo di frequenza uscita | 0,5–400 Hz (tipico serie FR-A220E) |
| Corrente di uscita nominale | ~34 A (classe 200 V, 7,5 kW – tipico) |
| Metodo di controllo | V/f; opzione controllo vettoriale con retroazione encoder (opzione PG) |
| Interfacce / connettori | Ingressi/uscite digitali e analogici; comunicazione seriale RS-485 (opzione scheda); morsettiera principale di potenza; connettore unità operatore FR-PU |
| Grado di protezione | IP20 (montaggio su quadro) |
| Peso | ~4–7 kg |
| Dimensioni (H×L×P) | ~250–340 × 140–200 × 150–210 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-B-V1-35
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento servo digitale AC monoasse – MITSUBISHI MDS-B-V1-35
Il MDS-B-V1-35 è un azionamento servo digitale AC monoasse (“Single Axis AC Servo Amplifier”) prodotto da Mitsubishi Electric, appartenente alla serie MDS-B. È documentato come componente degli impianti CNC Mitsubishi con controllo MELDAS 500/600 su centri di lavoro verticali e torni CNC. Gestisce gli anelli di posizione, velocità e coppia di un singolo asse servo, interfacciandosi con l’unità CNC tramite bus seriale ad alta velocità SSCNET. È compatibile con i motori brushless AC delle serie HC e HA di Mitsubishi Electric; la corrente di picco dichiarata è 35 A.
L’azionamento servo è il cuore del controllo d’asse: riceve i comandi di posizione e velocità dall’unità CNC e, confrontandoli con il segnale di retroazione dell’encoder del motore, genera la corrente necessaria a muovere l’asse con la massima precisione e ripetibilità. Un guasto all’azionamento rende l’asse inutilizzabile e mette la macchina in allarme: la produzione si ferma finché il drive non viene riparato o sostituito con un’unità equivalente funzionante.
Mitsubishi Electric è uno dei principali costruttori mondiali di sistemi CNC, servo amplificatori e motori per macchine utensili, con decenni di esperienza nel motion control industriale. La serie MDS-B è stata soppiantata dalle generazioni successive MDS-C, MDS-D ed MDS-E; tutti i prodotti della famiglia MDS-B sono pertanto legacy / fuori produzione e reperibili esclusivamente come usato, NOS (New Old Stock) o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo digitale AC monoasse |
| Codice | MDS-B-V1-35 (MDSBV135) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro verticali e torni CNC Mitsubishi con controllo MELDAS 500 / 600 |
| Funzione | Regolazione posizione, velocità e coppia – asse servo singolo |
| Tensione ingresso | 200–230 V AC, trifase (da unità di alimentazione servo dedicata) |
| Corrente di picco | 35 A |
| Comunicazione CNC | SSCNET – Servo System Controller NETwork (bus seriale ad alta velocità) |
| Motori compatibili | Motori brushless AC Mitsubishi serie HC, HA |
| Interfacce / connettori | Connettore SSCNET, connettore potenza motore (U/V/W), connettori I/O e feedback encoder |
| Peso | ~3–5 kg |
| Dimensioni | ~200–280 mm H × 75–100 mm L × 130–180 mm P |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, NOS o tramite riparazione |
Codice prodotto:
MDS-B-CV-300
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Riparazione
Alimentatore Convertitore DC Bus – MITSUBISHI MDS-B-CV-300
Il MDS-B-CV-300 è un alimentatore convertitore DC bus (“Converter Unit”) della serie MDS-B di Mitsubishi Electric, impiegato nei sistemi di azionamento CNC Mitsubishi (serie M64, M700, M70, E60, E68 e macchine a essi collegate). L’unità rettifica e filtra la tensione di rete trifase in ingresso generando il bus DC che alimenta in parallelo tutti i moduli servo e mandrino MDS-B installati nel quadro. Il suffisso 300 indica la capacità nominale di circa 30 kVA, collocando questa unità nella fascia medio-alta della gamma. Non sono previsti accessori aggiuntivi standard; le revisioni hardware possono differire nel layout dei connettori di segnale.
Il convertitore DC bus è il cuore dell’alimentazione dell’intero sistema di azionamento: senza una tensione stabile sul bus, nessun asse servo né il mandrino possono essere controllati. Un guasto a questa unità blocca completamente la macchina utensile; tensioni di bus errate o instabili causano errori di inseguimento, allarmi di over/under-voltage sugli assi e, nei casi più gravi, danneggiamenti a cascata ai moduli servo collegati.
Mitsubishi Electric è la divisione elettrica e automazione industriale del conglomerato giapponese Mitsubishi, presente nel settore CNC con i sistemi MELSERVO e Mitsubishi CNC (serie M, E, C). La serie MDS-B è una piattaforma di azionamento servo/mandrino di generazione precedente, oggi legacy / fuori produzione e sostituita dalle serie MDS-C1, MDS-D e MDS-EJ; il supporto ufficiale è limitato e il reperimento avviene principalmente tramite stock usato o servizi di riparazione specializzati.
Dati tecnici principali
| Tipo | Alimentatore / Convertitore DC Bus (Converter Unit) |
| Codice | MDS-B-CV-300 (MDSBCV300) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Sistemi CNC Mitsubishi serie M64, M700, M70, E60, E68; centri di lavoro e torni con azionamenti MDS-B |
| Funzione | Conversione AC trifase → bus DC comune per moduli servo e mandrino MDS-B |
| Tensione ingresso | 3 × 200–230 V AC, 50/60 Hz (trifase) |
| Capacità nominale | ~30 kVA |
| Tensione DC bus uscita | ~280–325 V DC |
| Corrente assorbita | ~80–100 A AC |
| Interfacce | Morsettiera potenza trifase; bus DC verso moduli servo/mandrino; connettori segnale di stato/allarme |
| Peso | ~10–20 kg |
| Dimensioni | ~300–450 mm × 150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MDS-C1-CV-150
Tipologia:
Alimentatore
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Modulo alimentatore convertitore – MITSUBISHI MDS-C1-CV-150
Il MDS-C1-CV-150 è un modulo alimentatore/convertitore di potenza (“Power Supply Converter Unit”) prodotto da Mitsubishi Electric, appartenente alla famiglia di azionamento servo MDS-C1 destinata ai sistemi CNC MELDAS (serie M64, M65, M66). Il modulo opera come raddrizzatore/convertitore AC–DC: riceve l’alimentazione trifase AC dalla rete e genera la tensione di bus DC comune per gli azionamenti servo assi MDS-C1-V e gli azionamenti mandrino MDS-C1-SP collegati in cascata sullo stesso bus. Include circuiti di frenatura rigenerativa per la restituzione dell’energia in fase di decelerazione. Il suffisso numerico 150 indica la classe di potenza nominale del convertitore.
L’unità alimentatore/convertitore è il cuore del sistema di alimentazione degli azionamenti: senza di essa nessun asse servo né mandrino controllato dalla famiglia MDS-C1 può essere energizzato. Un guasto al convertitore provoca l’arresto immediato e totale della macchina utensile: tutti gli assi e il mandrino perdono il bus DC e il CNC segnala immediatamente un allarme di alimentazione. La sua integrità funzionale è quindi precondizione assoluta per la messa in servizio e il normale ciclo di lavorazione.
Mitsubishi Electric è uno dei principali produttori mondiali di sistemi CNC, azionamenti servo e componenti di automazione industriale, presente nel settore da oltre mezzo secolo con la linea MELDAS. La serie MDS-C1 è una famiglia legacy / fuori produzione: è stata progressivamente sostituita dalle serie MDS-D, MDS-EJ e MDS-E, ancora attive e supportate da Mitsubishi.
Dati tecnici principali
| Tipo | Modulo alimentatore/convertitore AC–DC (Power Supply Converter Unit) |
| Codice | MDS-C1-CV-150 (MDSC1CV150) |
| Marca | Mitsubishi Electric |
| Applicazione nota | Centri di lavoro CNC con sistema Mitsubishi MELDAS (serie M64, M65, M66); azionamenti servo assi MDS-C1-V e azionamenti mandrino MDS-C1-SP |
| Funzione | Conversione AC–DC; generazione e distribuzione del bus DC agli azionamenti servo assi e mandrino; frenatura rigenerativa |
| Tensione di ingresso | 3 fasi 200–230 V AC, 50/60 Hz (classe 200 V tipica) |
| Uscita bus DC | ~270–300 V DC (tipico, proporzionale alla tensione di rete) |
| Potenza nominale | ~15 kVA |
| Interfacce / connettori | Bus DC condiviso con azionamenti assi e mandrino; connettore comunicazione seriale serie MDS-C1; morsettiera alimentazione AC trifase |
| Peso | ~5–10 kg |
| Dimensioni | ~300–420 × 150–200 × 200–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
FR-SE-2-11K-A
Tipologia:
Azionamento
Marca:
MITSUBISHI
Servizi
Vendita con reso guasto
Riparazione
Azionamento a frequenza variabile 11 kW – MITSUBISHI FR-SE-2-11K-A
Il FR-SE-2-11K-A è un azionamento a frequenza variabile da 11 kW (“Variable Frequency Drive / Inverter”) prodotto da Mitsubishi Electric, appartenente alla serie FREQROL FR-SE. La classe tensione è 200 V trifase; la potenza nominale di uscita è 11 kW e il suffisso “A” identifica la revisione del prodotto. L’azionamento è impiegato nel controllo della velocità di motori AC su macchine utensili CNC, centri di lavoro e impianti di automazione industriale; può pilotare il mandrino principale o assi ausiliari in funzione della configurazione della macchina.
L’azionamento a frequenza variabile converte la tensione di rete a frequenza fissa in una tensione trifase con frequenza e ampiezza variabili, consentendo il controllo preciso di velocità e coppia del motore AC. In una macchina utensile CNC, il guasto di questo componente comporta l’arresto immediato del mandrino o dell’asse controllato, rendendo impossibile proseguire la lavorazione e rischiando la perdita del pezzo in corso; è pertanto un componente critico per la continuità produttiva.
Mitsubishi Electric è una multinazionale giapponese fondata nel 1921, leader mondiale nella produzione di sistemi di automazione industriale, inverter, servo drive e sistemi CNC. La serie FREQROL FR-SE è una linea di inverter di impiego generale prodotta negli anni ’90–2000; tutti i modelli di questa famiglia sono legacy / fuori produzione e disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Azionamento a frequenza variabile – Inverter AC trifase (Variable Frequency Drive) |
| Codice | FR-SE-2-11K-A (FRSE211KA) |
| Marca | Mitsubishi Electric (serie FREQROL FR-SE) |
| Applicazione nota | Macchine utensili CNC, centri di lavoro, automazione industriale (mandrino / assi ausiliari) |
| Funzione | Controllo velocità e coppia motore AC trifase tramite modulazione PWM |
| Tensione ingresso | Trifase 200–230 V AC, 50/60 Hz (classe 200 V) |
| Potenza nominale uscita | 11 kW |
| Corrente nominale uscita | ~52 A |
| Frequenza uscita | 0–400 Hz (tipico serie FR-SE) |
| Metodo di controllo | V/F; controllo vettoriale sensorless (senza encoder) |
| Interfacce | Ingresso analogico 0–10 V / ±10 V; ingressi digitali optoisolati; seriale RS-485 |
| Grado di protezione | IP20 (montaggio a quadro elettrico) |
| Peso | ~6–14 kg |
| Dimensioni | ~350–500 mm (H) × 200–300 mm (W) × 150–250 mm (D) |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
PC-9801UF
Tipologia:
Senza Categoria
Marca:
NEC
Servizi
Riparazione
Vendita con reso guasto
Computer industriale PC-98 – NEC PC-9801UF
Il PC-9801UF è un personal computer industriale ad architettura PC-98 (“PC-9801 series industrial computer”) prodotto da NEC (Nippon Electric Company), appartenente alla celebre famiglia PC-9800, la piattaforma informatica dominante in Giappone dal 1982 al 1997. L’unità è basata su bus proprietario C-bus (incompatibile con lo standard ISA/IBM) ed è documentata come unità di controllo in numerosi sistemi CNC e macchine utensili di produzione giapponese degli anni ’80–’90. Opera con sistema operativo MS-DOS per PC-98 (o NEC-DOS), eseguendo il software proprietario della macchina utensile direttamente su questa piattaforma hardware dedicata.
Il PC-9801UF svolge il ruolo di unità di elaborazione centrale nel sistema di controllo CNC: esegue il software di gestione degli assi, interpreta il programma pezzo ISO e coordina tutti i sottosistemi della macchina (azionamenti, PLC interno, interfacce I/O). In caso di guasto l’intera linea di produzione si ferma; la sostituzione richiede un’unità identica o compatibile, poiché il software applicativo è indissolubilmente legato all’architettura PC-98 e non è portabile su personal computer standard.
NEC (Nippon Electric Company), fondata nel 1899, è uno dei principali gruppi giapponesi nel settore dell’elettronica e dell’informatica. La linea PC-9800 fu introdotta nel 1982 e dominò il mercato informatico giapponese per oltre un decennio, diventando lo standard de facto nelle applicazioni industriali e nei sistemi CNC in Giappone. Tutti i modelli della serie PC-9801 sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
Tipo |
Computer industriale / Personal computer architettura PC-98 |
Codice |
PC-9801UF (PC9801UF) |
Marca |
NEC – Nippon Electric Company |
Applicazione nota |
Sistemi CNC e macchine utensili giapponesi (anni ’80–’90); controllo macchina tramite software proprietario PC-98 |
Funzione |
Unità di elaborazione centrale del sistema di controllo CNC |
CPU |
NEC V30 / Intel 80286 |
RAM |
640 KB convenzionale + memoria estesa |
Archiviazione |
2× FDD 5,25″ / 3,5″; hard disk esterno opzionale |
Bus espansione |
C-bus NEC PC-98 (proprietario — incompatibile ISA/IBM) |
Sistema operativo |
MS-DOS per PC-98 / NEC-DOS |
Peso |
~5–10 kg |
Dimensioni |
~360×310×130 mm |
Stato produzione |
Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
RWS-150A-24/A
Tipologia:
Senza Categoria
Marca:
NEMIC-LAMBDA
Servizi
Riparazione
Alimentatore switching 24 VDC 150 W – NEMIC-LAMBDA RWS-150A-24/A
Il RWS-150A-24/A è un alimentatore switching industriale (“Switching Power Supply”) da 150 W con uscita a 24 VDC, prodotto da NEMIC-LAMBDA (oggi TDK-Lambda). Progettato per applicazioni industriali, il modulo è documentato come componente di sistemi CNC e automazione industriale che richiedono un’alimentazione 24 V stabile per circuiti logici, I/O digitali e attuatori. Accetta ingresso universale in corrente alternata (tipicamente 85–264 V AC, 47–63 Hz) e fornisce un’uscita regolata con protezioni integrate contro sovratensione, sovracorrente e cortocircuito. Il suffisso “/A” indica una revisione specifica del modello.
L’alimentatore switching è il componente che converte la tensione di rete alternata in tensione continua stabile utilizzata da tutti i circuiti logici, moduli I/O e controllori del sistema CNC. La sua continuità operativa è critica: un guasto o un’uscita fuori tolleranza provoca anomalie nei moduli di controllo, perdita di posizione assi, reset incontrollati del CNC o danni ai componenti a valle alimentati a 24 V. La qualità della regolazione condiziona direttamente l’immunità ai disturbi dell’intera macchina.
NEMIC-LAMBDA era un produttore giapponese di alimentatori switching industriali di alta qualità, nato dalla fusione di NEMIC Corporation e Lambda Electronics. Il marchio è stato acquisito e integrato nel gruppo TDK Corporation, e i prodotti proseguono oggi sotto il brand TDK-Lambda. I moduli della serie RWS sono legacy / fuori produzione: ancora ampiamente reperibili come usato e NOS (New Old Stock) sul mercato dei ricambi industriali.
Dati tecnici principali
| Tipo | Alimentatore switching industriale (Switching Power Supply) |
| Codice | RWS-150A-24/A (RWS150A24A) |
| Marca | NEMIC-LAMBDA (oggi TDK-Lambda) |
| Applicazione nota | Sistemi CNC industriali, automazione, alimentazione logiche e I/O a 24 VDC |
| Funzione | Conversione AC/DC per alimentazione circuiti logici, moduli I/O e attuatori a 24 V |
| Tensione di uscita | 24 V DC ±1 % (regolabile tramite trimmer) |
| Corrente di uscita | 6,25 A nominale (150 W / 24 V) |
| Potenza nominale | 150 W |
| Tensione di ingresso | 85–264 V AC universale, 47–63 Hz |
| Protezioni | Sovratensione (OVP), sovracorrente (OCP), cortocircuito (SCP) |
| Interfacce / connettori | Morsettiera a vite su ingresso e uscita; fissaggio a pannello o guida DIN |
| Peso | ~0,5–0,9 kg |
| Dimensioni | ~159 × 65 × 38 mm |
| Stato produzione | Legacy / fuori produzione — disponibile come usato, NOS e tramite riparazione specializzata |
Codice prodotto:
RWS-50A-24
Tipologia:
Senza Categoria
Marca:
NEMIC-LAMBDA
Servizi
Vendita ricondizionato
Alimentatore switching 24 V / 50 W – NEMIC-LAMBDA RWS-50A-24
Il RWS-50A-24 è un alimentatore switching industriale 24 V / 50 W (“Switching Power Supply”) realizzato da NEMIC-LAMBDA, appartenente alla serie RWS50A. Eroga una tensione stabilizzata di 24 V DC con corrente massima di 2,1 A su ingresso universale in corrente alternata (85–264 V AC, 47–63 Hz). Predisposto per montaggio su guida DIN o a pannello; dotato di protezioni integrate contro sovratensione, sovracorrente e cortocircuito. Ampiamente documentato come alimentazione ausiliaria in sistemi CNC, centri di lavoro e apparecchiature industriali degli anni ’90–2000.
L’alimentatore switching è il componente che converte la tensione di rete in una tensione DC stabile e regolata, indispensabile per alimentare la logica di controllo, i moduli I/O, i pannelli operatore e i circuiti ausiliari del sistema CNC. Un guasto all’alimentatore provoca la perdita immediata dell’alimentazione alla scheda di controllo o agli I/O, con conseguente blocco macchina e allarme di sistema; la sostituzione rapida è indispensabile per ripristinare la produttività.
NEMIC-LAMBDA era un costruttore giapponese di alimentatori industriali, nato dalla fusione tra NEMIC Corporation e Lambda Electronics Japan. Acquisita da TDK Corporation, opera oggi come TDK-Lambda, uno dei principali produttori mondiali di alimentatori industriali e medicali. I prodotti della serie RWS50A sono da considerarsi legacy / fuori produzione con il marchio NEMIC-LAMBDA; versioni equivalenti o sostitutive sono disponibili nel catalogo TDK-Lambda.
Dati tecnici principali
| Tipo | Alimentatore switching DC industriale (SMPS – Switching Power Supply) |
| Codice | RWS-50A-24 (RWS50A24) |
| Marca | NEMIC-LAMBDA (oggi TDK-Lambda) |
| Applicazione nota | Sistemi CNC industriali, centri di lavoro, macchine utensili (anni ’90–2000) |
| Funzione | Alimentazione DC stabilizzata per logica di controllo, moduli I/O e circuiti ausiliari |
| Tensione ingresso | 85–264 V AC, 47–63 Hz (universale) |
| Tensione uscita | 24 V DC |
| Corrente uscita | 2,1 A (max) |
| Potenza uscita | 50 W |
| Protezioni | Sovratensione (OVP), sovracorrente (OCP), cortocircuito (SCP) |
| Interfacce / connettori | Morsettiere a vite su ingresso e uscita; montaggio su guida DIN o a pannello |
| Peso | ~0,3–0,6 kg |
| Dimensioni | ~100–130 × 70–80 × 35–45 mm |
| Stato produzione | Legacy / fuori produzione (marchio NEMIC-LAMBDA) — sostitutivi TDK-Lambda disponibili |
Codice prodotto:
PM11A
Tipologia:
Senza Categoria
Marca:
NEMIC-LAMBDA
Servizi
Riparazione
Vendita ricondizionato
Alimentatore Switching – NEMIC-LAMBDA PM11A
Il PM11A è un alimentatore switching industriale (“Switching Power Supply Module”) prodotto da NEMIC-LAMBDA, impiegato nei sistemi di controllo CNC per macchine utensili. L’unità fornisce tensioni continue regolate e stabilizzate alle schede logiche e di controllo del sistema CNC, garantendo l’alimentazione dei circuiti digitali e analogici del pannello di controllo. Il modello PM11A appartiene alla gamma “PM” (Power Module) di NEMIC-LAMBDA, progettata per ambienti industriali con requisiti elevati di stabilità e filtraggio. Il prodotto può essere presente in più revisioni hardware; le versioni originali prevedono connettori a morsettiera con cablaggio diretto al cabinet.
L’alimentatore è il componente critico che fornisce energia stabile a tutte le schede elettroniche del sistema CNC: CPU, I/O, pannello operatore e interfacce di comunicazione. Un guasto all’alimentatore provoca l’arresto immediato di tutti i circuiti di controllo, rendendo la macchina completamente inutilizzabile; tensioni fuori tolleranza possono inoltre causare danni a catena sulle schede alimentate, moltiplicando significativamente i costi complessivi di ripristino.
NEMIC-LAMBDA è nata dalla fusione tra Nemic Electric Co. (Giappone) e Lambda Electronics (USA), due storici costruttori di alimentatori industriali ad alta affidabilità. Il gruppo è stato successivamente acquisito da TDK Corporation per formare TDK-Lambda, oggi uno dei principali produttori mondiali di alimentatori per applicazioni industriali e medicali. I prodotti della serie PM sono legacy / fuori produzione: disponibili esclusivamente come componenti usati, surplus o tramite servizio di riparazione specializzato.
Dati tecnici principali
| Tipo | Alimentatore switching industriale (Switching Power Supply Module) |
| Codice | PM11A |
| Marca | NEMIC-LAMBDA (ora TDK-Lambda) |
| Applicazione nota | Sistemi di controllo CNC per macchine utensili industriali |
| Funzione | Fornitura di tensioni DC regolate per circuiti logici, di controllo e pannello operatore CNC |
| Tensione ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni uscita | +5 V, ±15 V, +24 V DC |
| Potenza nominale | ~30–100 W |
| Interfacce/connettori | Morsettiera a vite per ingresso AC e uscite DC; montaggio su pannello o guida DIN |
| Protezioni | Protezione da sovracorrente, sovratensione e cortocircuito in uscita (tipico) |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
LWT-3B/01
Tipologia:
Senza Categoria
Marca:
NEMIC-LAMBDA
Servizi
Riparazione
Vendita ricondizionato
Alimentatore switching – NEMIC-LAMBDA LWT-3B/01
Il LWT-3B/01 è un alimentatore switching multi-uscita (“Switching Power Supply”) prodotto da NEMIC-LAMBDA, costruttore giapponese di riferimento per gli alimentatori industriali. L’unità è documentata come componente dei sistemi di controllo CNC e di automazione industriale degli anni ’80 e ’90, dove fornisce le tensioni di alimentazione stabilizzate necessarie alle schede logiche, ai moduli I/O e ai circuiti di controllo. Il codice identifica una variante della serie LWT di NEMIC-LAMBDA; la sigla “3B” indica la configurazione di uscita e il profilo di potenza del modello, mentre il suffisso “01” ne designa la revisione o sotto-variante.
L’alimentatore è il cuore energetico del sistema di controllo CNC: converte la tensione di rete in più livelli di tensione continua stabilizzata (±5 V, ±12 V o ±15 V, +24 V) che alimentano CPU, schede assi, moduli I/O e interfacce operatore. Un guasto all’alimentatore si traduce nell’arresto immediato e totale della macchina: nessun asse si muove, nessun programma viene eseguito, e in caso di anomalia non diagnosticata può danneggiare l’intera elettronica di controllo.
NEMIC-LAMBDA nacque come joint venture tra NEMIC (produttore giapponese di elettronica industriale) e Lambda Electronics (USA), specializzandosi in alimentatori switching e lineari per applicazioni industriali e CNC. L’azienda fu successivamente acquisita da TDK Corporation e confluita nel marchio TDK-Lambda, attivo ancora oggi. Tutti i prodotti della serie LWT sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching multi-uscita (Switching Power Supply) |
| Codice | LWT-3B/01 (LWT3B01) |
| Marca | NEMIC-LAMBDA (TDK-Lambda legacy) |
| Applicazione nota | Sistemi di controllo CNC e automazione industriale anni ’80–’90 |
| Funzione | Alimentazione stabilizzata multi-uscita per logica di controllo CNC (CPU, schede assi, I/O) |
| Tensione ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni uscita | ±5 V, ±12 V / ±15 V, +24 V DC |
| Potenza totale | ~30–150 W |
| Interfacce / connettori | Morsettiere a vite / connettori a pettine (tipico serie LWT) |
| Montaggio | A pannello / rack |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~150–250 × 100–180 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
HKT50-525/A
Tipologia:
Senza Categoria
Marca:
NEMIC-LAMBDA
Servizi
Riparazione
Alimentatore switching – NEMIC-LAMBDA HKT50-525/A
L’HKT50-525/A è un alimentatore switching industriale (“Switching Power Supply”) prodotto da NEMIC-LAMBDA, progettato per l’alimentazione di schede elettroniche nei sistemi di controllo CNC e nelle apparecchiature di automazione industriale degli anni ’80–’90. Il modulo eroga tensioni continue stabilizzate necessarie alla logica digitale e analogica del rack di controllo macchina, interfacciandosi direttamente con i moduli installati nel pannello di controllo. Disponibile in revisione A; il codice alternativo è riportato nella tabella tecnica.
L’alimentatore è il componente che converte la tensione di rete in tensioni continue stabilizzate, indispensabili al funzionamento di tutti i moduli elettronici del controllo CNC. Un guasto all’alimentatore provoca il blocco immediato della macchina utensile, la possibile perdita di dati di programma e, nei casi più gravi, danni a cascata su schede di controllo e drive collegati: per questo motivo è considerato uno dei componenti più critici dell’intero impianto elettrico della macchina.
NEMIC-LAMBDA è un costruttore giapponese di alimentatori industriali fondato negli anni ’60, già affermatosi come riferimento mondiale nel segmento degli alimentatori per automazione, controllo numerico e telecomunicazioni. Acquisita da TDK nel 1990, opera oggi come TDK-Lambda Corporation. I prodotti della serie HKT sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching industriale (Switching Power Supply) |
| Codice | HKT50-525/A (HKT50525A) |
| Marca | NEMIC-LAMBDA (oggi TDK-Lambda) |
| Applicazione nota | Sistemi di controllo CNC e automazione industriale — anni ’80–’90 |
| Funzione | Conversione e stabilizzazione tensioni DC per moduli elettronici del rack CNC |
| Tensione di ingresso | 100–240 V AC, 50/60 Hz |
| Tensioni di uscita | +5 V e +24 V DC |
| Potenza nominale | ~50 W |
| Revisione | A |
| Interfacce / connettori | Morsettiere a vite per ingresso AC e uscite DC; connettori per montaggio su rack |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
NPSA-5NN-50
Tipologia:
Senza Categoria
Marca:
NIKKI DENSO
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo CA – NIKKI DENSO NPSA-5NN-50
Il NPSA-5NN-50 è un azionamento servo in corrente alternata (“AC Servo Amplifier”) realizzato da NIKKI DENSO (????), costruttore giapponese specializzato in sistemi di servoazionamento per macchine utensili CNC. L’unità appartiene alla serie NPSA, concepita per il controllo di assi lineari e/o rotativi su centri di lavoro, torni e rettificatrici a controllo numerico di produzione giapponese degli anni ’80 e ’90. Gestisce gli anelli di corrente e velocità del servomotore CA, interfacciandosi con il controllore CNC tramite riferimento analogico e ricevendo retroazione dall’encoder incrementale calettato sul motore. Il suffisso NN indica la variante di configurazione e 50 il codice di taglia/potenza della serie.
L’azionamento servo è il modulo di potenza che traduce i comandi del CNC in corrente, coppia e velocità sul servomotore d’asse: chiude l’anello di controllo in tempo reale, garantendo la precisione di posizionamento e interpolazione richiesta dalla lavorazione. Un guasto all’azionamento rende l’asse completamente inoperante; la macchina non può eseguire movimenti controllati, con arresto immediato della produzione e rischio di collisione in caso di perdita del controllo durante il moto.
NIKKI DENSO (????????) è un costruttore giapponese storicamente attivo nella progettazione di servoazionamenti CA e amplificatori di potenza per l’automazione industriale e le macchine utensili CNC. I prodotti della serie NPSA sono legacy / fuori produzione: non più disponibili nuovi presso il costruttore, reperibili esclusivamente tramite mercato dell’usato, surplus industriale o servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo CA (AC Servo Amplifier) |
| Codice | NPSA-5NN-50 (NPSA5NN50) |
| Marca | NIKKI DENSO (????) |
| Applicazione nota | Macchine utensili CNC a costruzione giapponese (torni, centri di lavoro, rettificatrici) |
| Funzione | Amplificazione di potenza e controllo anello velocità/corrente per servomotore CA |
| Tensione di ingresso | ~200–230 V CA trifase |
| Corrente nominale | ~5 A |
| Potenza nominale | ~0,5–1,5 kW |
| Retroazione | Encoder incrementale dal servomotore CA |
| Interfacce | Connettori a bordo; ingresso riferimento analogico; connettore encoder; morsettiera di potenza |
| Peso | ~2–5 kg |
| Dimensioni | ~150–250 × 100–200 × 80–150 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
YS2020GN011
Tipologia:
Motore
Marca:
NSK
Servizi
Vendita con reso guasto
Motore elettrico CNC – NSK YS2020GN011
Il YS2020GN011 è un motore elettrico per controllo assi CNC (“CNC Axis Motor”) prodotto da NSK, appartenente alla serie YS della linea motion control di precisione NSK. Il codice YS2020GN011 identifica la variante costruttiva, la specifica di avvolgimento e la configurazione meccanica del motore. Il componente è impiegato come attuatore rotativo in sistemi servo-asse o in applicazioni di azionamento mandrino su centri di lavoro, torni CNC e macchine di rettifica di precisione. È compatibile con servoazionamenti NSK dedicati o equivalenti, con retroazione tramite encoder o resolver integrato nel corpo motore.
Il motore è l’attuatore finale della catena di controllo: converte il segnale elettrico del servoazionamento in coppia meccanica e movimento rotativo sull’asse o sull’utensile. In caso di guasto, l’asse o la funzione controllata risulta bloccata o incontrollabile, rendendo la macchina inutilizzabile fino alla sostituzione o alla riparazione del componente; i sintomi tipici comprendono perdita di posizione, allarmi di coppia o mancata risposta ai comandi di movimento.
NSK Ltd. è uno dei principali produttori giapponesi di componenti per il motion control: oltre alla produzione di cuscinetti volventi — per cui è universalmente nota — NSK realizza motori di precisione, guide lineari e sistemi di azionamento per macchine utensili CNC. Fondata nel 1916, NSK è un riferimento de facto per applicazioni di alta precisione grazie all’elevata qualità costruttiva e all’affidabilità documentata in decenni di impiego industriale. I modelli della serie YS di produzione meno recente sono da considerarsi legacy / fuori produzione: verificare la disponibilità con rivenditori autorizzati o tramite canali di usato specializzato.
Dati tecnici principali
| Tipo | Motore elettrico per controllo assi / azionamento mandrino CNC |
| Codice | YS2020GN011 |
| Marca | NSK Ltd. |
| Applicazione nota | Macchine utensili CNC (centri di lavoro, torni, rettifiche di precisione) |
| Funzione | Azionamento asse servo o mandrino; conversione del segnale elettrico in coppia rotativa |
| Tensione nominale | ~100–200 V AC/DC |
| Corrente nominale | ~5–20 A |
| Velocità nominale | ~1000–3000 giri/min |
| Retroazione | Encoder o resolver integrato (configurazione da verificare su datasheet) |
| Interfacce/connettori | Connettori multipolari separati per potenza e segnale encoder; flangia di montaggio standard |
| Peso | ~2–8 kg |
| Dimensioni | ~150–300 mm lunghezza |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
YS3040GN011
Tipologia:
Motore
Marca:
NSK
Servizi
Vendita con reso guasto
Servomotore CNC – NSK YS3040GN011
Il YS3040GN011 è un servomotore / motore di precisione per CNC (“CNC Servo Motor”) prodotto da NSK, appartenente alla serie YS della linea di azionamenti per macchine utensili. Il componente è destinato ad applicazioni di controllo assi ad alta precisione su centri di lavorazione, rettificatrici e sistemi CNC che richiedono elevata ripetibilità di posizionamento. Il codice di serie YS3040GN011 identifica il gruppo motore completo comprensivo di encoder integrato; eventuali accessori (connettori, kit cavi) vanno ordinati separatamente secondo la documentazione del costruttore macchina.
Il servomotore è l’attuatore elettromeccanico che converte il segnale di riferimento del CNC in movimento rotante controllato sull’asse macchina: mantiene la posizione e la velocità programmate anche sotto variazioni di carico, grazie alla retroazione dell’encoder al drive. Un guasto al motore — avvolgimenti interrotti, encoder danneggiato o cuscini a sfere usurati — blocca completamente l’asse interessato, rendendo la macchina inutilizzabile fino alla sostituzione o riparazione del componente.
NSK Ltd. è un costruttore giapponese fondato nel 1916, leader mondiale nella produzione di cuscinetti volventi, viti a ricircolo di sfere, guide lineari e motori di precisione per macchine utensili. La divisione motion & control NSK fornisce componenti ad altissima precisione per settori aerospaziale, automotive e manufacturing. I prodotti della serie YS sono classificati come legacy / fuori produzione: disponibili esclusivamente come usato, surplus NOS o tramite revisione specializzata.
Dati tecnici principali
| Tipo | Servomotore rotativo di precisione per CNC (Servo Motor) |
| Codice | YS3040GN011 |
| Marca | NSK Ltd. (Giappone) |
| Serie | YS – servomotori per macchine utensili CNC |
| Applicazione nota | Controllo assi su centri di lavorazione e rettificatrici CNC |
| Funzione | Attuatore asse CNC: posizionamento e controllo velocità in anello chiuso |
| Retroazione | Encoder incrementale / assoluto integrato (tipico serie YS) |
| Alimentazione | AC trifase o DC bus (compatibile con drive NSK – verif. documentaz.) |
| Interfacce | Connettore encoder + connettore potenza (piattaforma NSK standard) |
| Protezione | IP65 |
| Peso | ~2–6 kg |
| Dimensioni | ~Ø80–130 × L 150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
ESA-Y3040TF1-20
Tipologia:
Senza Categoria
Marca:
NSK
Servizi
Riparazione
Vendita con reso guasto
Servo Azionamento Asse – NSK ESA-Y3040TF1-20
Il ESA-Y3040TF1-20 è un servo azionamento elettronico per asse CNC (“Electronic Servo Amplifier”), realizzato da NSK (Nippon Seiko K.K.) e appartenente alla serie ESA. Il codice di serie Y3040TF1 identifica la configurazione di potenza e l’ingresso con filtro integrato; il suffisso -20 indica la classe di tensione di alimentazione (200 V AC trifase). Il modulo gestisce gli anelli di regolazione di corrente e velocità del servomotore d’asse, interfacciandosi con il sistema CNC tramite riferimento analogico o bus seriale. Possono esistere varianti con diversa corrente di picco, tipologia di retroazione (encoder/resolver) o livello di interfaccia digitale.
Il servo azionamento è il nucleo del controllo asse: riceve il riferimento di posizione o velocità dal CNC, chiude l’anello di corrente sul servomotore e garantisce la fedeltà di inseguimento del profilo durante la lavorazione. Un guasto a questo modulo comporta la perdita totale del controllo dell’asse interessato, con blocco macchina immediato e impossibilità di eseguire qualsiasi ciclo di lavoro, con conseguenti fermi produttivi e rischio di scarto dimensionale se l’anomalia si manifesta durante una lavorazione in corso.
NSK Ltd. (Nippon Seiko K.K.) è una multinazionale giapponese fondata nel 1916, leader mondiale nella produzione di cuscinetti a sfera e volventi di precisione. Nel corso dei decenni ha ampliato la propria offerta includendo sistemi di moto lineare (viti a ricircolo di sfere, guide lineari) e componenti elettronici per macchine utensili di precisione, tra cui i servo azionamenti della serie ESA. I prodotti di questa famiglia sono legacy / fuori produzione: reperibili prevalentemente come usato, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Servo azionamento elettronico per asse CNC (Electronic Servo Amplifier) |
| Codice | ESA-Y3040TF1-20 (ESAY3040TF120) |
| Marca | NSK (Nippon Seiko K.K.) |
| Serie | ESA – Electronic Servo Amplifier |
| Applicazione nota | Macchine utensili CNC di precisione NSK (fresatrici, rettificatrici, centri di lavoro) |
| Funzione | Regolazione di corrente e velocità del servomotore asse CNC |
| Tensione di alimentazione | ~200 V AC trifase |
| Riferimento ingresso | ±10 V analogico o bus seriale |
| Retroazione | Encoder incrementale / resolver dal servomotore asse |
| Filtro ingresso | Filtro EMI integrato (suffisso “TF1”) |
| Interfacce | Connettori a pettine e morsettiera; configurazione tipica serie ESA |
| Peso | ~1,0–3,5 kg |
| Dimensioni | ~150–320 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
Y4082
Tipologia:
Motore
Marca:
NSK
Servizi
Vendita con reso guasto
Riparazione
Motore elettrico CNC – NSK Y4082
Il Y4082 è un motore elettrico per macchina utensile CNC (“CNC Electric Motor”) realizzato da NSK Ltd., progettato per l’impiego come attuatore di asse o mandrino in centri di lavoro e macchine utensili a controllo numerico. Il motore si interfaccia con il driver/inverter dedicato del sistema di controllo, garantendo le prestazioni dinamiche richieste dai cicli di lavorazione ad alta precisione. Verificare la documentazione di macchina per confermare revisioni e varianti compatibili.
Il motore è l’attuatore principale dell’asse o del mandrino: converte l’energia elettrica in coppia meccanica e risponde in tempo reale ai comandi del CNC per posizionamento, velocità e accelerazione. Un guasto al motore comporta il blocco immediato dell’asse interessato, con conseguente fermo macchina totale e impossibilità di completare il ciclo di lavorazione; in contesti di produzione continua, anche un fermo breve causa perdite significative.
NSK Ltd. (Nihon Seiko Kabushiki Kaisha) è un costruttore giapponese fondato nel 1916, primo produttore di cuscinetti a sfera in Giappone e oggi leader mondiale nella produzione di cuscinetti di precisione, tecnologia lineare e componenti per macchine utensili CNC. La divisione motion control di NSK fornisce motori e attuatori di alta precisione ai principali OEM del settore. Verificare la disponibilità del codice specifico, in quanto alcune serie della gamma motori NSK per CNC sono legacy / fuori produzione.
Dati tecnici principali
| Tipo | Motore elettrico per macchina utensile CNC (asse / mandrino) |
| Codice | Y4082 |
| Marca | NSK Ltd. (Nihon Seiko Kabushiki Kaisha) |
| Applicazione nota | Macchina utensile CNC — asse o mandrino (confermare su documentazione di macchina) |
| Funzione | Attuatore asse / mandrino: conversione energia elettrica in coppia meccanica sotto controllo CNC |
| Tensione alimentazione | ~100–400 V AC/DC |
| Corrente nominale | Da verificare su targa o documentazione tecnica NSK |
| Velocità nominale | Da verificare su targa o documentazione tecnica NSK |
| Interfacce / connettori | Connettori potenza e retroazione (encoder / resolver); tipologia da verificare su macchina |
| Peso | ~3–15 kg |
| Dimensioni | ~150–400 mm |
| Stato produzione | Verificare disponibilità; possibile legacy / fuori produzione — usato/surplus/riparazione |
Codice prodotto:
ESA-Y2020T25-21
Tipologia:
Azionamento
Marca:
NSK
Servizi
Vendita con reso guasto
Riparazione
Azionamento servo amplificatore – NSK ESA-Y2020T25-21
Il ESA-Y2020T25-21 è un servo amplificatore / azionamento servo (“Electric Servo Amplifier”) prodotto da NSK, appartenente alla serie ESA-Y. Progettato per il controllo vettoriale di servomotori brushless con stadio di potenza a transistor, il modulo è classificato per una corrente di uscita nominale di 25 A (denominazione T25). Il componente è destinato a centri di lavoro CNC, rettificatrici di precisione e sistemi di posizionamento ad alta dinamica. Gestisce l’anello di corrente e velocità del motore, ricevendo il riferimento digitale o analogico dall’unità di controllo CNC e generando la modulazione PWM sullo stadio di potenza.
Il servo amplificatore è l’elemento chiave della catena di azionamento: converte il riferimento di velocità o coppia fornito dal CNC in corrente trifase applicata agli avvolgimenti del servomotore, garantendo il rispetto della traiettoria programmata con errori di inseguimento minimi. Un guasto a questo modulo comporta la perdita totale del controllo dell’asse o del mandrino servito: la macchina si ferma in allarme e non è possibile riprendere la lavorazione fino alla sostituzione o riparazione del drive.
NSK Ltd. (Nippon Seiko K.K.), fondata in Giappone nel 1916, è uno dei principali produttori mondiali di cuscinetti a rotolamento, sistemi di guida lineare e meccatronica di precisione. La divisione NSK Precision sviluppa motori, azionamenti e sistemi integrati per applicazioni CNC ad alta precisione. I prodotti della serie ESA sono legacy / fuori produzione e disponibili esclusivamente come componenti usati, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Servo amplificatore / Azionamento servo (Electric Servo Amplifier) |
| Codice | ESA-Y2020T25-21 (ESAY2020T2521) |
| Marca | NSK (NSK Precision / NSK Mechatronics) |
| Applicazione nota | Centri di lavoro CNC, rettificatrici di precisione, sistemi di posizionamento ad alta dinamica con servomotori NSK |
| Funzione | Regolazione velocità e coppia servomotore; generazione modulazione PWM sullo stadio di potenza |
| Corrente di uscita (nominale) | 25 A |
| Ingresso riferimento | Analogico ±10 V e/o interfaccia digitale seriale (tipico serie ESA-Y) |
| Retroazione | Encoder incrementale / resolver (tipico per servomotori NSK) |
| Tensione di alimentazione | 200–230 V AC trifase |
| Interfacce / connettori | Connettori a pettine e/o morsettiera; bus di comunicazione verso controllo CNC (tipico) |
| Peso | ~2–5 kg |
| Dimensioni | ~150–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
ES2020A23-03
Tipologia:
Azionamento
Marca:
NSK
Servizi
Riparazione
Azionamento servo – NSK ES2020A23-03
Il ES2020A23-03 è un azionamento servo (“Servo Drive / Servo Amplifier”) realizzato da NSK, appartenente alla serie ES2020 (variante A23, revisione 03). Il componente è progettato per applicazioni di controllo assi in sistemi di movimentazione di precisione per macchine utensili CNC, tipicamente centri di lavoro, rettifiche e sistemi di posizionamento ad alta precisione. L’azionamento gestisce gli anelli di controllo di posizione, velocità e corrente del servomotore associato, ricevendo i riferimenti dal controllo numerico e traducendoli in correnti regolate erogate al motore. La struttura del codice individua la serie ES2020, variante A23, revisione 03; possono esistere varianti con differenti range di corrente o compatibilità motore.
L’azionamento servo è il componente elettronico che funge da interfaccia di potenza tra il controllo CNC e il servomotore di asse: riceve i comandi di posizione e velocità dall’unità di controllo e li converte in correnti regolate che azionano il motore con la necessaria precisione. In caso di guasto, l’asse controllato diventa inutilizzabile — la macchina perde la capacità di movimentare l’asse interessato, con conseguente blocco immediato del ciclo produttivo e impossibilità di garantire le tolleranze di lavorazione.
NSK Ltd. (Nippon Seiko Kabushiki-gaisha) è stata fondata nel 1916 in Giappone ed è tra i più importanti produttori mondiali di cuscinetti di precisione e sistemi di motion control. Nel settore macchine utensili, NSK è rinomata per cuscinetti mandrino ad alta velocità, guide lineari, viti a ricircolo di sfere e azionamenti servo per applicazioni di precisione. I componenti della serie ES2020 sono prodotti legacy: fuori produzione, disponibili unicamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo (Servo Drive / Servo Amplifier) |
| Codice | ES2020A23-03 (ES2020A2303) |
| Marca | NSK Ltd. (Nippon Seiko) |
| Applicazione nota | Sistemi di azionamento servo per macchine utensili CNC di precisione (rettifiche, centri di lavoro, sistemi di posizionamento) |
| Funzione | Controllo in posizione, velocità e corrente del servomotore di asse |
| Tensione di alimentazione | ~200–240 V AC, mono/trifase |
| Tensione logica | 24 V DC |
| Retroazione | Encoder incrementale / resolver |
| Corrente di uscita | ~5–20 A |
| Interfacce | Connettori multipini, morsettiere di potenza e segnale |
| Peso | ~1–3 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
TOI12LB1-A248
Tipologia:
Monitor
Marca:
OKUMA
Servizi
Vendita con reso guasto
Monitor LCD 12” sostitutivo OKUMA – TOI12LB1-A248
Il TOI12LB1-A248 è un monitor industriale LCD da 12 pollici (“12” LCD CNC Monitor”) progettato come unità di sostituzione diretta dei monitor CRT montati sui pannelli operatore dei sistemi di controllo OKUMA e di altre macchine utensili a controllo numerico. Il pannello accetta molteplici formati video analogici (RGB, CGA, EGA, VGA, RGBS) per garantire la compatibilità con i controller CNC di generazioni precedenti. La tecnologia LCD a retroilluminazione CCFL o LED offre un’immagine più stabile e luminosa rispetto al tubo catodico originale, con una durata operativa nettamente superiore e assenza di deriva geometrica. Il codice articolo principale è TOI12LB1A248; il codice alternativo commerciale è TOI12LB1-A248.
Il monitor è il dispositivo di interfaccia visiva attraverso cui l’operatore interagisce con l’unità di controllo numerico: visualizza le pagine di programmazione, i parametri macchina, i dati di diagnostica, gli allarmi attivi e lo stato degli assi. La sostituzione diventa critica quando il CRT originale si degrada (immagine sfocata, perdita di luminosità, geometria distorta o tubo esaurito): senza un display funzionante l’operatore non può né verificare il programma pezzo né riconoscere e azzerare gli allarmi, rendendo la macchina completamente inutilizzabile.
Si tratta di un monitor LCD di retrofit della serie TOI, specificamente configurato per sostituire in modo plug-and-play i CRT obsoleti dei controlli OKUMA (e compatibile con numerosi altri sistemi CNC). Questo modello è da considerarsi legacy / fuori produzione nei canali standard; la disponibilità è limitata a scorte residue, unità usate o rigenerate.
Dati tecnici principali
Tipo |
Monitor LCD industriale da 12” per retrofit CNC (sostituzione CRT) |
Codice |
TOI12LB1-A248 (TOI12LB1A248) |
Marca |
OKUMA |
Applicazione nota |
Retrofit monitor CRT su sistemi CNC OKUMA e altri costruttori |
Funzione |
Visualizzazione interfaccia operatore CNC – sostituzione display CRT a tubo catodico |
Diagonale schermo |
12” (pollici) |
Risoluzione |
640×480 o 800×600 pixel |
Ingressi video |
RGB analogico, CGA, EGA, VGA, RGBS |
Alimentazione |
24 V DC o 110–230 V AC |
Tecnologia display |
LCD TFT a retroilluminazione CCFL o LED |
Peso |
~2–4 kg |
Dimensioni |
~320–380 mm × 260–310 mm |
Stato produzione |
Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
VACII D-8A
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento mandrino AC – OKUMA VACII D-8A
Il VACII D-8A è un azionamento mandrino in corrente alternata (“AC Spindle Drive”) prodotto da OKUMA, appartenente alla serie VAC II di azionamenti per mandrino AC. Il componente è progettato per operare all’interno dei sistemi CNC OKUMA con controllo OSP (OKUMA Servo Pack), tipicamente montato su centri di lavoro e torni CNC della gamma OKUMA degli anni ’80–’90. La sigla “D-8A” identifica la variante di potenza/corrente all’interno della famiglia VAC II; gestisce la coppia e la velocità del motore mandrino AC interfacciandosi direttamente con il modulo di controllo OSP.
L’azionamento mandrino è il componente elettronico di potenza che converte la tensione AC trifase di rete in tensione e frequenza variabili per il motore mandrino, chiudendo l’anello di velocità e di coppia in base ai riferimenti del CNC. Senza di esso il mandrino non può essere controllato in velocità né accelerato o decelerato in modo regolato: qualsiasi guasto determina il blocco immediato della macchina e l’impossibilità di eseguire lavorazioni.
OKUMA Corporation è uno dei principali costruttori giapponesi di macchine utensili CNC, fondata nel 1898 e con sede a Oguchi (Aichi, Giappone). È uno dei pochi produttori al mondo a integrare macchina, motore, azionamento e controllo CNC di propria progettazione (sistema OSP). I prodotti della serie VAC II sono legacy / fuori produzione: disponibili esclusivamente come ricambio usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento mandrino AC (AC Spindle Drive) |
| Codice | VACII D-8A (VACIID8A) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (anni ’80–’90) |
| Funzione | Regolazione velocità e coppia motore mandrino AC; anello di corrente e velocità |
| Tensione ingresso | 200–230 V AC trifase, 50/60 Hz |
| Corrente nominale uscita | ~8 A nominale |
| Sistema di controllo | OKUMA OSP (OSP5000L, OSP7000 e compatibili) |
| Interfacce | Bus di controllo OSP proprietario; connettori a pettine e morsettiere di potenza |
| Protezioni | Sovratemperatura, sovracorrente, cortocircuito (tipico della serie) |
| Peso | ~5–12 kg |
| Dimensioni | ~250×400×200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
OSP 5000SG-IT
Tipologia:
Pannello Operatore
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Vendita con reso guasto
Pannello Operatore CNC – OKUMA OSP 5000SG-IT
Il OSP 5000SG-IT è un pannello operatore CNC (“CNC Operator Panel”) prodotto da OKUMA Corporation, componente dell’unità di controllo numerico OSP 5000SG della serie OSP (Open System Platform). Il pannello costituisce l’interfaccia uomo-macchina (HMI) del sistema CNC: incorpora la tastiera MDI (Manual Data Input) con layout italiano (“IT”), i tasti funzione per la selezione delle modalità operative (AUTO, MDI, HANDLE, JOG), i tasti di avanzamento rapido e l’arresto di emergenza. Si collega al rack principale dell’OSP 5000SG tramite cablaggio dedicato e rappresenta il punto di interfaccia primario per la programmazione e il controllo della macchina.
Il pannello operatore è il terminale di comando attraverso cui l’operatore interagisce direttamente con il controllo numerico: inserisce e modifica i programmi pezzo, seleziona le modalità operative, esegue le correzioni degli origini e degli offset utensile e monitora in tempo reale lo stato della macchina. In caso di guasto, la macchina risulta inoperabile in qualsiasi modalità — né manuale, né MDI, né automatica — rendendo questo componente assolutamente critico per la continuità produttiva.
OKUMA Corporation è un costruttore giapponese di macchine utensili CNC fondato nel 1898, unico produttore al mondo a realizzare internamente la triade macchina, motore e controllo numerico (serie OSP). La serie OSP 5000, sviluppata negli anni ’90, è ormai legacy / fuori produzione: il supporto ufficiale OKUMA è cessato e la disponibilità è limitata a componenti usati, surplus e riparazioni specializzate.
Dati tecnici principali
| Tipo | Pannello operatore CNC (Human Machine Interface – HMI) |
| Codice | OSP 5000SG-IT (OSP5000SGIT) |
| Marca | OKUMA Corporation |
| Applicazione nota | Torni e centri di lavoro CNC OKUMA con controllo OSP 5000SG |
| Funzione | Interfaccia operatore HMI: tastiera MDI, selezione modalità operative, gestione ciclo e parametri macchina |
| Layout tastiera | Italiano (IT) |
| Interfacce / connettori | Connettore flat/ribbon verso rack OSP 5000SG; cavo di collegamento dedicato (tipico) |
| Alimentazione | +5 V / ±12 V DC da rack CNC (tipico) |
| Peso | ~1,5–3,0 kg |
| Dimensioni | ~400–600 × 150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
OSP 5000 LIT
Tipologia:
Pannello Operatore
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Pannello Operatore CNC – OKUMA OSP 5000 LIT
Il OSP 5000 LIT è il pannello operatore (“Operator Panel”) del sistema CNC OKUMA OSP5000L, realizzato da OKUMA Corporation. Costituisce l’interfaccia uomo-macchina (HMI) principale del controllo numerico OSP5000L, documentato su centri di lavoro e torni CNC OKUMA degli anni ’90–2000. Il pannello integra display (CRT nelle versioni iniziali, LCD nelle revisioni successive), tastiera MDI per l’inserimento di dati e programmi, selettori di modo operativo, potenziometri di override avanzamento e velocità mandrino, comandi di jog manuale e pulsante di arresto di emergenza. Il suffisso LIT identifica la variante con localizzazione in lingua italiana. L’unità è parte integrante del quadro elettrico della macchina e comunica con la CPU del controllo tramite bus pannello dedicato OKUMA.
Il pannello operatore è il punto di accesso esclusivo attraverso cui l’operatore imposta, avvia e monitora la lavorazione: senza di esso non è possibile inserire o modificare programmi, correggere gli offset utensile, selezionare il modo operativo o leggere i messaggi di allarme. Un guasto al pannello blocca completamente la macchina indipendentemente dall’integrità degli assi, del mandrino e dell’elettronica di potenza, rendendo impossibile qualsiasi produzione fino al ripristino.
OKUMA Corporation è un costruttore giapponese di macchine utensili fondato nel 1898 a Nagoya, tuttora attivo e quotato alla Borsa di Tokyo (TYO: 6103). A differenza dei principali concorrenti, OKUMA sviluppa internamente sia le macchine utensili sia il controllo numerico proprietario OSP (Open System Platform), garantendo piena integrazione hardware/software. I prodotti della serie OSP5000L sono legacy / fuori produzione: la piattaforma è stata sostituita dalle linee OSP-P e OSP-E; i pannelli originali sono reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Pannello operatore CNC (HMI – Human Machine Interface) |
| Codice | OSP 5000 LIT (OSP5000LIT) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP5000L (anni ’90–2000) |
| Funzione | Interfaccia operatore principale: inserimento programmi, selezione modo operativo, override avanzamento/mandrino, jog assi, visualizzazione allarmi |
| Display | CRT 9″ (versioni iniziali) – LCD colore (revisioni successive) |
| Tastiera | MDI alfanumerica + tasti funzione dedicati (soft-key) |
| Tensione alimentazione | 24 V DC (tipico, da backplane CNC) |
| Interfacce | Bus pannello dedicato OKUMA; connettori flat/multipolo 50–100 pin (tipico) |
| Lingua | Italiano – variante LIT |
| Peso | ~3–8 kg |
| Dimensioni | ~400–600 mm largh. × 200–350 mm alt. |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV22-3-V5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo – OKUMA MIV22-3-V5
Il MIV22-3-V5 è un azionamento servo vettoriale intelligente (“Motor Intelligent Vector Drive”) realizzato da OKUMA, appartenente alla serie MIV (Motor Intelligent Vector). È progettato per l’impiego nei centri di lavoro e torni CNC OKUMA equipaggiati con il sistema di controllo proprietario OSP (Open System Platform). Gestisce la regolazione vettoriale di velocità e coppia del motore servo di asse, ricevendo i riferimenti digitali dal CNC e pilotando lo stadio di potenza. La sigla “MIV22” indica la taglia di corrente nominale (~22 A); il suffisso “3” identifica la variante o il numero di assi gestiti, mentre “V5” indica la revisione firmware/hardware.
L’azionamento servo è il cuore elettronico del sistema di movimento asse: converte i riferimenti digitali del controllo OSP in corrente erogata al motore servo, garantendo posizionamento preciso e ripetibilità dimensionale nel pezzo lavorato. In caso di guasto, l’asse controllato perde completamente la capacità di muoversi in modo controllato, rendendo la macchina inutilizzabile e bloccando la produzione.
OKUMA Corporation, fondata nel 1898 a Nagoya (Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC. È uno dei pochi produttori a sviluppare internamente sia la macchina, sia il controllo numerico (sistema OSP – Open System Platform), sia i motori e gli azionamenti, garantendo un’integrazione totale del sistema. I componenti della serie MIV nelle versioni più datate sono legacy / fuori produzione e reperibili principalmente come usato revisionato o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo vettoriale intelligente (Motor Intelligent Vector Drive) |
| Codice | MIV22-3-V5 (MIV223V5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (es. serie MC, MB, LB, LU, MA) |
| Funzione | Regolazione vettoriale di velocità e coppia motore servo asse |
| Corrente nominale | ~22 A |
| Tensione bus DC | ~300–340 V DC |
| Interfacce | Bus seriale OSP, connettori encoder/resolver, morsettiera potenza |
| Revisione | V5 (Version 5 – revisione firmware/hardware) |
| Peso | ~2,0–4,5 kg |
| Dimensioni | ~200–380 mm × 100–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV45-3-V5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Servo drive asse CNC – OKUMA MIV45-3-V5
Il MIV45-3-V5 è un servo drive digitale per assi CNC (“Axis Servo Drive”) prodotto da OKUMA Corporation, componente dell’architettura di controllo assi dei centri di lavoro e dei torni CNC OKUMA equipaggiati con il controllo numerico proprietario OSP (Open System Platform). L’unità riceve i riferimenti di posizione e velocità dalla scheda NC tramite bus seriale proprietario OKUMA e gestisce in forma digitale gli anelli di corrente, velocità e coppia dei servomotori AC degli assi macchina. Il suffisso V5 identifica la revisione hardware/firmware all’interno della serie MIV45; il numero 3 indica la variante di configurazione assi dell’unità.
Il servo drive è il componente che traduce i comandi digitali del CNC in correnti di fase per i motori AC degli assi macchina, chiudendo in tempo reale gli anelli di posizione, velocità e coppia. Un guasto provoca l’allarme immediato sull’asse interessato e il blocco della lavorazione; un errore di inseguimento non contenuto può causare collisioni o scarti dimensionali, rendendo questo azionamento critico tanto per la sicurezza quanto per la qualità del processo produttivo.
OKUMA Corporation è uno dei principali costruttori mondiali di macchine utensili CNC, fondata nel 1898 a Oguchi, Aichi, Giappone. È l’unico produttore che progetta e realizza internamente macchine, motori, azionamenti e sistema di controllo numerico (OSP), garantendo piena integrazione verticale. I componenti della serie MIV appartengono a generazioni OSP ora in fase avanzata del ciclo di vita: la disponibilità come ricambio nuovo è molto limitata e si raccomanda di verificare con OKUMA o affidarsi a riparatori specializzati.
Dati tecnici principali
| Tipo | Servo drive digitale asse CNC (Axis Servo Drive) |
| Codice | MIV45-3-V5 (MIV453V5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (es. serie MB, MA, MC, LB, LT) |
| Funzione | Regolazione digitale di posizione, velocità e coppia sui motori AC degli assi CNC |
| Tensione di ingresso | 3~ 200–230 V AC (tipico; verificare targhetta) |
| Corrente nominale | ~45 A per fase |
| Comunicazione | Bus seriale proprietario OKUMA / OSP |
| Retroazione | Encoder assoluto / incrementale da servomotore asse |
| Interfacce / connettori | Connettori multi-polo; bus backplane OSP; morsettiere di potenza |
| Peso | ~3–7 kg |
| Dimensioni | ~250–400 mm × 100–200 mm × 150–280 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus o tramite riparazione specializzata |
Codice prodotto:
MPS 20
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Alimentatore CNC – OKUMA MPS 20
L’MPS 20 è un alimentatore da pannello per controllo CNC (“Main Power Supply”) prodotto da OKUMA, impiegato come unità di alimentazione nei sistemi di controllo numerico OSP (Open System Platform) delle macchine utensili OKUMA. Il modulo converte la tensione di rete in tensioni continue regolate (+5 V, ±15 V, +24 V DC tipici) necessarie alle schede CPU, I/O e agli azionamenti del controllo. Documentato su centri di lavoro e torni CNC delle serie LB, LR, MA, MB e sui sistemi di controllo OSP3000 / OSP5000.
L’alimentatore MPS 20 è il cuore dell’approvvigionamento energetico del sistema di controllo CNC: senza tensioni stabili e filtrate, tutte le schede logiche, i moduli servo e il pannello operatore cessano di funzionare istantaneamente. Un guasto all’alimentatore si traduce in un fermo macchina completo e, nei casi più gravi, in perdita dei dati di posizione con rischio di interferenza meccanica al riavvio.
OKUMA è un costruttore giapponese fondato nel 1898, tra i principali produttori mondiali di macchine utensili CNC e dei relativi sistemi di controllo proprietari della serie OSP. L’integrazione esclusiva tra macchina e controllo garantisce prestazioni ottimali ma rende i ricambi dipendenti dal canale OKUMA. I componenti della serie MPS destinati ai sistemi OSP di prima e seconda generazione sono legacy / fuori produzione: reperibili solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore per controllo CNC (Main Power Supply) |
| Codice | MPS 20 (MPS20) |
| Marca | OKUMA |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP (serie OSP3000, OSP5000); torni serie LB, LR e centri di lavoro serie MA, MB |
| Funzione | Conversione rete AC → DC regolata; alimentazione schede CPU, I/O e azionamenti del controllo CNC |
| Tensioni d’uscita | +5 V, ±15 V, +24 V DC (tipico per sistemi OSP) |
| Tensione d’ingresso | 100–240 V AC, 50/60 Hz (tipico) |
| Interfacce / connettori | Connettori multipli su backplane CNC; morsettiera d’ingresso rete |
| Raffreddamento | Ventilazione forzata interna |
| Peso | ~1,5–3,5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MPR5
Tipologia:
Alimentatore
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Alimentatore CNC – OKUMA MPR5
Il MPR5 è un alimentatore switching per controllo numerico (“CNC Power Supply Unit”) prodotto da OKUMA, progettato per l’alimentazione dei circuiti elettronici dei sistemi di controllo CNC della serie OSP (Open System Platform). Il modulo eroga tensioni stabilizzate multiple necessarie per le schede di controllo, le interfacce I/O e i circuiti logici dell’unità CNC. Il riferimento commerciale è MPR5; in alcuni sistemi il modulo è integrato nel rack del controllo o montato su pannello dedicato. Compatibile con torni, centri di lavoro e rettifiche della gamma OKUMA degli anni 1980–2000.
L’alimentatore è il componente critico che converte e distribuisce l’energia elettrica a tutti i circuiti del controllo CNC: una tensione instabile o un’uscita fuori specifica provoca malfunzionamenti, blocchi di sicurezza o danni irreversibili alle schede logiche. Il suo guasto rende la macchina completamente inutilizzabile, fermando la produzione fino alla sostituzione o alla riparazione del modulo.
OKUMA Corporation, fondata nel 1898 a Oguchi (Aichi, Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC. A differenza di molti competitor, OKUMA sviluppa internamente l’intera catena di controllo — CNC, motori, drive e alimentatori — garantendo integrazione ottimale e diagnostica avanzata. I componenti della serie MPR appartengono a sistemi CNC di generazione precedente: si tratta di prodotti legacy / fuori produzione, reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Alimentatore switching per controllo CNC (CNC Power Supply Unit) |
| Codice | MPR5 |
| Marca | OKUMA Corporation |
| Applicazione nota | Sistemi CNC OKUMA serie OSP (torni, centri di lavoro, rettifiche – anni 1980–2000) |
| Funzione | Alimentazione stabilizzata dei circuiti logici, schede I/O e unità di controllo CNC |
| Tipologia conversione | Switching (SMPS – Switched Mode Power Supply) |
| Tensione di ingresso | 100–240 V AC monofase, 50/60 Hz (tipico) |
| Tensioni di uscita | +5 V, ±12 V, +24 V DC (tipico; verificare documentazione macchina) |
| Interfacce / connettori | Connettori multipli a pettine verso rack CNC; morsettiera ingresso rete |
| Protezioni | Sovracorrente, cortocircuito, sovratemperatura (tipico SMPS industriale) |
| Peso | ~0,8–2,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV30-3-V5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Modulo Azionamento Servo Asse – OKUMA MIV30-3-V5
Il MIV30-3-V5 (codice catalogo MIV303V5) è un modulo azionamento servo asse (“Servo Axis Drive Module”) prodotto da OKUMA, progettato per centri di lavoro e torni CNC OKUMA equipaggiati con il sistema di controllo OSP (Open System Platform). Il modulo chiude gli anelli di velocità e di corrente sui motori servo degli assi, ricevendo i riferimenti dall’unità di controllo CNC tramite il bus di comunicazione interno proprietario e generando l’uscita trifase in modulazione PWM verso il servomotore. La sigla MIV identifica i moduli azionamento servo nella famiglia drive OKUMA; il suffisso “30” indica tipicamente la portata di corrente di picco (circa 30 A), mentre “V5” identifica la variante/revisione dell’hardware e del firmware.
Il modulo azionamento servo è il componente elettronico di potenza che converte i comandi digitali del CNC in energia elettrica precisamente modulata per pilotare il servomotore d’asse. Garantisce il controllo accurato di posizione, velocità e coppia su ciascun asse controllato. In caso di guasto, l’asse non è più controllabile: la macchina va in allarme immediato con blocco del movimento e qualsiasi lavorazione diventa impossibile fino alla sostituzione o riparazione del modulo.
OKUMA è uno dei principali costruttori giapponesi di macchine utensili CNC, fondato nel 1898 a Nagoya, Giappone. A differenza della maggior parte dei concorrenti, OKUMA progetta e produce internamente sia le macchine utensili sia i sistemi di controllo CNC (serie OSP), garantendo una completa integrazione tra meccanica ed elettronica. I moduli della serie MIV destinati ai controlli OSP di generazione precedente sono legacy / fuori produzione: la disponibilità è limitata a pezzi usati, stock NOS/surplus o servizi specializzati di riparazione.
Dati tecnici principali
| Tipo | Modulo azionamento servo asse (Servo Axis Drive Module) |
| Codice | MIV30-3-V5 (MIV303V5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (Open System Platform) |
| Funzione | Regolazione di velocità, corrente e posizione del motore servo asse |
| Corrente di picco | ~30 A |
| Tensione bus DC | ~300–600 V DC (tipica architettura OKUMA) |
| Interfaccia controllo | Bus proprietario OKUMA (fibra ottica o seriale dedicato) |
| Uscita | Trifase PWM verso servomotore asse |
| Peso | ~2–5 kg |
| Dimensioni | ~200–350 × 100–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV08-1-B5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Modulo azionamento servo – OKUMA MIV08-1-B5
Il MIV08-1-B5 è un modulo azionamento servo (“Servo Drive Module”) prodotto da OKUMA Corporation, componente del sistema di controllo assi delle macchine utensili CNC OKUMA equipaggiate con il controllo numerico proprietario OSP (Open System Platform). Il modulo gestisce la regolazione di velocità, coppia e posizione di un asse servo, interfacciandosi con il CNC tramite il bus seriale proprietario OKUMA. Il codice alternativo MIV081B5 identifica lo stesso componente nel catalogo ricambi OKUMA. Il componente può essere presente in più revisioni hardware.
Il modulo azionamento servo è il cuore dell’anello di controllo degli assi lineari o rotativi della macchina: converte i comandi digitali del CNC in corrente di alimentazione per il motore servo, chiudendo in tempo reale gli anelli di posizione, velocità e coppia. Un guasto di questo modulo causa il blocco immediato dell’asse interessato e l’arresto del ciclo di lavorazione; la macchina risulta inutilizzabile fino alla sostituzione o alla riparazione del componente, con conseguente fermo produttivo.
OKUMA Corporation è uno dei principali costruttori giapponesi di macchine utensili CNC, fondata nel 1898 a Nagoya. Si distingue per la progettazione verticalmente integrata di macchine, controlli numerici (serie OSP) e azionamenti, tutti sviluppati e prodotti internamente. I componenti della serie MIV sono da considerarsi legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo (Servo Drive Module) |
| Codice | MIV08-1-B5 (MIV081B5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP (centri di lavoro, torni, rettificatrici) |
| Funzione | Regolazione velocità, coppia e posizione asse servo |
| Tensione alimentazione | ~200–230 V AC trifase |
| Corrente nominale | ~8 A |
| Interfacce | Connettori proprietari OKUMA; bus seriale OSP |
| Protezioni | Sovracorrente, sovratemperatura, guasto encoder (tipico) |
| Peso | ~1,5–3,0 kg |
| Dimensioni | ~200–300 × 100–150 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV0101-1-B1
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Modulo azionamento servo – OKUMA MIV0101-1-B1
Il MIV0101-1-B1 è un modulo azionamento servo (“Servo Drive Unit”) prodotto da OKUMA, componente del sistema di controllo assi per macchine utensili CNC a marchio OKUMA equipaggiate con controllo OSP (Open System Platform). Il modulo gestisce la regolazione in velocità, coppia e posizione di un motore servo brushless, ricevendo i comandi dal controllo numerico tramite bus proprietario e restituendo la retroazione di posizione/velocità tramite encoder dedicato. Il codice MIV0101-1-B1 identifica la revisione hardware B1 della famiglia MIV0101; possono esistere varianti con revisioni hardware differenti.
Il modulo azionamento servo è l’elemento di potenza e controllo che trasforma i riferimenti digitali del CNC in correnti di fase per il motore asse: chiude l’anello di posizione, velocità e corrente, garantendo la precisione di posizionamento tipica delle macchine utensili OKUMA. Un guasto al modulo causa l’allarme asse corrispondente, l’inibizione del movimento e l’arresto immediato della macchina, con impossibilità di riprendere la produzione fino alla sostituzione o riparazione del componente.
OKUMA Corporation è un costruttore giapponese fondato nel 1898 a Nagoya, specializzato in macchine utensili CNC (torni, centri di lavoro, rettifiche) e nei sistemi di controllo OSP sviluppati interamente in-house. È uno dei pochi produttori al mondo a progettare in autonomia sia la macchina utensile sia il controllo numerico sia gli azionamenti. I prodotti della serie MIV sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo (Servo Drive Unit) |
| Codice | MIV0101-1-B1 (MIV01011B1) |
| Marca | OKUMA Corporation |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP (centri di lavoro, torni CNC) |
| Funzione | Azionamento asse servo – regolazione velocità, coppia e posizione motore brushless |
| Tensione alimentazione | ~200–230 V AC trifase |
| Interfaccia controllo | Bus proprietario OKUMA OSP; connettori a pettine e ribbon |
| Retroazione | Encoder incrementale / assoluto dal motore servo OKUMA |
| Revisione | B1 |
| Peso | ~1,0–3,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV08A-1-B5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo AC – OKUMA MIV08A-1-B5
Il MIV08A-1-B5 è un azionamento servo AC digitale (“AC Servo Drive”) prodotto da OKUMA, appartenente alla serie MIV di amplificatori per assi servo. Il componente è progettato per operare all’interno dei sistemi CNC OKUMA dotati di controllo OSP (Open System Platform), nelle versioni OSP5000, OSP7000 e OSP-U. È documentato su centri di lavoro e torni CNC OKUMA delle serie LB, MB e MC. La sigla “08A” indica una corrente nominale di uscita di circa 8 A; il suffisso “B5” identifica la variante e la revisione hardware del modulo.
L’azionamento servo gestisce l’anello di controllo di posizione, velocità e coppia di un asse lineare o rotante della macchina: riceve i comandi digitali dal CNC OKUMA tramite bus seriale proprietario e genera la corrente trifase necessaria ad alimentare il motore servo, garantendo posizionamenti rapidi e ripetibili. Un guasto all’azionamento causa l’arresto immediato dell’asse con allarme sul pannello CNC, rendendo la macchina inutilizzabile; nei casi più gravi può comportare la perdita di posizione o il rischio di urto degli assi.
OKUMA Corporation, fondata nel 1898 a Oguchi (Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC e sistemi di controllo. OKUMA sviluppa internamente sia le macchine sia i controlli OSP e i componenti servo, garantendo piena integrazione hardware e software. I prodotti della serie MIV sono componenti storici del sistema OSP e sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo AC digitale (AC Servo Drive / Servo Amplifier) |
| Codice | MIV08A-1-B5 (MIV08A1B5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA serie LB, MB, MC – controllo OSP5000 / OSP7000 / OSP-U |
| Funzione | Regolazione digitale di posizione, velocità e coppia per assi servo AC |
| Corrente nominale uscita | ~8 A |
| Tensione di alimentazione | 200–230 V AC trifase, 50/60 Hz |
| Retroazione | Encoder seriale / resolver integrato nel motore servo OKUMA |
| Interfaccia controllo | Bus seriale proprietario OKUMA OSP; connettori dedicati multi-polo |
| Segnali di I/O | Enable asse, allarme, ready, controllo freno (segnali digitali TTL / 24 V) |
| Peso | ~2–5 kg |
| Dimensioni | ~250×150×100 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV08-3-V1
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Modulo inverter azionamento – OKUMA MIV08-3-V1
Il MIV08-3-V1 è un modulo inverter di azionamento (“Drive Inverter Module”) realizzato da OKUMA, documentato come componente dei sistemi di azionamento servo e mandrino per macchine utensili CNC OKUMA con controllori della serie OSP (Open System Platform). Il modulo provvede alla conversione DC/AC e alla regolazione di corrente e velocità per gli assi servo o per il mandrino, operando all’interno dell’architettura di azionamento integrata e proprietaria OKUMA. La sigla MIV identifica i moduli inverter nella famiglia drive OKUMA; il suffisso 08 indica la variante di taglia di corrente/potenza, 3 il sotto-variante e V1 la revisione hardware.
Il modulo MIV08-3-V1 è il componente di elettronica di potenza che converte la tensione del bus DC in alimentazione AC a frequenza e tensione variabili per il motore servo o mandrino collegato, chiudendo gli anelli di corrente e velocità sotto il comando del controllore OSP. In caso di guasto, l’asse o il mandrino gestito dal modulo risulta completamente inoperativo e la macchina non è in grado di eseguire alcuna lavorazione; la natura proprietaria e integrata del sistema OKUMA rende questo componente critico e non sostituibile con equivalenti generici.
OKUMA Corporation, fondata a Nagoya (Giappone) nel 1898, è uno dei maggiori costruttori mondiali di macchine utensili CNC e sistemi di controllo integrati. Sviluppa internamente controllori (OSP), azionamenti e motori come sistema proprietario chiuso, rendendo i ricambi di questa serie esclusivi e non interscambiabili con prodotti di altri marchi. I moduli della famiglia MIV di generazione precedente sono legacy / fuori produzione: reperibili solo come usato, surplus o tramite servizio di riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo inverter azionamento servo/mandrino (Drive Inverter Module) |
| Codice | MIV08-3-V1 (MIV083V1) |
| Marca | OKUMA Corporation (Nagoya, Giappone) |
| Applicazione nota | Macchine utensili CNC OKUMA con controllore OSP (torni, centri di lavoro, rettificatrici) |
| Funzione | Conversione DC/AC e regolazione corrente/velocità motore servo o mandrino |
| Tensione bus DC | ~280–560 V DC |
| Corrente nominale | ~8 A |
| Interfacce/connettori | Connettori proprietari OKUMA; bus DC, uscita trifase motore, segnali di controllo OSP |
| Retroazione | Encoder/resolver OKUMA (OSE/BEI) o segnale tachimetrico dal motore |
| Revisione hardware | V1 (Rev. 1) |
| Peso | ~1,0–3,0 kg |
| Dimensioni | ~150–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV0404A-1-B5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Servo Azionamento AC – OKUMA MIV0404A-1-B5
Il MIV0404A-1-B5 è un azionamento servo AC vettoriale (“AC Servo Drive”) prodotto da OKUMA Corporation, appartenente alla serie MIV (Motor Interface Vector) impiegata nei sistemi CNC OKUMA con controllo proprietario OSP (Open System Platform). Il modulo converte i comandi digitali del CNC in segnali di corrente e tensione per il motore brushless AC dell’asse controllato, gestendo gli anelli di corrente e velocità in modalità vettoriale. La sigla MIV0404A-1-B5 identifica la serie MIV, classe di corrente 04 A, revisione hardware A-1 e variante meccanica/firmware B5.
L’azionamento servo è il modulo di potenza e regolazione che traduce i riferimenti di posizione e velocità generati dal controllo OSP in corrente variabile per il motore dell’asse: chiude gli anelli di corrente e velocità garantendo movimenti precisi e ripetibili durante la lavorazione. Un guasto all’azionamento rende l’asse controllato completamente inoperativo, bloccando immediatamente la macchina; trattandosi di un componente elettronico proprietario OKUMA, la reperibilità come nuovo è nulla e si ricorre esclusivamente al mercato surplus e alla riparazione specializzata.
OKUMA Corporation è un costruttore giapponese di macchine utensili fondato nel 1898 a Nagoya, pioniere dell’integrazione verticale nel settore CNC grazie alla produzione interna di macchine, controlli e azionamenti. Il controllo proprietario OSP e i relativi azionamenti della serie MIV sono legacy / fuori produzione: non più disponibili come nuovi tramite canali ufficiali OKUMA, reperibili esclusivamente come usato surplus o tramite riparatori specializzati.
Dati tecnici principali
| Tipo | Azionamento servo AC vettoriale (AC Servo Drive – serie MIV) |
| Codice | MIV0404A-1-B5 (MIV0404A1B5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP (centri di lavoro e torni serie MB, MX, LB, LC, MA) |
| Funzione | Controllo vettoriale di velocità e corrente del motore servo asse |
| Tensione alimentazione | 3~ AC 200–230 V, 50/60 Hz |
| Corrente nominale uscita | ~4 A |
| Tecnologia | IGBT, modulazione PWM, controllo vettoriale in corrente |
| Interfaccia controllo | Bus seriale proprietario OKUMA OSP; connettori a pettine e morsettiera |
| Retroazione | Encoder/resolver dal motore servo OKUMA |
| Peso | ~2–5 kg |
| Dimensioni | ~150–300 mm × 80–200 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV0404-1-B5
Tipologia:
Azionamento
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo per Assi CNC – OKUMA MIV0404-1-B5
Il MIV0404-1-B5 è un azionamento servo per assi CNC (“Axis Servo Drive Unit / Motor Inverter”) prodotto da OKUMA Corporation, componente del sistema di controllo moto degli assi nelle macchine utensili CNC OKUMA equipaggiate con il sistema di controllo proprietario OSP (Open System Platform). L’unità regola in modo digitale posizione, velocità e coppia del motore servo di asse, interfacciandosi direttamente con l’unità CNC tramite il bus seriale proprietario OKUMA. La sigla MIV identifica la famiglia “Motor Inverter” dell’architettura servo OKUMA; il suffisso B5 indica la revisione hardware del modulo. Il codice commerciale alternativo è MIV04041B5.
L’azionamento servo è il modulo di potenza e controllo che riceve i riferimenti di posizione e velocità dal CNC e alimenta il motore dell’asse con la corrente necessaria a seguire la traiettoria programmata con la massima precisione. In caso di guasto, l’asse interessato risulta completamente bloccato o incontrollabile: la macchina non è in grado di eseguire lavorazioni e viene messa fuori servizio fino alla sostituzione o alla riparazione del drive, con conseguenti fermi produzione prolungati data la natura proprietaria del componente.
OKUMA Corporation, fondata nel 1898 a Nagoya (Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC (centri di lavoro, torni, rettifiche) e sistemi di controllo proprietari OSP. A differenza di molti concorrenti, OKUMA progetta e produce internamente sia le macchine sia i controlli numerici, garantendo integrazione totale ma vincolando la manutenzione a ricambi originali. I componenti della serie MIV appartengono a generazioni OSP ormai superate e sono da considerarsi legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Azionamento servo per assi CNC (Axis Servo Drive / Motor Inverter) |
| Codice | MIV0404-1-B5 (MIV04041B5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP (centri di lavoro, torni CNC) |
| Funzione | Regolazione digitale di posizione, velocità e coppia del motore servo di asse |
| Alimentazione ingresso | CA trifase 200–240 V o 380–480 V, 50/60 Hz (tipico serie MIV) |
| Corrente di uscita | ~4 A continui / ~12 A di picco |
| Feedback asse | Encoder incrementale/assoluto seriale (bus proprietario OKUMA OSP) |
| Interfaccia CNC | Bus seriale proprietario OKUMA OSP (connettore multi-polo dedicato) |
| Revisione hardware | B5 |
| Peso | ~3–6 kg |
| Dimensioni | ~200–360 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV02-1-B1
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Modulo Azionamento Servo – OKUMA MIV02-1-B1
Il MIV02-1-B1 è un modulo azionamento servo (“Servo Drive Module”) prodotto da OKUMA, appartenente alla serie MIV (Motor Inverter Vector) del sistema di azionamento integrato per centri di lavoro e torni CNC OKUMA con controllo OSP (Open System Platform). Il modulo gestisce gli anelli di corrente e velocità per l’azionamento degli assi lineari o rotativi, interfacciandosi con la scheda di controllo assi e lo stadio di potenza del drive su rack proprietario. La denominazione MIV02-1-B1 identifica la classe di taglia 02 (potenza ridotta/media), revisione hardware B, emissione 1.
Il modulo di azionamento servo è il cuore del controllo di movimento degli assi della macchina: riceve i riferimenti di posizione e velocità dal CNC e chiude gli anelli di regolazione sul motore, garantendo la precisione geometrica di ogni asse durante la lavorazione. Un guasto a questo modulo determina l’arresto immediato dell’asse corrispondente e l’impossibilità di eseguire qualsiasi ciclo di lavoro; nei casi più gravi può causare movimenti incontrollati con rischio di collisione meccanica.
OKUMA è uno dei maggiori costruttori mondiali di macchine utensili CNC, fondato in Giappone nel 1898. L’azienda si distingue per la totale integrazione verticale: progetta e produce internamente il controllo CNC (OSP – Open System Platform), gli azionamenti e i motori, garantendo compatibilità e assistenza a lungo termine. I componenti della serie MIV appartengono a una generazione di controllo datata e sono legacy / fuori produzione: il reperimento avviene esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo (Servo Drive Module) – serie MIV |
| Codice | MIV02-1-B1 (MIV021B1) |
| Marca | OKUMA |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (Open System Platform) |
| Funzione | Regolazione corrente e velocità motore servo asse; chiusura anelli di controllo posizione / velocità / corrente |
| Alimentazione | Bus DC da modulo raddrizzatore/alimentazione OKUMA (tipico 280–560 V DC) |
| Corrente nominale | Classe taglia 02 – corrente ridotta/media |
| Retroazione | Encoder / resolver dal motore asse (interfaccia proprietaria OKUMA) |
| Interfacce / Connettori | Connettori multipolari su rack OKUMA; bus interno OSP proprietario |
| Peso | ~0,5–1,5 kg |
| Dimensioni | ~100–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
MIV0204A-1-B5
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento servo asse – OKUMA MIV0204A-1-B5
Il MIV0204A-1-B5 è un modulo amplificatore servo asse (“Servo Amplifier Module”) realizzato da OKUMA Corporation, componente della catena di controllo assi per centri di lavoro e torni OKUMA equipaggiati con controllo CNC OSP (Open System Platform). Il modulo gestisce la regolazione di velocità e coppia del motore servo asse, interfacciandosi con l’unità CNC tramite bus seriale proprietario OKUMA e con lo stadio di potenza del drive. La sigla MIV identifica la famiglia di servo amplificatori OKUMA; il suffisso A-1-B5 specifica la variante di potenza e configurazione hardware. Non si tratta di un modulo CPU né di un azionamento mandrino, ma di un servo amplificatore dedicato al controllo di un singolo asse macchina.
L’azionamento servo asse è il modulo elettronico che converte i comandi di posizione e velocità provenienti dal CNC in corrente di pilotaggio per il motore asse: chiude l’anello di velocità e coppia garantendo precisione di posizionamento e rigidità dinamica durante la lavorazione. In caso di guasto il modulo genera un allarme che blocca immediatamente l’asse controllato — e spesso l’intera macchina — rendendo impossibile qualsiasi operazione di taglio fino alla sostituzione o riparazione del drive.
OKUMA Corporation è un costruttore giapponese di macchine utensili fondato nel 1898, con sede a Oguchi (Aichi, Giappone). È uno dei pochi produttori mondiali a integrare in-house macchina utensile, controllo CNC (serie OSP) e servo-azionamenti, garantendo compatibilità totale tra i componenti del sistema. I prodotti della famiglia MIV sono legacy / fuori produzione: non più disponibili come nuovi presso la rete ufficiale OKUMA e reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo amplificatore servo asse (Servo Amplifier Module) |
| Codice | MIV0204A-1-B5 (MIV0204A1B5) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro e torni OKUMA con controllo CNC OSP (es. OSP-U100M/L, OSP-P200M/L, OSP-U200M/L) |
| Funzione | Regolazione velocità e coppia motore servo asse – chiusura anello di controllo posizione/velocità |
| Tensione di ingresso | 200–240 V AC trifase (tipico famiglia MIV) |
| Interfaccia CNC | Bus seriale proprietario OKUMA (OSP); connessione digitale al modulo di controllo assi |
| Retroazione | Encoder incrementale/assoluto dal motore servo asse OKUMA |
| Connettori | Connettori multipolari proprietari OKUMA; morsettiera di potenza per collegamento motore e bus DC |
| Peso | ~2–5 kg |
| Dimensioni | ~150–300 × 250–400 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus o tramite riparazione specializzata |
Codice prodotto:
MIV0203-1-B1
Tipologia:
Azionamento
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Modulo azionamento servo – OKUMA MIV0203-1-B1
Il MIV0203-1-B1 è un modulo azionamento servo (“Servo Drive Module”) prodotto da OKUMA Corporation, componente dell’architettura di controllo OSP (Open System Platform) installata sulle macchine utensili CNC OKUMA. Il modulo gestisce la regolazione di corrente e velocità dell’asse servo, ricevendo i riferimenti dal bus interno del controllo OSP e pilotando il motore brushless dell’asse. È noto anche con il codice compatto MIV02031B1; il suffisso “B1” identifica la revisione hardware specifica.
Il modulo azionamento servo è il regolatore di asse che riceve i comandi di posizione e velocità dal CNC e li converte in corrente controllata verso il motore, mantenendo chiusi in tempo reale gli anelli di controllo. Senza questo modulo l’asse non risponde ai comandi: la macchina genera un allarme di asse e non è in grado di eseguire alcuna lavorazione. Un guasto si manifesta tipicamente con perdita di posizionamento, drift dell’asse, vibrazioni anomale o blocco immediato del ciclo produttivo.
OKUMA Corporation, fondata nel 1898 a Nagoya (Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC e l’unico grande produttore che sviluppa sia la macchina sia il controllo numerico integrato (sistema OSP – Open System Platform). I moduli della serie MIV appartengono alle generazioni di controllo OSP-P200 / OSP-P300 e sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo azionamento servo CNC (Servo Drive Module) |
| Codice | MIV0203-1-B1 (MIV02031B1) |
| Marca | OKUMA Corporation |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP-P200 / OSP-P300 (torni serie LB/LC, centri di lavoro MA/MB, rettificatrici GP) |
| Funzione | Regolazione velocità e corrente motore servo; chiusura anelli di controllo asse CNC |
| Tensione ingresso | ~200–240 V AC trifase |
| Corrente nominale asse | ~2–5 A continui |
| Retroazione | Encoder assoluto OKUMA / resolver (bus interno OSP) |
| Interfacce / connettori | Bus seriale OSP; connettori multipolari per motore, alimentazione e segnali di retroazione |
| Revisione hardware | B1 |
| Peso | ~1,0–2,5 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |

Codice prodotto:
MIV01-1-B5
Tipologia:
Azionamento
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Servo Azionamento Asse – OKUMA MIV01-1-B5
Il MIV01-1-B5 è un servo azionamento monoasse per CNC (“Single-Axis Servo Drive Amplifier”) prodotto da OKUMA, appartenente alla serie MIV di amplificatori servo per assi lineari. Progettato per l’integrazione con il sistema di controllo numerico OSP (Open System Platform) di OKUMA, gestisce la regolazione di corrente e velocità del servomotore d’asse, ricevendo i riferimenti di posizione e velocità dal controllo e chiudendo l’anello servo sull’asse macchina. Il suffisso B5 identifica una specifica variante dell’unità.
Il servo azionamento asse è il componente che converte i comandi di movimento del CNC in corrente di pilotaggio del servomotore: regola in tempo reale coppia e velocità del motore garantendo la precisione di interpolazione e posizionamento sull’asse. In caso di guasto il controllo va in allarme servo e l’asse interessato perde completamente il controllo: la macchina si ferma e non è possibile riprendere la lavorazione fino alla sostituzione o riparazione dell’azionamento.
OKUMA è uno dei maggiori costruttori giapponesi di macchine utensili CNC, fondato nel 1898 e con sede a Oguchi, prefettura di Aichi; produce torni, centri di lavoro verticali e orizzontali e sistemi di controllo OSP con totale integrazione verticale tra macchina e controllo. I prodotti della serie MIV sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite servizio di riparazione specializzata.
Dati tecnici principali
| Tipo | Servo azionamento monoasse per CNC (Single-Axis Servo Drive Amplifier) |
| Codice | MIV01-1-B5 (MIV011B5) |
| Marca | OKUMA |
| Applicazione nota | Macchine utensili CNC OKUMA (centri di lavoro, torni) con controllo OSP |
| Funzione | Regolazione corrente e velocità servomotore asse lineare; chiusura anello servo |
| Alimentazione ingresso | Trifase AC, tipico 200–230 V AC, 50/60 Hz |
| Retroazione | Encoder incrementale o assoluto dal servomotore asse |
| Interfaccia controllo | Bus proprietario OKUMA OSP |
| Connettori | Connettori multipolari per potenza motore, segnale controllo e retroazione encoder |
| Peso | ~2,0–5,0 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
MIV0103-1-B1
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento Servo Asse – OKUMA MIV0103-1-B1
Il MIV0103-1-B1 è un modulo azionamento servo asse (“Axis Servo Drive Module”) prodotto da OKUMA, appartenente alla famiglia di inverter digitali MIV (Motor Inverter) impiegati nei centri di lavoro e nei torni CNC OKUMA equipaggiati con il controllo OSP (Open System Platform). Il codice di catalogo principale è MIV01031B1. Il modulo converte la tensione del bus DC dell’unità di alimentazione in corrente trifase per il motore servo brushless dell’asse, ricevendo i riferimenti di posizione e velocità dal CNC tramite il bus proprietario OKUMA. Può essere presente in varianti di revisione indicate dal suffisso alfanumerico finale (es. B1).
L’azionamento servo asse è il componente che traduce i comandi digitali del CNC in corrente di pilotaggio del motore, chiudendo in tempo reale gli anelli di controllo di posizione, velocità e corrente. In caso di guasto il relativo asse diventa incontrollabile: la macchina va in allarme e la lavorazione si interrompe immediatamente. La risposta dinamica dell’azionamento è determinante per la precisione di posizionamento, la qualità superficiale e la ripetibilità del ciclo di lavoro.
OKUMA Corporation è un costruttore giapponese di macchine utensili CNC fondato nel 1898, con sede a Oguchi (Aichi, Giappone). È uno dei pochi produttori al mondo a sviluppare internamente sia le macchine utensili sia il sistema CNC proprietario (OSP — Open System Platform), garantendo integrazione verticale completa tra meccanica, azionamenti ed elettronica di controllo. I componenti della serie MIV sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Modulo inverter servo asse digitale (Axis Servo Drive Module) |
| Codice | MIV0103-1-B1 (MIV01031B1) |
| Marca | OKUMA Corporation (Giappone) |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (Open System Platform) |
| Funzione | Controllo servo asse: anelli di posizione, velocità e corrente per motore brushless |
| Alimentazione ingresso | Bus DC da unità di alimentazione OKUMA (tipico ~280–600 V DC) |
| Uscita | Trifase PWM per motore servo brushless OKUMA |
| Interfaccia controllo | Bus proprietario OKUMA OSP; connettori a bordo modulo |
| Retroazione | Encoder/resolver da motore servo asse OKUMA |
| Peso | ~1,5–4,0 kg |
| Dimensioni | ~150–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
E4809-032-498-B
Tipologia:
Scheda
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda Azionamento BDU (Base Drive Unit) – OKUMA E4809-032-498-B
Il E4809-032-498-B è una scheda di azionamento BDU (“Base Drive Unit”) prodotta da OKUMA, componente del sistema di servo-azionamento integrato nei centri di lavoro e torni CNC della famiglia OKUMA OSP (Open System Platform). La scheda gestisce la fase di pilotaggio di base degli azionamenti servo: genera i segnali PWM per lo stadio di potenza (IGBT) e chiude l’anello di regolazione di corrente sul motore. È documentata su macchine della serie OKUMA MA, MB, MH (centri di lavoro) e LB, LU (torni) equipaggiate con controllo OSP-5020L / OSP-7000L. Il codice appartiene alla nomenclatura standard OKUMA della famiglia E4809, riservata alle schede elettroniche per azionamenti servo e mandrino.
La scheda BDU è il modulo elettronico che traduce i comandi di corrente e coppia provenienti dal regolatore CNC in segnali di gate per gli IGBT dello stadio di potenza servo. Senza di essa l’asse o il mandrino controllato rimane privo di azionamento: la macchina va in allarme immediato e non è in grado di eseguire alcun movimento controllato. Un guasto alla BDU si manifesta tipicamente con allarmi di sovracorrente, perdita di retroazione o mancata abilitazione dell’asse.
OKUMA Corporation è un costruttore giapponese di macchine utensili CNC fondato nel 1898, specializzato in torni, centri di lavoro e rettifiche, con il proprio sistema di controllo numerico OSP (Open System Platform). OKUMA è uno dei pochi produttori al mondo a integrare verticalmente la progettazione e la produzione di macchina, CNC e azionamenti. I prodotti della serie E4809 appartengono alle generazioni OSP precedenti e sono legacy / fuori produzione: reperibili esclusivamente come usato, NOS o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di azionamento BDU (Base Drive Unit – servo drive board) |
| Codice | E4809-032-498-B (E4809032498B) |
| Marca | OKUMA Corporation (Giappone) |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP-5020L / OSP-7000L (serie MA, MB, MH, LB, LU) |
| Funzione | Pilotaggio base dello stadio di potenza servo (generazione PWM, anello di corrente) |
| Tensione alimentazione logica | ±15 V / +5 V DC (tipico famiglia E4809) |
| Segnali di pilotaggio | PWM su gate IGBT / transistor di potenza (tipico) |
| Interfacce / connettori | Connettori a pettine / flat cable verso scheda controllo OSP e stadio di potenza |
| Retroazione | Segnale di corrente da shunt resistivi / sensori di Hall dello stadio di potenza |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~150–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
BLII-D50/50A
Tipologia:
Azionamento
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Servo Drive AC Serie BL-II – OKUMA BLII-D50/50A
Il BLII-D50/50A è un modulo servo drive AC brushless (“AC Servo Drive Unit”) appartenente alla serie BL-II (Brushless II) di OKUMA, progettato per il controllo in anello chiuso degli assi sulle macchine utensili CNC del costruttore giapponese. La sigla individua un’unità da 50 A nominali della seconda generazione brushless OKUMA, impiegata tipicamente su centri di lavoro verticali e orizzontali e su torni CNC equipaggiati con controllo OSP (serie OSP5000, OSP5020, OSP700 e affini), prodotti dalla fine degli anni ’80 ai primi anni ’90. Il componente gestisce la regolazione di corrente e velocità del motore asse, interfacciandosi con il CNC tramite bus proprietario OKUMA e con il motore tramite encoder incrementale o resolver. Disponibile in varianti di taglia; è necessario verificare sempre la compatibilità con il modello di macchina e la revisione hardware del sistema.
Il servo drive è l’unità elettronica di potenza che converte i comandi di posizione e velocità provenienti dal CNC in corrente di fase per il motore brushless dell’asse: chiude l’anello di corrente in tempo reale e garantisce che ogni asse segua con precisione la traiettoria programmata. In caso di guasto l’asse interessato diventa incontrollabile e la macchina si arresta immediatamente in allarme — non può riprendere la produzione fino alla sostituzione o alla riparazione del modulo, rendendo questo componente critico per la continuità operativa dell’impianto.
OKUMA Corporation è un costruttore giapponese di macchine utensili CNC fondato nel 1898 a Nagoya; è uno dei pochi produttori al mondo che realizza internamente sia le macchine utensili sia i controlli numerici (OSP – Open System Platform), i motori e gli azionamenti, garantendo un’integrazione verticale completa che si traduce in prestazioni elevate ma in componentistica strettamente proprietaria. I prodotti della serie BL-II sono legacy / fuori produzione: l’approvvigionamento avviene unicamente tramite usato, surplus o centri di riparazione specializzata.
Dati tecnici principali
| Tipo | Servo drive AC brushless – modulo amplificatore asse (AC Servo Drive Unit) |
| Codice | BLII-D50/50A (BLIID5050A) |
| Marca | OKUMA Corporation |
| Serie | BL-II (Brushless II) – seconda generazione azionamenti brushless OKUMA |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllo OSP (OSP5000, OSP5020, OSP700) |
| Funzione | Regolazione corrente e velocità motore asse brushless in anello chiuso |
| Corrente nominale uscita | 50 A (continuo) |
| Alimentazione ingresso | Trifase AC 200–230 V, 50/60 Hz |
| Retroazione | Encoder incrementale / resolver dal motore asse |
| Interfacce | Bus proprietario OKUMA verso CNC OSP; connettori encoder motore; morsettiere potenza trifase |
| Peso | ~3–7 kg |
| Dimensioni | ~120×250×320 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
BLII-D50/30A
Tipologia:
Azionamento
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Azionamento servo brushless BL-II – OKUMA BLII-D50/30A
Il BLII-D50/30A è un azionamento servo brushless (“BL-II Brushless Servo Drive”) prodotto da OKUMA, appartenente alla famiglia BL-II (Brushless II) del sistema di controllo assi OSP (Open System Platform). L’unità è classificata per una corrente nominale di uscita di 30 A nella serie D50, destinata al pilotaggio di motori servo brushless sugli assi lineari e rotativi di centri di lavoro e torni CNC OKUMA. Si interfaccia con l’unità CNC tramite il bus proprietario OKUMA e riceve il segnale di retroazione dal resolver o encoder calettato sul motore servo.
L’azionamento servo chiude gli anelli di corrente e di velocità sul motore dell’asse controllato: converte il riferimento di coppia e velocità proveniente dal CNC in una corrente di fase precisa verso il motore brushless, garantendo posizionamento accurato e dinamiche di risposta elevate durante la lavorazione. In caso di guasto, l’asse corrispondente diventa inoperativo e la macchina si arresta in allarme; la produzione non può riprendere senza sostituzione o riparazione dell’unità.
OKUMA Corporation è un costruttore giapponese fondato nel 1898 a Nagoya, leader mondiale nelle macchine utensili CNC con controllo proprietario OSP. La serie BL-II rappresenta una generazione di azionamenti sviluppata negli anni ’90 e 2000, oggi legacy / fuori produzione, sostituita dalle piattaforme OSP-P e dai relativi azionamenti di nuova generazione.
Dati tecnici principali
| Tipo | Azionamento servo brushless (BL-II Brushless Servo Drive) |
| Codice | BLII-D50/30A (BLIID5030A) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro verticali e orizzontali OKUMA serie MA, MC, MB; torni CNC serie LB, LC, LU con controllo OSP |
| Funzione | Azionamento servo asse: regolazione corrente, velocità e coppia motore brushless |
| Corrente nominale uscita | 30 A |
| Alimentazione ingresso | 200–230 V AC trifase, 50/60 Hz |
| Bus DC intermedio | ~280–320 V DC |
| Retroazione | Resolver o encoder incrementale/assoluto dal motore servo OKUMA |
| Interfacce comunicazione | Bus proprietario OKUMA OSP (connettore a pettine/flat); connettori feedback motore |
| Famiglia sistema | OKUMA BL-II (Brushless II) – serie OSP |
| Peso | ~2–5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato / surplus / riparazione |
Codice prodotto:
BL-D30A
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Servo Drive Brushless Asse – OKUMA BL-D30A
Il BL-D30A è un servo drive per motori brushless (“Brushless Servo Drive”) prodotto da OKUMA, componente del sistema di azionamento degli assi nelle macchine utensili CNC OKUMA equipaggiate con controllo proprietario OSP (Open System Platform – es. OSP5000, OSP7000). Il modulo gestisce in modo integrato gli anelli di corrente e di velocità per i servomotori brushless della serie BL di OKUMA, interfacciandosi con il controllore OSP tramite bus interno dedicato. Il codice identifica la famiglia BL Drive nella configurazione con corrente di uscita nominale tipica da 30 A. Il componente può presentarsi in più revisioni hardware; è indispensabile verificare la compatibilità con il sistema di controllo e con il numero di serie della macchina prima dell’installazione.
Il servo drive brushless è il cuore dell’azionamento di ogni asse controllato della macchina: riceve i comandi di posizione e velocità dal CNC, chiude gli anelli di retroazione su encoder e corrente motore e genera la corrente trifase necessaria a muovere il servomotore con la precisione richiesta. Un guasto al BL-D30A blocca completamente l’asse corrispondente, rendendo la macchina inutilizzabile; errori latenti nel drive possono causare perdita di quota, movimenti incontrollati o danneggiamento del pezzo in lavorazione.
OKUMA Corporation è uno dei principali costruttori mondiali di macchine utensili CNC, fondata in Giappone nel 1898. È rinomata per la totale integrazione verticale: progetta e produce internamente i controlli CNC (sistema OSP), i motori brushless e i relativi drive, garantendo compatibilità e prestazioni ottimizzate tra tutti i componenti. I ricambi elettronici OKUMA sono fortemente proprietari e non intercambiabili con prodotti di altri marchi; per i modelli legacy come il BL-D30A la reperibilità è limitata al mercato dell’usato, del surplus e ai servizi di riparazione specializzata.
Dati tecnici principali
| Tipo | Servo drive per motori brushless (Brushless Servo Drive) |
| Codice | BL-D30A (BLD30A) |
| Marca | OKUMA Corporation (Giappone) |
| Applicazione nota | Macchine utensili CNC OKUMA con controllo OSP (torni, centri di lavoro, rettificatrici) |
| Funzione | Azionamento asse: regolazione corrente, velocità e posizione servomotore brushless |
| Corrente di uscita nominale | ~30 A (tipico per la famiglia BL-D30; verificare datasheet) |
| Tensione di alimentazione | Trifase 200–240 V AC |
| Retroazione | Encoder assoluto / resolver dal servomotore OKUMA serie BL |
| Interfacce | Bus interno OSP; connettori proprietari OKUMA (encoder, motore, I/O di macchina) |
| Compatibilità controllo | OKUMA OSP5000 / OSP7000 (e varianti; verificare compatibilità con S/N macchina) |
| Peso | ~2–5 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1911-2100
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda elettronica controllo CNC OPUS 7000 – OKUMA 1911-2100
Il 1911-2100 è una scheda elettronica PCB di controllo CNC (“CNC Control Board”) prodotta da OKUMA Corporation, componente dell’unità di controllo numerico proprietaria OPUS 7000, montata su torni e centri di lavoro OKUMA della medesima generazione. La scheda svolge funzioni di elaborazione, interfacciamento o regolazione all’interno dello chassis CNC; la funzione specifica è determinata dallo slot di posizionamento nel backplane e dalla configurazione dei connettori sul PCB. Il sistema OPUS 7000 adottava un’architettura modulare con schede interscambiabili su bus interno; alcune varianti prevedono connettori a pettine DIN e bus dati proprietario OKUMA.
Le schede del sistema OPUS 7000 costituiscono il cuore dell’unità CNC: garantiscono l’elaborazione dei programmi di lavorazione, la gestione degli assi interpolati, la comunicazione con i drive servo e la supervisione di tutti gli I/O macchina. Un guasto a questa scheda causa il blocco totale del controllo, rendendo impossibile qualsiasi ciclo automatico e richiedendo l’intervento immediato di tecnici specializzati su sistemi OKUMA legacy.
OKUMA Corporation è un costruttore giapponese di macchine utensili fondato nel 1898 a Nagoya, leader mondiale nella produzione di torni, centri di lavoro e sistemi CNC proprietari (“Built-In”). La serie OPUS (OPUS 5000, OPUS 7000) rappresenta la generazione di controlli sviluppata tra gli anni ’80 e i primi anni ’90, oggi sostituita dalla famiglia OSP (OKUMA Servo Pack — OSP-P200, OSP-P300). Tutti i componenti OPUS 7000 sono legacy / fuori produzione: reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda elettronica PCB di controllo CNC (CNC Control Board) |
| Codice | 1911-2100 (19112100) |
| Marca | OKUMA Corporation |
| Applicazione nota | Torni e centri di lavoro CNC OKUMA con unità di controllo OPUS 7000 |
| Sistema CNC | OKUMA OPUS 7000 |
| Funzione | Scheda PCB interna al controllo OPUS 7000 (elaborazione / I/O / interfacciamento drive) |
| Architettura | Modulare; scheda inserita su backplane/chassis del controllo CNC OPUS 7000 |
| Tensioni logica | ±15 V, +5 V DC (tipico sistemi OPUS 7000) |
| Interfacce / connettori | Connettori a pettine DIN / bus interno proprietario OKUMA OPUS 7000 |
| Generazione controllo | OPUS (anni ’80–’90), predecessore della serie OSP |
| Peso | ~0,2–0,8 kg |
| Dimensioni | ~150–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1911-164
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda pannello remoto CRPB II – OKUMA 1911-164
Il 1911-164 è una scheda di interfaccia pannello remoto CRPB II (“CNC Remote Panel Board II”) prodotta da OKUMA, componente documentato nei sistemi di controllo CNC della serie OSP (Open System Platform) di OKUMA, in particolare nelle versioni OSP-5020, OSP-700, OSP-P200 e varianti affini. La scheda gestisce la comunicazione seriale e il bus di segnale tra l’unità di controllo CNC principale e i pannelli operatore remoti (pendant, pannello macchina). Il suffisso II indica la seconda revisione del design, con circuiteria di comunicazione aggiornata rispetto alla versione originale CRPB. Il codice di ricambio OKUMA è registrato come 1911-164; nessun accessorio esterno incluso di serie.
La scheda CRPB II è il nodo di comunicazione tra la CPU del CNC e il pannello operatore: trasferisce in tempo reale i comandi del pannello (override mandrino, avanzamento, arresto d’emergenza, selezione programma) verso il controller e restituisce lo stato macchina ai display del pannello. Un guasto a questa scheda si manifesta con la perdita totale di risposta del pannello operatore, impossibilità di avviare cicli automatici o di intervenire manualmente sulla macchina, rendendo il centro di lavoro completamente inoperativo fino alla sostituzione o riparazione del componente.
OKUMA Corporation è un costruttore giapponese fondato nel 1898, tra i leader mondiali nella produzione di macchine utensili CNC (torni, centri di lavoro, rettifiche) e dei relativi sistemi di controllo proprietari OSP (Open System Platform). A differenza di altri costruttori, OKUMA progetta internamente sia la macchina sia il CNC, garantendo integrazione ottimale ma rendendo i ricambi elettronici disponibili esclusivamente attraverso la rete ufficiale o il mercato secondario specializzato. I prodotti della linea OSP-700/5020 sono legacy / fuori produzione: reperibili unicamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di interfaccia pannello remoto CNC (CNC Remote Panel Board II) |
| Codice | 1911-164 (1911164) |
| Marca | OKUMA Corporation (Giappone) |
| Applicazione nota | Sistemi CNC OKUMA serie OSP-5020, OSP-700, OSP-P200 (centri di lavoro, torni CNC OKUMA) |
| Funzione | Gestione comunicazione bus tra unità CNC principale e pannello operatore remoto (pendant / macchina) |
| Designazione scheda | CRPB II — CNC Remote Panel Board, revisione II |
| Interfacce / connettori | Connettori a pettine su backplane OSP; cavi flat verso pannello operatore; segnali digitali I/O pannello |
| Tensioni di alimentazione | +5 V DC e ±12 V DC dal backplane OSP (tipico) |
| Segnali gestiti | Override mandrino/avanzamento, arresto d’emergenza, selezione modalità, stato macchina verso display |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–250 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1911-1114
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda controllo assi – OKUMA 1911-1114
Il 1911-1114 è una scheda di controllo assi (“Axis Board”) prodotta da OKUMA Corporation, componente del sistema di controllo CNC OSP (Open System Platform) montato su centri di lavoro e torni CNC OKUMA. La scheda gestisce gli anelli di regolazione di posizione e velocità degli assi servo (X, Y, Z e assi aggiuntivi), interfacciandosi tra la CPU principale del controllo e gli azionamenti servo. Possono esistere più revisioni hardware; la compatibilità va verificata in base alla generazione OSP specifica della macchina.
La scheda assi è il regolatore elettronico che chiude gli anelli di posizione e velocità sugli assi servo della macchina: riceve i riferimenti di posizione dalla CPU del CNC e mantiene la traiettoria precisa durante la lavorazione. Un guasto a questa scheda causa il blocco immediato di uno o più assi, rendendo la macchina completamente inutilizzabile fino alla sua sostituzione o riparazione.
OKUMA Corporation, fondata nel 1898 a Nagoya (Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC (torni, centri di lavoro, rettificatrici) e sistemi di controllo della serie OSP. Il componente 1911-1114 appartiene a una generazione di controllo OSP ormai consolidata; il prodotto è legacy / fuori produzione: reperibile solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo assi (Axis Board) |
| Codice | 1911-1114 (19111114) |
| Marca | OKUMA Corporation |
| Applicazione nota | Torni e centri di lavoro CNC OKUMA con controllo OSP |
| Funzione | Regolazione posizione e velocità assi servo (X, Y, Z) |
| Interfaccia verso CPU | Bus interno OSP / connettori multi-pin proprietari |
| Retroazione | Encoder incrementale/assoluto da motori servo |
| Tensioni logica | +5 V, ±12 V, ±15 V DC |
| Numero assi gestiti | 2–4 assi |
| Interfacce/connettori | Connettori multi-pin su scheda (bus backplane OSP) |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1006-2122
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda di controllo I/O ICB3H – OKUMA 1006-2122
La scheda 1006-2122 è la ICB3H (“I/O Control Board 3H”), un modulo elettronico di interfaccia I/O realizzato da OKUMA Corporation, documentato come componente del sistema di controllo numerico CNC OSP (Open System Platform) per centri di lavorazione e torni CNC OKUMA. La scheda gestisce la comunicazione tra l’unità centrale di controllo e i segnali I/O digitali della macchina, inclusi pulsanti, sensori, attuatori e segnali di interblocco. Il suffisso “3H” identifica una revisione o variante specifica della famiglia ICB.
La ICB3H è l’interfaccia tra il controllo numerico e il circuito elettrico della macchina: raccoglie e distribuisce i segnali I/O digitali che governano la logica di funzionamento (avanzamenti, cambio utensile, sicurezze, interblocchi). In caso di guasto, la macchina perde la capacità di leggere i sensori o comandare gli attuatori, con conseguente blocco immediato del ciclo di lavoro e impossibilità di operare in sicurezza.
OKUMA Corporation è un costruttore giapponese di macchine utensili CNC fondato nel 1898 a Nagoya, Giappone, noto per l’architettura di controllo proprietaria OSP (Open System Platform) e per la produzione verticalmente integrata di macchine, controlli e motori. Il prodotto ICB3H appartiene a una generazione legacy del sistema OSP ed è legacy / fuori produzione: disponibile solo come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo I/O (I/O Control Board – ICB3H) |
| Codice | 1006-2122 (10062122) |
| Marca | OKUMA Corporation |
| Applicazione nota | Sistemi CNC OKUMA OSP (centri di lavorazione e torni CNC) |
| Funzione | Gestione segnali I/O digitali tra unità CNC e macchina (pulsanti, sensori, attuatori, interblocchi) |
| Segnali I/O | Ingressi/uscite digitali; livelli TTL e 24 V DC (tipico) |
| Tensione di alimentazione | 5 V DC e/o 24 V DC (tipico sistema OSP) |
| Bus di comunicazione | Bus interno proprietario OKUMA OSP |
| Interfacce / connettori | Connettori a ribbon / flat cable; morsettiere di campo (tipico) |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–260 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1006-2121
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda interfaccia I/O ICB1H-S – OKUMA 1006-2121
Il 1006-2121 è una scheda elettronica di controllo interfaccia I/O (“I/O Interface Control Board”), modello ICB1H-S, prodotta da OKUMA per i sistemi di controllo numerico della serie OSP (Open System Platform). La scheda gestisce lo scambio di segnali digitali e analogici tra l’unità di controllo CNC e le periferiche di macchina (assi, mandrino, I/O di campo), svolgendo funzioni di interfacciamento logico e di adattamento del livello dei segnali. È documentata come componente dei sistemi CNC OKUMA su diverse famiglie di macchine utensili (centri di lavoro verticali e orizzontali, torni CNC, rettifiche a controllo numerico).
La scheda ICB1H-S rappresenta il nodo di interfaccia che consente al CNC OKUMA di comunicare con i circuiti di potenza e con i sensori e attuatori di macchina: senza di essa il sistema di controllo non è in grado di leggere gli stati macchina né di impartire comandi agli assi o al mandrino. Un guasto a questa scheda provoca l’arresto immediato della macchina, con generazione di allarmi di comunicazione I/O e l’impossibilità di avviare qualsiasi ciclo di lavorazione.
OKUMA Corporation è un costruttore giapponese di macchine utensili e sistemi CNC fondato nel 1898, con sede a Nagoya. È uno dei rarissimi produttori mondiali a realizzare sia le macchine utensili sia il proprio sistema di controllo numerico proprietario (OSP – Open System Platform). I componenti delle serie CNC più datate (OSP3000, OSP5000, OSP7000) sono legacy / fuori produzione: disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo interfaccia I/O (I/O Interface Control Board) |
| Codice | 1006-2121 (10062121) |
| Modello scheda | ICB1H-S |
| Marca | OKUMA Corporation (Giappone) |
| Applicazione nota | Sistemi CNC OKUMA serie OSP (centri di lavoro, torni CNC, rettifiche a CN) |
| Funzione | Interfacciamento segnali I/O digitali e analogici tra unità CNC e periferiche macchina |
| Tensioni alimentazione | ±15 V e +5 V DC (tipico, da backplane controller) |
| Interfacce | Connettori su backplane / connettori a pettine per cavi macchina |
| Segnali gestiti | I/O digitali TTL / 24 V DC; segnali analogici di riferimento e retroazione |
| Peso | ~0,3–0,9 kg |
| Dimensioni | ~150–300 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1006-2112
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Vendita con reso guasto
Scheda di controllo interfaccia ICB3F – OKUMA 1006-2112
La 1006-2112 è una scheda elettronica di controllo interfaccia (“ICB3F – Interface Control Board”) realizzata da OKUMA, componente del sistema di controllo CNC proprietario OSP (Open System Platform) montato su centri di lavorazione e torni OKUMA. La scheda gestisce la comunicazione e lo scambio di segnali tra l’unità CPU del CNC e i moduli periferici della macchina (azionamenti asse, ingressi/uscite di macchina, encoder, PLC integrato). Il suffisso 3F identifica la revisione o variante hardware all’interno della famiglia ICB del sistema OSP. Non si tratta di una scheda CPU né di un modulo I/O autonomo, ma di uno stadio di interfaccia dedicato alla gestione dei bus interni del rack di controllo.
La scheda ICB3F costituisce il nodo critico di interfaccia tra il processore centrale del CNC e gli organi di macchina: smista i comandi di posizione e velocità verso gli azionamenti degli assi e raccoglie in tempo reale i segnali di retroazione provenienti da encoder e fine-corsa, garantendo la sincronizzazione dell’intera cinematica. Un suo guasto si manifesta tipicamente con allarmi di comunicazione seriale, perdita improvvisa di quota su uno o più assi oppure con il blocco completo del ciclo automatico; in tutti i casi la macchina risulta inutilizzabile fino alla sostituzione o riparazione del componente.
OKUMA Corporation è un costruttore giapponese di macchine utensili fondato nel 1898, con sede a Oguchi (Aichi, Giappone). È uno dei pochi produttori mondiali a progettare e fabbricare internamente sia le macchine utensili sia il sistema di controllo CNC proprietario OSP (Open System Platform), garantendo una piena integrazione hardware/software. La scheda 1006-2112 appartiene a una generazione hardware precedente della piattaforma OSP e è legacy / fuori produzione: reperibile esclusivamente come pezzo usato, surplus o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Scheda elettronica di controllo interfaccia (Interface Control Board – ICB3F) |
| Codice | 1006-2112 (10062112) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavorazione e torni CNC OKUMA con controllo OSP (Open System Platform) |
| Funzione | Interfaccia e comunicazione tra CPU CNC e periferiche di macchina (assi, I/O, encoder, PLC integrato) |
| Revisione / variante | 3F (identificata dal suffisso nel nome commerciale ICB3F) |
| Bus / interfacce | Connettori proprietari OKUMA OSP; bus interno backplane del rack di controllo |
| Tensioni operative | ±12 V / +5 V DC (tipico per schede OSP legacy) |
| Compatibilità sistema | OKUMA OSP – generazione hardware compatibile con ICB3F (verificare con documentazione macchina) |
| Peso | ~0,2–0,6 kg |
| Dimensioni | ~150–280 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1006-2111
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Vendita con reso guasto
Scheda di controllo interpolazione ICB1F – OKUMA 1006-2111
Il 1006-2111 è una scheda di controllo interpolazione ICB1F (“Interpolation Control Board”) prodotta da OKUMA, componente del sistema di controllo numerico proprietario OSP (Open System Platform) installato su centri di lavorazione e torni CNC OKUMA. La scheda gestisce i calcoli di interpolazione multi-asse coordinando i movimenti simultanei degli assi per la generazione del profilo utensile. Il codice di ricambio principale è 1006-2111; la designazione 1F identifica la revisione hardware specifica della scheda all’interno della famiglia ICB.
La scheda ICB1F è il nucleo geometrico del controllo numerico: riceve i blocchi di programma dal processore principale e calcola in tempo reale le posizioni interpolate di ciascun asse, garantendo traiettorie precise in modalità lineare, circolare e spline. In caso di guasto, il CNC non è in grado di eseguire alcun ciclo di lavorazione: gli assi perdono la coordinazione, la macchina si arresta in allarme e l’unità produttiva diventa completamente inoperativa fino alla sostituzione o riparazione della scheda.
OKUMA Corporation, fondata nel 1898 a Nagoya (Giappone), è uno dei principali costruttori mondiali di macchine utensili CNC con sistema di controllo proprietario OSP (Open System Platform). A differenza di molti concorrenti, OKUMA progetta e produce internamente sia le macchine sia i controlli, garantendo piena integrazione hardware e software. I componenti della famiglia OSP di generazione precedente sono legacy / fuori produzione: reperibili esclusivamente come ricambio usato, surplus NOS o tramite centri di riparazione specializzati.
Dati tecnici principali
| Tipo | Scheda di controllo interpolazione (Interpolation Control Board) |
| Codice | 1006-2111 (10062111) |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavorazione e torni CNC OKUMA con controllo OSP (Open System Platform) |
| Funzione | Calcolo interpolazione multi-asse in tempo reale (lineare, circolare, spline) |
| Revisione / variante | 1F |
| Tensione alimentazione | +5 V DC, ±12 V DC (tipico per logica OSP) |
| Interfacce | Bus interno OSP; connettori a bordo scheda per inserimento nel backplane del rack di controllo |
| Formato | PCB formato rack — scheda inseribile nel rack del controllo OSP |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1006-2110
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Vendita con reso guasto
Scheda di controllo interfaccia ICB1F – OKUMA 1006-2110
Il 1006-2110 è una scheda di controllo interfaccia (“Interface Control Board”, designazione ICB1F) prodotta da OKUMA per i sistemi di controllo numerico proprietari OSP (Open System Platform). La scheda presidia la comunicazione e il coordinamento dei segnali tra l’unità centrale di elaborazione CNC e i sottosistemi periferici della macchina: moduli di I/O, azionamenti servo e drive mandrino. La sigla ICB1F identifica la revisione e la configurazione funzionale specifica nel rack di controllo. Il componente è documentato su centri di lavoro verticali e torni CNC OKUMA equipaggiati con controllo OSP-5000 / OSP-7000 e serie correlate.
La scheda ICB1F è l’elemento di interfaccia che smista e converte i segnali digitali e analogici tra il processore principale del CNC e i moduli periferici della macchina. Senza di essa il controllo perde completamente la capacità di dialogare con gli assi, il mandrino e la logica di sicurezza: nessun comando raggiunge gli azionamenti, gli interblocchi di protezione risultano inoperanti e la macchina non può eseguire alcuna lavorazione, con fermo produzione immediato.
OKUMA Corporation, fondata nel 1898 a Nagoya (Giappone), è uno dei pochissimi costruttori mondiali di macchine utensili CNC a progettare e produrre internamente sia la macchina sia il sistema di controllo numerico proprietario (OSP – Open System Platform). Questa integrazione verticale garantisce prestazioni ottimali ma rende i ricambi elettronici non intercambiabili con componenti di terze parti; per i modelli datati i componenti sono legacy / fuori produzione e reperibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo interfaccia (Interface Control Board) |
| Codice | 1006-2110 (10062110) |
| Designazione scheda | ICB1F |
| Marca | OKUMA Corporation |
| Applicazione nota | Centri di lavoro verticali e torni CNC OKUMA con controllo OSP-5000 / OSP-7000 e serie correlate |
| Funzione | Interfaccia e routing segnali tra CPU CNC, moduli I/O, azionamenti servo e drive mandrino |
| Tensione di alimentazione | +5 V / ±12 V DC (tipico rack OSP) |
| Segnali gestiti | I/O digitali e analogici, retroazione encoder, segnali di interblocco e sicurezza macchina |
| Interfacce / connettori | Connettori multipunto a pettine e ribbon cable (standard rack OSP) |
| Peso | ~0,3–0,8 kg |
| Dimensioni | ~200–350 mm |
| Stato produzione | Legacy / fuori produzione — solo usato/surplus/riparazione |
Codice prodotto:
1006-2102
Tipologia:
Senza Categoria
Marca:
OKUMA
Servizi
Riparazione
Vendita con reso guasto
Scheda di controllo interfaccia ICB3 – OKUMA 1006-2102
Il 1006-2102 è una scheda elettronica di controllo interfaccia ICB3 (“Interface Control Board 3”) prodotta da OKUMA, documentata come componente dei sistemi CNC con controllore OSP (Open System Platform), in particolare nelle versioni OSP5000, OSP7000 e derivati. La scheda gestisce le funzioni di interfaccia e interpolazione tra il processore principale del CNC e i moduli di controllo degli assi e del mandrino. Non è una scheda di potenza, ma un nodo di elaborazione in tempo reale all’interno del backplane del controllore. Può essere presente in più revisioni hardware; verificare sempre la compatibilità con la versione software del controllore installato.
La scheda ICB3 svolge un ruolo critico nell’architettura del controllore OKUMA OSP: coordina il flusso dati tra l’unità CPU e i moduli di servo-controllo degli assi, garantendo la sincronizzazione e l’interpolazione in tempo reale necessarie per eseguire traiettorie precise. In caso di guasto, il CNC non è in grado di elaborare i movimenti interpolati: la macchina va in allarme immediato, impedendo qualsiasi lavorazione e rendendo il controllore completamente non operativo fino alla sostituzione o riparazione della scheda.
OKUMA Corporation è uno dei principali costruttori giapponesi di macchine utensili CNC, fondato nel 1898 a Nagoya. È uno dei pochi produttori al mondo a progettare e fabbricare internamente macchine, controllori, motori e azionamenti (sistema THINC® / OSP). Il codice 1006-2102 appartiene alla generazione OSP5000/7000, ormai legacy / fuori produzione: ricambi disponibili esclusivamente come usato, surplus o tramite riparazione specializzata.
Dati tecnici principali
| Tipo | Scheda di controllo interfaccia/interpolazione (Interface Control Board – ICB3) |
| Codice | 1006-2102 (10062102) |
| Marca | OKUMA Corporation (Nagoya, Giappone) |
| Applicazione nota | Centri di lavoro e torni CNC OKUMA con controllore OSP5000 / OSP7000 (es. MC-4VA, MC-5VA, LB15, LB25) |
| Funzione | Interfaccia e interpolazione in tempo reale tra CPU principale e moduli di controllo assi/mandrino |
| Parametri elettrici principali | Alimentazione logica +5 V / ±12 V DC da backplane OSP (tipico); bassissima dissipazione propria |
| Bus / Interfacce | Connettore a bordo su backplane proprietario OKUMA OSP; connettori flat/cavo interno verso moduli asse |
| Compatibilità controller | OKUMA OSP5000, OSP5000L, OSP7000, OSP7000L — verificare revisione hardware e versione software |
| Tecnologia | PCB multistrato con componenti SMD e through-hole; logica TTL/CMOS dedicata OKUMA |
| Peso | ~0,3–0,7 kg |
| Dimensioni | ~200–320 × 150–250 mm |
| Stato produzione | Legacy / fuori produzione — disponibile solo come usato, surplus o tramite riparazione specializzata |